



Energy Optimizing Furnace (EOF): Hochmoderne Stahlerzeugungstechnologie
Energy Optimizing Furnace (EOF)
Der Energy Optimizing Furnace (EOF) ist ein Ofen für die Primärstahlerzeugung. Das Verfahren wurde vom Mini-Stahlwerk-Pionier Willy Korf mit Kollegen entwickelt. In Betrieb bei GERDAU Divinopolis (Brasilien), JSW SISCOL und Hospet Steel (Mukand, Indien). Erste Einheit 1982 in Produktion.
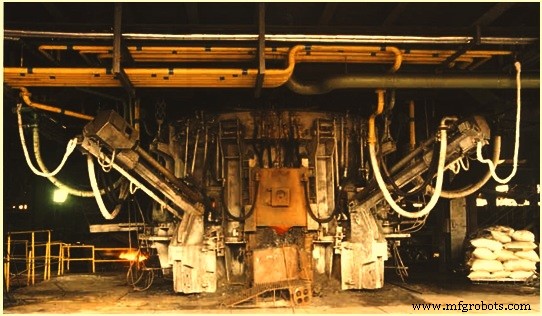
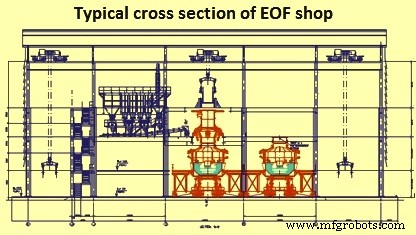
Standardkapazitäten: 30/40 t, 60/80 t, 100/120 t. Merkmale: Herdfläche 6,6–22 m², Schalen-Ø 5,3–7,5 m, Gesamthöhe 17–25 m, 1–2 Schrottvorwärmstufen, Kippwinkel bis 8° für Abstich und Entschlacken.
Prozessprinzip
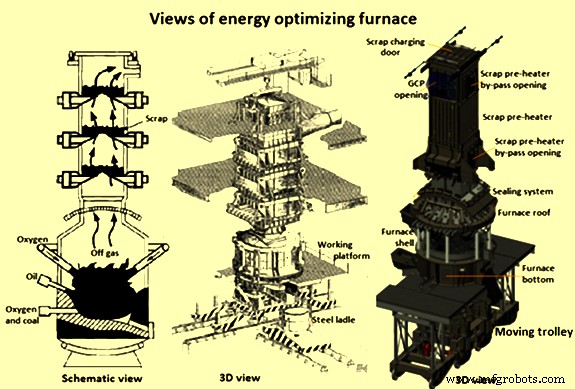
EOF ist ein Schmelz-/Veredelungsofen mit Schrottvorwärmer. Grundprinzip: Kombiniertes untertauchendes und atmosphärisches O₂-Blasen in eine Anfangsladung aus Roheisen (HM), vorgeheiztem Schrott und Flussmitteln. Schrott wird auf 850–900 °C durch Abgas-Sinneswärme in 1–2 Kammern über dem Ofendach vorgeheizt. Untergetauchtes O₂ reagiert mit Kohlenstoff aus HM zu CO-Blasen, die durch das Bad aufsteigen und intensives Rühren erzeugen. Im Ofenraum wird CO durch atmosphärische O₂-Injektoren und Überschalllanzen zu CO₂ verbrannt (Nachverbrennung). Die CO-Blasen vergrößern die Badoberfläche stark, verbessern Wärmeübergang und Reaktionskinetik. Prozess umfasst Entschlacken und Sekundärschlackenbildung.
EOF nutzt die Sinneswärme kleiner/mittlerer Konverter effizient. Kombiniertes Blasverfahren (HM, Schrott, DRI). O₂ über 2 untergetauchte Düsen + 1–2 Überschalllanzen. Nachverbrennung über 4 atmosphärische Injektoren und Luftzutritt durch Tür. Abstich und Kippmechanismus für schlackenfreies Absticken. Tap-to-tap-Zeiten <30 Min möglich.
Stahlqualität
- Alle Stahltypen und -qualitäten produzierbar; Chemie wie bei Kombiblasverfahren.
- Kontinuierliches Entschlacken ermöglicht Entphosphorung (P ≤ 0,008 %) und Entschwefelung (S ≤ 0,025 %).
- Hoher HM-Anteil (>60 %) → sehr niedrige Begleitelemente (Vorteil für Sonderstähle: Werkzeugstähle, reine Stähle, nahtlose Rohre).
- Hoher CO-Partialdruck → sehr niedrige H₂- und N₂-Gehalte im Abstichstahl.
- Für Höchstqualitäten nachgelagerte Sekundärmetallurgie.
Prozessausrüstung & Hauptkomponenten
Herd & Auskleidung
Schalenförmiger Herd aus Kesselblech, feuerfest ausgekleidet (Arbeitsauskleidung: MgO-C-Steine; Hinterfüllung: Magnesitsteine). Im Düsenbereich höhere Dichte. Reparatur durch Magnesit-Gunnen (Spezialmaschine für Heißreparatur).
Abstichloch & Kippmechanik
Untergetauchtes Abstichloch mit schnellem Rückkippen für schlackenfreies Absticken. Lochdurchmesser auf 200 mm gehalten (Stahlrohr + Gunnen). Vor HM-Beschickung muss Loch sicher verschlossen sein.
Schale & Dach
Wasserkühltafeln reduzieren Feuerfestverbrauch. Kreisrunde, kompakte Bauform minimiert Wärmeverluste. HM-Launder (feuerfest, im Betrieb reparierbar). Schlackentür gegenüber für kontinuierliche Entschlackung, Probenahme, Temperaturmessung, Heißgunnen, Abstichlochreinigung. Dach: Oberteil + Gleitschürze; keine Feuerung. Heißgase strömen durch Dachöffnung in Schrottvorwärmer. Gusseisenkühler zwischen Schürze und Vorwärmer minimieren Lufteintritt. Unterdruck ~200 mm WS im Ofen.
Schrottvorwärmer
Unmittelbar über dem Ofen; 1–2 kippbare wassergekühlte Finger + schräger Rutsche für Zusätze. Frühere EOFs: 2–3 Stufen; heute meist einstufig. Schrott auf 850–900 °C vorgeheizt. Finger zweiteilig, hydraulisch öffnen/schließen. Einzigartig: Vorwärmer direkt auf Ofendach → Abgase bei höchster Temperatur genutzt. Bypass-Leitung oder Verdünnungsluft (Zwangslüfter) regeln Gastemperatur.
Kalk/Legierungen über automatisches Dosiersystem unter den Fingern in EOF. CO-CO₂-Analysator im Vorwärmer: bei CO-Anstieg automatische Verdünnungsluft zur Explosionsverhütung.
Schrottbeschickung
Spezieller Bodenauslauf-Schrottkübel per Kran. Ausreichend Kübel im Umlauf. Kübel auf Stand über Schiebertür; hydraulisches Heben öffnet Bodenklappen. Schrott max. 400 mm Stückgröße (Schutz Finger, Dach).
O₂-Blasystem
Kernstück: untergetauchte Düsen, atmosphärische Injektoren, Überschalllanzen. Präzise Druck-/Mengensteuerung per Instrumentierung. O₂-Profil pro Hitze einhalten.
Untergetauchte Düsen (4 Stück): Position 45°, 135°, 225°, 315° (Abstichloch = 0°). 300 mm über Herdboden. Edelstahl-Außenrohr, konzentrisch Cu-Innenrohr mit Helixnut, Kühlung mit VE-Wasser + N₂ → Nuggetbildung an Düsenspitze (Verschleiß 2–3 mm/Hitze). Schiebedurchführung durch Feuerfestblock; bei Bedarf Vorschub zum Erosionsschutz. Sicherheitsysteme. Funktionen: Entkohlung, Badrühren. Kühlung kritisch: bei Wasserausfall + O₂ → schnelle Erosion, Herddurchbruch. Standby-VE-Wassertank.
Atmosphärische Injektoren (4 Stück): Über Düsenpositionen auf Schale, wassergekühlt, nach unten zum Badzentrum gerichtet. Nachverbrennung CO→CO₂; Energie teils an Bad, mostly mit Abgasen in Schrottvorwärmer.
Überschalllanzen (2 Stück): O₂-Strahl nahe Schlackenspiegel → schnelle Entkohlung, Durchrühren. Cu-Spitze, wassergekühlter Stahlkörper, einfahrbar auf Schwenkrahmen. Je einer neben Schlackentür. Primär Entkohlung, teils Nachverbrennung. Instrumentiert für sicheren Betrieb.
Manuelle Lanzen: 2 Stück durch Schlackentür in Schlacke/Metall-Grenzfläche für schnelle Schlackenfluidisierung. Auch zum Freiblasen des Abstichlochs.
Ventilstand: Steuerung aller O₂-Ströme (Düsen, Injektoren, Lanzen) per Computer. Sicherheitsumschaltung O₂→N₂/Ar bei Hitzepause. Herzstück der EOF-Steuerung.
Ofenwechsel-System
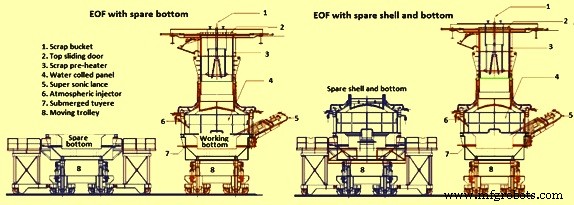
2 Wannen, 2 Böden, 1 Schale+Dach (oder Ersatzschale). Gesamtanlage auf Schlitten (Schienen). Schnelle Bodenwechsel (neue Kampagne): eine Wanne in Betrieb, zweite zum Ausmauern geparkt. Beide mit Kippzylindern. Ersatzboden feuerfertig bereit; Wechsel in ≤12 h. Hochgeschwindigkeits-Hydraulik für schlackenfreies Absticken.
Kalk-/Legierungsdosierung
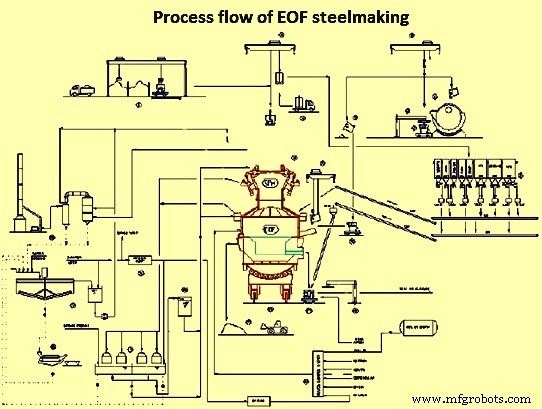
Lagerbehälter, Waagen, Förderbänder. Exakte, geregelte Zugabe in EOF-Bad (v. a. Kalk). Auch FeMn für Mangankochen vor Abstich, DRI zur Temperaturregelung. Zweites System für Zuschlagstoffe in Pfanne beim Abstich (Primärentoxidation, reduzierende Schlacke für Sekundärmetallurgie). Wegen kurzer Zykluszeiten essenziell.
Gasreinigungsanlage (GCP)
Meist nass: Abführung, Quenchkammer, Venturi, Zyklonabscheider, ID-Lüfter, Schornstein. Abführung (feuerfest, Wasserdüsen) kühlt Gase, scheidet Staub ab. Quench: Richtungsänderung + Wasserdusche → Abkühlung + Staubabscheidung. Venturi: Herzstück, Staubabscheidung durch Druckentspannung + präzise Ofenunterdruckregelung (elektr. Klappen). Zyklon: Feinabscheidung. Schmutzwasser → Eindicker (Chemikaliendosierung) → Klärwasser Rückführung. Schlamm (68–70 % Fe) → Sinteranlage. Abluft <50 mg/m³ (weißer Dampfwolke). Trockene GCP auch möglich.
Vorheizbrenner
Luft-Öl-Brenner (schwefelarmes Flüssigfeuerung) für neu ausgemauerten Herd/Schale. Nach erstem Heat nicht mehr nötig; bei langen Stillständen empfohlen.
Instrumentierung & Automatisierung
Umfassendes PLC/Computersystem (Online). Hohe Sicherheitsstandards, automatisches Datenlogging, Alarmsysteme.
Betriebskennwerte
- Ofenverfügbarkeit: 340 Tage/a
- Ladung: 50–90 % HM, Rest Festladung
- Tap-to-tap: 30–50 min
- Abstichtemperatur: 1700 °C (ohne Pfannenofen), 1650 °C (mit Pfannenofen)
- Bodenwechsel: 12–24 h
Spezifischer Verbrauch (pro t Flüssigstahl)
- HM: 778 kg (70 %)
- Festladung (Roheisen + Schrott): 333 kg (30 %)
- Kalk: 45 kg (P-abhängig)
- O₂: 50–70 Nm³
- N₂: 3–5 Nm³
- Brennstoff: 5–10 Mcal
- Feuerfest: ~6 kg
- Gunnenmaterial: ~4 kg
- Metallausbeute: 87–89 %
Vorteile des EOF
- Große Flexibilität bei metallischer Ladung (besonders bei HM-Verfügbarkeit ~50 %). Flexibilität auch bei Festladung (Schrott, Roheisen).
- Vorteilhaft bei geringer elektrischer Energieverfügbarkeit.
- Hohe Produktivität und Ofenverfügbarkeit.
- Gute metallurgische Eigenschaften (Entphosphorung, Entschwefelung).
- Niedrige Begleitelemente im Flüssigstahl.
- Deutlich reduzierte Einschlussgehalte durch kontinuierliches Schlackenspülen und schlackenfreies Absticken.
- Direkte Übergabe an Stranggießen oder Sekundärmetallurgie.
- Einfache Prozesssteuerung, voll automatisierbar.
- Energieeffizient.
- Leichter Unterdruck → kaum Staubemissionen.
- Niedriger Geräuschpegel.
- Flexibilität bei Festladungsmaterialien.
Herstellungsprozess
- Solarenergie nutzen: Ihr vollständiger Leitfaden zu sauberer, zuverlässiger Energie
- Thermische Energie: Definition, Beispiele und Funktionsweise
- Gezeitenenergie nutzen: Ein klarer Leitfaden zu erneuerbarer Meeresenergie
- Windmühlenenergie: Wie Wind saubere Energie antreibt
- Nicht-erneuerbare Energieressourcen: Definition, Arten und Auswirkungen
- Erneuerbare Energien: Umfassender Leitfaden zu Typen, Vorteilen und Herausforderungen
- Energiequellen im Überblick: Von fossilen Brennstoffen zu Erneuerbaren
- Biomasseenergie: Vorteile, Herausforderungen und Zukunftspotenzial
- Geothermie: Vorteile, Nutzung und Funktionsweise einfach erklärt
- Wasserkraft nutzen: Umfassender Leitfaden zur Hydroelektrizität