



Schaumschlacke im Konverter (BOF): Ursachen, Auswirkungen und Beherrschung
Schaumschlacke im Basiskonverter
In der Basiskonverter-Stahlerzeugung (BOF) wird ein Überschall-Sauerstoffstrahl auf die Oberfläche des Roheisenbads geblasen. Begleitelemente (C, Si, Mn, P) werden oxidiert und als CO, CO₂, SiO₂, MnO, P₂O₅ und Eisenoxide durch den injizierten O₂ aus dem Bad entfernt. Gasförmige Oxide (90 % CO, 10 % CO₂) entweichen oben mit geringen Mengen FeO- und CaO-Staub. Die flüssigen Oxide lösen sich mit den zugesetzten Flüssen zur flüssigen Schlacke, die die Raffination weiter fördert.
Schäumen ist ein wichtiges, häufiges Phänomen beim Einblasen von Gas in viskose Flüssigkeiten. Im BOF-Prozess ist es vorteilhaft, da es die Raffination unterstützt: (i) vergrößerte Oberfläche für Raffinationsreaktionen, (ii) Schutz des Metallbads vor Atmosphäre, (iii) verbesserte Reaktionskinetik, Wärmeübergang, Energieeffizienz, (iv) Medium für Nachverbrennung und Wärmeübergang, (v) Schutz der Feuerfestauskleidung vor extremen Verbrennungseffekten → längere Feuerfeststandzeit, (vi) Senke für Oxide oxidierter Verunreinigungen (Mn, Si, P), (vii) Verhinderung der Bad-Oxidation und Zusammensetzungskontrolle, (viii) thermische Isolierung zwischen heißem Bad und Umgebung → Verhinderung großer Energieverluste. Allerdings muss BOF-Schlackenschäumen auf begrenztes Volumen kontrolliert werden, um Nutzen zu ziehen.
Voraussetzungen für Schäumen
Zwei Grundanforderungen: (i) Reaktionen/Prozesse, die kleine Gasblasen erzeugen, (ii) geeignete Schlackeeigenschaften für stabile Blasen. Chemische Reaktionen → kleinere Blasen, stabilerer Schaum; Gasphaseneinspritzung (O₂, Ar) → größere Blasen, weniger stabil.
Schaumbildung im BOF
Schäume sind im BOF alltäglich, entstehen durch Gaseinschluss in der Schlackeschicht. Mit fortschreitendem Blasvorgang nehmen Schlackemenge und Gaserzeugung zu → Schäumen nimmt zu. Schäumen wird nachteilig/gefährlich bei riesigen Mengen, die aus dem Konvertermund überlaufen → „Schlackenschlopen“ (slopping). Daher muss Schäumen für kontinuierlichen, effizienten Prozess richtig kontrolliert werden. Verständnis von Schäumen und Schäumprozess ist nötig zur Optimierung durch Minimierung.
Schlacke = nichtmetallisches Material aus Oxidationsprodukten (SiO₂, MnO, P₂O₅, FeO) und gelösten Flüssen (Kalk, gebrannter Dolomit). Kann auch Oxide, gelöste Gase, gelöstes Feuerfest, feste Partikel ungelöster Flüsse/ausgefällter Oxide enthalten.
Schlacke hat niedrige Dichte → schwimmt auf Flüssigmetall. Hauptaufgabe: Sammelbecken für Oxide oxidierter/entfernter Verunreinigungen. Zusammensetzung und Temperatur des Schlackepools unterstützen Raffinationsfortschritt. Weitere Vorteile: Abschirmung des Metallbads vor Umgebungsluft, Verzögerung Feuerfestauflösung, Badtemperaturkontrolle.
Schlackenzusammensetzung (meist System CaO–MgO–SiO₂–FeO–Al₂O₃) beeinflusst direkt Viskosität, Wärmeleitfähigkeit, Dichte etc. → Auswirkungen auf Fähigkeit, Verunreinigungen aus Bad zu entfernen. Schlacke allgemein hochviskos, niedrigdicht → schwimmt auf Bad. Physikalische Eigenschaften ermöglichen Gaseinschluss (chemische Reaktionen, injizierter O₂) → Schlackenschaum.
Schlackenschaum (Abb. 1) entsteht durch CO-Gas-Erzeugung und -Einschluss in der Schlacke. Entkarburisierung des Stahls ist Schaumquelle. Beim Aufprall des O₂-Strahls auf Bad werden Metalltröpfchen durch hohen Impuls herausgerissen und landen im Schaum → Emulsion aus Schlacke, Gas, Metalltröpfchen. In Emulsion hat Schlacke große Metalltröpfchenoberfläche für Reaktionen → verbesserte Kinetik. Prozess wäre ohne Emulsion erheblich länger. Emulsion ist von großer Bedeutung; richtige Schlackenzusammensetzung hält Schäumen kontrolliert (weder zu hoch noch zu niedrig). Verweilzeit bestimmt mögliche Reaktionszeit zwischen Schlacke und bewegten Tröpfchen in Emulsionsphase.
Gasentstehungsrate
Gasentstehungsrate spielt wichtige Rolle bei Schaumbildung/-wachstum. Gas ist Produkt der Entkarburisierung. Sie verläuft: (i) direkte Oxidation an Metalloberfläche im Hot Spot: [C] + ½O₂(g) = CO(g), (ii) im Schaum, indirekt durch FeO-Reaktion mit Metalltröpfchen: [C] + (FeO) = CO(g) + {Fe}, wobei (FeO) Produkt der Fe-Oxidation durch reinen O₂: {Fe} + ½O₂(g) = (FeO), (iii) in der Schmelze, durch Reaktion gelösten O₂ mit C: [C] + [O] = CO(g).
Entkarburisierung nach (i) und Fe-Oxidation nach (ii) beginnen sofort und dauern durch Blasvorgang an, wobei (i) aufgrund kontinuierlich sinkendem C-Gehalt an Metalloberfläche abnehmendes Tempo hat. Fe-Oxidationsrate konstanter, aber resultierender FeO-Gehalt in Schlacke sinkt schließlich durch erhöhten Verbrauch nach (i). Am Ende der Blasperiode steigt FeO-Gehalt wieder an, da FeO-Beteiligung an Entkarburisierung durch niedrigen C-Gehalt der Schmelze abnimmt. Am Blasende ist kontrollierende Entkarburisierungsreaktion die im Schmelzbad zwischen C und gelöstem O₂ nach (iii). Entkarburisierungsrate am Ende abhängig von Stoffübergang C von unterem zu oberem Schmelzbereich und gelöstem O₂ in Gegenrichtung. Prinzipreaktionen in Abb. 1.
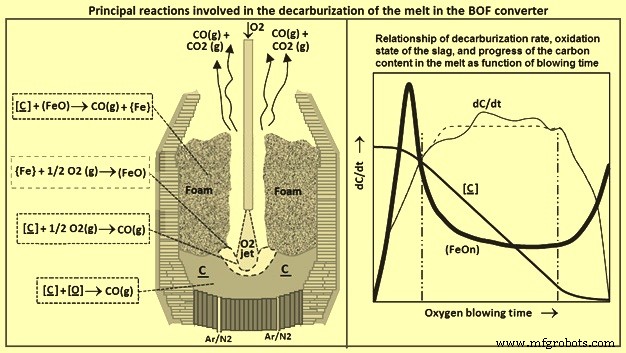
Rechts in Abb. 1: Maximale Entkarburisierungsrate (max. Gasentstehungsrate) wird 25–30 % in den Blasvorgang erreicht, verläuft weitgehend im Schaum nach erster Reaktion unter (ii). Rate ziemlich konstant, Niveau abhängig von FeO-Verfügbarkeit und Zufuhr von Metalltröpfchen aus O₂-Aufprallzone. Bei ~80 % des Blasvorgangs fällt Gasentstehungsrate rapide ab durch niedrigen C-Gehalt der Schmelze.
Schlackenschaum ist vorteilhaft (große Oberfläche, Schutz vor Atmosphäre). Normalerweise entwickeln sich physikalische Schlackeeigenschaften während des Blasens zugunsten des Schäumens, und bei Zusammentreffen mit hohen Gasproduktionsraten aus chemischen Reaktionen kann Schäumen unkontrollierbar werden und Konverter überlaufen → Schlopen. Schlopen = nachteiliges Ereignis: Ausbeuteverlust, Gesundheits-/Sicherheitskosten, Anlagenschäden, Umweltverschmutzung.
Prozessvariablen beim Schäumen im BOF
Beeinflussende Variablen: Schlackenzusammensetzung, oberflächliche Gasgeschwindigkeit, Badtemperatur, Blasengröße, Schlackenbasisität, -dichte, -viskosität, -oberflächenspannung. Oberflächliche Gasgeschwindigkeit (m/s) = wahre Gasgeschwindigkeit × Gasvolumenanteil.
Schlackenzusammensetzung ist eine der wichtigsten Variablen, die sich während des Blasens allgemein zugunsten des Schäumens entwickelt. Physikochemische Eigenschaften (Dichte, Viskosität, Oberflächenspannung, Basisität) variieren mit Zusammensetzung. Bei den hohen oberflächlichen Gasgeschwindigkeiten im BOF (>1 m/s) wird Flüssigkeit vom Gasstrom gehalten. Argument: Leerraumanteil (Void Fraction, VF) hängt stark von oberflächlicher Gasgeschwindigkeit ab, schwach von physikalischen Schlacke-/Flüssigkeitseigenschaften. Bildung/Existenz dieses Gas-Hold-ups regiert durch Gravitation und Widerstandskräfte des Gases auf Flüssigkeit.
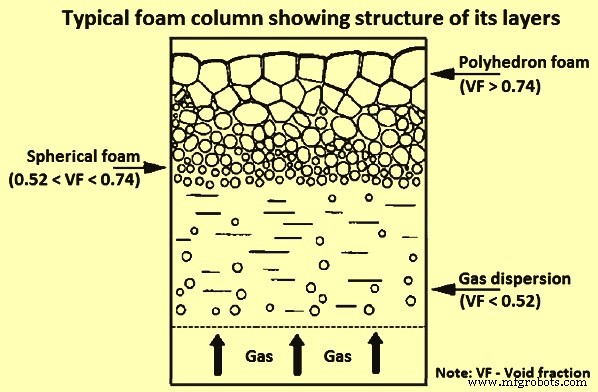
Schlackenschaum entsteht, wenn injizierte und durch Raffinationsreaktionen erzeugte Gase von Schlacke eingeschlossen werden. Bei Schlackenschäumen wird Gasmengenanteil durch VF (Gasfraktion) gemessen, VF typisch 0,7–0,9. Abb. 2 zeigt typische Schaumsäule mit verschiedenen Schichten nach VF. Kombinierte Wirkung sich entwickelnder physikalischer Schlackeeigenschaften während des Blasens begünstigt Schaumstabilisierung; zusammen mit hoher Entkarburisierungsrate in erster Blasphase → schnelles Anwachsen des Schaumvolumens.
Schäumindex (FI)
FI zeigt Ausmaß des Schäumens an: Verhältnis Schaumhöhe / oberflächliche Gasgeschwindigkeit. Einheit: Zeit (typisch 0,6–1,3 s). FI = Maß für vertikale Durchgangszeit der Prozessgase durch Schaum. Bei konstanter O₂-Zufuhrrate ist Gasgeschwindigkeit in Hauptentkarburisierungsphase annähernd konstant → Schaumhöhe direkt proportional zu FI.
Wichtige Eigenschaft bezüglich FI: scheinbare Viskosität der Emulsion. Höhere scheinbare Viskosität → höherer FI → höhere Schaumhöhe. Bei ausreichend hoher scheinbarer Viskosität fließt Schaum über Konverter → Schlopen. Ein Parameter, der scheinbare Viskosität stark beeinflusst: Vorhandensein fester Partikel. Studie: Erhöhung Festpartikelanteil um nur 10 % → 50 % Erhöhung scheinbarer Viskosität und mindestens äquivalente Schaumhöhenzunahme.
Einfluss der Schlackenzusammensetzung auf Schäumen
Experimentelle Studie mit CaO-SiO₂-FeO-Schlacke bei 1250–1400 °C in Aluminatiegel, Ar-Gas zum Schäumen. Ergebnisse über FI (ursprünglich für wässrige Systeme genutzt). FI = Δh/ΔVg, Vg = Qg/A (Δh: Schlackenhöhenänderung, Vg: oberflächliche Gasgeschwindigkeit, Qg: Gasstrom, A: Querschnittsfläche). FI variierte zwischen 0,3 s und 56 s für metallurgische Schlacken verschiedener Zusammensetzung. Beziehung gilt, wenn VF unabhängig von Schaumhöhe ist. FI wird seitdem häufig zur Definition des Schäumausmaßes verwendet.
Alternative FI-Berechnung: „Änderungsrate Schaumvolumen = Gaserzeugungs-/Einspritzrate – Volumenänderungsrate durch Blasenkollaps“. FI = 1/(k·e), k: Blasenkollaps-Ratenkonstante, e: mittlerer VF. Definitionen für stationäre Systeme (konstanter Gasstrom, konstante Chemie). Für BOF-Schlacke ist dynamischer FI nötig, der dynamische Gaserzeugung und Schlackenzusammensetzung berücksichtigt: FI(d) = f(r)·FI, f(r) = (Gasentstehungsrate + Änderungsrate Schlackenvolumen) / Änderungsrate Schlackenvolumen. FI ist Schlackeeigenschaft, die sich während des Blasens zeitlich ändert und ein Maximum durchläuft.
Weitere Studie: FI korreliert mit physikalischen Schlackeeigenschaften. FI steigt mit Viskosität, sinkt mit Dichte und Oberflächenspannung.
Einfluss der oberflächlichen Gasgeschwindigkeit
Untersucht an CaO-SiO₂-FeO-Schlacke, Ar-Gas-Einblasung. Schaumhöhe steigt linear mit oberflächlicher Gasgeschwindigkeit.
In Schmelzreduktionsprozessen arbeiten Konverter bei 0,3–3,0 m/s oberflächlicher Gasgeschwindigkeit. Schaum bei niedriger Geschwindigkeit unterscheidet sich von hoher Geschwindigkeit. Hohe Geschwindigkeit (>1 m/s): expandierte Schlacke, gesamtes Flüssigkeitsvolumen wird gleichmäßig turbulent/umwälzend expandiert. Mischhöhe und VF steigen mit Gasgeschwindigkeit, kollabieren sofort bei Gasstopp. Niedrige Geschwindigkeit (0,01–0,1 m/s): seifenblasenartiger Schaum, kollabiert allmählich bei Gasstopp. Gilt für typische hohe Geschwindigkeiten in Schmelzreduktion, wenn keine ungelösten Oxide Viskosität verändern.
Andere Studie: Bei BOF-typischen hohen Geschwindigkeiten (>1 m/s) wird Flüssigkeit vom Gasstrom gehalten. VF hängt stark von Gasgeschwindigkeit ab, schwach von physikalischen Eigenschaften. Bildung/Existenz regiert durch Gravitation und Gaswiderstandskräfte auf Flüssigkeit.
Einfluss der Schlackenzusammensetzung (Detail)
Zusammensetzung ist wichtigster Faktor, der sich während des Blasens allgemein zugunsten des Schäumens entwickelt (physikochemische Eigenschaften variieren).
Studie an CaO-SiO₂-FeO-Schlacke bei 1400 °C, Ar-Gas: P₂O₅-Zugabe verringert FI leicht, S marginal. CaF₂-Zugabe verringert FI signifikant, MgO-Zugabe erhöht FI deutlich. FI steigt mit steigender Partikelkonzentration.
Einfluss von FeO- und MgO-Zugabe auf FI von CaO-SiO₂-FeO-MgO-Schlacke: FI sinkt mit zunehmendem FeO bis ~20 % Massenanteil, dann konstant bis ~32 % FeO. MgO-Zugabe zeigt ähnlichen Trend: Abnahme bei Zugabe zu 35 %CaO-35 %SiO₂-30 %FeO-Schlacke.
Einfluss von MnO und P₂O₅ auf FI von CaO-SiO₂-30FeO-MgO-gesättigter Schlacke: FI sinkt leicht mit zunehmendem MnO; steigt mit P₂O₅ bis 3 %, dann sinkt bei weiterer Zugabe.
Einfluss der Temperatur
Temperaturerhöhung verringert FI von 35 %CaO-35 %SiO₂-30 %FeO-10 %MgO-Schlacke im Bereich 1400–1550 °C. Ursache: positiver Temperaturkoeffizient der Oberflächenspannung, negativer der Viskosität. Wirkung: höhere Oberflächenspannung destabilisiert Schaum, höhere Viskosität stabilisiert → kombinierter Effekt reduziert FI mit Temperaturerhöhung.
Einfluss der Blasengröße
Allgemeine Beobachtung: Schäumen umgekehrt proportional zur Blasengröße. Größere Blasen → früherer Kollaps vs. kleinere Blasen. Untersucht durch Ar-Einblasung durch Mehrlochdüse in Badschmelz-Schlacke vs. Blasen aus Grenzflächenreaktionen. Einzellochdüse: ø 13,5 mm; Mehrlochdüse: ~7,5 mm. Gemessene Schaumhöhe bei Mehrlochdüse ~70 % höher als bei Einzellochdüse. Größere Blasen (Einzelloch) polyedrisch; CO-Blasen aus Grenzflächenreaktionen: feine Kugelblasen, stabilerer Schaum. In beiden Fällen: Blasengröße umgekehrt proportional zu FI (Abb. 3).
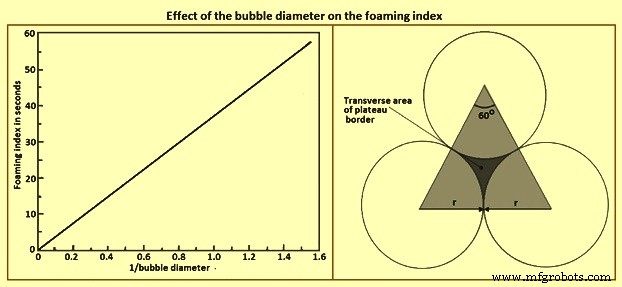
Erklärung: größere Blasen → erhöhte Drainage. Querchnittsfläche der Plateau-Ränder (Abb. 3) beeinflusst Drainagegeschwindigkeit. Größere Blasen → größere Querchnittsfläche → höhere Drainage vs. kleinere Blasen. Umgekehrte Proportionalität zwischen Blasengröße und FI trotz unterschiedlichem Einflussgrad. Im BOF: Schlackenschaum primär durch CO-Einschluss in Schlackeschicht; hier sind Rate/Menge CO-Produktion, turbulente Strömung, Oberflächenspannung primäre Effekte auf Blasengröße.
Einfluss der Schlackenbasisität
Studie an CaO-SiO₂-FeO-Schlacken: FI durchläuft Minimum mit steigender Basisität. Initialer FI-Abfall durch sinkende Viskosität und steigende Oberflächenspannung (beides negativ für FI). CaO-Zusammensetzung bei Minimum FI = Flüssigzusammensetzung (Liquidus), die bei Überschreitung als festes 2CaO·SiO₂ ausfällt → Viskositätserhöhung → Schaumstabilisierung.
Einfluss der Schlackendichte
Dichte: wichtige physikalische Eigenschaft mit erheblichem Einfluss. Abb. 4: Dichte steigt mit Anreicherung von FeO, MnO, MgO; sinkt mit steigendem SiO₂ und Temperatur.
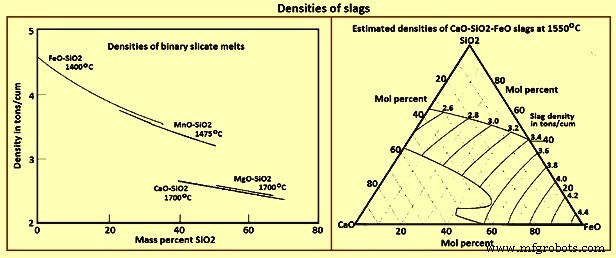
Daher: FI sinkt bei Anreicherung von FeO, MnO, MgO; steigt mit zunehmendem SiO₂. FeO senkt auch Viskosität bei zunehmendem Gehalt. Umgekehrte Proportionalität FI vs. Dichte in mehreren Studien evident: FI reduziert sich mit steigender Schlackendichte, trotz unterschiedlicher Einflussgrade.
Einfluss der Schlackenviskosität
Schlackenviskosität und ihre Entwicklung während des Blasens spielen signifikante Rolle. Viskosität wird primär durch Netzwerkbildner (SiO₂) bestimmt; Zugabe von Metalleoxiden (FeO, MgO, MnO, CaO) bricht Netzwerkstrukturen → Viskositätsreduktion.
Gängige Beobachtung: Schlopen tritt in ersten Minuten des Blasens auf. Grund: steigende Schlackenviskosität durch niedrigere Temperatur und ungelöste Kalkpartikel zu Prozessbeginn, gleichzeitig mit hoher Entkarburisierungsrate. Geht Schlackenpfad unter Liquidustemperatur, fallen Zweitphasenteilchen aus. Diese (kleiner als Schaumblasen) erhöhen Viskosität der flüssigen Schlacke → Schaumstabilisierung. Schaumvolumen steigt mit Viskosität nur bis kritischem Wert, dann kanalisiert Gas durch Schlacke ohne Schäumen. Mehrere Studien zeigen: FI steigt mit steigender Schlackenviskosität.
Viskositätseffekt wirkt auf Drainage und Blasenfilmruptur im Schaum. Erhöhte Viskosität stabilisiert Schaum durch: (i) Erhöhung Blasenfilmdicke → verzögerte Blasenkoaleszenz, (ii) Reduktion abwärts gerichtetem Flüssigkeitsfluss (Flüssigkeitsdrainage) aus Filmen durch Plateau-Ränder.
Einfluss der Schlacken-Oberflächenspannung
Oberflächenspannung entsteht durch kohäsive Kräfte auf Oberflächenmoleküle. Verantwortlich für Tropfenbildung und Zurückhalten von Molekülen. Im BOF: Bildung Schlacke/Metall-Emulsion und Schaum wird von Schlacken-Oberflächenspannung beeinflusst. Stoffübergang Schlacke/Metall ebenfalls betroffen. Reine Flüssigeisen-Oberflächenspannung: ~1,8 N/m bei 1550 °C (~25× Wasser). Reine Flüssigoxide/Schlacken: sehr niedrig, 0,20–0,70 N/m.
Oberflächenspannung variiert mit Temperatur und Schlackenzusammensetzung. Nichtmetalle (S, P, O₂, N₂) sind oberflächenaktiv in Flüssigeisen mit unterschiedlicher Stärke. Oxide: SiO₂, P₂O₅, MnO senken Schlacken-Oberflächenspannung; Al₂O₃ erhöht leicht.
Grenzflächenspannung Metall/Schlacke ebenfalls wichtig, ähnlich wie Oberflächenspannung. Beeinflusst Emulsions-/Schaumbildung und Stoffübergang ähnlich. Niedrige Grenzflächenspannung fördert Raffination durch Grenzflächen-Stoffübergang und Schaum/Emulsionsbildung (vorteilhaft). Aber: kann Einschluss von Schlackentröpfchen in Flüssigmetall und starke Haftung Schlacke/Metall fördern → physikalische Trennung beim Abstich erschwert.
Verschiedene Zusätze in Flüssigeisen wirken unterschiedlich auf Grenzflächenspannung. Fast alle Zusätze senken Grenzflächenspannung von Flüssigeisen. Im BOF: O₂ und S stärkste oberflächenaktiven Elemente im Metall → bemerkenswerte Grenzflächenspannungsreduktion. FeO und MnO: oberflächenaktive Oxidkomponenten in Schlacke → reduzieren Grenzflächenspannung Metall/Schlacke.
Für Schäumen von Badschmelzschlacke ist oberflächenaktive Komponente essenziell: P₂O₅, CaF₂, Fe₂O₃, V₂O₅, Na₂O. Solche Verbindungen reduzieren Viskosität und vor allem Oberflächenspannung → Schlacke kann Gase einschließen und Schaum produzieren.
Ein Aspekt: Bestimmung der Blasengröße an Schlacke/Metall-Grenzfläche. Erhöhte Schlacken-Oberflächenspannung und Grenzflächenspannung → größere Blasendurchmesser → Schaumdestabilisierung. Kleine Blasen bei erhöhter Metalloflächenspannung stabilisieren Schaum. Bereits gebildete Blasen erfahren erhöhte Filmdrainage bei steigender Oberflächenspannung (erhöhter Sog in Filmen zu Plateau-Rändern durch zunehmende Krümmung).
Herstellungsprozess
- Basissauerstoff-Stahlerzeugung: Wie der weltweit führende Stahlproduktionsprozess funktioniert
- Sauerstofftank-Fertigung: Von Rohmaterialien zur Qualitätssicherung
- Sauerstoff: Von der antiken Entdeckung zum modernen industriellen Kraftwerk
- Hochofenschlacke: Essenziell für optimalen Ofenbetrieb
- Fortschrittliche Automatisierung, Steuerung und Modellierung in der Basissauerstoff-Stahlherstellung
- Optimierung der Feuerfestauskleidung für maximale Verfügbarkeit im Basissauerstoffkonverter
- Magnesiumoxid: Schlüssel zur Verlängerung der BOF-Auskleidungslebensdauer und Korrosionsreduzierung
- Energy Optimizing Furnace (EOF): Hochmoderne Stahlerzeugungstechnologie
- Granulation von Hochofenschlacke im Gießhaus: Prozesserläuterung
- Optimierung des Hochofenbetriebs mit hochaluminhaltiger Schlacke