


Effiziente Stahlproduktion mit kernlosen Induktionsöfen
Kernlose Induktionsöfen werden seit über 50 Jahren in der Eisen- und Stahlindustrie eingesetzt und sind heute eine der populärsten Methoden zum Schmelzen und Halten ferroser Werkstoffe. Induktionsschmelzen zeigte dramatisches Wachstum in den 1960ern (Netzfrequenztechnologie) und später durch flächendeckende Einführung von Mittelspannungsstromversorgung in den 1980ern. Baustahlherstellung im Induktionsofen erste Experimente Anfang 1980er, Popularitätsschub durch Aufkommen kohlebasisierter Schwammeisenproduktion in Drehrohröfen.
Induktionsofen = elektrischer Schmelzofen, der elektrischen Strom zum Metallschmelzen nutzt. Prinzip: Hochspannungsquelle aus Primärspule induziert Niedrigspannung, Hochstrom in Metall (Sekundärspule). Induktionserwärmung = Wärmeenergieübertragungsmethode. Zwei governing Gesetze: (i) elektromagnetische Induktion, (ii) Joule-Effekt.
Kernloser Induktionsofen: dünnwandiger feuerfester Tiegel, umschlossen von wassergekühlter Kupferwicklung, gespeist von einzelner AC-Versorgung. Bei erregter Wicklung verursacht schwankendes axiales Magnetfeld Stromfluss in elektrisch leitenden Mietestücken im Tiegel. Induzierte Leistung im Material hängt ab von: Materialphysikalischen Eigenschaften, verknüpftem Fluss, geometrischer Form. Abhängig von Widerstandsfähigkeit des Schmelzmaterials: kernloser Induktionsofen wandelt elektrische Energie in Wärme um mit 50–85 % Wirkungsgrad; Ofenwirkungsgrad weiter reduziert durch thermische Verluste (Strahlung von Schmelzoberfläche, Konduktion durch Ofenauskleidung).
Mittelfrequenz-Induktionsöfen (üblich für Stahlerzeugung) nutzen Wärme aus Wirbelströmen durch hochfrequentes Wechselfeld. Induktor meist Kupfer (Begrenzung elektrischer Verluste). Induktor wassergekühlt. Ofen: Tiegel aus geeignetem Feuerfestmaterial, umschlossen von wassergekühlter Kupferspule. In diesem Ofentyp: Miete wird durch Lichtbogenwärme geschmolzen. Spule führt Hochfrequenzstrom. Wechselndes Magnetfeld durch Hochfrequenzstrom induziert starke Wirbelströme in Miete → sehr schnelles Erhitzen.
Energiebedarf und Verluste
Elektrische Energie für Erhitzen von 1 t Eisen auf 1.500 °C: 396 kWh. Im Ofen diverse Verluste → erhöhter spezifischer Energieverbrauch. Verluste: (i) thermische Verluste, (ii) Spulenverluste, (iii) Kondensatorbankverluste, (iv) Umrichterverluste, (v) Hauptseitentransformatorverluste. Je höher Verluste, niedriger Ofenwirkungsgrad. Thermische Verluste dominieren Energieverlust. Hauptthermische Verluste: (i) Strahlungsverlust Ofenoberseite, (ii) Konduktionsverluste Feuerfestauskleidung, (iii) Wärmeverluste im Spülkühlwasser, (iv) Wärme durch entfernte Schlacke mitgeführt.
Während einer Schmelze verliert Ofen ständig Wärme an Kühlwasser und Strahlung von Schale und freier Metalloberfläche. Elektrische Energie muss diesen Wärmeverlust kompensieren. Längere Schmelzzeit → größere Ofenineffizienz.
Rohstoffe
Kernloser Induktionsofen gilt als „totales Schmelzen“ (dead melting) – minimal Änderungen während Prozess. Rohstoffe spielen daher entscheidende Rolle bei Stahlerzeugung.
Rohstoffe für eine Schmelze müssen ausgewählt/kontrolliert werden, damit Flüssigstahl nach Stranggießen angestrebte mechanische Eigenschaften und chemische Zusammensetzung hat und fehlerfrei ist. Neben Stahlqualität beeinflussen Rohstoffe: (i) Schlackenvolumen, (ii) Feuerfestauskleidungslebensdauer, (iii) Sicherheit von Anlage und Personal. Rohstoffe mit Beschickungspraxis haben beträchtlichen Einfluss auf spezifischen Stromverbrauch und Ofenproduktivität.
Wichtige Rohstoffparameter: (i) Größe, (ii) Schüttdichte, (iii) chemische Zusammensetzung, (iv) Sauberkeit, Verunreinigungsgrad, Freiheit von Rost, Zunder, Sand, Schmutz, Ölen/Fetten, (v) nicht-metallische Beschichtungen. Mietenchargen mit Schüttdichte >1 t/m³ → niedrigerer Energieverbrauch als ~0,5 t/m³.
Unter verschiedenen Rohstoffen nehmen Metallträger (Metallics) Löwenanteil ein (Technik und Ökonomie). Hauptrohstoffe für Stahlerzeugung im Induktionsofen: (i) Stahlschrott, (ii) Eisenschrott und/oder Roheisen, (iii) Schwammeisen, (iv) Aufkohler, (v) Zusätze. Davon erste drei = Metallics.
Schmutziger/kontaminierter Schrott lagert Schlackenschicht auf Ofenfeuerfest ab – an/knapp unter Flüssigniveau im Tiegel → begrenzt Ofenleistungsaufnahme. Effektive Innendurchmesserreduktion erschwert Beschickung → beeinträchtigt Energieeffizienz.
Rostiger Schrott: längere Schmelzzeit, weniger Metall pro Ladung. Schrott prüfen: keine vorbeschichteten Stähle (Verzinnung, Verzinkung) – erzeugen übermäßige metallurgische Rauchgase und Schlacke. Pro 1 % Schlacke bei 1.500 °C: Energieverlust 10 kWh/t.
Im Gegensatz zu Stahlschrott, Eisenschrott, Roheisen: Schwammeisen gekennzeichnet durch (i) hohe Porosität, (ii) niedrige Dichte, (iii) niedrige Wärmeleitfähigkeit, (iv) hohe spezifische Oberfläche, (v) hohen Sauerstoffgehalt, (vi) intermediären Kohlenstoffgehalt. Gleichmäßige chemische/physikalische Eigenschaften. Niedrige Fremdmetallelemente (~0,02 %), niedriger Schwefelgehalt.
Zusätze für Stahlerzeugung im Induktionsofen = Ferrolegierungen. Prüfung: Einhaltung Spezifikation Größe, Sortierung, Zusammensetzung. Besonders Feinanteile prüfen → Quelle hoher Verluste, Chemieabweichungen im Stahl.
Aufkohler-Rolle: Sauerstoff aus Schwammeisen (als FeO) entfernen und C-Aufnahme in Flüssigstahl auf Sollwert. Petrolkoks und Anthrazitkohle = gängige Aufkohler. C-Eintrag über Roheisen/Gusseisenschrott wünschenswerter für bessere C-Rückgewinnung. Sehr feine Aufkohlerpartikel vermeiden (übermäßige Verluste). Weitere Aufkohler: Metallurgischer Koks, Eisenkarbid, metallurgisches Siliciumkarbid (63 % Si, 31 % C). SiC normalerweise mit Schrott beschichtet: (i) schnellere Absorption, (ii) wirkt als Entoxidationsmittel, (iii) verbessert Auskleidungslebensdauer.
Genauere Ladungsmischungsberechnung basierend auf Materialanalysen, präzise Gewichtbestimmung und Dosierung von Mietenzutaten und Zusätzen (Aufkohler, Zusätze) = Grundvoraussetzungen für minimierte Schmelzzeiten, Strombedarf und sichere Flüssigstahlzusammensetzung. Saubere, trockene Mietenzutaten für bessere Ergebnisse nötig.
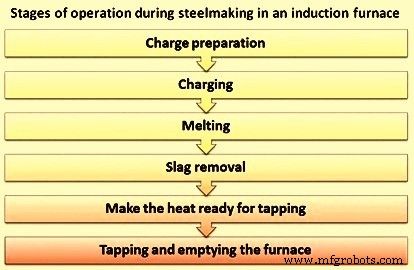
Effizienter Ofenbetrieb hängt primär von Implementierung Betriebspraktiken ab. Betriebsschritte in Abb. 1.
Mietenvorbereitung und Beschickung
Falsche Beschickungspraxis erhöht Energieverbrauch signifikant. Schlimmste Praxis: kleine Menge laden, auf Schmelzen warten, dann weiter Material. Beste Praxis: Miete bis Oberkante Leistungsspule laden, nachfüllen während Miete absinkt.
Rohstoffe vor Schmelzbeginn wiegen und auf Betriebsfläche nahe Ofen bereitstellen. Zu beschickende Rohstoffe in geeigneten Behältern lagern, bereit für gewählte Beschickungsmethode. Aufkohler und Zusätze genau wiegen, sorgfältig handhaben gegen Verluste.
Maximale Einzelstückgröße Metall/Schrott <0,4×Tiegeldurchmesser → Vermeidung Brückenbildung. Jede Metall/Schrott-Ladung ~10 % Tiegelvolumen. Keine scharfen Kanten → Feuerfestbeschädigung vermeiden.
Mittelfrequenz-kernlose Öfen ohne Sumpf (Heel) betrieben. Beschickungsmethoden abhängig von: (i) Ofengröße, (ii) Ofendurchsatz, (iii) Mietenzutaten.
Mechanische oder manuelle Methoden möglich, aber drei Faktoren entscheiden Methode. Für magnetische Materialien (Stahlschrott, Gusseisen, Roheisen, Walzrückläufe): Deckenkran mit Elektromagnet für direkte Ofenbeschickung. Schwammeisen per Deckenkran mit Elektromagnet und/oder manuell.
Manuelle Beschickung nur für kleinere Öfen geeignet. Hohe Durchsätze/schwierige Bedingungen: Mietenzugabe per Fallbodentrichter oder Vibrationsbeschicker, oft mit Wiegeeinrichtungen für korrekte Mietenzusammensetzung.
Ofen NIEMALS über Spulenniveau hinaus beschicken (Kapazitätsbeschickung). Bei Auskleidungsverschleiß: Mietenzutatenmenge entsprechend erhöhen. Richtige Beschickungsreihenfolge: Leichtschrott unten, schwerer Schrott oben → Bodenaustkleidungsschutz beim Beschicken. Nasse/feuchte Miete in Schmelze → Explosionsgefahr, vermeiden.
Schmelzen und Schlackenentfernung
Material in leeren Ofen bis Oberkante Ofenspule laden. Bei eingeschalteter Stromversorgung: Spannung in Mietematerial induziert → starke Wirbelströme. Durch hohen Strom und Materialwiderstand → Erhitzung bis Schmelzpunkt.
Schmelzendes Material setzt sich zusammen, Ofen kann mit weiterem Material nachgeladen werden. Mittelfrequenzöfen: Material nicht in flüssiges Bad, sondern auf noch festes Material geladen.
Bei Schwammeisen in Miete: Sauerstoff als FeO reagiert heftig mit C im flüssigen Bad → verbessert Wärmeübergang, Schlacke-Metall-Kontakt, Badhomogenität.
Für reibungslosen Schmelzbetrieb: periodische Schlackenentfernung nötig, da Schlacke auf flüssigem Bad erstarrt und weiteres Schwammeisenschmelzen behindert. Schwammeisen direkt in flüssiges Metall bei Rührwirkung → beschleunigter Wärmeübergang, gefördertes Schmelzen. Vorsicht: ausreichend flüssiges Bad vor Schwammeisenzugabe sicherstellen.
Unabhängig von Beschickungsmodus: Schwammeisen IMMER nach initialer flüssiger Badbildung (Hot Heel) durch Stahlschrottschmelzen. Schwammeisenschmelzen stark beeinflusst durch: C-Gehalt flüssiges Bad, Metallisierungsgrad Schwammeisen. C-Gehalt Bad reagiert mit unreduziertem FeO Schwammeisen → CO/CO₂-Entwicklung aus flüssigem Bad (Kohlenstoffsieden) → anschließende H₂/N₂-Entfernung → reiner Stahl. Kohlenstoffsieden an Schlacke-Metall-Grenzfläche: 3FeO + 2C = 3Fe + CO + CO₂.
C-Gehalt im flüssigen Bad auf proper Level halten für angemessenes Kohlenstoffsieden während Schmelzperiode. Benötigte C-Menge (C, kg) zur FeO-Reduktion Schwammeisen: C = 1,67 [100 – %M – {(%Schlacke/100) × %Fe}]. M = Metallisierungsgrad, Fe = Fe-Gehalt in Schlacke.
C als Anthrazit/Petrolkoks normalerweise während gesamter metallischer Beschickungsperiode zugegeben → verbessert Mischen, reduziert Trim-Zugaben zum vollflüssigen Bad. Mittelfrequenzöfen: weniger kräftige Rührwirkung bei steigender Frequenz → C-Zugabe zum vollflüssigen Bad schwieriger.
Schlacken in Mittelfrequenz-kernlosen Öfen meist nicht flüssig, schwer, klebrig, oft trocken als Dross. Schlackenentfernung durch Entschlackungslöffel mit langen Stahlstangen – speziell gefertigt.
Schlackekoagulanzien zur Entfernungsunterstützung: Einsatz strikt kontrollieren gegen chemischen Angriff auf Ofenauskleidung. Schlackenvolumen reduzierbar durch saubere, passende Mietenzutaten und Schwammeisen mit höherem Gesamteisengehalt.
Metallverluste bei metallischen Mietenzutaten: abhängig von physikalischer Größe und Qualität, normalerweise <5 %, fairer Anteil durch Verschütten/Spritzen beim Entschlacken und Abgießen. C-Rückgewinnung: abhängig von Aufkohlergröße/-qualität, Zugabemethode, -zeitpunkt. Erwartbar 85–95 %.
Schmelze fertigstellen, Abstichen und Ofenentleeren
Bei Flüssigniveau ~Oberkante Spule: Probe entnehmen, Material für Endanalyse in Ofen zugeben. Jetzt schmelzen, Schmelze auf 80–100 °C unter Abstichtemperatur bringen.
Wenn Abstichpfanne bereit: Ofen abschlämmen, auf Abstichtemperatur bringen. Mittelfrequenzöfen: 2–5 Min. dafür. Flüssigtemperatur mit Eintauchthermoelement messen. Vor Abstich kleine Menge Ferrolegierungen in Ofen laden → Vermeidung Siedeaktion beim Abstich.
In Gießpfanne: erforderliche Ferrolegierungen und Aufkohler (falls nötig) in Pfannenboden, dann Metall abstichen.
Prozesssteuerung und Automatisierung
Modernes Stahlerzeugungskonzept: Steuerung aller Funktionen für detailliertes Wissen über Flüssigstahlqualität und Kosten. Früher nur große Stahlerzeugereien mit Ofensteuerung. Heute: niedrige Computer-/SPS-Kosten ermöglichen wirtschaftlich Steuerungssysteme variabler Komplexität auch in kleineren Anlagen. Funktionen klassifizierbar unter: (i) Prozessautomatisierung, (ii) Prozessüberwachung, (iii) Informationsanzeige/-aufzeichnung, (iv) Schnittstellen zu anderen Öfen/Steuerungen.
Prozessautomatisierung
Fortgeschrittenste Systeme: Steuerung Stahlerzeugungszyklus von Mietenzutatenwahl bis Abstich Flüssigstahl + Schnittstellen zu Managementsystemen. Einfachere Systeme: nur Stahlerzeugungsbetrieb. Benötigen Infos: Mietengewicht, Zeit, Leistungseingang. Mietengewicht: Lastzellen oder Bediereingabe. Zeit: interne Geräteuhr, Reset pro Schmelze. Leistung: Spannung/Strommessung Ofenspule. Energieinput berechnet, mit Sollwert verglichen (Herstellererfahrung ähnlicher Öfen, bedienbar anpassbar). Sollwert erreicht → Ofen automatisch abschalten, Miete geschmolzen ~Zieltemperatur. Messung hinreichend genau, aber Mietenvariation → variierende induzierte Energie → Temperaturschwankungen zwischen Schmelzen. Nächste Stufe: Überhitzung auf Soll-Abstichtemperatur – nur möglich bei bekanntem Starttemperatur. Durch genaue Eintauchmessung Flüssigmetall, Ergebnis direkt in Steuerung oder per Bediereingabe.
Zwischen Schmelzen und Überhitzen: normalerweise Entschlacken, Probenahme, Zusammensetzungskorrektur auf Spezifikation. Falls nötig: System hält Temperatur an jedem Sollwert, berechnet optimalen Leistungspegel. So genaue Energiezufuhrkontrolle, Vermeidung hoher Energiekosten/übermäßiger Temperaturen.
Steuerungssysteme für weitere Automatik: (i) Kaltstart Ofen, (ii) Sintern neuer Auskleidung. Temperaturdaten durch Thermoelemente, System steuert Temperatur durch Leistungsvariation.
Prozessüberwachung
Während Stahlerzeugungssteuerung: System überwacht Auxiliaries (Wasser, Hydraulik, Stromversorgung, Rauchgasabsaugung). Problem → Alarmdisplay warnt Bediener. Langzeitaufzeichnung Spulenstrom/Trends bei bestimmter Spannung – Anstieg kann Auskleidungsverschleiß anzeigen. System gibt Bediener Hinweis auf Feuerfestnachbedarf.
Informationsanzeige und -aufzeichnung
Steuerungssystem liefert Infos auf allen Ebenen (Bediener bis Management). Komplexere Systeme: grafisch. Visual Display Unit (VDU): Energieverbrauch, Leistung, Temperatur, Metallgewicht im Ofen während Schmelzen, Halten, Überhitzen. Unterschiedliche Menüscreens: (i) Alarmanzeige, (ii) Auskleidungseinbau, (iii) Abstich. Slave-Monitor dupliziert Anzeige außerhalb Ofenplattform. Einfachere Systeme: LCD-Display mit allgemeinen Daten, nicht grafisch.
Bedienerkommunikation: Tastaturen, Lichtstifte, Touchscreens (Herstellerpräferenz, Systemkomplexität). Aufzeichnungen pro Schmelze, Schicht, Monat.
Schnittstellen zu anderen Öfen und Steuerungen
Systeme für >1 Ofen: steuert alle Öfen, optimiert Schmelzen für geforderten Metalloutput gesamt. Berücksichtigt Strombegrenzungen (Stromliefervertrag zu Tageszeiten) → optimiert Schmelzrate.
Systeme für Meldung an/Informationsempfang von übergeordneter Leitebene. Reagiert auf Netzwerkinfos: Metallgießtemperaturänderung, Legierungszusammensetzungsänderung, Rohstoffverfügbarkeit, Mietengewicht → betreibt Öfen entsprechend.
Beschriebene Steuerungssysteme = Methode für automatische Schmelz-/Halte-/Abstichkontrolle. Kaltstart, Auskleidungssintern, kontinuierliche Diagnose Stromversorgung, Ofenkomponenten, Auxiliaries, Ofenauskleidung. Fehler/Fehlfunktionen identifizieren, Bediener aufmerksam machen. Umfassende Aufzeichnungen aller überwachten Daten für Managementkontrolle. Systeme steuern >1 Ofen, Teil größeres Netzwerk für alle Schmelzbetriebsfunktionen. Höchstentwickelte Systeme nicht kosteneffektiv für kleine Stahlerzeugereien. Manche nachrüstbar an Bestandsanlagen.
Herstellungsprozess
- Einschlüsse im Stahl: Ursachen, Arten und Minderung in der Sekundärmetallurgie
- Grüne Stahlerzeugung: Revolution der Industrie für einen kühleren Planeten
- Induktionsofen-Stahlherstellung: Effiziente elektrische Schmelztechnologie
- Energy Optimizing Furnace (EOF): Hochmoderne Stahlerzeugungstechnologie
- Optimierung der Hochofenprozesse mit Nusskoks: Effizienz- und Kostenvorteile
- Optimierung der Stahlproduktion: Roheiseneinsatz in Lichtbogenöfen
- Gleichstrom-Lichtbogenofen: Effiziente Einkathoden-Stahlherstellungstechnologie
- Vermeidung von Unregelmäßigkeiten im Hochofenbetrieb: Bewährte Strategien
- Optimierung von Hochofen-Kühlsystemen für höhere Effizienz und längere Standzeiten
- CAS-OB-Prozess: Fortgeschrittene Sekundärmetallurgie mit Argon und Sauerstoff