



Ferrochrom-Produktion: Prozess, Zusammensetzung und Anwendungen
Ferrochrom (Fe-Cr) ist eine Legierung aus Eisen (Fe) und Chrom (Cr), primär für die Edelstahlproduktion. Der Mischungsverhältnis variiert, Cr-Anteil zwischen 50 % und 70 %.
Fe-Cr wird häufig nach dem Verhältnis von Cr zu Kohlenstoff (C) klassifiziert. Der weitaus größte Teil ist „Charge Chrome“ – niedrigeres Cr/C-Verhältnis, meist für Edelstahlproduktion. Zweitgrößte Sorte: „High-Carbon Fe-Cr“ (HC Fe-Cr) mit höherem Cr-Gehalt, aus höherwertigem Chromiterz. Weitere Sorten: „Medium-Carbon Fe-Cr“ (MC Fe-Cr, auch Intermediate Carbon Fe-Cr, bis 4 % C) und „Low-Carbon Fe-Cr“ (LC Fe-Cr, min. 60 % Cr, C 0,03–0,15 %, max. 1 %).
Fe-Cr-Legierung ist essenziell für Edelstahl und Sonderstähle – hochwertig, gekennzeichnet durch hohe Korrosionsbeständigkeit und geringe Magnetisierbarkeit. Der Fe-Cr-Prozesszyklus umfasst die chemische Reduktion des Chromiterzes.
Verhüttung von HC Fe-Cr
HC Fe-Cr und Charge Chrome werden konventionell durch karbothermische Reduktion von Chromiterz (Cr- und Fe-Oxide) im elektrischen Tauchlichtbogenofen (SAF) oder DC-Lichtbogenofen (Gleichstrom, offener Bogen) hergestellt.
SAF-Betrieb
Im SAF wird Energie vorwiegend im Widerstandsheizmodus zugeführt. Entscheidend: elektrische Widerstandsfähigkeit der Schlacke und Schlacke-Flüssigtemperatur – strikte Auswahl für komfortablen Betrieb. Diese Parameter beschränken den Schmelzprozess bezüglich Betriebstemperatur.
SAFs für Chromiterz: (i) geschlossen, (ii) offen. Geschlossener Ofen ermöglicht CO-reichen Abgasfang zur Vorwärmung und teilweisen Vorreduktion der Miete – signifikante Elektronenergieeinsparung. Erfordert jedoch sorgfältigere Mietenvorbereitung für ruhige Produktion.
DC-Lichtbogenofen
Einzelne, zentrale hohle Graphitelektrode als Kathode, elektrisch leitfähiger feuerfester Ofenboden als Anode. Offene Wanne – kein Überlastproblem. Chromiterzfein, Kohle und Flüsse werden direkt durch hohle Elektrode in die Wanne dosiert. Geschlossener Deckel. Merkmale: (i) Feinerze ohne Agglomeration nutzbar, (ii) günstigere Reduktionsmittel, größere Auswahl, (iii) höhere Cr-Rückgewinnung, (iv) gezielte Mietenzusammensetzungsänderungen spiegeln sich rasch in Schlacke/Ferrolegierung wider, (v) geschlossener Deckel ermöglicht Abgasenergienutzung.
Energiezufuhr im DC-Ofen hauptsächlich im Lichtbogenmodus – weitgehend unabhängig von Schlackenchemie. Mehr Freiheit bei Schlackenzusammensetzung und Prozesstemperaturwahl. Ermöglicht engere SiO₂-Reduktionskontrolle über Schlackenchemie. Größerer Prozesstemperaturbereich als SAF: sub-flüssige und überhitzte Schlacken möglich. Überhitzte Schlacke verbessert Reaktionskinetik und Schlacke-Metall-Trennung; sub-flüssige Schlacke schont Ofenauskleidung. Schlackenchemieänderung möglich, aber meist durch Prozessökonomie begrenzt.
Die Chromiterz-zu-Fe-Cr-Umwandlung wird von SAF-Verhüttung dominiert: Elektroden in der Miete aus stückigem Material (Chromiterz, karbonatische Reduktionsmittel – vorwiegend Koks, Flüsse für korrekte Schlackenzusammensetzung). Elektrischer Strom: 3-phasig Wechselstrom (AC), drei gleichmäßig angeordnete, selbstbackende Graphitelektroden in zylindrischem, feuerfest ausgekleidetem Behälter mit Bodenabstichloch.
SAF-Merkmale für Chromiterz: (i) relativ einfach steuerbar bei gut sortierter Miete für permeable Überlast (leichter Gasabzug), (ii) selbstregulierend – Leistungseingang bestimmt Mietenzufuhrsrate, (iii) Vorwärmung und Vorreduktion der Überlast durch aufsteigende heiße Gase. SAF kann offen, halboffen oder geschlossen sein – entsprechend bessere thermische Effizienz und Abgasenergienutzung beim geschlossenen Ofen.
Fe-Cr-Verhüttung (Abb. 1) ist energieintensiv. Energieübertragung über selbstbackende Kohleelektroden. Elektroden seitlich von stückiger Miete bedeckt, die höhere elektrische Widerstandsfähigkeit hat als die darunter liegende flüssige Schmelze. Damit fließt Strom in die heiße Reaktionszone. Energieverbrauch hoch: HC Fe-Cr 2.000–4.000 kWh/t (mit/ohne Vorreduktion und Vorwärmung). Durch komplexe Mietstruktur und elektro-thermo-chemische Wechselwirkungen große Temperaturgradienten: wenige 100 °C an Mietenoberfläche bis >2.000 °C an Elektrodenspitzen → verschiedene Zonen, unterschiedliche Reduktionsmechanismen.
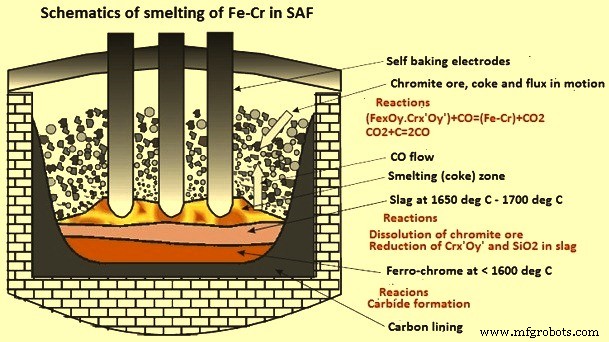
Im Ofen erfährt ein einzelnes Chromiterzpellet/stückiges Erz eine steigende Temperatur beim Absinken und wird durch aufsteigendes CO-Gas und kontaktierten Koks reduziert. Temperaturprofil im SAF hat großen Einfluss auf Reduktionsrate und Produktionseffizienz. Durch Empfindlichkeit der Elektrodensteuerung auf Temperaturverteilung sind Temperaturverteilung in der Miete und Reaktionszonen meist nicht symmetrisch. Diese Ungleichmäßigkeit erschwert Ofensteuerung, Produktqualität und Ofeneffizienz.
Zonen in einem SAF
Aus Untersuchungen ausgegrabener, abgeschreckter SAFs und Technologieüberblicken lassen sich sechs idealisierte Reaktionszonen identifizieren. Exakte Positionen variieren mit Ofenbauart und Betriebspraxis; Zonen folgen nicht zwingend einfacher Schichtstruktur. Abb. 2 zeigt schematisches Diagramm.
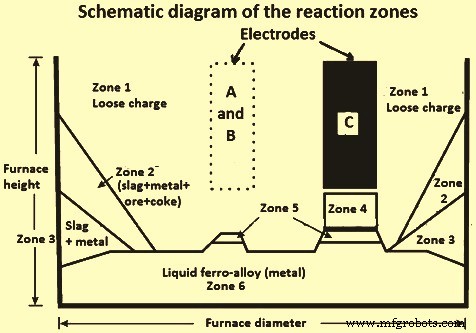
Zone 1 (oberer Ofenbereich): Lose Miete von Mietenoberfläche bis nahe Elektrodenspitze. Aktivitäten: (i) Mietenvorwärmung, (ii) Zersetzung (Kalkbrennen) von Flüssen (Kalkstein, Dolomit etc.), (iii) Vergasung karbonischer Materialien durch Reaktion mit Luft und CO₂, (iv) gasförmige Reduktion von Chromiterz und partielle Metallisierung von Fe- und Cr-Oxiden. Großteil des SAF-Volumens = locker gesinterte Miete. Mittlere Verweilzeit ~24 h, aber nur ~20 % Reduktion in dieser Zone, keine flüssige Schlacke. Mietematerial sinkt V-förmig ab, max. Absenkrate zwischen Ofenwand und Elektroden sowie zwischen Elektroden. 1.600 °C-Isotherme nur nahe Elektrodenspitzen; >1.400 °C steigt Gasdruck stark an – entspricht Schlackebildungsbeginn.
Zonen 2–6 (unterer Ofenbereich): Aktivitäten: (i) Schlackebildung, (ii) Chromiterzlösung in Schlacke, (iii) Metallreduktion aus Schlacke und Legierungsbildung, (iv) Legierungs- und Schlackentrennung.
- Zone 2: Seitenwandschlacke, Metall, Erz, Koks. Bänke aus starren, teilgeschmolzenen, teilreduzierten Materialien an Ofenwänden – dickste bei größter Elektrodenentfernung.
- Zone 3: Seitenwandschlacke und Metall. Material unter Zone 2, Schlacke-Metall-Gemisch.
- Zone 4: Unter den Elektroden. Material direkt unter Elektrodenspitzen unsicher. Zone unter einer Elektrode verbindet sich meist nicht mit den anderen. Hohlraum möglich durch Bettkontraktion beim Abkühlen. Auch Schlacke und Koks unter Elektroden möglich. Alternative: Koksbett mit geschmolzenen Gangmineralen, Flüssen, MgO und Al₂O₃ (aus Chromiterz bei Reduktion freigesetzt). Durch teilverfestigte Mietematerialien um Elektroden (Zonen 2, 3) ist aktive Schlackereduktionszone begrenzt. Verweilzeit in Hochtemperaturschmelzzone (Koksbett, Zone 4) kurz, ~30–40 Min.
- Zone 5: Großer Bereich nicht geschmolzenen, teilreagierten Stückerzes zwischen Schlacke und Metall.
- Zone 6: Ausbildung einer distincten flüssigen Fe-Cr-Legierungsschicht am Ofenboden.
Prozessreaktionen
Nach Erreichen der Zone unter den Elektrodenspitzen (Zone 4) sind alle Oxide flüssig; karbothermische Reduktion mit festen Kokspartikeln: Cr₂O₃ + 3C = 2Cr + 3CO. Verbleibende Oxide (SiO₂, Al₂O₃, CaO, MgO) gehen in Schlacke. Schlacke bildet flüssige Schicht auf flüssigem Fe-Cr. Flüssige Fe-Cr-Tropfen sinken durch Schlacke und sammeln sich am Ofenboden.
Bei karbothermischer Fe-Cr-Produktion reagiert gebildetes metallisches Cr mit verfügbarem C zu Cr-Carbiden (Cr₃C₂, Cr₇C₃, Cr₂₃C₆). Ebenso Fe zu Fe-Carbiden (Fe₃C, Fe₂C). Diese Carbide erhöhen Gesamt-C-Gehalt der Fe-Cr-Legierung über Spezifikation hinaus (theoretischer C-Gehalt 5,5–13,3 %). Vereinfachte Reaktionsgleichungen:
Cr₂O₃ (l) + 3 C = 2 Cr (l) + 3 CO (g)
3 Cr₂O₃ (l) + 13 C = 2 Cr₃C₂ + 9 CO (g)
2 Cr₂O₃ (l) + 7 C = Cr₄C + 6 CO (g)
7 Cr₂O₃ (l) + 27 C = 2 Cr₇C₃ + 21 CO (g)
23 Cr₂O₃ (l) + 81 C = 2 Cr₂₃C₆ + 69 CO (g)
Fe₂O₃ (l) + 3 C = 2 Fe (l) + 3 CO (g)
3 Fe₂O₃ (l) + 11 C = 2 Fe₃C + 9 CO (g)
Fe₂O₃ (l) + 4 C = Fe₂C + 3 CO (g)
Standard-Gibbs-Energien für Carbidbildung (Reaktion zwischen in Schlacke gelöstem Cr₂O₃ und festem, unreagiertem C) wurden von mehreren Forschern untersucht. Ergebnis: Gibbs-Energie für Fe₃C-Bildung niedriger als für metallisches Fe im gesamten untersuchten Temperaturbereich (1.500–2.000 °C) → Thermodynamik begünstigt Fe₃C-Bildung.
Ähnlich: Reaktions-Gibbs-Energie für Cr₃C₂ niedriger als für metallisches Cr bis ~1.920 °C. Cr₇C₃ und Cr₄C bilden sich bei 1.650 °C bzw. 1.550 °C. Mehrere Carbide bilden sich während Chromiterzreduktion bevorzugt gegenüber metallischem Cr und Fe.
Daher kann LC Fe-Cr nicht direkt durch karbothermische Chromiterzreduktion hergestellt werden. Produkte der karbothermischen Reduktion sind HC Fe-Cr oder Charge Chrome – abhängig vom Cr/Fe-Verhältnis im Chromiterz.
Kokspartikel (Menge und Größe) beeinflussen elektrischen Widerstand in Reaktionszone und Mietensäule stark. Koks hat Doppelfunktion: Schmelzreaktion und Umwandlung elektrischer in thermische Energie. Hält Miete permeabel für aufsteigendes CO-Gas.
Carbidbildung bei karbothermischer Fe-Cr-Reduktion beginnt bereits bei niedrigen Temperaturen. Schlackentemperaturen bis 1.650 °C → C-Gehalt 7–8 % in Fe-Cr. Nur bei hohem MgO-Gehalt im Erz und Schlackentemperaturen >1.700 °C liegt C-Gehalt bei 4–6 %. Niedrigere C-Gehalte im SAF nicht erreichbar → zweiter Prozessschritt nötig.
Rohstoffe
Art und Kombination der Mietenzutaten (Erze, Reduktionsmittel, Flüsse) beeinflussen Ofenbetrieb und letztlich Stromverbrauch. Schlackenvolumen stark abhängig von Mietenzutatenqualität. Elektrischer Energieverbrauch wird durch Schlackenvolumen beeinflusst: mehr Schlackenvolumen → höherer Energiebedarf.
Ofenzufuhr typisch: Chromiterz (Stückerz, Pellets, Briketts), Reduktionsmittel (Anthrazit, Char, Koks, Kohle), Flüsse (Quarzit, Dolomit, Kalk). Chromiterzpartikel nicht notwendigerweise uniform – Variationen zwischen Erzlagerstätten, sogar innerhalb von Erzflözen. Chromiterze allgemein Spinellkristallfamilie: (Fe²⁺, Mg²⁺)O·(Al³⁺, Cr³⁺, Fe³⁺)₂O₃.
Durch sorgfältige Kontrolle von Größenbereich und Zusammensetzung der Mietenzutaten lassen sich ideale Ofenbedingungen halten. Enge Kontrolle von Rohstoffart und -größe sichert gute Permeabilität im Packbett; Zusammensetzung beeinflusst Schlackeneigenschaften. Verschiedene Mietenvorbehandlungen verbessern Ofenstabilität und -produktivität.
Agglomerationsverfahren für Chromiterze: (i) Sintern, (ii) Pelletieren, (iii) Brikettieren. Prozessleistung für Fe-Cr-Produktion hängt von Art und Vorkonditionierung der Mietenzutaten ab: (i) Vorwärmung, (ii) Vorreduktion.
Bei friablem Chromiterz: Pelletierung nach ggf. weiterem Mahlen mit Bindemittel, Reduktionsmittel, Flüssen → Drehrohrofen zum Härten (Sintern), Vorwärmen, Vorreduzieren vor SAF-Beschickung.
Chromiterzmainly als Stückerz und/oder Pellets. Stückerz: Chromitpartikel von erstarrtem Wirtsgestein umgeben. Pellets: aus Chromiterzkonzentraten, agglomeriert, vorbehandelt zu Kugelpartikeln. Korngröße und Mikrostruktur variieren: dichte, runde Körner im Stückerz bis hochfrakturierte, nadelförmige Körner bei Pellets. Partikelgrößenbereiche von Stückerz, Pellets, Koks werden zur Maximierung der Bettpermeabilität kontrolliert.
Weitere Aufbereitung von Erzfeinen: Ofen-Vorreduktion mit unagglomerierten Chromitfeinen, kostengünstiger Kohle, Flüssen als Ofenzufuhr. Selbstagglomeration der Feinen nahe Ofenausgang bei pastöser Phase in Hochtemperaturzone (~1.500 °C). Sehr hohe Reduktionsgrade (80–90 %) → nachgeschaltete Elektroöfen (SAF oder DC) werden im Wesentlichen zu Schmelzöfen.
Neuerer, von mehreren Anlagen installierter Ansatz: erneute Pelletierung. Pellets mit Kokeinschluss, gesintert und teilreduziert auf Stahlband-Sinteranlage. Dann in Vorwärm-Schaftöfen, meist über SAFs platziert, als direkte Beschickungstrichter mit Nutzung der Ofenabgaswärme. Stückerz, Koks, Flüsse ebenfalls in Beschickungstrichter.
Weitere Ansätze: Dreher-Sintern und Vorreduktion von Pellets, Wirbelschicht-Vorwärmer für Chromitfeine.
Produktionsprozess
Fe-Cr wird im Wesentlichen durch karbothermische Reduktion bei hohen Temperaturen hergestellt. Chromiterz wird durch Kohle und Koks zu Fe-Cr-Legierung reduziert. Wärme für Reaktion typisch aus Lichtbogen zwischen Elektrodenspitzen am Ofenboden und Ofenhearth (~2.800 °C). Großer Stromverbrauch.
Fe-Cr-Produktionsprozess hochgradig stromintensiv: Sämtliche Wärme für endotherme Reduktionsreaktionen und thermodynamisches Gleichgewicht im Ofen wird rein elektrisch zugeführt. Elektrische Energie = vitalster Prozesseingang.
Abstich erfolgt intermittierend. Wenn ausreichend Fe-Cr im Ofenhearth angesammelt, wird Abstichloch aufgebohrt; flüssige Legierung und Schlacke strömen in Kühlwanne oder Pfanne. Flüssiges Fe-Cr erstarrt in großen Blöcken, die zerkleinert, gesiebt und verpackt oder weiterverarbeitet werden.
Wichtige Merkmale der Fe-Cr-Produktion im SAF
- Reduzierbarkeit des Chromiterzes entscheidend für Prozesseffizienz. Bestimmt durch Mineralogie (MgO/Al₂O₃-Verhältnis), MgO-Strukturform im Erz, Chromitkorngröße, Kornverteilung im Erz, Erschmelztemperatur. Erz braucht Porosität (festkörperliche Reduktion bedeutsam durch Gas-poröser-Feststoff-Reaktion). Ausreichende mechanische Festigkeit für Abrieb- und Zerkleinerungswiderstand bis Reduktionszone. Hohe Erschmelztemperatur bei guter festkörperlicher Reduzierbarkeit → mehr Zeit für Reduktion vor Schmelzzone → weniger Cr₂O₃-Verluste in Schlacke.
- Cr-Rückgewinnung hängt hauptsächlich von Erzreduzierbarkeit ab. Vom Input-Cr: neben Rückgewinnung in Ferrolegierung geht Rest hauptsächlich in Schlacke, etwas in Ofenstaub. Hartes, dichtes Erz → geringer Staubanteil, aber je nach Reduzierbarkeit und Größe kann Cr₂O₃-Schlackengehalt steigen. Da festkörperliche Chromiterzreduktion signifikant, können Feinerze im Ofen genutzt werden. Feines Chromiterz wird im festen Zustand vor Schmelzen leicht reduziert → Cr₂O₃ in Schlacke 1,5–4 %. Wichtig: vollständige Trennung flüssiger Ferrolegierung und Schlacke beim Abstich für minimales Fe-Cr in Schlacke → optimierte Cr-Rückgewinnung.
- Gute Reduzierbarkeit, besonders festkörperliche Reduktion fördert CO-Gasnutzung für Chromiterzreduktion. MgO/Al₂O₃ in Schlacke = 2,1 entspricht tiefstem Schlackeschmelzpunkt → minimaler Energiebedarf für Schlackenschmelze. Durch Cr₂O₃ und andere Oxide in Schlacke typischer MgO/Al₂O₃-Wert 2,2. Dies senkt auch SiO₂-Reduktion zu Si. Da SiO₂-Reduktion sehr energieintensiv → gute Energieeinsparung.
- Reduktion bei niedrigeren Temperaturen mit hohem MgO/Al₂O₃ → mehr hoch-C-haltige Carbide. Vorhandensein von Cr₃C₂ und Cr₇C₃ mit weniger Cr₂₃C₆ deutet auf bessere festkörperliche Chromiterzreduktion hin. Cr/Fe-Verhältnis beeinflusst C-Gehalt von Fe-Cr: Cr hat höhere Carbidbildungsaffinität als Fe → höheres Cr/Fe = höherer C-Gehalt in Fe-Cr.
- Hohes MgO/Al₂O₃ in Schlacke und basische Schlacke hemmen SiO₂-Reduktion zu Si. Höhere Temperaturen für SiO₂-Reduktion nötig. Cr₂O₃ und FeO werden im festen Zustand bei niedrigeren Temperaturen reduziert → wenig Gelegenheit für SiO₂-Reduktion. Niedriger Si-Gehalt = Folge festkörperlicher Cr₂O₃/FeO-Reduktion bei niedrigen Temperaturen.
- Schwefel (S) und Phosphor (P) im Chromiterz meist nicht hoch. S und P in Fe-Cr stammen vorwiegend aus Reduktionsmitteln. Koks mit 0,6–1 % S → 0,014–0,025 % S in Fe-Cr. Entschwefelung: basische Schlacken, reduzierende Atmosphäre, höhere Temperaturen (vs. Entphosphorung). Diese Bedingungen existieren. Entphosphorung: basische Schlacken, niedrigere Temperaturen, oxidierende Atmosphäre. Davon nur basische Schlacke verfügbar. Erhöhter Si-Gehalt in Ferrolegierung zeigt reduzierende Atmosphäre. Obwohl meiste P in Ferrolegierung geht, kann hohe Schlackenbasis P-Gehalt senken.
- Schlackenzusammensetzung unter Normalbedingungen ohne großen Einfluss auf Cr₂O₃-Schlackengehalt. Hoher Si-Gehalt in Ferrolegierung kann gelöstes Cr₂O₃ in Schlacke silikothermisch reduzieren → Si-Gehalt in Fe-Cr sinkt, aber Reaktion nur bei hohem Si signifikant. Dann hellere Schlackenfarbe.
Produktion von LC Fe-Cr
LC Fe-Cr wird normalerweise aus HC Fe-Cr oder Charge Chrome hergestellt. Übliche Wege: Chromiterzzugabe oder O₂-Einblasen in HC Fe-Cr. Diese Prozesse unattraktiv wegen hoher Temperatur (~2.100 °C) für C-Reduktion auf LC-Spezifikation und Cr-Verlusten. Daher meist für MC Fe-Cr genutzt; LC Fe-Cr vorwiegend durch metallothermische Verfahren.
Bei metallothermischen Verfahren: Reduktion mit spezifischem Metall mit negativer Gibbs-Energie. Technisch geeignete, in Großserie hergestellte metallische Reduktionsmittel: Aluminium (Al), Magnesium (Mg), Mangan (Mn), Silicium (Si). Stöchiometrischer Verbrauch pro Tonne Cr: 0,519 t Al, 0,701 t Mg, 1,585 t Mn, 0,405 t Si (Praxis leicht abweichend für gezielte Cr-Rückgewinnung). Si und Al ökonomischer. Silicothermische Reduktion beliebter als aluminothermische für LC Fe-Cr.
Herstellungsprozess
- 3D Systems Figure 4 Production – Hochvolumen-Harz-3D-Drucklösung
- Starke Operations-Instandhaltung-Partnerschaft für nachhaltige Produktion aufbauen
- Induktionsofen-Stahlherstellung: Effiziente elektrische Schmelztechnologie
- Energy Optimizing Furnace (EOF): Hochmoderne Stahlerzeugungstechnologie
- Optimierung der Hochofenprozesse mit Nusskoks: Effizienz- und Kostenvorteile
- Optimierte Spaltwalztechniken für effiziente Stabstahlproduktion
- Gleichstrom-Lichtbogenofen: Effiziente Einkathoden-Stahlherstellungstechnologie
- Optimierung von Hochofen-Kühlsystemen für höhere Effizienz und längere Standzeiten
- Prototyp- vs. Serien-Spritzgießwerkzeuge: Die richtige Form für Ihr Projekt
- Fertigungsstraßen (Production Lines): Wie Montagelinien die Produktionseffizienz steigern