



Walzofen: Effizientes Erhitzen von Stahl für das Warmwalzen
Der Walzofen (Reheating Furnace) ist Kernausrüstung im Warmwalzprozess – das Herz jedes Warmwalzwerks. Das Erhitzen von Stahl ist ein kontinuierlicher Prozess. Das zu walzende Material wird am Ofeneintritt aufgeladen. Ein Schubstößel (Pusher) schiebt das Material auf dem Ofenherd voran, dessen Stößel in direktem Kontakt mit dem Stahl steht. Das Material durchläuft Vorheiz-, Heiz- und Gleichmacherzone (Soaking Zone). Am Ende der Gleichmacherzone wird es per Ausstoßer (Ejector) für das Walzwerk entnommen. Entnahmetemperatur variiert je nach Faktoren zwischen 1100 °C und 1250 °C.
Ofengröße und Betrieb
Ofengröße wird als Kapazität zur Versorgung des Walzwerks mit ausreichend heißem Stahl in t/h ausgedrückt. Stahlmaterialien mit unterschiedlichen Zusammensetzungen, Abmessungen und Aufladetemperaturen können gleichzeitig im Ofen verweilen.
Walzöfen gelten als hochenergetisch und emittieren durch Verbrennung erhebliche Schadstoffe. Der Erhitzungsprozess beeinflusst die Wirtschaftlichkeit des Walzwerks maßgeblich.
Typen kontinuierlicher Walzöfen
Drei Haupttypen: (i) Schubofen (Pusher Type), (ii) Schrittrostofen (Walking Hearth), (iii) Schubbalkenofen (Walking Beam).
Nachteile des Schubofens
- Häufige Herdschäden (feuerfester Herd)
- Skid-Marks (Auflagerspuren) auf erhitztem Stahl
- Energieverluste durch Wasserkühlung der Skids
- Tragstruktur bei Ober-/Unterfeuerung beeinträchtigt Energieeffizienz
- Entnahme muss mit Aufladung gekoppelt sein
- Stückgröße/-gewicht und Ofenlänge durch Reibung begrenzt; Gefahr des Aufstauens
- Keine Beheizung von allen vier Seiten möglich
Funktionsweise
Der Ofen erhitzt das Aufladematerial auf Walztemperatur für die plastische Verformung beim Walzen. Walztemperatur = Temperatur, bei der die Mikrostruktur im austenitischen Bereich liegt. Aufladematerial: Knüppel, Blöcke, Brammen – quadratisch, rechteckig, flach oder rund. Bildet die Aufladebettung. Ofen kann ober- oder ober-/unterfeuert sein. Brenner an Ofenende, -seiten oder -dach. Brennstoffe: flüssig, gasförmig, fest. Brenneranordnung für gleichmäßige Wärmeverteilung.
Konventionelle Beheizung
Normalmethode: Beheizung im Ofen mit Brennern bei oder leicht über stöchiometrischem Verhältnis des Brennstoffs. 100 % stöchiometrisch = Luft/Brennstoff-Verhältnis für perfekte Verbrennung → Ofenatmosphäre nur N₂, CO₂, H₂O. Leicht über 100 % → geringer O₂-Anteil. Bei hohen Temperaturen wandelt sich Teil N₂ zu Stickoxiden.
Wärmeübertragung
Während der Durchlauf: Energieübertragung an Stahl durch (i) Konvektion aus heißen Brennergasen (direkter Kontakt), (ii) Strahlung von geheizten Ofenwänden und -dach. Innerhalb des Stahls: Wärmeleitung. Strahlung ist effizienteste Wärmeübertragung. Nutzt nutzbare Wärmeübertragungsfläche durch Stahlbett.
Hauptkomponenten
- Ofenkammer aus feuerfestem/isolierendem Material für Wärmespeicherung bei hohen Temperaturen
- Ofenherd zum Tragen/Fördern des Stahls
- Brennersatz (fest/flüssig/gasförmig) für Temperaturerhöhung/-haltung
- Abgasanlage zur Entfernung der Verbrennungsgase
- Ein-/Ausfördersysteme für Stahlmaterial
Ofenzonen
Drei Zonen: (i) Vorheizzone, (ii) Heizzone, (iii) Gleichmacherzone (Soaking Zone).
- Vorheizzone: progressiver Temperaturanstieg. Langsames Aufheizen der Stahloberfläche nötig zur Kontrolle thermischer Spannungen.
- Heizzone: rascher Anstieg der Oberflächentemperatur. Hauptteil der Wärmeaufnahme.
- Gleichmacherzone: Innentemperatur wird für gleichmäßige Querschnittstemperatur kontrolliert. Temperatur progressiv erhöht für Zieltemperatur bei Entnahme.
Hauptwärmemenge in Heizzone. Temperaturuniformität Kern/Oberfläche in Gleichmacherzone. Rauchgase strömen gegenläufig zum Stahl → beträchtliche Wärmerückgewinnung durch Konvektion in Vorheizzone (auch „Rekuperativzone“ genannt). Strömungsgeschwindigkeit und Verweilzeit der Abgase wichtig für effektiven Wärmeübergang.
Anforderungen an hocheffiziente Öfen
Der Ofen muss hoch brennstoffeffizient sein. Erfordert: (i) passendes Dachprofil, (ii) effektive zonale Wärmeverteilung, (iii) optimale Vorheizzonenlänge für rekuperativen Wärmeübergang, (iv) richtige Brennerposition, (v) richtige Abgasauslassposition, (vi) ausreichende Wärmefreisetzung im Ofenraum für Stahlheizung und Überwindung aller Verluste, (vii) effektiver Wärmeübergang von Ofengasen auf Stahloberfläche, (viii) gute Isolierung für minimale Ofenaußentemperatur, (ix) effektive Ofendruckregelung gegen Lufteintritt, (x) notwendige Instrumentierung für wichtige Ofenparameter, (xi) Abwärmenutzungsanlagen, (xii) Emissionsminderungsanlagen.
Grundlegende Betriebsanforderungen
- Gewünschte Mindestwalztemperatur konsistent erreichen
- Temperaturdifferenz Oberfläche/Kern/über Länge minimieren (Ziel 15–25 °C)
- Kaltstellen (Skid-Marks) minimieren
- Überhitzung und Anbrennen vermeiden
- Zunderbildung minimieren
- Entkohlung an Stahloberfläche minimieren
- Thermospannungen und Risse im Aufladematerial vermeiden
- Kratzer auf Stahlunterseite vermeiden
- Niedriger Energieverbrauch, minimale Wärmeverluste
- Maximale Rückgewinnung der sinnvollen Abgaswärme
- Niedrige verbrennungsbedingte Emissionen
- Einfaches, leicht bedienbares Steuerungssystem
Thermischer Wirkungsgrad
Thermischer Wirkungsgrad = Erhöhung des Wärmegehalts des Stahlladens (von Anfangs- auf Walztemperatur) geteilt durch zugeführte Brennstoffenergie (latente + sensible Wärme).
Walzofen verbraucht ca. 70–80 % der Gesamtenergie eines Walzwerks mit kontinuierlichem Schubofen. Schubofen leidet unter chronisch niedrigem Wirkungsgrad (typisch 20–30 %), da viel Wärme verloren geht. Verlustursachen: (i) in Ofenstruktur gespeicherte Wärme, (ii) Verluste über Außenwände/Strukturen, (iii) Wärmeabfuhr durch Werkzeuge/Geräte, (iv) Erwärmung kalter Lufteintritt, (v) überschüssige Verbrennungsluft, (vi) Abgasverluste, (vii) Leckageverluste, (viii) Kühlwasser für Skids. Größter Verlust: Abgase. Je höher Ofentemperatur, desto größer Abgasverlust. Typische Wärmebilanz in Abb. 1.
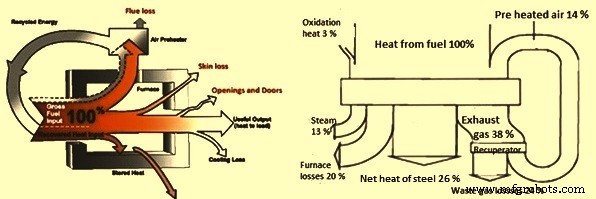
Abb. 1 Typische Wärmebilanz eines Schubofens
Betriebspraxis und Heizeffizienz
Gute Betriebspraxis verbessert Kontrolle über Zunderbildung, Brennstoffverbrauch, Heizqualität und Ofenproduktivität. Einflussfaktoren: (i) Herdauslastung (Hearth Coverage), (ii) Entnahmetemperatur, (iii) Temperaturuniformität über Länge/Querschnitt, (iv) Brennstoffverbrennungsregelung, (v) Überschussluftregelung über O₂ im Abgas, (vi) Ofendruckregelung, (vii) Abwärmenutzung.
Verbrennungsoptimierung maximiert sensible Wärmeaufnahme im Stahl. Effiziente Brennstoffnutzung steuert Abgasstrom im Ofen. Spezifischer Brennstoffverbrauch beeinflusst durch: (i) Heizwert (CV) des Brennstoffs, (ii) Überschussluft, (iii) Verbrennungsluftvorwärmtemperatur, (iv) Feuerzonentemperaturen, (v) Stahltemperatur am Ofeneintritt, (vi) Herdauslastung, (vii) Entnahmetemperatur, (viii) Ofenwärmeverluste, (ix) Walzwerksstillstände.
Kohlebefeuerte Öfen
Zusätzlich zu Heizwert wichtig: (i) Asche, Feuchte, flüchtige Anteile, (ii) gleichmäßige Korngröße beim Mahlen, (iii) homogene Mischung Pulverkohle/Fördermedium (Verbrennungsluft), (iv) konstanter Förderstrom zum Brenner. Pulverkohle wird in Luft suspendiert gefördert (Lean Phase). Förderluft = Primärluft im Brenner. Förderanforderungen bestimmen Primärluftstrom → einzige Variable zur Optimierung von Impuls und Verbrennung ist Primärluft-Düsenauslassgeschwindigkeit.
Luftgeschwindigkeit muss Kohle in Suspension halten, aber nicht zu hoch (Verschleiß, Druckverlust). Empfohlene Mindestfördergeschwindigkeit 22 m/s, Optimum 25 m/s, absolutes Minimum 19–20 m/s. Bei niedriger Geschwindigkeit: Kohle setzt sich ab, akkumuliert in Toträumen → hohes Brand-/Explosionsrisiko (Selbstentzündung).
Pulverkohle verteilt sich ungleichmäßig im Förderrohr („Roping“). Unvorhersehbar, wird durch Rohrbögen und lange Leitungen verstärkt. Schwer zu detektieren/quantifizieren, beeinträchtigt Brennerleistung (Flammenbild, Wärmefreisetzung).
Abwärmenutzung
Abgase verlassen Ofen bei höherer Temperatur als Stahl im Ofen. Sinnvolle Abgaswärme kann 35–55 % der Wärmezufuhr ausmachen. Je mehr Überschussluft und höhere Abgastemperatur, desto höher Wärmeverlust. Abwärmenutzung entscheidend für Brennstoffeffizienz. Wichtige Methode: Verbrennungsluftvorwärmung in Abwärmerückgewinner (Recuperator).
Direkte Vorteile: (i) höhere Heizanlageneffizienz, niedrigerer spezifischer Brennstoffverbrauch, (ii) niedrigere Abgastemperatur am Schornstein, (iii) höhere Flammentemperatur durch vorgewärmte Verbrennungsluft, (iv) schnelleres Aufheizen des Stahls, (v) höhere Ofenproduktivität. Indirekte Vorteile: (i) geringere Luftverschmutzung, (ii) kleinere Geräte → weniger Energie für deren Betrieb.
Heizkurve und Verweilzeit
Ein Stahlladestück durchläuft Eintritt, Vorheiz-, Heiz-, Gleichmacherzone, Austritt sequenziell. Oberflächentemperatur (gesteuert durch Heizkurve) und Verweilzeit bestimmen Temperaturuniformität. Heizkurve und Verweilzeit beeinflussen Energieverbrauch/Brennstoffbedarf. Oberflächentemperaturverteilung wird hauptsächlich durch Strahlung, teilweise Konvektion/Leitung bestimmt. Unter Annahme thermischen Gleichgewichts an Stahloberfläche kann typische Heizkurve durch Arkustangens-Funktion dargestellt werden. Oberflächentemperaturverteilung (Ts) über Ofenlänge (z) in Abb. 2, nicht-dimensionalisiert auf Auflagetemperatur (Tc), Entnahmetemperatur (Td), Ofenlänge (L).
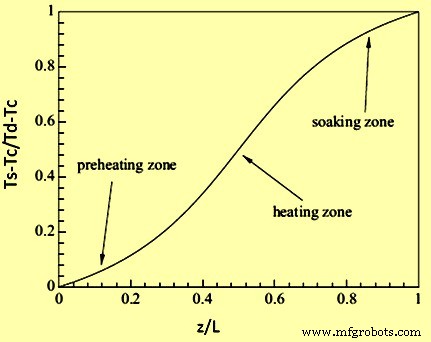
Abb. 2 Typische Arkustangens-Kurve für Stahlheizung im Walzofen
Faktoren für niedrige Heizeffizienz
- Ofenkapazität nicht auf Walzwerkskapazität abgestimmt
- Ungeeignete Brennerausrüstung
- Fehlende/unterdimensionierte/ineffiziente Rekuperatoren
- Fehlende/umgehende Luft/Brennstoff-Regelung
- Fehlende automatische Temperatur-/Druckregelung
- Unsachgemäße Wartung/Betrieb
- Wärmespeicherung in Ofenstruktur
- Verluste über Außenwände/Strukturen
- Wärmeabfuhr durch Förderer, Fixierungen, Tabletts
- Strahlungsverluste durch Öffnungen, heiße exponierte Teile
- Kalte Lufteintrittswärme
- Überschussluftwärme in Brennern
Herstellungsprozess
- Stahlwolle: Geschichte, Produktion und Sicherheitsaspekte
- Stahlrohr: Typen, Geschichte und moderne Fertigung
- Die Kunst der Schere: Von antiken Federklingen zu modernen Präzisionswerkzeugen
- Entwicklung der Badewanne: Von antiken Bädern zur modernen Fertigung
- Zink: Eigenschaften, Anwendungen und Produktionsprozess
- Edelstahl: Eigenschaften, Herstellung und zukünftige Anwendungen
- Warmwalzwerk-Wärmebehandlungsöfen: Typen, Funktionen und industrielle Anwendungen
- Die Rolle von Stickstoff in der Stahlleistung
- Gleichstrom-Lichtbogenofen: Effiziente Einkathoden-Stahlherstellungstechnologie
- Fortschrittliche Pfannenmetallurgie: Präzisionsveredelung für Hochwertigen Stahl