



RH-Vakuumentgasungstechnologie: Stahlqualität und Effizienz steigern
RH-Vakuumentgasung: Einleitung und Bedeutung
Sekundärmetallurgische Anlagen bilden heute die vielseitige Verbindung zwischen Primärstahlerzeugung und Stranggießen. Vakuumentgasung ist ein wichtiger Sekundärstahlherstellungsprozess. Ursprünglich zur Wasserstoffentfernung aus flüssigem Stahl eingesetzt, wird sie heute auch für Sekundärraffination genutzt und hat als Sekundärstahlprozess stark an Bedeutung gewonnen. Gründe für den Einbau von Vakuumbehandlungsanlagen: niedrigere Wasserstoff- und Stickstoffgehalte, ultraniedrige Kohlenstoff- und Schwefelgehalte, geringerer Gesamt-Sauerstoffgehalt sowie höhere Stahlreinheit.
In neu errichteten Stahlwerken werden Vakuumentgasungsanlagen in die Produktionslinie integriert. Auch Bestandsanlagen rüsten nach, um das Produktspektrum zu erweitern und flexibler auf Marktanforderungen zu reagieren.
Seit den 1950er Jahren wurden verschiedene Vakuumtechnologien entwickelt: DH (Dortmund-Hörde), RH (Ruhrstahl-Heraeus), VTD (Vakuum-Tank-Entgasung), VAD (Vakuum-Lichtbogen-Entgasung), VIM (Vakuum-Induktionsschmelzen). Heute werden RH-Entgasung und VTD hauptsächlich für die Massenproduktion zur Reduktion von Gasen und Kohlenstoff im flüssigen Stahl eingesetzt. Die Wahl zwischen RH und VTD wird strikt von den herzustellenden Stahlsorten diktiert. In den meisten Fällen dominiert RH-Entgasung, besonders bei großen Chargengrößen, wegen exzellenter Mischleistung und kurzer Zykluszeiten für Entkohlung und Entgasung → große Anzahl Behandlungen pro Tag. Durch exzellentes Mischverhalten ist die kurze Behandlungszeit unabhängig von der Pfannengröße erreichbar.
Historische Entwicklung und Prozessverbesserungen
RH-Entgasungstechnologie wurde Ende der 1950er in Deutschland eingeführt, wo die erste RH-Anlage entwickelt und installiert wurde. Benannt nach Ruhrstahl und Heraeus, wo der Prozess zunächst entwickelt wurde. Seither zahlreiche Prozessverbesserungen: Einbau Sauerstofflanze, Vergrößerung von Tauchrohr- und Gefäßdurchmessern, Pulvereinspritzung zur Entschwefelung. Umfassendes Entkohlungsmodell für RH-Anlage von Kuwabara unter Berücksichtigung von Vakuumdruck, Hebegasdurchsatz, Gefäß- und Tauchrohrdurchmessern. Zeitbedarf für Kohlenstoffgehalt <20 ppm: <15 Minuten in RH-Anlage.
Mit zusätzlicher Obenlanze: RH-TOP-Entgasung. RH- und RH-TOP-Anlagen (Abb. 1) nutzen das Vakuum-Umwälzprinzip, besonders für Stahlsorten mit sehr niedrigem Kohlenstoffgehalt unter wirtschaftlich günstigen Bedingungen. Hauptfunktionen: Wasserstoffentfernung, natürliche und erzwungene Entkohlung, chemisches Aufheizen des flüssigen Stahls, präzise Einstellung von Chemismus und Temperatur – alles unter Vakuum. Niedriger Wasserstoffgehalt ist Hauptvoraussetzung für hochfeste Stähle und Öl-/Gas-Industrie-Sorten. RH-Technologie ermöglicht sehr niedrige Wasserstoffgehalte in kurzer Vakuumzeit.
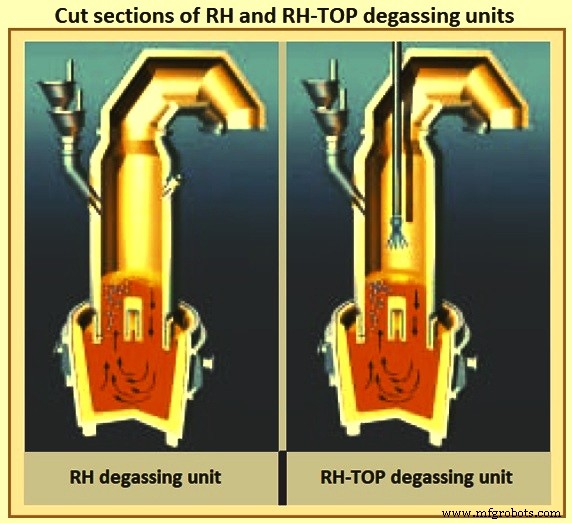
Als Werkzeug der Sekundärraffination hat RH-Prozess breite Anwendungen durch vielfältige metallurgische Funktionen: Vakuumentgasung, Entkohlung, Einschlussentfernung, Entstickstoffung, Einschlussmodifikation. Weit verbreitet für Ultra-Niedrig-Kohlenstoff-Stähle, Wälzlagerstähle, Rohrleitungsstähle, Federstähle, Elektrostähle etc.
Anlagenaufbau
RH-Entgasungsanlage besteht typischerweise aus feuerfest ausgekleidetem Block- oder Spaltgefäß mit zwei feuerfest ausgekleideten Tauchrohren (Snorkels) am Gefäßboden, angeschlossen an Vakuumpumpe. Weitere Komponenten: hydraulisches oder mechanisches Gefäß-/Pfannenhubsystem, bei RH-TOP multifunktionale Obenblaslanze, Mess- und Probenahmesystem. Materialzugabe unter Vakuum über Vakuumtrichter. Feuerfettreparatur und Vorwärmen von Gefäß, Tauchrohren und Oberteil in separaten Ständen. Designmerkmale: Einzelfass-Installation (Gefäßhub), schneller Gefäßaustausch (Pfannenhub) oder Duplex-Gefäß-Installation für höhere Verfügbarkeit.
RH-Umwälzentgasung hat sich weltweit in zahlreichen Stahlwerken für kurze Anstich-zu-Anstich-Zeiten bis 400 t Chargengröße bewährt. Vakuumbehandlung in RH-Anlagen erzeugt Stahl, der hohen Qualitätsanforderungen genügt. Flüssiger Stahl zirkuliert in Vakuumkammer, wo starker Druckabfall ihn in feinste Teile zerlegt. Vergrößerte Oberfläche ermöglicht optimale Entgasung. Prozess erfordert zuverlässige Vakuumanlagen, die große Volumenströme unter schwierigen Bedingungen (staubige Atmosphäre, hohe Temperaturen) absaugen.
Prozessprinzip
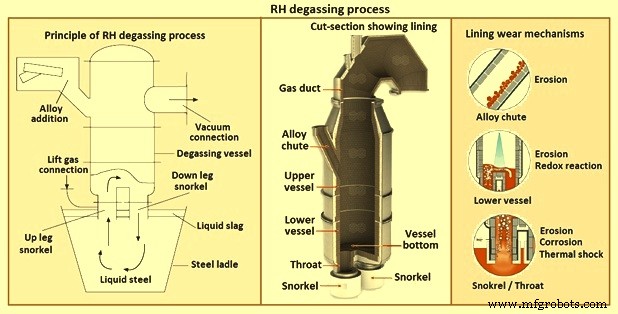
RH-Prozess basiert auf Ansaugen des flüssigen Stahls aus der Pfanne in die mit zwei Tauchrohren (Aufsteig- und Absteigrohr) ausgestattete Vakuumkammer. Beim Einblasen von Inertgas in den flüssigen Stahl wird die Umwälzströmung zwischen Vakuumkammer und Pfanne erzwungen. Entgasung findet hauptsächlich im Flüssiginneren, an verspritzten Metalltröpfchen in der Vakuumkammer und an Blasenoberflächen statt – komplexe chemische Reaktionen und Transportphänomene. Abb. 2 zeigt Prozessprinzip und Auskleidung.
Prozessentwicklung
Bei Einführung war Primärziel die Wasserstoffreduktion. Erster Erfolg begrenzt durch unzureichendes Vakuum. Dampfstrahl-Vakuumpumpen Anfang der 1960er ermöglichten ausreichend niedrige Drücke → Wasserstoff <1 ppm. Seither kontinuierliche Entwicklung: Vakuumbedingungen, Reaktorgefäß-Design und -Geometrie (Größe, Form), Tauchrohrquerschnitte, RH-Anlagenkapazitäten.
Anwendung zur Entkohlung Ende der 1970er eingeführt. Heute extrem niedrige Endkohlenstoffgehalte <20 ppm erreichbar, benötigt für Automobilbleche. Legierungszugabe während Entgasung: höhere Ferrolegierungsausbeuten, höhere Chemismusgenauigkeit durch Luftabschluss und Vermeidung Metall-Schlacke-Reaktionen.
Weitere Entwicklungen: gasförmiger Sauerstoff bei RH-Behandlung in RHO, RH-OB, RH-KTB, RH-MESID, MFB-Prozessen. MFB-Prozess: RH-Anlage mit Multifunktionsbrenner (MFB) – einzelner Lanze für Brennstoff und Sauerstoff in Vakuumkammer. Ermöglicht Wärmerückhaltung in Kammer während Verarbeitung und Standby, reduziert Metallanhaftung, erlaubt Ultraniedrig-Kohlenstoff-Stahl durch O₂-Blasen während Verarbeitung. Ziele: Entkohlung beschleunigen, Stahl durch Alumino-Thermie aufheizen, Skulls remelten, Gefäß bei hoher Temperatur halten durch Umwandlung CO zu CO₂ während Entkohlung, feuerfestes Gefäß zwischen Behandlungen heizen. Neuere RH-TOP-Lanzen auch für Pulvereinspritzung zur Reduktion von Schwefel/Kohlenstoff auf niedrigste Level. Heute alle Prozesse außer RH-OB als RH-TOP zusammengefasst.
Wichtige Entwicklungen: (i) Schnellere Entkohlung/Entgasung durch verbesserte Vakuumpumpen, Tauchrohrdesign, Gefäßdesign, optimierte Entkohlungsbedingungen, (ii) Beschleunigte Ferrolegierungszugaben, (iii) Trennung von Legierungs-/Drahtzugabe von RH-Behandlung durch dedizierte Station, (iv) Optimierte Anlagenlayouts zur Reduzierung von Pfannentransport- und Tauchrohreintauchzeit auf Zykluszeit.
RH-Anlagenkonzepte
Einzigartiges Merkmal: breite Palette an Anlagenkonzepten, passend für spezifisches Stahlwerkslayout, benötigte Zykluszeit, Verfügbarkeitsanforderungen. Tabelle 1 zeigt Designkriterien.
| Tabelle 1: Designkriterien für RH-Entgasungsanlagen | |
|---|---|
| Gefäßkonzept | Einzelgefäß |
| Zwei-Gefäß (Twin Vessel) | |
| Duplex-Typ | |
| Pfannentransport | 1 Pfannenwagen oder 2 Pfannenwagen (mit Wechsel während Behandlung) |
| Tauchrohreintauchen | Gefäßabsenkung (Winden-, Kipp- oder Hydrauliksystem) |
| Pfannenanhebung (Hydraulikzylinder oder Winden) | |
| Tauchrohrwartung | In Behandlungsposition |
| In Stand-by-Position (nur Zwei-Gefäß-Typ) | |
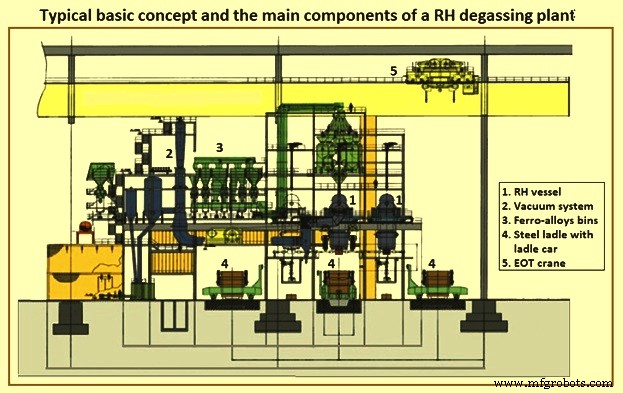
Zykluszeit, metallurgische Leistungsfähigkeit und routinemäßig erreichte hohe Produktionsqualität hängen ab von: (i) RH-Anlagenkonzept, (ii) Einbindung in Stahlwerks-Prozessfluss, (iii) RH-Gefäßdesign, (iv) Vakuumanlagenleistung und andere Komponenten, (v) regelmäßige Feuerfwartung, (vi) Schlackenkonditionierung und Schlackenmetallurgie, (vii) stabile Produktionsbedingungen, (viii) Automatisierungssystem. Abb. 3 zeigt typisches Basiskonzept und Hauptkomponenten.
Automatisierung (Level-2)
RH-Anlage normalerweise mit Level-2-Automatisierung ausgestattet (Hardware, Systemsoftware, Applikationssoftware), basierend auf metallurgischen Modellen. Level-2-Applikations- und Modellsoftware als unabhängig ausführbare Programme. Applikationssoftware liefert Modell Daten aus verschiedenen Quellen, empfängt berechnete Modelldaten. Kommunikation über Datenbanktabellen (Input für Modell, Output vom Modell). Level-2 sammelt alle Behandlungsdaten für Übertragung und Wärmebericht. Hauptbedienung über einzelnen Dialog (Prozessbeobachtung, Sollwerte für Level-1). Minimaler Bedienerinput nötig.
RH-Prozessmerkmale
Prozess besteht im Wesentlichen aus feuerfest ausgekleidetem zylindrischem Reaktionsgefäß mit zwei Stahlrohren am Boden. Gefäßauskleidung: Feuerlehm/Alumina-Ziegel oben, Alumina/Magnesia-Ziegel unten. Beide Rohre (Ein- und Auslauf-Tauchrohr) innen vollständig mit Alumina-Feuerfest ausgekleidet, außen nur unterer Teil feuerfest beschichtet. Einlauf-Tauchrohr mit Gaseinspritzrohren im unteren Bereich in ein oder zwei Ebenen, um Umfang gleichverteilt. Gefäßdesign: Flüssiger Stahl steigt durch Einlauf-Tauchrohr, fällt nach Entgasung durch Auslauf-Tauchrohr zurück in Pfanne. Gefäßoberseite: Abgas, Ferrolegierungszugabe, Beobachtungs- und Steuerfenster.
RH-Anlage wird typischerweise für Vakuumbehandlung und Entkohlung langer Folgen von Niedrig-Kohlenstoff-Stahlsorten eingesetzt. Metallurgische und betriebliche Merkmale: (i) schnelle Entkohlung bis <20 ppm, (ii) Wasserstoff- und Stickstoffentfernung, (iii) günstigere hochkohlenstoffhaltige Ferrolegierungen, (iv) chemisches Aufheizen getöteter und ungetöteter Chargen, (v) verbesserte Stahlreinheit (nichtmetallische Einschlüsse), (vi) gute Chemismuskontrolle.
Obenblaslanzensystem über RH-Gefäß kombiniert mehrere Funktionen. Typisch: O₂-Blasraten 2.000–4.000 Nm³/h, installierte Brennerleistung 2–4 MW. Für Prozessüberwachung kann Lanze mit TV-Kamera ausgestattet sein. Zusätzlich Pulverblasfunktion für tiefe Entschwefelung. RH-TOP-Funktionen: (i) O₂-Blasen für erzwungene Entkohlung und chemisches Aufheizen, (ii) RH-Gefäß-Ausmauerung aufheizen durch Gas/O₂-Verbrennung, (iii) Pulverblasen für Entschwefelung, (iv) schnelle Skull-Entfernung durch O₂-Strahl, (v) fortschrittliche Zündung durch externe Zündevorrichtung.
Breites Spektrum an Massestahlqualitäten wirtschaftlich oder einzigartig durch RH-Prozesse herstellbar. Extrem niedrige C- und H-Gehalte in kurzer Behandlungszeit. Minimaler Temperaturverlust. Keine speziellen Schlackenmaßnahmen, Pfannenfreiraum oder poröse Stopfen nötig. Chemische Zusammensetzung präzise einstellbar. Erweiterter Produktmix, Hochqualitätsprodukte, höhere Produktivität, minimierte Pfannenwartung – weitere Vorteile.
RH-Vakuumentgasung erreicht normalerweise kein Gleichgewicht; H₂-, C-, N₂-Entfernung kinetisch gesteuert. Entkohlungsmechanismus komplex: Reaktionskinetik abhängig von Umwälzrate und Entkohlungsrate. Badmischung beeinflusst Entkohlung.
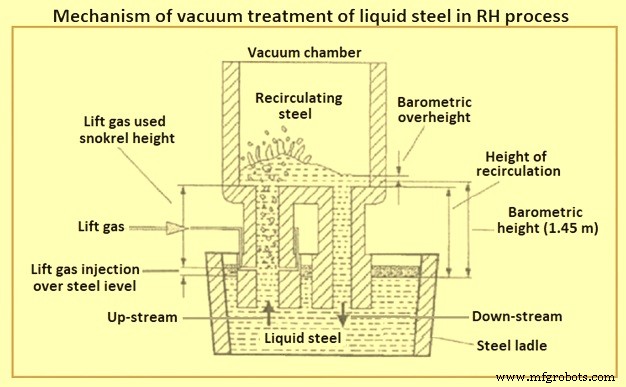
Da RH-Prozess auf Austausch flüssigen Stahls zwischen Pfanne und RH-Gefäß basiert, bestimmt Stahlumwälzrate Geschwindigkeit metallurgischer Reaktionen und Prozessdauer bei definiertem metallurgischem Ziel. Umwälzung abhängt von Gerätegeometrie: Tauchrohrdurchmesser, Geräteradius, Position und Anzahl Hebegasdüsen. Flüssigstalldichte bei 1.600 °C: 6,94 t/m³. Atmosphärischer Druck auf Pfannenoberfläche lässt Stahl in Tauchrohren unter Tiefvakuum auf barometrische Höhe ~1,45 m steigen. Mechanismus der Vakuumbehandlung in Abb. 3.
Automobil- und andere Außenbleche sowie Bleche für Elektroindustrie (z. B. Transformatoren) sind typische Endprodukte aus RH/RH-TOP-behandeltem Stahl.
Betriebsschritte
Reaktionsgefäß wird zunächst auf gewünschte Temperatur vorgeheizt (typisch 900–1.500 °C, anlagenabhängig).
- Stahlpfanne mit flüssigem Stahl per Pfannenwagen in Behandlungsposition; entweder Gefäß abgesenkt oder Pfanne angehoben, bis Tauchrohre ausreichend im Stahl eingetaucht.
- Entgasung startet nach ausreichendem Eintauchen beider Tauchrohre. Vor Eintauchen: Inertgas (meist Argon) in Einlauf-Tauchrohr starten → Hebegas erhöht Strömungsgeschwindigkeit in Einlaufrohr.
- Nach Erreichen Eintauchtiefe: Gefäß durch Vakuumpumpensystem (über Abgasrohr) evakuiert. Vakuum (Negativdruck) zieht Stahl in beide Tauchrohre. Eingeblasenes Argon erhöht Druck in Aufsteigrohr → Umwälzung Stahl durch Tauchrohre.
- Metallurgische Behandlungsschritte: Entgasung, O₂-Blasen, Chemismus- und Temperatureinstellung. Legierungszugaben am Entgasungsende je nach Überhitzung.
- Entgasster Stahl im Gefäß fließt durch Auslauf-Tauchrohr zurück in Pfanne. Entgasster Stahl etwas kühler als Pfannenstahl. Auftriebskraft durch Dichtedifferenz (kühlerer entgasster Stahl dichter) rührt Bad um. Umwälzrate steuert Entgasung. Umwälzung abhängig von Hebeargonmenge und Vakuumgrad. Zykluszeit typisch 20–30 min. Je nach Größe: 85–135 t/min Umwälzung.
- Bei zufriedenstellender Stahlchemie: Tauchrohre aus Stahl ziehen, Argon abschalten, Stickstoff in Aufsteigrohr einleiten (Verhinderung Einfrieren der Einspritzrohre). Entgasung abgeschlossen, Pfanne zu Nachbehandlungs-/Übernahmeposition fahren.
Während Produktion leitet Prozessautomatisierung Bediener. Nutzt mathematische Modelle zur Vorhersage metallurgischer Parameter und Sollwerte: Stahltemperatur zyklisch berechnet aus empfangenen Parametern und Verarbeitungszeit, Chemismus durch Proben und Zugaben, Vorhersagen für Entgasungsfunktionen (H₂/N₂-Entfernung aus Anfangsgehalten, Entgasungszeit, Vakuumdruckkurve, Hebegasrate etc.), Entkohlungsstatus durch zyklische C-/O₂-Bestimmung, Sollwerte für O₂-Blasen, Vakuum, Hebegasmuster etc.
Level-2-System vernetzt mit Produktionsplanung, Prozessautomatisierung vor-/nachgelagerter Anlagen, Labor → alle relevanten Daten für Bediener. Datenerfassung sammelt Level-1-Daten und Prozessmodelle für Wärme- und Produktionsberichte. Alle Daten in Datenbank für zukünftige Anwendungen.
RH-Anlagenverfügbarkeit
Neben kurzer Zykluszeit ist Verfügbarkeit für Produktionsplanung entscheidend. Kritischste: Tauchrohrwartungszeit. Nach 6 Chargen: Zwischenwartung (Entskullen, Feuerfestaufschweißen) – 20–60 min je nach Schlacke, Bedingungen, Werkzeugen. Häufigere Wartung → längere Tauchrohrlebensdauer. Nach 60–300 Chargen (abhängig von Bedingungen, Feuerfestqualität, Tauchrohrdesign): Tauchrohraustausch. Weitere Feuerfwartung (hauptsächlich Bodenbereich) alle 2–3 Tauchrohrkampagnen. Heutige RH-Anlagen: Gefäßaustausch für Tauchrohrwechsel und Gefäßwartung zur Reduzierung Stillstandszeit.
Herstellungsprozess
- Titanlegierungs-Schmieden: Fortgeschrittene Techniken für Luftfahrt & Energieerzeugung
- Post-Pandemic Manufacturing Technology Investments: Wachstumschancen nutzen
- Vakuumformen erklärt: Kosteneffiziente Kunststoffkomponenten-Fertigung
- Lineare Motionstechnologie: Präzisionslösungen für Automatisierung
- Leiterplatten (PCBs) verstehen – Ein umfassender Überblick
- Agrartechnologie: Werkzeuge, Maschinen und Innovationen für die moderne Landwirtschaft
- Wie startup-getriebene Technologie Innovation und Wachstum antreibt
- Die 7 Kernarten der Technologie im Überblick
- Röhrenprüfgeräte verstehen: Umfassender Leitfaden
- 3 wesentliche Faktoren für die Auswahl der idealen Vakuumpumpentechnologie