



Optimierte Hochofen-Beschickungssysteme für Effizienz und Sicherheit
Hochofen-Beschickungssysteme: Historische Entwicklung
Eine der wichtigsten technologischen Verbesserungen in der Hochofenentwicklung war der Einbau von Beschickungsanlagen. Ursprünglich wurden Rohstoffe durch den offenen Schlund über den Tunnelkopf eingebracht. Hochofenbetreiber erkannten zwei Nachteile offener Öfen: Erstens konnte das brennbare Gas nicht zur Kesselfeuerung aufgefangen werden, zweitens verursachte die Rohstoffverteilung Betriebsineffizienzen. Erste Versuche 1832 in Deutschland, das Gas aufzufangen, führten zu einem Klappdeckel über der Beschickungsöffnung, der nur beim Einbringen per Schubkarre geöffnet wurde. Eine seitliche Öffnung im oberen Schaft mit einem Abführrohr (Gichtrohr) leitete das Hochofengas zur bodenständigen Verbrennung in Hilfsanlagen.
Das Verteilungsproblem (hohe Brennstoffraten durch feines Material im Zentrum, grobes Material an der Wand → hohe Peripheriepermeabilität, Gas- und Wärmestrom an der Wand → unvorbereitetes Material im Zentrum im Bosh, erhöhter Ausmauerungsverschleiß) erforderte eine komplexere Lösung in mehreren Schritten.
Erste Lösungsversuche: Becher und Kegel
Der erste Versuch war der „Becher-und-Kegel“-Apparat: ein umgekehrter kegelförmiger Gusseisentrichter (ca. 50 % Schlunddurchmesser) auf dem Ofen, darin ein Gusseisenbecher, an einem Hebelbalken mit Gegengewicht aufgehängt. Der Becher wurde manuell per Winde gehoben. Dies fing das Gas auf, aber grobes Material rollte weiterhin zur Wand. Nächste Modifikation: Ein abgeschnittener Gusseisenkegel wurde in den Ofen gehängt. Dies verlagerte den Materialgipfel zur Wand, sodass grobe Partikel auch ins Zentrum rollten → bessere Zentralpermeabilität und Gasströmung.
Glocke und Deckel: Die erste Glocken-Beschickung
Der nächste Entwicklungsschritt eliminierte Becher und Kegel vollständig: Ein nach unten geöffneter umgekehrter Kegel wurde in den Ofen gehängt – die erste Glocken-Beschickung (Bell-type). Diese Glocke schob den Wandgipfel zurück, reduzierte den peripheren Gasstrom und erhöhte den zentralen, doch bei jedem Absenken entwich Ofengas. Die Lösung: Glocke und Deckel für die Beschickungsöffnung. Beim Einbringen (Schubkarre) war der Deckel offen, die Glocke geschlossen → Gas im Ofen. Dann Deckel geschlossen, Glocke abgelassen → Gas im Ofen und korrekte Mergelverteilung. Ergebnis: bessere physikalisch-chemische Reaktionswirkung, geringerer Brennstoffbedarf, höhere Produktivität, geringerer Ausmauerungsverschleiß.
Zwei-Glocken-System
Das Einzelglocken-System ließ bei jedem Öffnen große Gasmengen entweichen. Bald erkannte man: Ein zweiter Glocken-Trichter oben schafft einen gasdichten Raum zwischen den Glocken, verhindert Gasentweichung beim Öffnen der kleinen Glocke. Der obere Trichter muss nicht so groß sein, da mehrere Ladungen darauf deponiert werden können, bevor die untere Glocke öffnet. Dieses Zwei-Glocken-System lieferte konstanteren Gasstrom für das Windwärmer-System und reduzierte Gasmengenverluste erheblich.
Das Zwei-Glocken-System blieb bis 1972 das einzige Beschickungssystem weltweit, bis S.A. Paul Wurth (Luxemburg) das Glocklose Beschickungssystem (Bell Less Top – BLT) entwickelte. Die erste erfolgreiche industrielle Anwendung war 1972. BLT setzte sich rasch durch wegen zahlreicher Vorteile. 2003 führte Siemens VAI (heute Primetals Technologies) das Gimbal-Beschickungskonzept ein, erfolgreich bei Corex und Finex. Erste Hochofen-Anwendung 2009: Hochofen C von Tata Steel in Jamshedpur.
Zwei-Glocken-Beschickungssystem
Das System besteht aus Materialverteiler, kleiner Glocke und großer Glocke (Abb. 1). Großglockendurchmesser typischerweise 1,5–1,8 m kleiner als Lagerliniendurchmesser. Untere Kante der oberen Glockenfläche dichtet gegen untere Kante des Großglockentrichters ab. Glocken sind über Stange verbunden und bewegen sich vertikal über Druckluftzylinder.
Mergelgut wird per Schubkarre und Förderkorb oder Förderband an den Ofenkopf gebracht und in den oberen Trichter oder kleinen Glockentrichter gekippt. Bei geschlossener Großglocke wird die kleine Glocke abgesenkt, Material fällt auf die Großglocke. Wiederholung mehrerer Male. Dann kleine Glocke geschlossen, Großglocke abgesenkt → Material in den Ofen ohne Gasentweichung. Bei dieser Methode sind Großglocke, kleine Glocke und Trichter starkem Aufprall und Abrieb ausgesetzt → Austausch 2–3 mal pro Kampagne nötig.
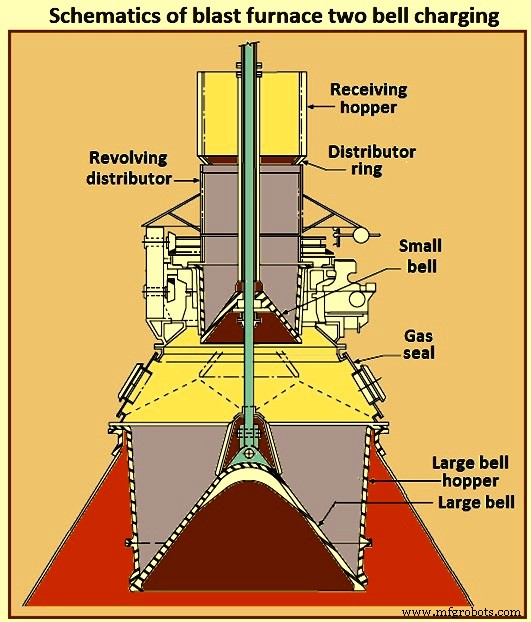
Die meisten Zwei-Glocken-Systeme verfügen über einen drehbaren Verteiler. Kleine Glocke, Trichter, Stange und Verschleißplatten sind Teil des Verteilers. Bei jeder Korbentladung dreht sich kleine Glocke mit Trichter in gewählte Position und kippt. Dies verbessert die Materialverteilung auf der Großglocke: grobes Material gleichmäßiger am Umfang. Glocken sind in den verschleißintensivsten Bereichen hartaufgeschweißt, auch an den Sitzflächen. Glocken werden über Glockenstangen getragen, die über Hebelanordnung an Gegengewichte angebunden sind → nur vertikale Bewegung. Kleine Stange ist hohl, große Glockenstange führt durch sie hindurch. Packungen zwischen den Stangen verhindern Gasentweichung. Abb. 2 zeigt die vier Beschickungsschritte.
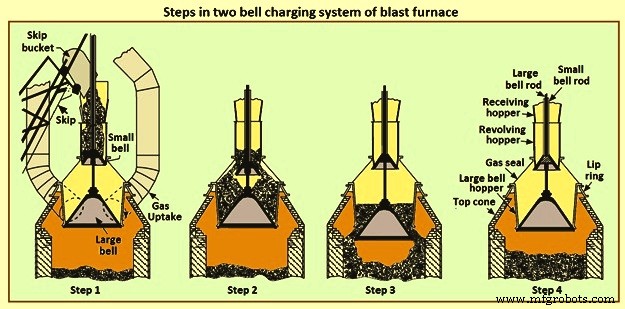
Nach jeder Korbentladung dreht sich kleine Glocke mit Trichter in Position vor dem Entladen → verbesserte Verteilung auf Großglocke. Glocken und Sitzflächen hartaufgeschweißt. Große Glockenstange durch hohle kleine Stange → unabhängiger Betrieb. In diesem System sind kleine Glocke, große Glocke und Trichter starkem Aufprall ausgesetzt → Austausch 2–3 mal pro Kampagne. Gasdichte Abdichtung bei Drücken >100 kPa extrem schwierig. Zudem Einschränkungen bei der Mergelverteilung – entscheidend für hohe Produktivität.
Bei hohen Gichtdrücken, besonders >100 kPa, ist gasdichte Abdichtung mit konventioneller Glocken-Trichter-Anordnung extrem schwierig. Steigende Produktivitätsanforderungen erforderten größere Mengen, die von der Kopfanlage bewältigt werden mussten. Betreiber und Konstrukteure erkannten die Bedeutung flexibler Mergelverteilung für bessere Ofenleistung und die Notwendigkeit, die Kopfanlage zu modifizieren. Dies führte zur Entwicklung verschiedener Kopfanlagen.
Das Zwei-Glocken-System benötigt weniger Höhe und ist vergleichsweise einfach. Nachteil: Großglockendichtung und Trichtergasdichtung bei hohem Gichtdruck schwer zu halten. Gute Dichtung am Umfang nicht möglich, da diese Bereiche im Materialstrom liegen. Aufgrund großer Größe und Gewicht der Komponenten sind Fertigung und Wartung schwierig, langsam, teuer und erfordern erhebliche Ofenstillstandszeiten.
Lösung: Entwicklung von Kopfanlagen, die das Abdichtungsproblem drastisch reduzieren oder beseitigen. Zwei weitere Typen für heutige Hochdruck-Hochöfen: (1) Zwei-Glocken-System mit Sperrventilen und drehbarem Rutsche über der kleinen Glocke, (2) Glockloses System mit drehbarer Rutsche.
Zwei-Glocken-System mit Sperrventilen und drehbarer Rutsche
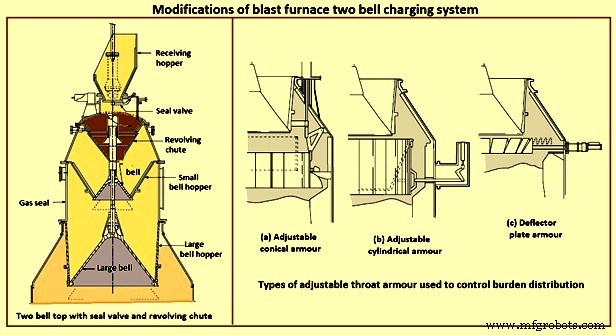
Besteht aus Großglocke, kleiner Glocke, Sperrkammer mit drehbarer Rutsche über der kleinen Glocke (Abb. 3). Materialzufuhr auf kleine Glocke durch zwei Öffnungen, jeweils mit Sperrventil. Sperrventile sind kleiner als kleine Glocke, Dichtflächen außerhalb des Materialstroms → effektive Abdichtung. Drehbare Rutsche mit ein oder zwei Öffnungen leitet Materialstrom gleichmäßig auf kleine Glocke. Kleiner Glockentrichter ist fest, kleine Glocke nur vertikal beweglich. Großglocke und Trichter wie beim Zwei-Glocken-Typ.
Vorteil: Überwindet Mängel des konventionellen Zwei-Glocken-Systems. Durch Gas-Sperrventile oberhalb der oberen Glocke ist die Großglocke immer dem gleichen Druck ausgesetzt. Großglocke fungiert nur als Verteiler ohne Gasdichtungsanforderung. Druckführende Komponenten sind Sperrventile und kleine Glocke – beide deutlich kleiner und in kürzeren planmäßigen Ofenstillständen wartbar.
Glocken-System mit verstellbarer Panzerung
Nachteil des Glocken-Systems: mangelnde Mergelverteilungsfähigkeit (Möglichkeit, Koks- und Erzschichtdicken über den Lagerliniendurchmesser zu variieren). Mit zunehmenden Ofendimensionen wird die Materialplatzierung schwieriger. Der Glocken-Ofenkopf, der Material vom Großglockenrand entlädt, erlaubt keine Verteilungssteuerung. Betreiber versuchten, die Glockengeschwindigkeit zu variieren – geringer Effekt.
Ein verstellbares Schlundpanzerungssystem (Adjustable Throat Armour), kombiniert mit Glocken-Beschickung, wurde entwickelt (Abb. 3), um die Mergelverteilung zu steuern und optimale Permeabilität im Schacht zu erreichen. Verstellbare Schlundpanzerung variiert den Durchmesser am Ofenkopf und teils die Neigung. Vom Glockenrand fallendes Material prallt an der Panzerung ab und findet seine Position an der Lagerlinie abhängig von der Panzerungseinstellung. Verstellung ist rundum möglich, aber begrenzt.
Verschiedene bewegliche Panzerungsdesigns: (a) Gussstahlplatten bilden einen Zylinder, dessen Durchmesser der Bediener während der Beschickung vergrößern/verkleinern kann (Abb. 3a). Platten überlappen sich, sind an Dreieckshebel gehängt, diese in Halterungen am Ofenkopfshell gepivottet, über Gestänge mit Ziehtring verbunden. Bewegung unter Aufprall → kinetische Energie → reduzierter Abrieb. (b) Ebenfalls hängende Platten (Abb. 3b), an festem Ring aufgehängt, Antrieb am Plattenende → Einstellbereich von vertikalem Zylinder bis konischem Trichter. (c) Umlenkertyp, hydraulisch betätigt (Abb. 3c) → benötigt weniger vertikalen Raum zwischen Glocke und Lagerlinie.
Verstellbare Panzerungssysteme werden weiter genutzt, solange Glocken-Systeme im Einsatz sind. Erfahrung an sehr großen Öfen: Bei Glockendurchmesser >7 m wird korrekte Verteilung zunehmend schwieriger. Hier kann glockloses System eine sehr gute Alternative sein.
Glockloses Beschickungssystem (Bell Less Top – BLT)
Die Entwicklung des glocklosen Ofenkopfs war ein quantitativer Technologiesprung. Erfunden 1969 von Ingenieuren der SA Paul Wurth (Luxemburg), erste industrielle Anwendung 1972. Rasche Verbreitung.
Vorteile des BLT-Systems
- Nahezu kontinuierliche Beschickung: Während die drehbare Rutsche den Inhalt eines Sperrtrichters verteilt, kann der andere befüllt werden.
- Löst Gasdichtungsproblem bei Hochdruckbetrieb.
- Flexible Mergelverteilung: Ein-Ring-, Mehr-Ring-, Spiral-, Sektor- und Punktbeschickung, manuell und automatisch.
- Beschickungsregelventil für präzise, konstante Materialverteilung.
- Verbesserte Betriebsstabilität und -effizienz → bessere Roheisenchemie-Kontrolle.
- Produktivitätssteigerung.
- Koksratenreduzierung, höhere Pulverkohleeinspritzraten.
- Längere Kampagnenlebensdauer durch reduzierte Wandwärmelasten.
- Deutlich reduzierte Wartungszeit und -häufigkeit (Rutsche in kurzer Zeit austauschbar).
- Leichte, kompakte Bauweise im Vergleich zu anderen Hochdruck-Systemen.
- Niedrigere Betriebskosten (OPEX).
- Bessere Ofenleistung durch präzise Mergelverteilung.
Das BLT-System ist essenziell für heutige Hochofen-Herausforderungen: (i) ruhigerer Betrieb mit reduzierter Siliziumschwankung im Roheisen, (ii) Wandwärmeverlustkontrolle durch bessere Beschickung → längere Lebensdauer von Kühlelementen/Ausmauerung → längere Kampagne, (iii) bewährte, zuverlässige Technologie, (iv) Integration mit Förderkorb oder Förderband möglich. Nachteil: BLT-Kopfanlage höher als Zwei-Glocken-System.
Funktionsweise und Beschickungsmethoden
Mit BLT lässt sich gewünschte Mergelverteilung flexibel erreichen → gewünschte Gasverteilung. Vier Grundmethoden: Punktbeschickung (Rutsche bewegt sich nicht), Mehr-Ring-, Ein-Ring- und Sektorbeschickung (Rutsche dreht in begrenztem Bereich). Bei großem Neigungswinkel für Ein-Ring-Beschickung ähnelt die Verteilung der „V“-Form von Glockensystemen. Bei kleinem Winkel ähnelt sie der „M“-Form. BLT kann thus Glockensysteme vollständig nachahmen; flache Verteilung durch Mehr-Ring-Beschickung realisierbar.
Hauptkomponenten
- Beweglicher Aufgabetrichter
- Ein oder zwei Materialsperrtrichter mit oberem/unterem Sperrventil und Materialflussregelklappe
- Zentrale vertikale Einlaufdüse
- Drehbare, winkelverstellbare Verteilerrutsche
- Dreh- und Kippantrieb
- Hydraulik-, Schmier- und Kühlsysteme
- Überwachungs- und Steuerungssysteme
Zwei Bauarten: Parallel- vs. Zentralsperrtrichter
Parallele Sperrtrichter (erste Erfindung): Nachteil – ungleichmäßige Mergelverteilung über Querschnitt, da die zwei Speicherbehälter nicht auf der Ofenmittellinie liegen. Zentralsperrtrichter überwinden dieses Problem, aber nur bei normaler/niedriger Verhüttungsintensität einsetzbar, nicht bei hoher Intensität (Strukturbedingt).
Betriebsablauf
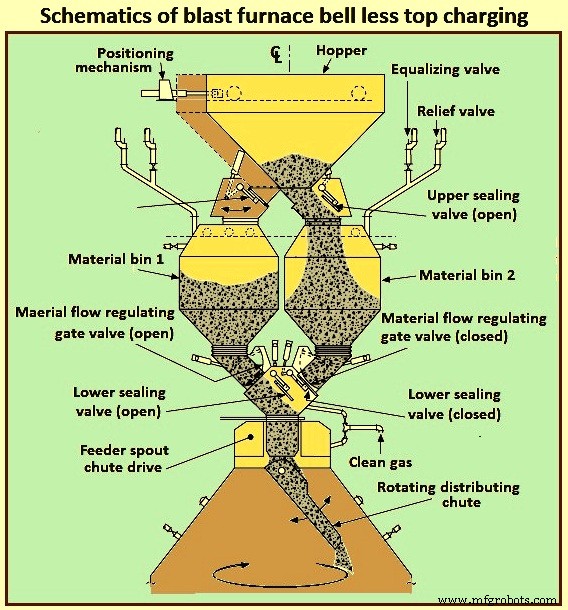
Schubkarre/Förderband füllt Sperrtrichter. Dieser wird abgedichtet und auf Gichtdruck druckbeaufschlagt. Jeder Sperrtrichter hat oberes/unteres Sperrventil und Flussregelklappe. Sperrtrichter werden abwechselnd genutzt: einer wird befüllt, der andere entleert. Sperrventile sind konstruktiv außerhalb des Materialstroms → keine Materialabrasion → geringere Dichtungsprobleme. Flussregelklappe öffnet auf vorbestimmte Positionen je Rohstoffart zur Durchsatzkontrolle. Sperrtrichter mit verschleißfesten Austauschplatten ausgekleidet. Untere Sperrventile und Flussklappen in gemeinsamer gasdichter Gehäuse mit Materialrutschen, die Material durch zentrale Auslaufdüse im Hauptgetriebegehäuse leiten.
Bei Erreichen der Soll-Lagerlinienhöhe (mechanische Lagerstangen oder Radar) öffnen unteres Sperrventil und untere Drosselklappe. Material wird über Verteiler zur drehbaren Rutsche in den Ofen gefördert, bildet neue Schichten auf der Mergeloberfläche. Rutsche rotiert um Ofenvertikale und ändert vorbestimmte Winkel zur Horizontalen. Flexibilität: charakteristische Ringe, spiralförmige Ringe kleiner werdenden Durchmessers, Punkt-/Fleckenbefüllung. Materialmenge pro Entladebereich präzise steuerbar.
Nach Entladung schließen untere Drossel- und Sperrventile. Lagerstangen (oder Radar) verfolgen Mergeloberfläche nach Schließen der unteren Drosselklappe. Bei Erreichen des Sollpegels Wiederholung für nächste Entladung.
Sperrventile konstruktiv außerhalb des Materialstroms → keine Abrasion → geringeres Dichtungsrisiko. Flussregelklappe öffnet auf vorbestimmte Positionen je Rohstoff. Sperrtrichter mit verschleißfesten Austauschplatten. Untere Sperrventile und Flussklappen in gemeinsamem gasdichtem Gehäuse mit Materialrutsche, die Material durch zentrale Auslaufdüse im Hauptgetriebegehäuse leitet. Abb. 4 zeigt Schema des BLT-Systems.
Weiterentwicklungen
Verfeinerungen fokussierten zwei Bereiche: (i) Beseitigung/Reduzierung der Feinteilsegregation in Sperrtrichtern vor der drehbaren Rutsche, (ii) kompaktere Einheit für kleinere bestehende Hochöfen. Für (i): Design mit Rutsche in großem Aufgabetrichter über einzelnen großem Sperrtrichter → Feinteile gleichmäßig im Mergel verteilt. Für (ii): Kompakter Ofenkopf – Rutsche über Tür wechselbar, Zugang über Hauptgetriebeeinheit. Gesamthöhe des Sperrtrichters reduziert durch anderes Flussklappendesign und doppelt wirkende Sperrventile.
Gimbal-Beschickungssystem
Ziel: Kontrollierte Mergelverteilung in den Hochofen über Gimbal-oszillierende Rutsche durch Haltebehälter und variable Materialklappe, sodass das druckbeaufschlagte Beschickungssystem oberhalb unabhängig vom Verteilersystem arbeiten kann. Nutzt konische Verteilerrutsche, in Gimbal-Anordnung (Cardanisch) gelagert → unabhängige und kombinierte Kippung der Rutschenachse.
Das Gimbal-System bewährte sich in der anspruchsvollen Hochtemperatur-Hochdruck-Umgebung des Corex-Schmelzreduzierers. Jetzt auf Hochofen-Technologie übertragen. Innovatives Gimbal-Design ermöglicht unendliche Beschickungsmöglichkeiten zur Verbesserung der Mergelverteilung. Robuste Einfachheit des Antriebs → elegante Lösung bei minimalen Investitionskosten. Gimbal-Verteiler als Teil des gesamten Hochofen-Beschickungssystems bietet vollständig integrierte Beschickungslösung mit signifikanter Verbesserung von Betrieb und Wartungskosten. Geeignet für Neuanlagen und Nachrüstung bestehender Öfen mit minimalem Eingriff in Bestandsanlagen.
Zusätzliche Designziele gegenüber traditionellem BLT
- Austauschbarkeit mit bestehendem BLT als Upgrade/Retrofit
- Einfacheres Design: Eliminierung komplexer Planeten- und anfälliger Kippgetriebe
- Hydraulischer Antrieb → Wiederholgenauigkeit und Präzision über gesamten Lebenszyklus
- Verlängerte Intervalle zwischen Rutscheaustauschen
- Reduzierte Investitions- (CAPEX) und Integrationskosten, reduzierte OPEX durch Minimierung ungeplanter Stillstände und niedrigere Lebenszykluskosten
Zur Erreichung dieser Ziele bieten Primetals Technologies und Woodings Industrial Corporation ein Portfolio hydraulischer Materialverteilsysteme für kleine, mittlere und große Hochöfen weltweit. Gimbal nutzt konische Verteilerrutsche, in Gimbal-Ringen gelagert → unabhängige und kombinierte Kippung der Rutschenachse.
Portfolio umfasst Woodings Hydraulic Charging Unit und Gimbal Top, inkl. kompletter Ofenkopf-Verteilausrüstung: Verteilerschwenker, obere Sperrventile, Trichter, untere Sperrventile, Materialflussklappen, Goggle-Ventilbaugruppen – alle über hydraulisch angetriebene Verteilerrutschen entladend.
Funktionsprinzip
Gimbal-Top-Verteilersystem ermöglicht kontrollierte Mergelverteilung in den Hochofen über Gimbal-oszillierende Rutsche durch Haltebehälter und variable Materialklappe, sodass das druckbeaufschlagte Beschickungssystem oberhalb unabhängig vom Verteilersystem arbeitet.
Kipprutsche wird von zwei Hydraulikzylindern, 90° versetzt montiert, angetrieben. Diese Aufhängung und Anordnung ergibt keine Rotation der Kipprutsche, sondern einen Kreisbogen durch Überlagerung beider Kippbewegungen. Unabhängiger oder kombinierter Zylinderbetrieb erlaubt Ausrichtung der Rutschenachse auf jeden Winkel oder entlang jedes Pfades. Bewegung über zwei Hydraulikzylinder, jeweils über Welle, Pleuel und Gelenkwelle zur Ansteuerung der Gimbal-Ringe. Durch Zylinderbewegung ermöglicht Verteilerrutsche präzise Materialverteilung mit Potenzial für unendliche Beschickungsmuster bei variabler Geschwindigkeit: Ring, Spirale, Mitte, Punkt, Segment, Sektor – vollständige Kontrolle der Materialbeschickung.
Gesamte Verteilereinheit in gasdichtem Gehäuse, direkt auf Oberflansch des Hochofen-Oberkegels montiert. Gehäuse enthält feste Einlaufrutsche und Kipprutsche in Gimbal-Ringen gelagert → unabhängige und kombinierte Kippung. Baugruppe aus Edelstahl und Baustahl, feste Einlaufrutsche und Kipprutsche keramisch ausgekleidet für überlegenen Verschleißschutz. Geschlossener Wasserkreislauf kühlt über Hauptwellen, Gimbal-Lager, Gelenklager die bewegten Elemente.
Kernmerkmale des Gimbal-Designs
- Einfaches, robustes Design: Hebel, angetrieben von Hydraulikzylindern
- Antriebszylinder außerhalb Druckhülle → nicht heißen, staubigen Betriebsbedingungen ausgesetzt
- Gimbal-Ringanordnung: einfache Kippbewegung in zwei Ebenen, überlagert → 360° Verteilung
- Gleichmäßiger Verschleiß der Kipprutsche über gesamten Umfang → lange Betriebslebensdauer
Automatisierung und Steuerung
BF Gimbal Top ist ein automatisiertes, rechnergesteuertes druckbeaufschlagtes Beschickungssystem, das: (i) Erz, Koks, Zuschlagstoffe im Haltebehälter unabhängig vom Verteilersystem empfängt, (ii) Entladungen bedarfsgerecht an dynamische Verteilerrutsche unterhalb freigibt, (iii) Material in vorgegebenen Mustern an die Lagerlinie gemäß vorbestimmter Beschickungsmatrix verteilt. Gimbal-Rutschensteuerung vollständig in Gesamt-Ofenbeschickungssoftware integriert. Hohe Genauigkeit und Kontrolle für Gimbal-Bewegungen und Rutschenpositionierung. Abb. 5 zeigt Gimbal-Materialverteiler und -system.
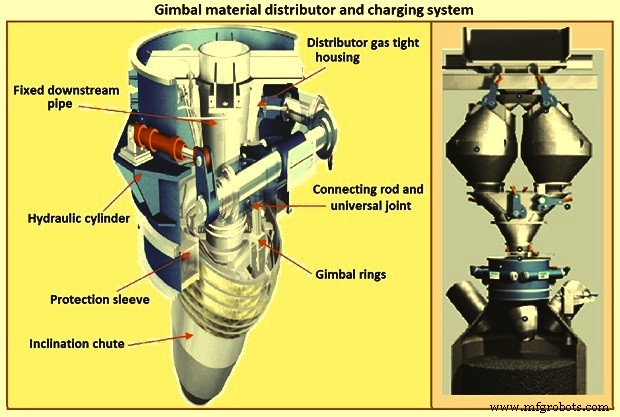
Betriebliche und konstruktive Vorteile
Gimbal-System: elegantes, einfaches, robustes Beschickungssystem für Hochtemperatur-Hochdruckbetrieb. Ermöglicht kontrollierte Verteilung über Gimbal-oszillierende Rutsche durch Haltebehälter und variable Materialklappe, sodass druckbeaufschlagtes System oberhalb unabhängig vom Verteilersystem arbeitet. Konische Verteilerrutsche in Gimbal-Ringen → unabhängige und kombinierte Kippung.
Gimbal Top bietet sowohl betriebliche als auch konstruktive Vorteile. Betriebliche Vorteile (bewährt an Hochöfen weltweit, in Corex-Anwendungen getestet): (i) Hochofenoptimierung bzgl. Brennstoffrate, (ii) Koksratenreduzierung vs. Zwei-Glocken ohne bewegliche Panzerung, (iii) Erhöhte Brennstoffeinspritzraten → Potenzial, teuren Koks durch billige Kohle/Erdgas zu ersetzen, (iv) Verbesserte Einspritzung ermöglicht höhere Windtemperaturen, O₂-Anreicherung → höhere Produktivität, (v) Günstigere Wartung ohne lange Stillstände für Glockenwechsel.
Materialverteilung durch Rutsche verbessert: (i) Verteilkontrolle, (ii) Gasausnutzung, (iii) Wandtemperaturkontrolle → reduzierte Wärmelasten, längere Ofenlebensdauer, (iv) Feinmaterialbeschickung an Ofenwänden möglich. Spezifische Vorteile konischer Rutsche und Gimbal: (i) Kegelform verhindert Materialüberlauf an den Seiten (wie bei „offener“ Rutsche) → präzise Positionierung an Lagerlinie, (ii) Viele Rutschenpfade korrigieren mögliche Beschickungsungleichgewichte durch Ofenkopftrichtergeometrie, (iii) Rutschenauskleidung verschleißt gleichmäßig über gesamte Innenseite → stabile Materialflusseigenschaften und Fallkurven über Zeit, (iv) Gimbal-Verteiler benötigt nicht die extreme Genauigkeit des Ofenkopfrings wie andere Alternativen.
Einfachheit des Gimbal vs. andere Lösungen → konstruktive Vorteile: (i) Einfache Hebelmechanismen → Antriebszylinder außerhalb Druckhülle → nicht heißen/staubigen Bedingungen ausgesetzt, (ii) Kipprutschenauskleidung verschleißt gleichmäßig über gesamten Umfang (Material fließt über vollen Umfang bei voller Umdrehung) → verlängert Bauteillebensdauer (5 Jahre für Kipprutsche prognostiziert), (iii) Kegelförmige Rutsche hält Keramikauskleidung, (iv) Teure Hochpräzisionsgetriebe (bei Alternativen nötig) entfallen, (v) Gimbal-Lager wassergekühlt im geschlossenen Kreislauf → reduziert Leckagerisiko in Ofen oder Wasserkontamination, (vi) Lager an Gimbal-Baugruppe lebensdauergedichtet.
Herstellungsprozess
- Top 5 flexible Fertigungssysteme für Geschwindigkeit und Qualität
- Optimierung von Hochofengas: Erzeugung, Nutzung und Effizienz
- Optimierung der Hochofenprozesse mit Nusskoks: Effizienz- und Kostenvorteile
- Optimierung der Hochofeneffizienz durch Pulverkohleinspritzung
- Vermeidung von Unregelmäßigkeiten im Hochofenbetrieb: Bewährte Strategien
- Optimierung von Hochofen-Kühlsystemen für höhere Effizienz und längere Standzeiten
- Eisenproduktion optimieren: Die Chemie des Hochofenprozesses
- Hochofen-Feuerfestauskleidung: Schutz der Schalen für Kontinuierlichen Betrieb
- Schlüsselfaktoren für den Koksverbrauch im Hochofenbetrieb
- Top-Druck-Rückgewinnungsturbine für Hochofengas – Energieeffizienz optimieren