



CAS-OB-Prozess: Fortgeschrittene Sekundärmetallurgie mit Argon und Sauerstoff
CAS-OB-Prozess der Sekundärmetallurgie
Der CAS-OB-Prozess ist ein Pfannenbehandlungsprozess in der Sekundärmetallurgie zur chemischen Aufheizung von Stahl. Die Abkürzung steht für „Composition Adjustment by Sealed Argon Bubbling – Oxygen Blowing“. Entwickelt und patentiert von Nippon Steel Corporation in den 1980ern. Wichtigste Funktionen: Temperatureinstellung auf Optimumniveau und präzise Legierungszugabe. Ziel: ausreichende Stahlttemperatur für Stranggießen. CAS-OB arbeitet bei Atmosphärendruck.
Prozess ist auf Homogenisierung und Kontrolle von Stahlzusammensetzung und -temperatur ausgelegt. Weit verbreitet für Stahlsorten ohne Vakuumentgasungsbedarf. Durch breitere Anwendung von Vakuumentgasung hat die CAS-OB-Nutzung kürzlich abgenommen.
CAS-OB ermöglicht konstant hohe Legierungsausbeuten und Aufheizung durch exotherme Reaktion zwischen Sauerstoff und Aluminium. Mit guter Chemismuskontrolle, Stahlhomogenität und Aufheizung wird CAS-OB zur idealen Pufferstation in der Sekundärmetallurgie. Ziel: Homogenisierung und Kontrolle von Stahlzusammensetzung und -temperatur. Berichte zeigen: bessere Terminierung, verbesserte Temperaturkontrolle, höhere Einschlusssreinheit.
Prozessprinzip
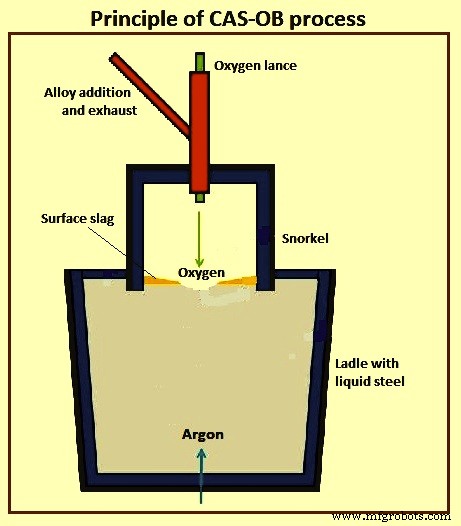
CAS-OB ist ein Pfannenbehandlungsprozess für Aufheizung und Legierung. Legierungszugaben unter inertem Argon. Gleichzeitige Aluminiumzugabe und O₂-Blasen durch Obenlanze → Aluminiumoxidbildung mit erheblicher Wärmefreisetzung (exotherm) → chemische Aufheizung.
Bei chemischen Aufheizprozessen wird Stahl durch exotherme Reaktion eines gelösten Elements durch O₂-Blasen erhitzt. Aluminium als Heizelement bevorzugt. 0,1 % gelöstes Aluminium im flüssigen Stahl erzeugt durch Reaktion mit O₂ Temperaturanstieg von +34 °C. Wärmeverluste durch Strahlung und Pfannenwände kommen hinzu. Abb. 1 zeigt das Prinzip.
Prozessausrüstung
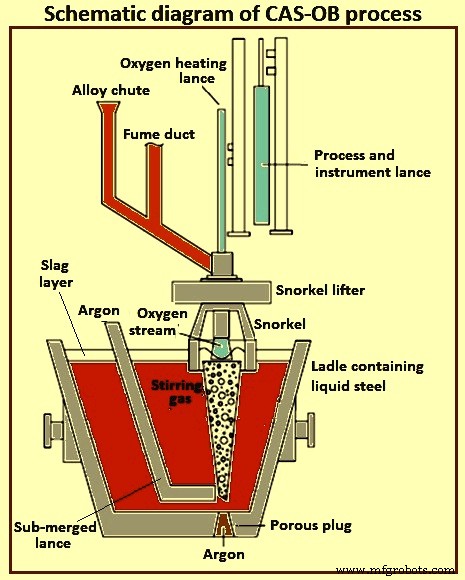
Flüssigstahlbehandlung in Pfannen mit Schieberschieber und porösem Stopfen für Argonblasung. Ausrüstung: Tauchrohr (Snorkel, auch „Glocke“ genannt) an beweglichem Halter. Am Tauchrohrtopf: Anschluss für Aluminium- und Ferrolegierungseinspeisung in Tauchrohr und Gasabführung zur Gasreinigung. Tauchrohrdesign vorsieht Absenkung von Sauerstofflanze, Prozess- und Messlanze (Probenahme, Temperaturmessung, gelöster Sauerstoff), Lanze für Metallpulver, Entschwefelungsmittel, CaSi-Draht.
Tauchrohr besteht aus zwei Teilen: Oberteil nur innen ausgekleidet, Unterteil innen und außen. Auskleidung: hochalumhaltige Gussmassen mit 2 % Edelstahlnadeln. Auch für Sauerstofflanze und eingetauchte Lanze für Argonblasung (wenn Argon nicht über porösen Bodenstopfen zuführbar). Speziell geformte eingetauchte Lanze für zusätzliches Argonrühren.
Lebensdauer Auskleidung: Tauchrohr-Oberteil 400–600 Chargen, Unterteil 50–150 Chargen. Sauerstofflanze min. 100 Chargen, Argonlanze min. 150 Chargen.
Prozessablauf
Flüssigstahl aus Primärstahlerzeugung (Konverter oder Lichtbogenofen) wird in Pfanne gegossen. Pfanne: Stahlmantel mit feuerfester Ziegel- oder Gussmassenschicht innen. Feuerfestschicht isoliert und widersteht korrosiver Umgebung bei ~1.600 °C. Während Behandlung reagieren Stahlbestandteile mit zugegebenem Sauerstoff zu Schlacke. Oxidzugaben lösen sich in Schlacke. Typische Schlackenbestandteile: FeO, SiO₂, MgO, Al₂O₃, CaO. Im CAS-OB nimmt Schlacke an Reaktionen teil, schützt Stahl vor Atmosphäre und wirkt als Isolierschicht.
CAS-OB schafft inertes Atmosphäre über Stahl für Legierungszugaben ohne Kontakt mit Luftsauerstoff oder Oxidschlacke. Erreicht durch: Erzeugen einer schlackefreien Zone („Auge“) an Stahloberfläche durch Argon in Stahl durch porösen Bodenstopfen. Argonblasen drücken Schlackeschicht beiseite → schlackefreies Auge. Benötigter Argonstrom für erforderliche Augengröße variiert mit Stopfenzustand, Schlackendicke, Schlackenflüssigkeit. Nach Augenbildung wird Tauchrohr in schlackefreies Auge abgesenkt.
Drei Kernelemente: (i) Feuerfestes Tauchrohr auf Pfanne, enthält inertes Argon oder chemische Reaktion O₂/Aluminium, (ii) Argongasversorgung, (iii) wassergekühlte Sauerstofflanze. Diese bilden das Prozessherz.
Hauptmerkmal: Feuerfestes Tauchrohr, unter dem Legierungszugabe erfolgt. Tauchrohr bietet geschützte Umgebung für Legierungszugaben: Stahloberfläche offen, aber vor Umgebungsatmosphäre geschützt. Auch Stickstoffaufnahme bleibt niedrig. Argonblasung rührt zur Homogenisierung von Temperatur und Zusammensetzung.
Stahlpfanne positioniert so, dass Tauchrohr direkt über porösem Rührstopfen sitzt → aufgewühlte Stahloberfläche auf Tauchrohrbereich begrenzt. Zusätzliche Argonrührung über spezielle eingetauchte Lanze möglich. Aufheizung durch O₂-Injektion mit Aluminiumzugabe.
Bodenargonblasung schafft „offenes Auge“ in Schlacke. Tauchrohr wird auf flüssigen Stahl über diesem Auge abgesenkt. Ermöglicht simultane Aluminiumzugabe und O₂-Blasen durch Obenlanze. Gebildetes Aluminiumoxid muss aufsteigen für reinen Stahl. Weitere Ferrolegierungszugaben in schlackefreier Zone → höhere Ausbeute.
Hauptphasen
- Aufheizen: Erhöhung Stahlttemperatur auf Sollwert vor Stranggießen. Vorher: Argon-Bodenblasung → schlackefreies offenes Auge → Tauchrohr teilweise in Stahl eintauchen.
- Schlackerreduktion: Nach Aufheizung.
- Legieren (optional): Nach Aufheizung.
Aufheizphase: Feste Aluminiumpartikel auf freie Stahloberfläche im Tauchrohr. Aluminium oxidiert unter Tauchrohr durch O₂-Blasen mit Überschalllanze → exotherme Reaktion erhöht Stahlttemperatur. Aluminiumoxid geht in Schlacke über, Teil Aluminium löst sich in Stahl. Durch Reaktion Aluminium-Sauerstoff kann Stahlttemperatur um bis zu 10 °C/min steigen ohne übermäßigen Geräteverschleiß.
Durch intensives Lanzenblasen oxidieren neben Aluminium auch andere Metalle aus Stahlphase (Mn, Si, Fe) in Schlacke → ökonomisch unerwünscht → Schlackenreduktion nach Aufheizphase nötig.
O₂-Blasen erhöht neben Al₂O₃ auch FeO, SiO₂, MnO in Schlacke. Zur Vermeidung übermäßiger Metallverluste: Schlackenreduktion nach Aufheizen. Tauchrohr wird angehoben, Stahl durch Argonblasung aus porösen Bodenstopfen gerührt → zirkulierende Stahlbewegung in Pfanne.
Schlackenreduktionsphase: Starke Stahlrührung durch Inertgas (Argon) von Pfannenboden. Gasrührung zwingt Stahl in Kreisbewegung. An Stahl-Schlacke-Grenzfläche lösen sich kleine Tröpfchen aus oberer Schlackeschicht durch fließenden Stahl. Schlackentröpfchen und Stahl bilden Emulsion → große Phasengrenzfläche → beschleunigter Stoffaustausch → günstige Bedingungen für Reduktionsreaktionen.
Schubspannungen der drehenden Stahlströmung an oberer Schlacke lösen kleine Tröpfchen → immense Grenzflächenvergrößerung → hohe Reduktionsrate.
Prozess typischerweise in Aufheizen, Legieren, Schlackenreduktion unterteilt. Aufheizziel: Stahlttemperaturerhöhung durch chemische Aufheizung (Aluminiumpartikel in Schmelze + simultanes O₂-Blasen durch Obenlanze). Chemische Aufheizrate in Praxis begrenzt, um übermäßige thermische Spannungen an Wandstrukturen durch Wärmeübertragung (Strahlung, Konvektion) zu vermeiden.
CAS-OB-Behandlungsablauf
- Stahlbadpegel für Tauchrohreintauchtiefe definieren.
- Vor Tauchrohrabsenkung: Argonstrom erhöhen → schlackefreies offenes Auge bilden → Tauchrohr eintauchen.
- Nach Absenkung: Bodenblasung reduzieren, Stahlentoxikation durch Al- oder Al-Si-Zugabe.
- Je nach Temperaturmessung: chemische Aufheizung. Feste Al-Partikel auf Stahloberfläche, simultanes O₂-Blasen durch Obenlanze.
- Mögliche Legierphase nach Aufheizende. Stahlproben vor Aufheizen und nach Legieren vor Tauchrohrhebung.
Nach Pfannenpositionierung: Argonblasung durch porösen Bodenstopfen starten, Spülung visuell überwachen. Simult Freiboardhöhe messen, Tauchrohrhub berechnen. Sicherstellen: Tauchrohrunterkante min. 200 mm in flüssigem Stahl. Stahlttemperatur und gelöster Sauerstoff messen.
Vor Tauchrohrabsenkung: Argonstrom erhöhen → offenes Auge an Stahloberfläche im Spülbereich. In Augenbereich Tauchrohr absenken. Nach Erreichen gewünschter Tiefe: Argonstrom reduzieren. Freie Stahloberfläche von Schlacke im Tauchrohr = Platz für Granulat-Aluminium und Zusätze zur Entschwefelung. Homogenisierung 4–5 min. Argon weiter reduzieren für Probe und Temperaturmessung. Temperaturergebnis → Berechnung chemische Aufheizung, benötigte Al- und O₂-Menge. Abb. 2 zeigt Schema einer CAS-OB-Installation.
Besondere Merkmale des CAS-OB-Prozesses
- Tauchrohr fährt zum Stahl, erzeugt inerten Bereich über „Schlackenauge“ (Bereich ohne Schlacke, da Blasensäule sie beiseite schiebt). Legierungszugabe und chemische Aufheizung (O₂ + Al) unter Tauchrohr. Erzeugt mehr Aluminiumoxid als Pfannenofen – muss aufsteigen für reinen Stahl.
- Tauchrohrdurchmesser kritisch für schlackefreie Zone in Schlackeschicht. Bestimmung über Durchmesser des offenen Auges bei Bodenblasung. Augen-Durchmesser schätzbar über Geometrie der Blasensäule (Säulenkegel) → abhängig von Gasdurchsatz.
- Öffnung des Bodenblasstopfens wichtig für offenes Auge. Zur Vermeidung Stopfenversagens: Tauchrohrpositionswechselsystem. Damit kann Tauchrohrposition auf guten Blasbereich geschaltet werden.
- Gesamtsauerstoffgehalt CAS-OB ähnlich Argonblasprozess und Pfannenofen, leicht unterlegen RH-Vakuumentgasung.
- Während Prozess: Skull an Tauchrohr-Oberteil, Oxidmaterial an Unterteil. Oxidwachstum im Unterteil verursacht Kollision mit Ausgussrand der Gießpfanne → Glocke bricht zusammen.
Vor- und Nachteile
Vorteile
- Anstichtemperaturreduzierung ~15 °C
- Weniger Nachblasen im Konverter
- Schnelle, zuverlässige Legierungshomogenisierung
- Hohe, vorhersagbare Legierungsausbeuten
- Geringer Aluminiumverbrauch
- Konstantere Zieltemperatur für Stranggießen
- Niedriger Gesamtsauerstoffgehalt nach Behandlung
- Legierung mit engen Toleranzen
- Reduzierter Legierungsverbrauch und -kosten
- Weniger abgebrochene Chargen
- Pufferung zwischen Konverter und Stranggießer → verbesserte Gießbedingungen
Nachteile
- Schlackenbildner müssen vor Pfannentransport zur Station zugegeben werden
- Schwefelentfernung mit dem Prozess nicht möglich
- Investitionskosten für CAS-OB-Station höher als bei manchen anderen Aufheizprozessen (z. B. IR-UT), obwohl Aufheizraten bei CAS-OB höher sind
- Schlacke haftet häufig an Glockenstruktur → Gewichts- und Volumenzunahme → unerwünschte Auswirkungen auf CAS-OB-Betrieb
Herstellungsprozess
- Stahlwolle: Geschichte, Produktion und Sicherheitsaspekte
- Einschlüsse im Stahl: Ursachen, Arten und Minderung in der Sekundärmetallurgie
- Fortschrittliche Automatisierung & Modellierung im Stranggießen von Stahl
- Grüne Stahlerzeugung: Revolution der Industrie für einen kühleren Planeten
- Kombiniertes Blasverfahren: Verbessertes Mischen & Qualität im Konverter-Stahlwerk
- Standortwahl für ein Greenfield-Stahlwerk: Ein umfassender Leitfaden
- Chemie der Stahlerzeugung im Basissauerstoffkonverter (LD-Verfahren)
- CONARC: Verschmelzung von Konverter und Lichtbogenofen für Überlegene Stahlproduktion
- Umfassender Überblick über Stahlerzeugungsverfahren
- Stahl-Wärmebehandlung: Härten, Anlassen, Glühen & Einsatzhärten für langlebige Messer