



Fortgeschrittene Rostfreistahlproduktion: Vom Lichtbogenofen zu modernen Sauerstoff-basierten Verfahren
Rostfreistahl-Herstellungsverfahren
Rostfreie Stähle enthalten 10–30 % Chrom. Dazu kommen variierende Mengen Nickel, Molybdän, Kupfer, Schwefel, Titan, Niob etc.
Der Großteil der Rostfreistahlproduktion erfolgte bis ca. 1970 über den Lichtbogenofen (EAF). Mit tonnagenweiser Sauerstoffnutzung in der Stahlproduktion änderte sich die EAF-Rostfreistahl-Praxis. Sauerstoff konnte zur Erhöhung der Entkarburisierungsrate eingesetzt werden – durch Injektion hohen Sauerstoffpotenzials. Dies wurde jedoch von nachteiliger umfangreicher Chromoxidation zur Schlacke begleitet. Dies erforderte eine klar definierte Reduktionsperiode, in der Ferrosilicium das oxidierte Chrom aus der Schlacke reduzierte.
Die Produktion von Rostfreistahl begann mit Duplex-Verfahren durch die erfolgreiche Entwicklung des Argon-Sauerstoff-Entkarburisierungs-Verfahrens (AOD-Konverter). Obwohl Duplex mit AOD-Konverter das vorherrschende Verfahren ist, werden heute mehrere Duplex-Verfahren für Rostfreistahl genutzt. In diesen wird in einem EAF oder ähnlichen Ofen Schrott, Ferrolegierungen und andere Rohmaterialien zu Flüssigstahl geschmolzen. Dieser Flüssigstahl, der den größten Teil von Chrom und Nickel sowie andere Legierungselemente enthält, ist die Beschickung der Konverter. Die Konverter dienen der Erzeugung niedrigkohlenstoffhaltiger Rostfreistähle. Die Vielseitigkeit des EAF-AOD-Duplex-Verfahrens führte Stahlhersteller zur Prüfung verschiedener Konverter für Rostfreistahlschmelzen – Entwicklung weiterer Konverter für Duplex-Prozesse.
Entwicklungsarbeiten für Rostfreistahl mit konventionellem BOF (Basissauerstoffofen) begannen Ende der 1950er/Anfang 1960er. Mitte der 1960er nutzten einige Stahlhersteller bestehende BOF-Konverter für partielle Entkarburisierung gefolgt von Vakuum-Entkarburisierung in der Pfanne für niedrigkohlenstoffhaltige Rostfreistähle. Diese Triplex-Prozesse umfassen drei Prozesseinheiten: EAF, Konverter für Vorblasen, Vakuum-Entkarburisierungseinheit für Endveredelung. Stähle durchlaufen finale Entkarburisierung, finales Trimmen, Homogenisierung und Einschlussaufsteigung vor Tiegeln für Gießbetrieb. In fast allen Triplex-Prozessen ist Vakuumbehandlung in der Gießpfanne der letzte Schritt vor dem Gießen. Abb. 1 vergleicht Duplex- und Triplex-Prozesswege.
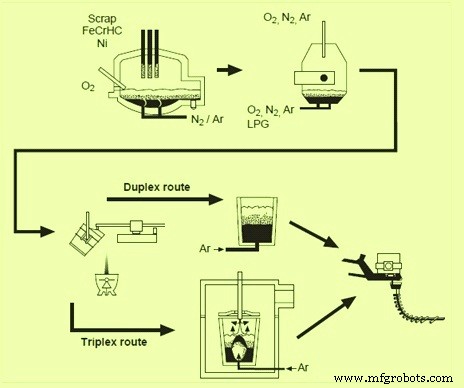
Mit all diesen Entwicklungen stehen heute verschiedene Verfahren zur Rostfreistahlerzeugung zur Verfügung. Einteilung in drei Gruppen: Konverterverfahren, Konverter-mit-Vakuum-Verfahren, Vakuumverfahren.
Allgemeine Prinzipien der Rostfreistahlerzeugung
Rostfreistahl-Entkarburisierung muss Chromoxidation minimieren. Allgemein anerkannt: Bei Sauerstoffeinspritzung in Rostfreistahl wird ein Gemisch aus Chrom und Eisen oxidiert. Entkarburisierung erfolgt, wenn gelöster Kohlenstoff die gebildeten Chrom- und Eisenoxide reduziert. Entkarburisierungssequenz:
3O₂ (g) + 4Cr = 2Cr₂O₃
Cr₂O₃ + 3C = 2Cr + 3CO (g)
Entkarburisierung findet an der Oberfläche aufsteigender Blasen statt, die entweder aus eingespritztem Inertgas oder aus sich reduzierenden Chromoxidpartikeln (CO-Bildung) entstehen.
Entkarburisierung umfasst Techniken zur Minimierung der Chromoxidation. Drei Grundtechniken: Temperatur, Verdünnung, Vakuum.
- Temperaturtechnik – Wurde bei EAF-Rostfreistahl vor Duplex-Entwicklung genutzt. Mit steigender Temperatur sinkt Gleichgewichts-Kohlenstoffgehalt bei gegebener Chromkonzentration. Führt aber zu Betriebsproblemen und hohen Kosten.
- Verdünnungstechnik – Wird von AOD und allen Konverterverfahren genutzt. Inertgaseinspritzung (Argon/Stickstoff) senkt Partialdruck von CO in der Schmelze, ermöglicht höhere Chromgehalte im Gleichgewicht mit niedrigeren Kohlenstoffgehalten.
- Vakuumtechnik – Vakuum auf Metallbad entfernt CO, ermöglicht hohe Chromgehalte im Gleichgewicht mit niedrigen Kohlenstoffgehalten. Besonders wirksam bei niedrigem Kohlenstoffgehalt.
Sorgfältige Schlackenkontrolle ist wichtig. Nicht durch Kohlenstoff reduziertes Chromoxid verbleibt in der Schlacke, kann komplexe Spinelle bilden. Nachfolgende Veredelung (Reduktionsperiode) nötig zur Rückgewinnung oxidierter Elemente (Cr, Fe, Mn etc.). Wirksamkeit der Reduktion hängt von vielen Faktoren ab: Schlackebasizität, Temperatur, Mischbedingungen im Konverter, Auflösekinetik fester Zusätze.
Wahl der Prozesswege
Viele Prozesswege für Rostfreistahl stehen zur Verfügung. Auswahl basiert auf Faktoren, die Kapital- und Betriebskosten bestimmen. Beeinflusst durch: Rohstoffverfügbarkeit, gewünschtes Produkt, nachgelagerte Verarbeitung, bestehende Werkslogistik, Kapitalökonomie. Auch Flexibilität im Prozessweg wünschenswert, da sich Faktoren ändern können. Generell: Duplex (EAF + Konverterveredelung) flexibler bei Rohstoffauswahl. Triplex (EAF + Konverter + Vakuumveredelung) oft wünschenswert bei sehr niedrigen C- und N-Spezifikationen im Endprodukt. Triplex hat insgesamt längere Zykluszeiten (extra Transfer Konverter → Vakuumeinheit) und tendenziell leicht höhere Feuerfestkosten (zwei Öfen für Entkarburisierung).
Für maximale Flexibilität sollte ein Werk beide Routen (Duplex und Triplex) integrieren können. Dies bietet größte Flexibilität bei Rohstoffen, Produktionskapazität, Prozessfluss. Nur Produkte, die Vakuumveredelung aus ökonomischen/qualitativen Gründen benötigen, nutzen Triplex-Route.
Verdünnungsveredelungsverfahren (Konverter)
Im Konverter erfolgt Entkarburisierung nach Verdünnungsprinzip. Verschiedene Konverter je nach Gasen. Auch Seiten- oder Bodenblasung. Nutzer seitlicher Blasung behaupten höhere Kohlenstoffentfernungseffizienz (Sauerstoff reagiert mit C / Gesamtgas) im Bereich 0,1 bis 0,005 % C durch längere Inertgasblasen-Verweilzeit, verbesserte Entschwefelung 0,005 % bis < 0,001 % S durch verbessertes Mischen. Wichtigste Konverter-Verdünnungsverfahren:
- AOD-Konverter – Separater Artikel: https://www.ispatguru.com/argon-oxygen-decarburization-process/
- K-BOP und K-OBM-S – Kawasaki Steel K-BOP begann als konventioneller Top-Sauerstoff-BOF. Modifiziert auf sieben Bodendüsen OBM (Q-BOP) Typ. Konnten Sauerstoff mit Propan (Düsenkühlung) blasen. Pulverkalzium ebenfalls über Düsen injizierbar. K-OBM-S von Voest Alpine (heute Siemens VAI) aus K-BOP entwickelt. Initiiert mit Bodendüsen; einige Installationen sind Seitenblas-Reaktoren. K-OBM-S: Top-Blasen mit Lanze + Boden-/Seitenblas-Düsen. Ähnlich modernem AOD. Aber: Kohlenwasserstoffe (Erdgas/Propan) für Düsenschutz – kann Feuerfestlebensdauer erhöhen.
- MRP-Konverter (Metal Refining Process) – Entwickelt von Mannesmann Demag Hüttentechnik (heute SMS Siemag). Flüssigstahl mit Cr, Ni in MRP-Konverter. Entkarburisierung mit Sauerstoff und Inertgasen. Früh: Gase abwechselnd durch Bodendüsen. Sauerstoff ungedünnt in Schmelze, dann reines Inertgas. Zyklus: Sauerstoffblasung → Inertblasung = zyklisches Veredeln/Pulsieren. Entwickler: Spülen mit reinem Inertgas → niedriger CO-Partialdruck → schnellere Entkarburisierung → geringere Chromoxidation und Si-Verbrauch für Reduktion. Aktuelle Version MRP-L: Gesamter Sauerstoff top-geblasen, Inertgas durch poröse Elemente im Boden. Bodendüsen austauschbar (Wechselboden). Weniger Seitenwands-Erosion. In jüngerer Zeit MRP-L mit Vakuumeinheit gekoppelt als Triplex für niedrigere C- und N-Level.
- CLU-Konverter (Creusot-Loire-Uddeholm) – Ähnlich AOD für Rostfreistahl. Nutzt Flüssigstahl aus EAF. Hauptantrieb: Dampf statt Argon als Verdünnungsgas. Bodenblasung (vs. Seitenblas-AOD). Erste kommerzielle CLU-Anlage 1973. Entkarburisierungsperiode: Einspritzung Sauerstoff-Dampf-Gemisch. Energieineffizient (Dampf-Reaktion mit Schmelze endotherm). Chromoxidation höher als AOD bei Entkarburisierung unter ~0,18 % C. Zwar Argonverbrauch reduziert, aber höherer Si-Bedarf für Reduktion führt nicht zwingend zu Kosteneinsparung. Dauerhafter Dampfeinsatz führte zu unerwünschtem Wasserstoff im veredelten Stahl. Daher Praxisevolution: variable Mengen Dampf, Argon, Stickstoff.
- KCB-S (Krupp Combined Blowing-Stainless) – Rostfreistahl in BOF mit Top-Lanze vor AOD praktiziert. Nach AOD: Krupp Stahl modifizierte Konverter für Kombiblasen (Lanze + Düsen) für Rostfreistahl-Veredelung. Simultane Prozegas-Einführung erhöhte Entkarburisierungsrate. Top-Lanze + Düsen unter Badspiegel → sehr hohe Entkarburisierungsraten. Zeitreduktion bis 30 % vs. konventionellem AOD. EAF-Flüssigstahl in Konverter. Blasanfang: Reiner Sauerstoff simultan Lanze + Wanddüsen. Nach Erreichen Prozesstemperatur: Zusätze während Blasens (Kalk, Ferrolegierungen, Schrott). Nach kritischem C-Level: Sauerstoffanteil im Prozeagas reduziert durch Inertgase (N₂/Ar). O₂/Inert-Verhältnisse 4:1, 2:1, 1:1, 1:2, 1:4 für weitere Entkarburisierung. Bei 0,15 % C: Lanze abgestellt, Prozessgase nur über Düsen. Bei Zielerreichung C: Sauerstoffblasung aus, Si als Ferrosilicium zugegeben zur Chromoxid-Reduktion in Schlacke und Si-Spezifikation. Kalk- und Flußmittelzugabe mit Ferrosilicium senkt gelösten Sauerstoff, verbessert Entschwefelung.
- ASM-Konverter (Argon Secondary Melting) – Entwickelt von MAN GHH (Deutschland). Ähnlich AOD, aber Düsen im Gefäßboden. Mit Top-Sauerstoff: ASM-L.
- STB-Konverter (Sumitomo Top and Bottom Blowing) – Sumitomo Metal Industries. Überwindet Nachteile reiner Top- oder reiner Bodenblasung durch Kombination. Auch AOD-Nachteile damals: Düsenerosion, begrenzter Sauerstoffdurchsatz. Zusätzliche sauerstoffreiche Gase von Top-Lanze → kürzere Entkarburisierungszeiten.
- TMBI-Konverter (Top Mixed Bottom Inert) – Konverter mit Bodendüsen nur für Inertgas (Ar/N₂). Hauptprozeugas über Top-Lanze (beliebige Gasmischung). Prozess ähnlich anderen Kombiblas-Verfahren. Allegheny Ludlum Anlage mit diesem Prozess nutzt kernlose Induktionsöfen für C-Schrott, liefert Cr-freies Roheisen an BOF-Konverter.
- Kombinierte Konverter-Vakuum-Einheiten – Konverterverfahren oben haben Nachteil: sehr niedrige C- und N-Restgehalte schwer herstellbar. Entkarburisierungsperiode verlängert sich, Chromoxidation und Argonverbrauch steigen bei sinkenden Zielwerten. Einige Stahlhersteller wenden Vakuum in späten Entkarburisierungsphasen am Konverter an. Konzept auch von Leybold-Heraeus als Alternative zu AOD/VOD promotet. Verfolgt durch AOD/VCR Installation: Daido (Shibukawa, Chita), Nippon Steel (Hikari). AOD/VCR arbeitet als konventioneller AOD bis 0,08–0,10 % C. Prozessstop für Probe, Vakuumdeckel aufgesetzt (gedichtet an Flansch halber Konushöhe). Vakuum für Rest-Entkarburisierung und Reduktion. Entschwefelung in Übergießpfanne vor AOD-Beschickung. Vorteile ggü. Konverterverfahren: geringerer Argon- und Si-Verbrauch. Nachteile: höherer Feuerfestverbrauch, geringere Schrottschmelzfähigkeit, zusätzlicher Wartungs-/Kostenaufwand Dampferzeugung. Vs. separate Konverter- und VOD-Einheiten: AOD-VCR höhere Betriebskosten (Si, Feuerfest, Argon), niedrigere Produktivität, höhere N-Gehalte. Kapitalkosten etwas niedriger als zwei separate Einheiten.
Vakuumveredelungsverfahren
Vakuum zur Entkarburisierung von Stählen wurde in Deutschland entwickelt. Frühe Prozesse: RH-Entgasung, DH-Entgasung, Allegheny Vacuum Refining (AVR) als zweiter Duplex-Schritt. Prinzip: Druckabsenkung über Stahlbad fördert CO-Entwicklung. Flüssige Rostfreistähle für Vakuumprozess enthalten typischerweise ~0,5 % C oder weniger. Die meisten Vakuumprozesse in Kammer mit Pfanne vollem Metall (vs. separatem Veredlungsgefäß bei Verdünnungs-/Konverterverfahren).
Mitte 1960er: Allegheny Ludlum entwickelte Allegheny Vacuum Refining. Wurde mit AOD-Einführung nicht wettbewerbsfähig, eingestellt.
Frühe Duplex-Prozesse mit Vakuum als zweitem Schritt waren zu langsam, begrenzte Rohstoffflexibilität. Vakuumprozesse konnten nicht mit steigender EAF-Produktivität mithalten, Betriebskosten hoch. Spätere Entwicklungen fokussierten Konverter zur Entkarburisierung von EAF-Flüssigstahl als zweite Stufe, gefolgt von Vakuumentgasung als Endveredelung – Triplex-Prozesse für Rostfreistahl (drei Prozesse für finale Chemie).
Nippon Steel führte RH-OB für Rostfreistahl ein. Roheisen aus Hochofen → BOF-Konverter, Legierung mit Cr, Blasung auf 0,5–0,6 % C. End-Entkarburisierung per RH-OB. Nippon Steel rüstete bestehenden RH-Entgaser (für C-Stähle) für Sauerstoffeinspritzung unter Vakuum um.
Thyssen (Deutschland) entwickelte VOD (Vacuum Oxygen Decarburization) Mitte 1960er. Früh: VOD zur Entkarburisierung von EAF-Legierung. Später: Vor-Entkarburisierung in BOF, EAF-BOF-VOD Triplex produktiver. Anfang 1970er: Kawasaki modifizierte VOD mit Mehrfach-Porenstopfen in Pfanne → SS-VOD (Strong Stirring VOD). 1988: ALZ (Belgien) rüstete für Triplex um: EAF-Schmelze, MRP-L-Konverter, VOD.
Hauptvorteile Vakuumverfahren: geringer Argonverbrauch, geringe Chromoxidation bei finaler Entkarburisierung auf niedrige C-Level → geringerer Reduktionsmittelverbrauch für Cr-Rückgewinnung aus Schlacke. Abgießen aus Vakuum-Pfanne vermeidet N₂/O₂-Aufnahme aus Luft beim Konverterabstich. SS-VOD durch starkes Rühren (Mehrfach-Porenstopfen) weiter verbessert: noch niedrigere C-, N-, H-Level bei höheren Cr-Gehalten.
Hauptnachteil VOD: Weniger flexibel als AOD/Konverter bezüglich Rohstoffnutzung.
Viele Stahlhersteller erkannten: Vakuumverfahren oft hohe Betriebskosten, können nicht mit einfacherem Konverterbetrieb bei Atmosphärendruck konkurrieren. Doch Vakuumverfahren, besonders SS-VOD, haben einzigartige Fähigkeit, niedrigere C- und N-Level in Rostfreistählen zu erreichen, die mit AOD/Konverter schwer realisierbar sind.
Direkte Rostfreistahlerzeugung
In jüngerer Zeit Bemühungen, Chrom- und Nickelerze statt Ferrolegierungen für Rostfreistahl zu nutzen. In Japan haben mehrere Unternehmen solche Verfahren kommerziell entwickelt.
Direkte Rostfreistahlerzeugung benötigt weniger Schrott und Ferrolegierungen – Option wenn Rostfreischrott und Ferrolegierungen nicht ausreichend verfügbar. Aber Cr- und Ni-Erze nötig, einsetzbar in integriertem Stahlwerk mit Roheisenverfügbarkeit. Verfahren kapitalintensiver als andere. Implementierung in anderen Werken/Standorten daher begrenzt.
Herstellungsprozess
- Edelstahl-Passivierung: Korrosionsbeständigkeit & Leistung steigern
- Wie Edelstahl hergestellt wird: Vom Schmelzen zum fertigen Produkt
- Austenitischer rostfreier Stahl: Struktur, Vorteile und Anwendungen
- Edelstahl: Eigenschaften, Herstellung und zukünftige Anwendungen
- Inconel vs. Edelstahl: Die richtige Legierung für Hochtemperatur- und korrosionsbeständige Anwendungen
- Edelstahl verstehen: Eigenschaften, Vorteile und Anwendungen
- Monel vs. Edelstahl: Welche Legierung gewinnt bei Korrosionsbeständigkeit?
- Baustahl vs. Edelstahl: Wichtige Unterschiede erklärt
- Edelstahl verstehen: Zusammensetzung, Vorteile und Anwendungen
- Kupfer-haltiger Antibakterieller Edelstahl: Erhöhte Sicherheit & Korrosionsbeständigkeit