



Tundish-Metallurgie: Optimierung des Stahltransfers für das Stranggießen
Tundish-Metallurgie
Um Flüssigstahl vom Gießpfannen (Teeming Ladle) zur Stranggießkokille zu überführen, wird ein Zwischengefäß – der Verteiler (Tundish) – verwendet. Der Tundish ist ein rechteckiges, oben offenes, feuerfest ausgekleidetes Gefäß, das einen feuerfest ausgekleideten Deckel haben kann. Der Tundishboden hat eine oder mehrere Düsenöffnungen mit Schiebern oder Stopfern zur Steuerung des Flüssigstahlflusses. Der Tundish ist oft in zwei Bereiche unterteilt: (i) Einlaufbereich mit Auslaufkasten (Pour Box), wo Flüssigstahl aus der Gießpfanne zufließt, und (ii) Auslaufbereich, von wo Flüssigstahl in die Stranggießkokille(n) gelangt. Verschiedene Flusssteuerungseinrichtungen (Wehre, Dämme, Lochbleche etc.) können entlang der Tundishlänge angeordnet sein. Längere Strömungspfade sind bevorzugt, um Verweilzeit des Flüssigstahls zu verlängern und Makro-Einschlüsse aufsteigen zu lassen. Wichtige Tundish-Metallurgie-Elemente zeigt Abb. 1.
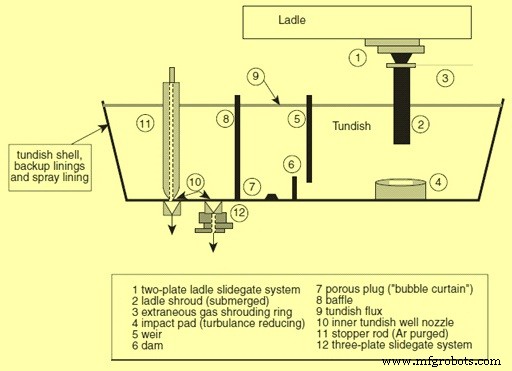
Der Stranggießverteiler dient als Puffer und verbindet den diskontinuierlichen Prozess der Sekundärmetallurgie in der Pfanne mit dem kontinuierlichen Gießprozess in der Kokille. Er fungiert als Reservoir während Pfannenwechsel und liefert weiterhin Flüssigstahl an die Kokille, wenn der Zulauf stoppt – ermöglicht sequenzielles Gießen mehrerer Pfannen. Hauptursachen für Einschlussbildung und Verunreinigung: Reoxidation des Flüssigstahls durch Luft und mitgeführte oxidierende Pfannenschlacke, Eintrag von Tundish- und Pfannenschlacke, Emulgierung dieser Schlacken in den Flüssigstahl. Diese Einschlüsse müssen während des Durchflusses durch den Tundish aufsteigen, bevor der Stahl in die Kokille gegossen wird.
Früher, als Pfannenmetallurgie (z. B. Pfannenofen LF) nicht voll entwickelt war, sollte der Tundish als Veredler des entsauerten Flüssigstahls aus der Pfanne fungieren, wo Einschlüsse nicht vollständig entfernt waren. Ohne LF-Verarbeitung hatte entsauerter Flüssigstahl Makro-Einschlüsse und viele mikroskopische einheimische Einschlüsse, die während des Transfers zu Makro-Einschlüssen agglomerieren konnten. Ein Tundish kann Makro-Einschlüsse reduzieren, chemische Zusammensetzung anpassen und Flüssigstahltemperatur auf適切es Niveau für Kokilleneinspeisung kontrollieren. Mit LF und/oder Entgasung hat sich die Stahlreinheit über Jahre deutlich verbessert, um steigenden Kundenanforderungen gerecht zu werden – der Tundish wird nun eher als Verunreiniger denn als Veredler gesehen. Erhebliche Verunreinigung tritt generell in transitorischen Phasen (nicht stationär) des sequenziellen Gießens auf: Pfannenöffnung, Übergang zwischen zwei Heats (Pfannenwechsel), Pfannenentleerung.
In transitorischen Phasen werden der einströmende Flüssigstahlstrom und eventueller Metallspritzer stark durch Umgebungsluft und mitgeführte oxidierende Pfannenschlacke reoxidiert. Der Stahlstrom trifft aggressiv auf Pfannen- und Tundishschlacke auf der Stahlschmelze, emulgiert sie, die schließlich in den Flüssigstahl eingetragen wird. Beide – Reoxidation und Schlackeeintrag – erzeugen schädliche Makro-Oxid-Einschlüsse. Al-entsauerter Flüssigstahl, auch nach Entfernung großer Entsauerungsproduktpartikel im LF, enthält viele feine suspendierte Alumina-Partikel. Diese agglomerieren durch turbulente Strömung beim Transfer Pfanne → Tundish → Kokille zu großen Alumina-Clustern.
Makro-Einschlüsse und große Alumina-Cluster sind Hauptursache für nachgelagerte Verarbeitungsprobleme und Fehler in Strängen und Endprodukten. Kunden fordern saubereren Stahl mit kleineren Makro-Einschlüssen und Clustern für bessere Produktperformance. Daher müssen Tundish-Design und -Betrieb darauf gerichtet sein, Makro-Einschluss- und Alumina-Cluster-Bildung zu minimieren und sie nach Bildung zu entfernen. Andernfalls sind alle Reinigungsbemühungen in LF und anderen Prozessschritten wertlos.
In frühen Entwicklungsstadien galt der Tundish nur als Reservoir für ausreichend Flüssigstahl zur Bereitstellung konstanten Druckkopfs über der Kokille und für unterbrechungsfreien Pfannenwechsel beim Sequenzguss. Mit wachsendem Fokus auf höchste Stahlqualität ist klar: Der Stranggießverteiler hat eine weit wichtigere Funktion als kontinuierlicher Reaktor als ursprünglich gedacht. Der Tundish – entscheidendes Kupplungselement im Prozesskettenglied für qualitativ hochwertigen Strangguss – ist nun wahrhaft als kritischer metallurgischer Reaktor anerkannt. Als solches ist es ein Gefäß, in dem eine Reihe von Operationen stattfindet, die chemische, thermische und physikalische Kontrolle erfordern.
Verschiedene Technologien wie Langdüse oder Inertgas-Ummantelungsrohr wurden implementiert, um Luftreoxidation und Schlacke-Emulgierung zu reduzieren. Ebenso wurden Schmelzfluss-Steuerungseinrichtungen zur Verbesserung der Einschluss-Aufsteigung genutzt. Aktive Steuerung der Flüssigstahltemperatur im Tundish trug ebenfalls zu sauberem Stahlguss bei. Diese Maßnahmen erwiesen sich als recht erfolgreich – zumindest im stationären Tundish-Betrieb, aber möglicherweise unzureichend für nicht-stationären Betrieb. Nicht-stationärer Betrieb ist integraler Bestandteil langen Sequenzgusses für bessere Metallausbeute. Obwohl hochwertiger Stahl wünschenswert ist, wurde in jedem Tundish-Betrieb stets ein Kompromiss zwischen Qualität und Kosten geschlossen.
Die Qualität des vom Tundish in die Kokille gelieferten Flüssigstahls hängt stark ab vom Grad und der Kontrolle der Wechselwirkung von Schlacke, Gas und Feuerfestphasen mit dem Flüssigstahl. Ein moderner Tundish ist darauf ausgelegt, maximale Möglichkeiten für verschiedene metallurgische Operationen zu bieten: Einschlusstrennung, -aufsteigung, Legierung, Einschlussmodifikation durch Calciumbeschickung, Überhitzungskontrolle, thermische und chemische Homogenisierung – was zur Entwicklung eines eigenen Bereichs der Sekundärmetallurgie führte: Tundish-Metallurgie.
Der Stranggießverteiler hat mehrere Rollen: (i) kritisches Glied in der Stahlherstellungskette für Qualität, (ii) kontinuierlicher Veredler, (iii) Übermittler metallurgischer Signale. Kern des Prozesses: Ein unkontrollierter Tundish wird zum Verunreiniger statt Veredler. Unbestreitbar ist der Tundish genauso Teil sauberer Stahlpraxis wie die Pfanne davor und die Kokille danach. Geht die in Primär- und Sekundärmetallurgie eingebaute Qualität im Tundish verloren, hängt die Fähigkeit, ein Qualitätsprodukt für die vorgesehene Anwendung herzustellen, vollständig von Erholung in der Kokille ab. Das ist weit mühsamer, bedingt durch die begrenzte Verweilzeit des Stahls in der Kokille, die nur endliche Reinigungsfähigkeit im letzten Stadium vor vollständiger Erstarrung bietet.
Viele Stahlwerksbetreiber haben ihre Tundishes untersucht, um den Nutzen der verfügbaren Verweilzeit für Aufsteigung und Assimilation von Reaktionsprodukten aus dem Flüssigstahl in die Schlackephase zu maximieren. Dies können Produkte von Entsauerung, Reoxidation, Fällung, Emulgierung und/oder Eintrag feuerfester Komponenten in den Flüssigstahl sein – umfasst sowohl einheimische als auch exogene Einschlüsse. Basierend auf sinnvoller Tundish-Designwahl muss der Betrieb auf folgendes ausgerichtet sein:
- Förderung der Einschlussaufsteigung durch Maximierung der Verweilzeit
- Sicherstellung der Einschlussassimilation durch gefangene, nicht korrosive Schlacke
- Reduktion thermischer und chemischer Verluste vom Flüssigstahl
- Minimierung von Kurzschlussströmungen und Totzonen
- Angebot eines optimalen Designs für Qualität und Ausbeute
Beseitigung von Verunreinigung durch Luft und/oder Feuerfestphasen und Technologien zur Unterstützung sauberer Stahlpraxis sind integraler Bestandteil solider Tundish-Operationen. Designkriterien, Modellierung, Tundish-Flusssteuerung, Schlacken, Temperaturkontrolle und Reinheitsverbesserungen – ebenso nicht-stationäre Operationen – sind wichtige Aspekte der Tundish-Metallurgie. Einmal für spezifische Anwendung finalisiertes Tundish-Design ermöglicht Maximierung von Qualitätsverbesserungen, wenn Tundish als kontinuierlicher Veredler betrachtet und betrieben wird. Der Bediener muss sich bewusst sein: Abweichungen von etablierten sauberen Stahlpraktiken können katastrophale Ergebnisse haben.
Mit Fokus auf höhere Produktivität durch gesteigerte Gießgeschwindigkeiten, größere Maschinenverfügbarkeit und verbesserte Produktausbeute sind größere und tiefere Tundishes zum Industriestandard geworden. Dies wirkt sich vorteilhaft auf Stahlreinheit aus, da Einschlusstrennung in höheren, voluminöseren Tundish-Gefäßen generell begünstigt wird – besonders wenn sichergestellt ist, dass Einschlüsse nicht unnötig tief physisch mitgerissen werden.
Das Streben nach größeren Tundish-Betriebstiefen erhöhte nicht nur Metallverweilzeit, sondern bot zusätzlichen Vorteil: Reduktion des Potenzials für Wirbelbildung (Vortexing) der Tundish-Schlacken, besonders in transitorischen Bedingungen wie Pfannenwechsel. Dies gilt unabhängig vom Typ der Tundish-Kokille-Dosiereinrichtungen (einfache Dosieröffnungen, Stoppersteuerung, Mehrplatten-Schieber, präzise Regelventile). Um den Tundish als Veredlungsgefäß zu nutzen, müssen folgende Kriterien erfüllt sein:
- Beseitigung von Flüssigstahl-Verunreinigungsquellen: Feuerfest-Erosion, Reoxidation, Pfannenschlacke-Mitführung, Tundish-Schlacke-Emulgierung.
- Förderung von Einschlussaufsteigung und -trennung durch Flussmodifizierungseinrichtungen (FMDs), Filter, konstruierte Schlacke.
- Einführung von Technologien: thermische Kontrolle, schlackenfreier Transfer, optimierte Metalleinspeisungssysteme zur Kokille.
Rollen und Funktionen des Tundish im Stranggießprozess und seine Bedeutung für sauberen Strangguss zusammengefasst:
- Der Tundish verbindet Pfanne mit Kokille der Stranggießmaschine. Er nimmt Flüssigstahl aus der Pfanne auf und liefert ihn an Stranggießkokillen mit minimaler Verunreinigung, gleichmäßig und bei gewünschtem Durchsatz und Temperatur.
- Der Tundish ist ein feuerfest ausgekleidetes Gefäß mit Ein- und Auslaufbereich und Flusssteuerungseinrichtungen (Dämme, Wehre, Lochbleche) entlang seiner Länge. Er kann einen feuerfest ausgekleideten Deckel haben und Bodenöffnungen mit Schiebern oder Stopfern, durch die die Schmelze in die Kokille gegossen wird.
- Luftreoxidation des einströmenden Flüssigstahlstroms wird verhindert durch Langdüse, eingetaucht in den Flüssigstahl im Tundish, oder durch Ummantelungsrohr mit Argongasfluss.
- Langdüse und Ummantelungsrohr reduzieren auch Emulgierung der Schlacke in den Flüssigstahl.
- Flusssteuerungseinrichtungen im Tundish erhöhen Verweilzeit des Flüssigstahls und helfen, Makro-Einschlüsse aus Luftreoxidation und Schlacke-Emulgierung zu reduzieren. Gleichzeitig werden Cluster agglomerierter Alumina-Einschlüsse durch Aufsteigen dieser Einschlüsse reduziert.
Herstellungsprozess
- Stahlwolle: Geschichte, Produktion und Sicherheitsaspekte
- Stahlrohr: Typen, Geschichte und moderne Fertigung
- Die Kunst der Schere: Von antiken Federklingen zu modernen Präzisionswerkzeugen
- Entwicklung der Badewanne: Von antiken Bädern zur modernen Fertigung
- Sicherheitsnadel: Von antiken Fibeln zur modernen Fertigung
- Zink: Eigenschaften, Anwendungen und Produktionsprozess
- Kugellager: Entwicklung, Fertigung und Qualitätssicherung
- Edelstahl: Eigenschaften, Herstellung und zukünftige Anwendungen
- Was ist A2-Stahl? Eine vielseitige, kosteneffektive Werkzeugstahlsorte für Industrie und Holzbearbeitung
- Die richtigen Werkzeugstahl-Güten für optimale Leistung wählen