



Experten-Drehen von AISI 304 Edelstahl: Unübertroffene Korrosionsbeständigkeit & Performance
AISI 304 austenitischer Edelstahl (0Cr18Ni9) zeichnet sich durch gute Korrosionsbeständigkeit, Hitzebeständigkeit, Tieftemperaturfestigkeit und umfassende mechanische Eigenschaften aus. Breit eingesetzt in Lebensmitteltechnik, Chemietechnik, Atomenergieanlagen. Diese austenitische Sorte hat gute interkristalline Korrosionsbeständigkeit, exzellente Beständigkeit in vielen oxidierenden Säuren (z. B. HNO₃), starke Beständigkeit in Laugen, den meisten organischen/anorganischen Säuren sowie in Atmosphäre, Wasser und Dampf. Die relative Zerspanbarkeit Kr beträgt ca. 0,4 – ein typischer schwer zerspanbarer Werkstoff.
Merkmale beim Drehen von AISI 304 Edelstahl
AISI 304 hat schlechte Zerspanbarkeit, manifestiert in: großen Schnittkräften, starker Kaltverfestigung, hohen Lokaltemperaturen im Schneidbereich, starker Werkzeuganhaftung und -verschleiß.
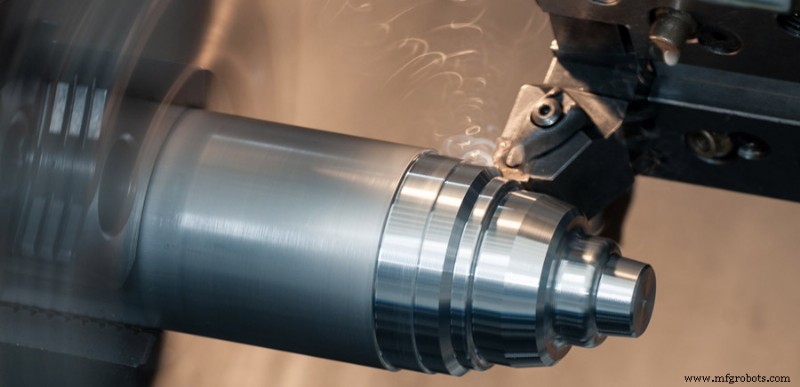
(1) Große Schnittkräfte
Durch hohen Cr-, Ni-, Mn-Gehalt: geringe Härte (≤ 187 HB), gute Plastizität (Bruchdehnung δ₅ ≥ 40 %, Zernierung ψ ≥ 60 %). Große plastische Verformung beim Schneiden, Festigkeit bleibt bei hoher Temperatur erhalten (bei Normalstahl sinkt Festigkeit bei steigender Schneidetemperatur stark) → große Schnittkraft. Unter konventionellen Bedingungen: spezifische Schnittkraft 2450 MPa – über 25 % höher als 45er Stahl.
(2) Starke Kaltverfestigung
Offensichtliche plastische Verformung → Gitterverzerrung. Austensitstruktur instabil → teilweiser Umwandlung in Martensit. Unreinheitsverbindungen zersetzen sich durch Erwärmung → verstreute Unreinheiten bilden gehärtete Schicht an Oberfläche. Kaltverfestigung sehr ausgeprägt: Festigkeit nach Verfestigung σB bis 1500 MPa, Verfestigungstiefe 0,1–0,3 mm.
(3) Hohe Lokaltemperatur im Schneidbereich
Große Schnittkraft + schwer abzutragende Späne → großer Trennarbeit. Schneiden von AISI 304 unter konventionellen Bedingungen ~50 % mehr als niedriglegierter Stahl → mehr Schnittwärme. Austenitischer Edelstahl: schlechte Wärmeleitfähigkeit (16,3–21,5 W/m·K, nur 1/3 von 45er Stahl). Wärme konzentriert sich im Schneidbereich und an der „Werkzeug-Späne“-Kontaktfläche. Wärmefluss in Werkzeug bis 20 % (bei Normalstahl nur 9 %). Unter gleichen Bedingungen: Schneidetemperatur ~200–300 °C höher als 45er Stahl.
(4) Werkzeugneigung zu Anhaftung & Verschleiß
Wegen hoher Warmfestigkeit und starker Kaltverfestigung: hohe Schnittbelastung. Affinität zwischen austenitischem Edelstahl und Werkzeug/Spänen während des Schneidens → Bindung, Diffusion → Werkzeuganhaftung und -verschleiß. Harte Einschlüsse (Karbide) beschleunigen Verschleiß, verursachen Ausbrüche → drastisch reduzierte Standzeit, beeinträchtigte Oberflächenqualität.
Vernünftigen Drehprozess wählen
Wegen schlechter Zerspanbarkeit von AISI 304: vernünftiger Drehprozess nötig – richtige Wahl von Werkzeugwerkstoff, Geometrie, Schnittparametern, Kühlschmierstoff → höhere Produktivität und Bearbeitungsqualität.
(1) Werkzeugwerkstoff
Richtige Werkzeugwerkstoffwahl ist entscheidend für effiziente Bearbeitung austenitischer Edelstähle. Nach Analyse der schweren Zerspanbarkeit von AISI 304: Werkzeuge sollten hohe Festigkeit & Zähigkeit, gute Verschleiß- & Hitzebeständigkeit, geringe Affinität zu Edelstahl haben. Hartmetall und HSS bleiben meistgenutzte Schneidwerkstoffe.
① Hartmetall
Bei schwer zerspanbaren Materialien: große Schnittkraft, kurzer Späne-Spanflächen-Kontakt → Kraft konzentriert sich nahe Schneide → Ausbruchgefahr. YG-Hartmetall (Wolframcarbid-Kobalt) wählen: gute Zähigkeit, hohe Verschleißfestigkeit & Rotglühhärte, gute Wärmeleitfähigkeit. Geeignet für austenitischen Edelstahl. YG8N (mit Nb) wählbar: Schneidleistung 1–2× höher als YG8, gut für Schruppen & Halbscheiden.
② HSS (Schnellarbeitsstahl)
HSS-Werkzeuge vermeiden effektiv, dass harte Werkzeuge durch Größe, Form, Struktur des Edelstahlwerkstücks beschädigt werden. Traditioneller HSS (z. B. W18Cr4V) entspricht nicht mehr aktuellen Haltbarkeitsanforderungen. Neue HSS mit überlegener Schneidleistung: Al-haltig (z. B. W6Mo5Cr4V2Al), N-haltig (z. B. W12Mo3Cr4V3N).
(2) Werkzeuggeometrie
Sinnvolle Bestimmung der geometrischen Parameter des gewählten Werkzeugs ist entscheidend für Standzeitverbesserung und Bearbeitungseffekt. Generell: große Winkel, große Freiwinkel, scharfe Schneiden erforderlich.
(3) Schnittparameter
AISI 304 = typischer schwer zerspanbarer Werkstoff → Schnittparameter sinnvoll wählen. Großer Einfluss auf Kaltverfestigung, Schnittkraft, Wärme, Effizienz. Schnittgeschwindigkeit (vc) hat größten Einfluss auf Schneidetemperatur & Standzeit. Dann Vorschub (f), dann Schnitttiefe (ap) mit geringstem Einfluss.
(4) Kühlschmierstoff
Wegen schlechter Schneidleistung von AISI 304: Kühlschmierstoff muss bessere Kühlung, Schmierung, Permeabilität (Antihaft) haben. Emulsionen und sulfidhaltige Öle mit EP-Zusätzen (S, Cl) wählen.
Emulsion: gute Kühlung → Hauptsächlich Schruppen. Sulfidöl: Kühlung & Schmierung, niedrige Kosten → Halbscheiden/Schlichten. EP- oder ölige Zusätze im Kühlschmierstoff → deutlich verbesserte Schmierung → Schlichten. Gemisch aus CCl₄, Petroleum, Ölsäure → stark verbesserte Permeabilität von Kühl-/Schmierfluid → besonders geeignet für Schlichten von AISI 304. Wegen großer Schnittwärme: Sprühkühlung, Hochdruckkühlung nutzen → Kühlwirkung verbessern.
Herstellungsprozess
- Edelstahl-Passivierung: Korrosionsbeständigkeit & Leistung steigern
- Wie Edelstahl hergestellt wird: Vom Schmelzen zum fertigen Produkt
- Austenitischer rostfreier Stahl: Struktur, Vorteile und Anwendungen
- Edelstahl: Eigenschaften, Herstellung und zukünftige Anwendungen
- Inconel vs. Edelstahl: Die richtige Legierung für Hochtemperatur- und korrosionsbeständige Anwendungen
- Edelstahl verstehen: Eigenschaften, Vorteile und Anwendungen
- Baustahl vs. Edelstahl: Wichtige Unterschiede erklärt
- Kupfer-haltiger Antibakterieller Edelstahl: Erhöhte Sicherheit & Korrosionsbeständigkeit
- Präzises Stahlschneiden mit Hochdruck-Wasserstrahltechnologie
- Edelstahl-Pneumatikzylinder: Funktion, Vorteile und Anwendungen