



Fortschrittliches Argon-Sauerstoff-Entkohlung (AOD) für Premium-Edelstahl & Hochwertige Legierungen
Die Argon-Sauerstoff-Entkohlung (AOD) ist ein Verfahren, das hauptsächlich in der Produktion von Edelstahl und anderen hochwertigen Legierungen wie Siliziumstählen, Werkzeugstählen, Nickelbasis- und Kobaltbasislegierungen mit oxidierbaren Elementen wie Chrom und Aluminium eingesetzt wird. Das AOD-Verfahren wurde 1954 von der Lindé-Division der Union Carbide Corporation erfunden, die 1992 zu Praxair wurde. Abbildung 1 zeigt einen AOD-Konverter.
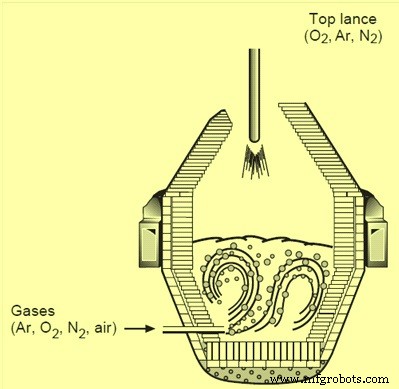
Abb. 1 AOD-Konverter
Heute wird über 75 % des weltweiten Edelstahls mit dem AOD-Verfahren hergestellt. Das Verfahren ist sehr beliebt, da es höhere metallurgische Ausbeuten mit niedrigeren Materialkosten kombiniert. Es bietet eine wirtschaftliche Möglichkeit, Edelstahl mit minimalem Verlust wertvoller Elemente herzustellen. Es ist Teil eines Duplex-Prozesses, bei dem Schrott oder primäre Rohstoffe zunächst in einem Lichtbogenofen (EAF) oder Induktionsofen (IF) geschmolzen werden. Die flüssige Schmelze wird dann in einem AOD-Konverter auf weniger als 0,05 % Kohlenstoff entkohlt und veredelt. Das entscheidende Merkmal des AOD-Konverters ist, dass der Sauerstoff zur Entkohlung mit Inertgas wie Argon oder Stickstoff gemischt und durch getauchte Düsen eingeblasen wird. Diese Argonverdünnung des Sauerstoffs minimiert die unerwünschte Oxidation wertvoller Elemente in Spezialstählen, wie Chrom. Weitere Vorteile des AOD-Prozesses sind präzise Chemiekontrolle bis 0,01 % Kohlenstoff und darunter, schnelle Entschwefelung auf weniger als 0,001 % und Bleiabtrennung auf weniger als 0,001 %. Das Ergebnis ist ein saubereres Metall bei gesteigerter Produktivität.
Funktionsprinzip des AOD-Verfahrens
Das AOD-Verfahren nutzt die Verdünnungstechnik zur Entkohlung des Stahlbads. Die Einblasung von Inertgas (Argon oder Stickstoff) senkt den Partialdruck von CO im Bad, wodurch ein höherer Chromgehalt bei niedrigeren Kohlenstoffgehalten im Gleichgewicht gehalten werden kann. Die Rührenergie durch das durch die Unterflurdüsen eingeblasene Gas und die Bildung von Kohlenmonoxid tief im Metallbad machen die Konverterprozesse zu den am intensivsten gerührten metallurgischen Reaktoren. Der innige Gas-Metall-Kontakt und die hervorragende Schlacke-Metall-Durchmischung begünstigen die Veredlungsreaktionen.
Die drei Hauptschritte der AOD-Veredelung
- Entkohlung
- Reduktion
- Endchemie- und Temperatureinstellung
Prozessablauf im Detail
Der Input des AOD-Prozesses ist der Output des EAF- oder IF-Prozesses. Der Flüssigstahl, der den größten Teil des für die Endzusammensetzung benötigten Chroms und Nickels enthält, wird bei 1500–1600 °C aus dem EAF oder IF in eine Transportpfanne abgestochen. Der Flüssigstahl wird von der Transportpfanne in den AOD-Konverter überführt. Der AOD-Konverter kann nach unten gekippt werden, sodass die seitlich angebrachten Düsen während des Befüllens über dem Badniveau liegen.
Nach dem Überführen des Flüssigstahls (Eisen, Chrom, Kohlenstoff, Nickel) aus EAF oder IF in den AOD-Konverter wird hochkohlenstoffhaltiges Ferrochrom zugegeben und die Blasung mit einem Gemisch aus Inertgas (Argon, Stickstoff) und Sauerstoff gestartet. In der Anfangsphase wird Sauerstoff zu Argon im Verhältnis von 5:1 bis 3:1 durch die Seitendüsen eingeblasen. Das Verhältnis wird mit fortschreitender Entkohlung gesenkt. Da die Blasung zusammen mit Argon erfolgt, kann die Entkohlung bei niedrigerer Temperatur durchgeführt werden. Wenn der Kohlenstoff auf 30 % des Ausgangswerts gesunken ist, wird das Verhältnis von Sauerstoff zu Argon auf 2:1 geändert. Der Hauptvorteil des Verdünnungsverfahrens kommt zum Tragen, wenn das Verhältnis 1:1 beträgt. Die Oxidation von Kohlenstoff setzt sich fort, aber die Oxidation von Chrom wird begrenzt. Dies liegt am sehr niedrigen Sauerstoffpotenzial des Gasgemischs, das die Chromoxidation minimiert. Die Blasung wird fortgesetzt, um 0,09 % bis 0,012 % C zu erreichen.
Düsentechnik und Gaseinblasung
Prozessgase werden durch getauchte Düsen eingeblasen, die in der Seitenwand oder im Boden des Konverters installiert sind. Seitliche Einblasung vermittelt in der Regel maximale Rührenergie für größte Mischungseffizienz. Bodeneinblasung verbessert meist die Verschleißeigenschaften im Fassbereich des Konverters. Anzahl und relative Positionierung der Düsen hängen unter anderem von Konvertergröße, Wärmegrößenbereich, Prozessgasdurchsätzen und zu veredelnden Legierungstypen ab.
Das Gassystem liefert die Prozessgase mit Nennraten von 1,0–3,0 Nm³/min/t. Das System steuert die Durchflussraten präzise und überwacht die eingeblasene Gasmengen, um dem Bediener die Prozesskontrolle und Messung des gesamten eingeblasenen Sauerstoffs zu ermöglichen.
Entkohlungreaktionen
Entkohlung findet statt, wenn gelöster Kohlenstoff die gebildeten Chrom- und Eisenoxide reduziert. Die Entkohlungreaktionen lauten:
3O₂ (g) + 4Cr = 2Cr₂O₃
Cr₂O₃ + 3C = 2Cr + 3CO (g)
Entkohlung erfolgt an der Oberfläche aufsteigender Blasen, die entweder vom eingeblasenen Inertgas stammen oder an der Oberfläche von Chromoxidpartikeln, die reduziert werden und Kohlenmonoxid (CO) erzeugen.
Zusätze während der Entkohlung
Während der Entkohlung werden Zusätze für die richtige Endchemie gemacht. Diese bestehen meist aus gewünschten Mengen hochkohlenstoffhaltigem Ferrochrom, Edelstahlschrott, Kohlenstoffstahlschrott, Nickel, Eisen, hochkohlenstoffhaltigem Ferromangan und Molybdänoxid. Diese Zusätze dienen auch der Badtemperaturregelung, da Kohlenstoff- und Chromoxidation exotherm sind. Generell wird die Badtemperatur unter 1720 °C gehalten. Das Gesamtgewicht der Legierungszusätze liegt im Bereich von 5 % bis 30 % des Abstichgewichts. In der Endphase der Blasung wird das Verhältnis von Sauerstoff zu Argon auf 1:3 bis 1:2 geändert, um den Kohlenstoff auf den gewünschten Wert zu bringen, der unter 0,03 % liegen kann.
Reduktionsschritt
Der nächste Schritt ist der Reduktionsschritt, in dem Reduktionszusätze aufgeladen und mit Inertgas für eine gewünschte Zeit gerührt werden. Das Reduktionsgemisch besteht aus Siliziumlegierungen wie Ferrosilizium oder Chrom-Silizium und/oder Aluminium, die zur Reduktion von Metalloxiden aus der Schlacke und Flussmittel wie Kalk, dolomitischer Kalk und Flussspat zugegeben werden. Das Bad wird dann mit Inertgas, typischerweise für etwa fünf bis acht Minuten, gerührt.
Cr₂O₃ + 2Si = 3Cr + 2SiO₂
Zusätzliches Silizium wird benötigt, wenn die Siliziumspezifikation bestimmter Edelstähle erfüllt werden muss.
Die sorgfältige Handhabung der Schlacke, wie sie bei der Reaktion ausfällt, ist wichtig. Jedes nicht durch Kohlenstoff reduzierte Chromoxid landet in der Schlacke, die einen komplexen Spinell bilden kann. Die Wirksamkeit des Reduktionsschritts hängt von vielen Faktoren ab, einschließlich Schlackebasizität und -zusammensetzung, Temperatur, Mischbedingungen im Konverter und Auflösekinetik der festen Zusätze.
Kalk und/oder dolomitischer Kalk werden meist kurz vor dem Sauerstoffblaszugang zur Flussung der Transportschlacke und des Siliziums im Metall zugegeben. Während des Sauerstoffblasens wird Silizium vor Kohlenstoff oxidiert. Kalk und dolomitischer Kalk werden manchmal vor Ende des Blasens zugegeben, um das Bad abzukühlen und das Volumen der Reduktionszusätze zu verringern. Schlackeflussmittelzusätze wie Kalk, dolomitischer Kalk und Spat liegen typischerweise im Bereich von 3 % bis 7 % des Gesamtbadgewichts.
Entschwefelung
Die Bildung einer hochbasischen Schlacke und die Reduktion des Sauerstoffpotenzials im Metallbad sind gute Bedingungen für die Schwefelentfernung. Beispielsweise kann bei einem Anfangsschwefel von 0,03 %, einer Reduktionsbehandlung von 2–3 kg Aluminium/t, 2–3 kg Spat/t, einer Endschlackebasizität von ca. 1,7 und einer Temperatur von 1700 °C ein Endschwefelgehalt von 0,003–0,005 % erreicht werden.
Die Dauer der Blasperiode wird durch den Ausgangskohlenstoff- und Siliziumgehalt des dem AOD-Konverter zugeführten Roheisens bestimmt. Die Entkohlungszeit beträgt in modernen Konvertern 20 bis 35 Minuten (Ausgang 1,5 % bis 2,5 % C, Ziel 0,04 % C). Normalerweise wird der Konverter in horizontale Position gedreht und bei einem Kohlenstoffgehalt von ca. 0,1 % eine Probe zur Analyse entnommen.
Schwefelentfernung ist eine Schlacke-Metall-Reaktion, die während der Reduktionsphase stattfindet. Phosphor, der oxidierende Bedingungen erfordert, kann im Konverterprozess nicht entfernt werden.
Stickstoffkontrolle
Stickstoffkontrolle ist eine Gas-Metall-Reaktion. Je nach endgültiger Stickstoffspezifikation für den Edelstahlgrad kann das Inertgas in der initialen Entkohlungsphase Stickstoff sein. Nach Erreichen eines bestimmten Kohlenstoffgehalts wird Stickstoffgas durch Argon ersetzt. Ein solcher Ansatz wird üblicherweise von Stahlherstellern praktiziert, um Argonverbrauch und -kosten zu reduzieren und dennoch eine gewünschte Stickstoffspezifikation zu erreichen. Nach dem Wechsel von Stickstoff zu Argon wird Stickstoff aus dem Bad sowohl durch entstehenden Kohlenmonoxid als auch durch Argon entfernt. Flüchtige Elemente mit hohen Dampfdrücken wie Blei, Zink und Wismut werden während der Entkohlungsperiode entfernt.
Die Bildung hochbasischer Schlacke und die Reduktion des Sauerstoffpotenzials in der flüssigen Stahlschmelze sind gute Bedingungen für die Entschwefelung. Dies wird durch hohe Kalkkonzentration in der Schlacke und niedrige Sauerstoffaktivität im Metallbad erreicht. Der Übergang von Schwefel in die Schlacke erfolgt gemäß folgender Reaktion:
S(Bad) + CaO(Schlacke) = CaS(Schlacke) + O(Bad)
Kalkzugaben verdünnen den Schwefel im Flüssigstahlbad. Auch Aluminium oder Silizium können zur Sauerstoffentfernung zugegeben werden. Beispielsweise würde bei einem Anfangsschwefel von 0,03 %, einer Reduktionsbehandlung von 2–3 kg Aluminium/t, 2–3 kg Spat/t, einer Endschlackebasizität von ca. 1,7 und einer Temperatur von 1700 °C der Schwefelgehalt auf 0,003–0,005 % gesenkt. Wenn der herzustellende Grad einen extra niedrigen Schwefelgehalt erfordert, wird das Bad nach dem Reduktionsschritt entschlackt und eine weitere basische Schlacke zugegeben. Flüssigstahl und Flussmittel werden dann gemischt, um die Entschwefelungsreaktion abzuschließen. In moderner Praxis wird ein Schwefelgehalt von 0,001 % oder weniger mit dieser Doppelschlackenpraxis leicht erreicht. Andere Feinlegierungszusätze können am Ende des Schritts zugegeben werden. Nach Erreichen der Schwefelwerte wird die Schlacke aus dem AOD-Gefäß entfernt und das Metallbad ist zum Abstich bereit.
Endbearbeitung und Abstich
Idealerweise sollte die Chemie des Flüssigstahls zu diesem Prozessstadium die Endspezifikationen erfüllen, sodass die Wärme abgestochen werden kann. Falls notwendig, können zusätzliche Rohstoffe für kleine Chemieanpassungen vor dem Abstich zugegeben werden. Nach dem Abstich wird die Pfanne oft zur Homogenisierung der Zusammensetzung und Temperatur sowie zum Aufschwimmen von Einschlüssen gerührt. Dies geschieht in einer mit Rühreinrichtungen ausgestatteten Pfanne mit oder ohne Pfannenofen. Nach der Pfannenbehandlung ist der Stahl bereit zum Gießen. In den Anfängen des AOD-Prozesses wurde der Konverter für Rohstoffzugaben, Probenentnahmen und Temperaturmessungen mit Eintauchthermoelementen gekippt. Der Wunsch, die Produktivität zu steigern, führte zur kontinuierlichen Zufuhr von Rohstoffen während der Blas- und Reduktionsperiode. Moderne Instrumentierung wurde entwickelt, die Schmelzproben sowie Stahltemperaturen mit einer speziell entwickelten Sublanze bei aufrecht stehendem Konverter entnehmen kann.
AOD-Konverter
Der AOD-Konverter ist ein birnenförmiges Gefäß, meist mit basischer Feuerfestauskleidung. Er verfügt über einen abnehmbaren, konischen Deckel. Das wichtige Merkmal eines AOD-Konverters ist, dass er normalerweise seitlich geblasen wird. Bei Stahlgüten, die Stickstoff vertragen, kann auch ein Gemisch aus Sauerstoff und Stickstoff eingeblasen werden. Da flüssige Edelstähle keinen Schaum bilden und die meisten Edelstahlveredlungsprozesse seitlich oder bodenblasend sind, sind die Abmessungen eines Edelstahlveredlungskonverters kleiner als die eines vergleichbaren BOF-Konverters (Basissauerstoffofen). Typische interne Volumina von AOD-Konvertern liegen im Bereich 0,4–0,8 m³/t Badgewicht.
Bei Konvertern, die in eine von einem Kran gehaltene Pfanne abstochen, wird oft ein angeschnittener Kegeloberteil verwendet. Der angeschnittene Teil erlaubt dem Kran, nahe an die Konvertermündung heranzufahren. Konverter, die in einen Pfannenwagen abstochen, haben meist einen BOF-typischen konzentrischen Kegeloberteil.
Eine hochproduktive Anlage verfügt typischerweise über drei austauschbare Konverter für 100 % Prozessverfügbarkeit. Zu jedem Zeitpunkt befindet sich einer der Konverter im kippbaren Trunnionring zur Stahlerzeugung, ein zweiter neu ausgekleideter Konverter an einer Vorheizstation und der dritte an einer Auskleidungsstation. Der Konverter im Trunnionring kann typischerweise in weniger als einer Stunde durch einen vorgeheizten Konverter ersetzt werden.
Düsenausführung
Der AOD-Konverter hat Düsen in der Seitenwand oder im Boden. Diese bestehen typischerweise aus einem Kupferrohr mit einem äußeren Edelstahlrohr. Zwischen Kupfer- und Edelstahlrohr bildet sich ein Ringraum. Kühlgase, die durch den äußeren Ringraum (Umhüllung) geblasen werden, bilden eine Metall- oder Oxidansatz (Pilz genannt) an der Düsenspitze. Dieser Ansatz schützt die Düse und das umgebende Feuerfestmaterial. Prozessgase aus Sauerstoff/Inertgemischen blasen durch den inneren Ringraum. Spezielle Designs existieren zur Normalisierung des Durchflusses im Ringspalt. Düsengröße und -anzahl hängen von spezifischen Prozessparametern ab. In einem AOD-Gefäß befinden sich meist zwischen zwei und neun Düsen.
Seitlich montierte Düsen sind während der Verarbeitung eingetaucht. Wenn das Gefäß gedreht wird, befinden sich die Düsen über dem Bad. An diesem Punkt können die Prozessgase abgeschaltet werden und ein kleiner Kühldurchfluss schützt die Düsen.
Bodenblasende Konverter haben eine Vielzahl von Düsenkonfigurationen je nach erforderlichen Durchflussraten. Meist gibt es zwei bis vier Düsen im Boden.
Modifikationen des AOD-Prozesses
Eine wesentliche Modifikation des AOD-Prozesses beinhaltet die Verwendung einer Obenblaslanze zusätzlich zu den seitlichen Blasdüsen. Die Lanze kann verwendet werden, um Sauerstoff mit gewünschten Blasraten einzuspritzen, um Entkohlung und/oder Nachverbrennung zu erhöhen. Die Obenlanze kann auch für das Blas gemischter Gase wie Inertgas-Sauerstoff-Gemische ausgelegt sein. Die Installation einer Lanze und die Einführung von Sauerstoff in den frühen Entkohlungsphasen kann die Zeit für eine Wärme reduzieren. Die Technologie kann die Produktivität (Tonnen/Stunde) des Stahlwerks steigern. Die meisten neueren Konverterinstallationen beinhalten die Verwendung einer Obenlanze zum Sauerstoffblasen.
Eine weitere Modifikation des AOD-Prozesses beinhaltet die Anwendung von Vakuum auf den Konverter, um den Verbrauch von Argon und Silizium sowie die Prozesszeit bei der Herstellung niedrigkohlenstoffhaltiger Sorten zu reduzieren. Diese Modifikation ist als AOD-VCR bekannt.
AOD-Konverter-Feuerfestauskleidung
Hohe Temperaturen an der Düsenspitze und hohe Badagitation stellen große Anforderungen an das Feuerfestmaterial des Konverters. Während typische BOF-Feuerfestkampagnen Monate oder Jahre dauern, betragen Edelstahlkonverterkampagnen nur wenige Tage oder Wochen. Feuerfestkosten machen einen signifikanten Anteil der gesamten Betriebskosten aus.
Es gibt zwei grundlegende Feuerfesttypen: Magnesit-Chromit und Dolomit. Die Wahl des Feuerfestmaterials hängt vom Gefäßbetriebsmuster, den Endproduktspezifikationen und der Wirtschaftlichkeit ab.
- Magnesit-Chromit-Feuerfeststeine haben hohe Verschleißfestigkeit, aber höhere Stückkosten als dolomitische Feuerfeststeine. Chromaufnahme aus dem Stein ist möglich. Magnesit-Chromit-Steine sind gleichzeitig sauer und basisch, und strikte Schlackenzusammensetzungen müssen eingehalten werden, um schnellen Verschleiß zu verhindern.
- Dolomitische Feuerfeststeine sind meist kostengünstiger als Magnesit-Chromit-Feuerfeststeine und Chromaufnahme ist kein Faktor. Entschwefelung auf sehr niedrige Niveaus ist in dolomitischen Feuerfeststeinen generell einfacher, da sehr basische Schlacken ohne nachteilige Auswirkungen auf die Steine verwendet werden können.
Konverter werden typischerweise nach Dicke und Steinqualität zoniert, um die Auskleidungslebensdauer zu maximieren und Kosten zu minimieren. Hochverschleißbereiche des Konverters, meist Düsenwand, Schlackenlinie und Übertragungsbereich, werden dicker und mit höherwertigem Feuerfestmaterial zoniert als andere Teile des Konverters.
Herstellungsprozess
- Sauerstofftank-Fertigung: Von Rohmaterialien zur Qualitätssicherung
- Sauerstoff: Von der antiken Entdeckung zum modernen industriellen Kraftwerk
- Fortschrittliche Automatisierung, Steuerung und Modellierung in der Basissauerstoff-Stahlherstellung
- Oxyfuel-Schneiden erklärt: Prozess, Vor- & Nachteile
- Präzisions-Kunststoff-Spritzgießen: Effiziente Produktion langlebiger Komponenten
- CNC-Gewindeschneiden: Präzises Gewindeschneiden für hochwertige Verbindungen
- Stahl-Wärmebehandlung: Härten, Anlassen, Glühen & Einsatzhärten für langlebige Messer
- Reibschweißen: Verfahren, Vorteile, Anwendungen & Grenzen
- Gasschweißen (Autogenschweißen): Prinzip, Anwendungen, Vor- & Nachteile
- Der Extrusionsprozess: Anwendungen, Materialien und Verfahren im Überblick