



Optimierung der Koksproduktion in Nebenprodukt-Koksofenbatterien
Koks verursacht bis zu 50 % der Kosten während der Roheisenproduktion. Die kosteneffektive Produktion von hochwertigem Koks ist somit von primärer Bedeutung für die Wettbewerbsfähigkeit der Roheisenproduktion.
Metallurgischer Koks wird in Eisen- und Stahlindustrieprozessen (primär in Hochöfen) zur Reduktion von Eisenerz zu Eisen verwendet. Über 90 % der gesamten Koksproduktion entfallen auf Hochofenbetrieb. Gießereikoks macht den größten Teil des Restes aus und wird von Gießereien in Öfen zum Schmelzen von Metall und in der Formenherstellung verwendet. Die Gießereikoksproduktion verwendet eine andere Mischung von Kokskohlen, längere Kokszeiten und niedrigere Kokstemperaturen im Vergleich zu denen für metallurgischen Koks.
Der größte Teil des Kokses wird weltweit in Nebenprodukt-Koksofenbatterien hergestellt, und die meisten Koksanlagen sind mit Eisen- und Stahlproduktionsanlagen integriert.
Die Koksherstellung durch Erhitzen von Kohle in Abwesenheit von Luft hat ihren Ursprung zu Beginn der industriellen Revolution, als Abraham Darby es 1709 in England zum Schmelzen von Eisenerzen verwendete. Die Koksproduktionsmethode war zunächst dieselbe wie für die Holzkohleherstellung: Kohle in runden Haufen aufschichten, die Haufen anzünden und die Seiten mit Lehm bedecken. Dies legte den Grundstein für die Bienenkorb-Koksherstellung. Allmähliche Fortschritte führten zur Entwicklung von Bienenkorb-, Flammofen- und Nebenproduktöfen, die in regenerative Koksöfen mit Nebenproduktrückgewinnung vor etwa einem Jahrhundert mündeten.
Kohle wird in großen Koksofenbatterien durch trockene Destillation in Koks umgewandelt. Der Koksvorgang besteht darin, Kohle in Abwesenheit von Luft zu erhitzen, um die flüchtigen Verbindungen abzutreiben. Das resultierende Material ist eine Kohlenstoffmasse, genannt Koks, ein hartes, aber poröses Kohlenstoffmaterial. Der Nebenprodukt-Koksofen gewinnt die flüchtigen Bestandteile der Kohle in Form von Kokereigas, Teeren und Ölen zurück.
Es gibt drei bewährte Verfahren für die Herstellung von metallurgischem Koks:
- Bienenkorb-Koksöfen. Diese Öfen sind Nicht-Rückgewinnungsöfen
- Wärmerückgewinnungs- oder Energierückgewinnungs-Koksöfen. Diese Koksöfen werden auch manchmal Nicht-Rückgewinnungs-Koksöfen genannt.
- Nebenprodukt-Koksöfen
Der Nebenprodukt-Koksherstellungsprozess beinhaltet die Karbonisierung von Kohle bei hohen Temperaturen in einer Atmosphäre ohne Sauerstoff. Der Prozess entfernt die flüchtigen Bestandteile der Kohle und konzentriert den Kohlenstoff. In diesem Prozess wird das Abgas gesammelt und in die Nebenproduktanlage geleitet, wo verschiedene Nebenprodukte (Kokereigas, Teer, Ammoniak und Rohbenzol) zurückgewonnen werden.
Eine Nebenprodukt-Koksofenanlage hat drei Hauptabschnitte: Kohleumschlag- und Kohlevorbereitungsabschnitt, Nebenprodukt-Koksofenbatterien mit Koksabschreckeinrichtungen, und Koksbrech- und Sortieranlage. Typischer Prozessablauf und Emissionsströme einer Nebenprodukt-Koksofenanlage sind in Abb. 1 dargestellt.
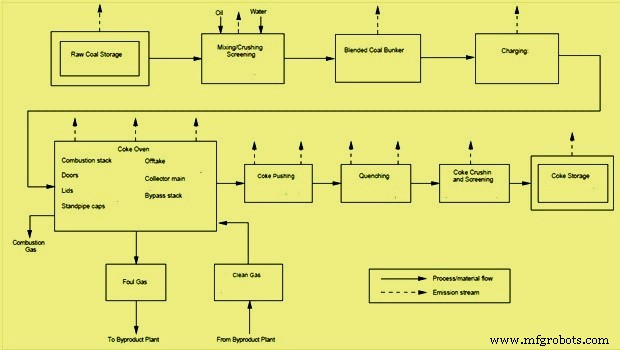
Abb. 1 Typischer Prozessablauf und Emissionsströme
Kokskohlen und Faktoren, die die Koksqualität beeinflussen
Kokskohle ist ein wichtiger Rohstoff in der Koksproduktion in Nebenprodukt-Koksöfen, da sie die Kokeigenschaften bestimmt. Die erforderlichen Kokeigenschaften sind einheitliche Größe, gute Festigkeit (CRI, CSR und Mikum-Werte), Porosität mit minimalen flüchtigen Bestandteilen und minimaler Asche.
Kokskohle kann anhand ihrer Kokseigenschaften klassifiziert werden. Sie sind: Primärkokskohle, Mittelkokskohle, Halb- oder Niedrigkokskohle. Kokseigenschaften der Kohle zur Herstellung von gutem Koks umfassen Fließfähigkeit, Dilatation, Tiegelquellzahl, Gray-King-Wert, Kohlerang angezeigt durch mittleren maximalen Reflexionswert (MMR), Vitrinit und Vitrinitverteilung (V9–V14). Neben Kokseigenschaften umfassen andere wichtige Kohleeigenschaften Feuchtigkeit, Asche, Schwefel, Phosphor und Alkali-Prozente sowie Ascheschmelztemperatur. Niedrige Feuchtigkeits-, Asche-, Schwefel- und Phosphorgehalte in der Kohle sind wünschenswert für die Produktion von hochwertigem Koks. Weitere Kohleeigenschaften, die die Koksqualität beeinflussen, sind Partikelgröße, Schüttdichte und Verwitterung der Kohle. Kokskohlen können auch niedrige, mittlere oder hohe flüchtige Bestände haben. Kokstemperatur, Koksrate, Einweichzeit, Abschreckpraxis und Kokshandhabung beeinflussen ebenfalls die Koksqualität.
Die den Koksöfen zugeführte Kohle ist meist eine Mischung aus zwei oder mehr Kokskohlen. Mischen ist erforderlich, um die Eigenschaften des resultierenden Kokses zu kontrollieren, die Qualität und Quantität der Nebenprodukte zu optimieren und die Ausdehnung zu vermeiden, die bestimmte Kohlearten während des Koksvorgangs aufweisen und die zu übermäßigem Druck auf die Ofenwände führen kann.
Kohleumschlag- und Kohlevorbereitungsabschnitt
Kohleumschlag- und Kohlevorbereitungsabschnitt bereiten die für die Karbonisierung geeignete Kohlemischung vor. Die verschiedenen Schritte sind: Entladen und Lagern der Kohle, Mischen von Kohle verschiedener Güten, Kohlezerkleinerung und Transport zum Kohlespeicherturm.
Förderbänder transportieren die Kohle vom Kohlespeicher nach Bedarf zu den Mischbunkern, wo die verschiedenen Kohlearten gelagert werden. Die gemischte Kohle wird von den Mischbunkern zum Kohlebrecher transportiert, wo sie normalerweise auf eine Größe von -3 mm zerkleinert wird.
Der zerkleinerte Kohlenstaub wird dann gemischt und gemischt, und manchmal werden Wasser und Öl zugesetzt, um die Schüttdichte der Mischung zu kontrollieren. Die vorbereitete Kohlemischung wird zum Kohlespeicherturm auf dem Dach der Koksofenbatterie transportiert.
Kohle muss an verschiedenen Stufen des Vorbereitungsprozesses gelagert und im Kohlevorbereitungsabschnitt befördert werden. Zerkleinerung und Siebung sind wichtige Teile der Kohleumschlaganlage. Zerkleinerung reduziert die Gesamtgröße der Kohle, damit sie leichter verarbeitet und gehandhabt werden kann. Siebe werden verwendet, um die Kohlegröße zu klassifizieren. Siebe können statisch oder mechanisch vibrierend sein.
Nebenprodukt-Koksofenbatterien
Koksöfen sind Kammern aus Feuerfestmaterialien, um Kohle durch Karbonisierung in Abwesenheit von Luft in Koks umzuwandeln und dabei die flüchtigen Bestandteile aus der Kohle zu destillieren. Eine Nebenprodukt-Koksofenanlage besteht aus einer oder mehreren Koksofenbatterien, die eine Anzahl von Koksöfen enthalten (kann von 20 bis 100 in jeder Batterie variieren). Die Kohle wird durch Beschickungslöcher in den Kokshofen eingebracht. Ein typischer Querschnitt einer 7 m hohen Koksofenbatterie ist in Abb. 2 dargestellt.
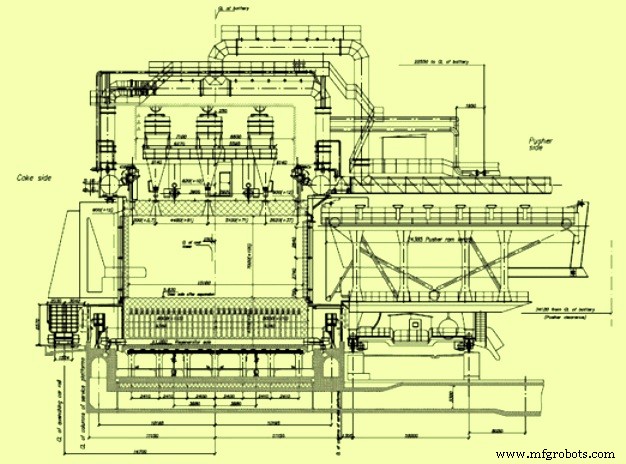
Abb. 2 Typischer Querschnitt einer 7 m Koksofenbatterie
Eine gewogene Menge Kohle wird aus dem Kohlespeicherturm in einen Beschickungswagen entladen, der das Beschickungsfahrzeug ist, das die Länge der Batterie befahren kann. Der Beschickungswagen wird über dem leeren, heißen Ofen positioniert, die Deckel auf den Beschickungslöchern werden entfernt, und die Kohle wird aus den Trichtern des Beschickungswagens in den Ofen entladen.
Um das Entweichen von Gasen aus dem Ofen während der Beschickung zu minimieren, wird Dampfaspiration verwendet, um Gase aus dem Raum über der beschickten Kohle in den Sammelhaupt abzuziehen. Die Entladung der Kohle aus den Trichtern wird „gestaffelt“, indem die Reihenfolge gesteuert wird, in der jeder Trichter geleert wird, um Spitzen der Kohle zu vermeiden, die den Raum über der Kohle blockieren könnten, was die Entfernung der während der Beschickung entstehenden Gase behindert. Gegen Ende der Beschickungssequenz werden Kohlespitzen im Ofen durch einen Stahlstab, der vom Schieferwagen über eine kleine Tür an der Ofenseite, der sogenannten Nivelliertür, auskragt, eingeebnet. Dieser Nivelliervorgang unterstützt gleichmäßiges Koksieren und bietet einen klaren Dampfraum und Auslasstunnel für die während des Koksierprozesses entstehenden Gase, um zum Gassammelsystem zu strömen. Nach der Beschickung des Ofens mit Kohle wird die Nivelliertür geschlossen, die Deckel auf den Beschickungsöffnungen wieder aufgesetzt und mit einer nassen Tonmischung abgedichtet (verlötet), die Aspiration wird abgeschaltet, und das Gasgemisch wird in das Abzugssystem und den Sammelhaupt geleitet.
Kohlekarbonisierungsprozess
Die Umwandlung von Kohle in Koks beginnt. Die Wärme wird von den beheizten Ziegelwänden in die Kohleaufgabe übertragen. Ab ca. 375 bis 475 °C zersetzt sich die Kohle und bildet plastische Schichten an jeder Wand. Bei ca. 475 bis 600 °C tritt eine deutliche Entwicklung von Teer und aromatischen Kohlenwasserstoffverbindungen auf, gefolgt von der Wiedererstarrung der plastischen Masse zu Halbkoks. Bei 600 bis 1100 °C beginnt die Koksstabilisierungsphase. Diese ist durch Kontraktion der Koksmasse, strukturelle Entwicklung des Kokses und finale Wasserstoffentwicklung gekennzeichnet. Während der plastischen Phase bewegen sich die plastischen Schichten von jeder Wand zum Ofenzentrum, fangen das befreite Gas ein und erzeugen einen Gasdruckaufbau, der auf die Heizwand übertragen wird. Sobald sich die plastischen Schichten im Ofenzentrum getroffen haben, wurde die gesamte Masse karbonisiert. Die glühende Koksmasse wird aus dem Ofen geschoben und nass oder trocken abgeschreckt.
Die thermische Destillation findet in Gruppen von Öfen statt, die Batterien genannt werden. Eine Batterie besteht aus einer Anzahl benachbarter Öfen mit gemeinsamen Trennwänden, die aus hochwertigem Quarz und anderen Feuerziegelarten bestehen. Die benachbarte Ofen trennende Wand sowie jede Endwand bestehen aus einer Reihe von Heizkanälen. Zu jedem Zeitpunkt brennt in einer gegebenen Wand die Hälfte der Kanäle Gas, während die andere Hälfte Abwärme von den Verbrennungskanälen zu einem „Schamottestein“-Wärmetauscher und dann zum Verbrennungsschornstein führt. Alle 20 bis 30 Minuten „kehrt“ die Batterie um, und die Abwärmekänale werden zu Verbrennungskanälen, während die Verbrennungskanäle zu Abwärmekänalen werden. Dieser Prozess sorgt für gleichmäßigere Erwärmung der Kohlenmasse. Der Betrieb jedes Ofens ist zyklisch, aber die Batterie enthält eine ausreichend große Anzahl von Öfen, um einen im Wesentlichen kontinuierlichen Fluss von Rohkokereigas zu erzeugen. Die einzelnen Öfen werden in etwa gleichen Zeitintervallen während des Koksierzyklus beschickt und entleert. Das Koksieren dauert 15 bis 18 Stunden zur Herstellung von Hochofenkoks. Während dieser Zeit destillieren die flüchtigen Bestandteile der Kohle als Kokereigas aus. Die Koksierzeit wird durch die Kohlemischung, Feuchtigkeitsgehalt, Unterfeuerungsrate und die gewünschten Kokeigenschaften bestimmt. Bei geringer Koksnachfrage können Koksierzeiten auf 24 Stunden erhöht werden. Kokstemperaturen liegen generell zwischen 900 und 1100 °C und werden am oberen Ende des Bereichs gehalten, um Hochofenkoks zu produzieren. Luft wird durch Aufrechterhaltung eines positiven Gegendrucks im Sammelhaupt am Eindringen in die Öfen gehindert. Die Öfen werden durch Aufrechterhaltung eines hohen hydraulischen Hauptdrucks von ca. 10 mm Wassersäule in den Batterien unter positivem Druck gehalten. Die während der thermischen Destillation entstehenden Gase und Kohlenwasserstoffe werden durch das Abzugssystem entfernt und zur Nebenproduktanlage zur Rückgewinnung geschickt.
Das Koksieren ist abgeschlossen, wenn die Zentraleimertemperatur im Ofen ca. 950–1000 °C beträgt. An diesem Punkt wird der Ofen vom hydraulischen Haupt isoliert und nach ordnungsgemäßer Entlüftung der Restgase werden die Türen zum Koksausschieben geöffnet. Am Ende der Koksierperiode hat die Koksmasse ein hohes Volumenschwinden, was zur Ablösung der Masse von den Wänden führt und leichtes Ausschieben gewährleistet.
Die Kontrolle des Ofendrucks ist sehr wichtig, da niedrigerer Druck zu Lufteintritt führt, während höherer Druck zu übermäßiger Gasbildung, Türundichtigkeiten, Steigrohrproblemen etc. führt. Die ordnungsgemäße Nivellierung der Kohle ist wichtig, und es wird darauf geachtet, dass der Freiraum oben (ca. 300 mm) erhalten bleibt, um Verstopfung zu vermeiden.
Am Ende des Koksierzyklus werden die Türen an beiden Enden des Ofens entfernt und der glühende Koks durch einen vom Schiefermaschine ausgestreckten Stempel aus dem Ofen geschoben. Der Koks wird durch einen Koksführer in einen Abschreckwagen befördert. Der Abschreckwagen transportiert den Koks entweder zu einem Nassabschreckturm oder einer Trockenabschrekanlage, wo er gekühlt wird.
Koksbrech- und Sortieranlage
Der abgeschreckte Koks wird über Förderer zu einer Brech- und Siebanlage, auch Koksbrech- und Sortieranlage genannt, transportiert. Hier wird der Koks auf die erforderlichen Größenfraktionen zerkleinert und gesiebt. Während des Brechens und Siebens wird der Koks in drei Größenfraktionen sortiert. Dies sind: Koksbreeze (Größe –10 mm), Nusskoks (Größe +10 mm bis –25 mm) und Hochofenkoks (+25 mm bis –80 mm). Der dimensionierte Hochofenkoks und Nusskoks werden zu ihren jeweiligen Lagersystemen am Hochofen transportiert. Der Koksbreeze wird zum Sinterwerk geschickt.
Herstellungsprozess
- Spannungsaddition bei Reihenschaltung von Batterien erforschen
- Taschenlampe: Von der Erfindung zur modernen Innovation
- Mikrowellenofen: Design, Fertigung und zukünftige Innovationen
- Moderne Holz-LED-Uhr mit Arduino Nano und DS3231 RTC bauen
- Arduino-Vierbeiner-Spinnenroboter bauen – Schritt-für-Schritt-Anleitung
- Fortschrittliche Automatisierungs- und Steuerungssysteme für Koksöfen
- ITmk3: Kobe Steels umweltfreundliches Eisen-Nugget-Verfahren
- Optimierung der Hochofenprozesse mit Nusskoks: Effizienz- und Kostenvorteile
- Effiziente Energieeinsparung durch Trockenlöschung von Heißkoks
- Effiziente Ammoniak-Rückgewinnung in der Koksproduktion aus Kokskohle