



Kohleverkokung: Koksherstellung und Nebenproduktmanagement
Kohleverkokung zur Koksproduktion
Die Kohleverkokung ist der Prozess, bei dem Kohle erhitzt wird, um flüchtige Produkte (flüssig und gasförmig) abzutreiben und einen festen Rückstand – den Koks – zu hinterlassen. Dabei wird Kohle auf hohe Temperaturen entweder ohne Sauerstoff (O₂) oder mit kontrollierter Sauerstoffzufuhr erhitzt. Als gasförmiges Nebenprodukt entsteht Koksovengas (KOG) zusammen mit Ammoniak (NH₃), Wasser und Schwefelverbindungen, die thermisch aus der Kohle entfernt werden. Der verbleibende Koks besteht weitgehend aus Kohlenstoff (C) in verschiedenen kristallographischen Formen, enthält aber auch die thermisch veränderten Reste der im ursprünglichen Kohle enthaltenen Minerale. Diese Mineralreste, als Koksasche bezeichnet, verbrennen nicht und verbleiben als Rückstand nach der Koksverbrennung.
Bis vor Kurzem wurde die Kohleverkokung als „destruktive Destillation“ betrachtet, doch mit der wachsenden Bedeutung der Verkokungsprodukte gerät dieser Begriff in Vergessenheit. Heute gilt die Kohleverkokung als physikalisch-chemischer Prozess, der von der Verkokungsrate, den Betriebsparametern, den Eigenschaften der Kohlemischung und dem Wärmetransport abhängt. Die Erhitzungsrate der Kohle beeinflusst die Festigkeit und Risseigenschaften des Koks. Um eine homogene Qualität zu erreichen, muss die Erhitzung des Kohlekuchens im Koksofen über die gesamte Länge und Höhe gleichmäßig erfolgen. Zudem beeinflusst die Migrationsrate der plastischen Schicht das Niveau der thermischen Spannungen im wieder erstarrten Material und damit den Rissgrad.
Der Verkokungsprozess begann im frühen 18. Jahrhundert mit der Verkokung hochwertiger Kokskohle in Haufen auf dem Boden, was zur Entwicklung von Meileröfen verschiedener Formen und Größen führte, um den steigenden Bedarf an Hartkoks für die Eisenschmelze zu decken.
Temperaturbereiche der Kohleverkokung
Die Verkokung kann in drei Temperaturbereichen durchgeführt werden:
- Niedertemperaturverkokung (500–700 °C): Höhere Ausbeuten an flüssigen Produkten, geringere Gasausbeute. Der Koks hat höheren Gehalt an flüchtigen Bestandteilen und ist frei brennend.
- Mitteltemperaturverkokung (ca. 800 °C): Erzeugt rauchfreien Weichkoks. Die Nebenprodukte ähneln denen der Hochtemperaturverkokung. Heute selten praktiziert.
- Hochtemperaturverkokung (>900 °C): Höhere Gasausbeute, geringere Flüssigausbeute. Produziert Hartkoks aus Kokskohlen.
Niedertemperaturverkokung
Ursprünglich zur Erzeugung von Stadtgas für Beleuchtung und rauchfreien Brennstoffen für Haushalte und Industrie entwickelt. Die anfallenden Teere sind wirtschaftlich bedeutend und dienen als Rohstoffe für die Chemieindustrie oder werden zu Benzin, Heizölen und Schmierstoffen raffiniert. Bevorzugte Kohlen sind Braunkohle, Subbituminöse Kohle oder hochflüchtige Bituminöse Kohle, die bei 500–700 °C einen porösen Koks mit Reaktivitäten nahe der Ausgangskohle liefern. Diese reaktiven Koken werden als rauchfreie Brennstoffe, als Zuschlag für Koksofenmischungen oder als Kraftwerkskraftstoff genutzt.
Die Teere der Niedertemperaturverkokung unterscheiden sich stark von denen der Hochtemperaturverkokung: Während letztere hauptsächlich aromatische Verbindungen liefern, überwiegen bei der Niedertemperaturverkokung aliphatische Verbindungen – daher unterschiedliche Anwendungen. Auch Gasausbeute und -zusammensetzung weichen ab: Die Gasausbeute beträgt nur ca. 25 % der Hochtemperaturverkokung, enthält aber mehr Methan (CH₄) und weniger Wasserstoff (H₂), was einen höheren Heizwert ergibt.
Hauptanwendung ist die Herstellung rauchfreier Brennstoffe für dicht besiedelte Gebiete, die auf kohle mit hohem Flüchtiganteil angewiesen sind.
Hochtemperaturverkokung
Hauptzweck ist die Produktion von Metallurgiekoks für Hochofen (BF) und Gießereien. Über 90 % des Kokses werden in Hochöfen zur Roheisenerzeugung eingesetzt. Drei Verfahren kommen zum Einsatz:
- Meileröfen: Einfache kuppelförmige Ziegelstrukturen, in die Kohle von oben eingebracht und seitlich eingeebnet wird (Bettdicke 600–900 mm). Die freigesetzten flüchtigen Bestandteile werden verbrannt, die Verkokung schreitet von oben nach unten fort. 5–6 t Kohle pro Charge, Verkokungszeit 48–72 h. Einige Meileröfen sind durch Verbesserungen und Abhitzekessel noch in Betrieb.
- By-Product-Koksofen (Rückgewinnungsöfen): Erste Anlagen 1856 gebaut, Grunddesign bis 1940er Jahre abgeschlossen. Der horizontale Schlitzofen setzte sich durch, ermöglicht höhere Temperaturen und bessere Qualitätskontrolle. Moderne Öfen: Kammern 15–20 m lang, 6–9 m hoch, 500–600 mm breit, Wandstärke ca. 100 mm. 20–100 Kammern bilden eine Batterie, abwechselnd mit Heizkanälen. Kohle (80 % <3 mm, Oberkorn 15 mm) wird per Ladewagen eingebracht und eingeebnet.
- Non-Recovery/Heat-Recovery-Koksofen: Die Wärme der Abgase wird als Dampf zurückgewonnen. Die entstehenden flüchtigen Stoffe werden im Ofen selbst bei kontrollierter Luftzufuhr verbrannt, keine externe Beheizung nötig. Die hohe Temperatur zersetzt potenziell schädliche Kohlenwasserstoffe. Der Ofen arbeitet unter Negativdruck (By-Product-Öfen: Positivdruck). Primärluft über Türöffnungen verbrennt Teer und Benzol im Ofenraum, Sekundärluft in den Sohlenkanälen vervollständigt die Verbrennung. Verkokungszeit 48–72 h. Heiße Gase gehen in Abhitzedampferzeuger (HRSG) zur Stromerzeugung.
Verkokungsprozess im Detail
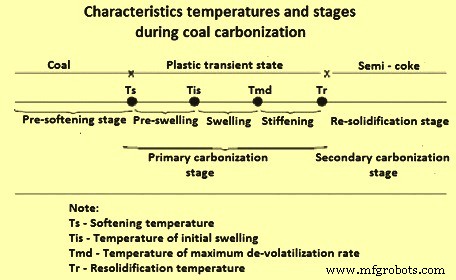
Beim Einladen in den heißen Ofen erhitzt sich die wandnahe Kohle rasant. Erreicht sie den Erweichungspunkt, bildet sich eine dünne plastische Schicht. Destruktive Destillationsreaktionen laufen rasant ab, Gas und kondensierbare Dämpfe quellen die plastische Masse auf. Mit steigender Temperatur nimmt die Plastizität ab, die Schicht erstarrt zur typischen zelligen Koksstruktur. Die charakteristischen Temperaturen und Phasen sind in Abb. 1, die Entwicklung der plastischen Schicht in Abb. 2 dargestellt.
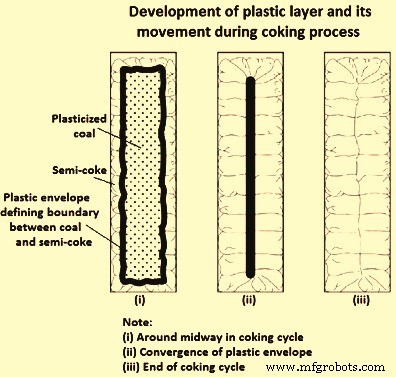
Nach Erstarren der plastischen Zone enthält der Koks noch erhebliche Flüchtige. Bei weiterer Temperaturerhöhung setzen sich die Destillationsreaktionen fort (Gas, wenig Teer). Endreaktionen spalten H₂ von hochmolekularen Kohlenwasserstoffen ab. Der Koks zieht sich von den Ofenwänden zurück, Schwindrisse entstehen. Die beiden plastischen Zonen wandern von den gegenüberliegenden Wänden zum Zentrum, wo sie sich treffen – sichtbar als senkrechter Riss in Längsrichtung. Beim Ausstoßen teilt sich der Koks an dieser Naht.
Die Wanderungsrate der plastischen Zonen nimmt ab, da der Wärmeleitweg zunimmt. Der sensible Wärmeverlust durch aufsteigende Gase und endotherme Spaltungsreaktionen verlangsamen den Prozess weiter. Temperatur und Verhalten der Zonen variieren mit der Verkokungszeit.
Die Kohle-zu-Koks-Umwandlung verläuft in Stufen: Bei 375–475 °C bildet sich die plastische Schicht, bei 475–600 °C starke Teer- und Aromatenentwicklung, die Masse quillt. Die Plastizität nimmt ab, die Schicht erstarrt zu Halmkoks mit zelliger Struktur. Über 600 °C fortgesetzte Destillation, Koksstabilisierung (600–1100 °C): Kontraktion, Strukturausbildung, finale H₂-Abspaltung. Schwindrisse entwickeln sich.
Verkokungsmechanismen
Mikroskopisch besteht Koks aus fester Matrix, organischen/anorganischen Einschlüssen, Poren und Mikrorissen. Die Porenstruktur und Mikrotextur entstehen im plastischen Bereich. Gasblasen beanspruchen fast die Hälfte des Volumens und beeinflussen mechanische Festigkeit und Schüttdichte.
Die Porenwände bestehen aus optisch-anisotropen Entitäten (sichtbar im polarisierten Licht). Die Mikrotextur bestimmt die für den Hochofen relevanten Kokseigenschaften.
Während der Verkokung erweichen Kokskohlen, werden plastisch, zersetzen, quellen, agglomerieren und erstarren wieder. Der plastische Temperaturbereich liegt bei 350–500 °C. Zwei vertikale plastische Schichten bilden sich parallel zu den Heizwänden und vereinen sich im Zentrum (Abb. 2). Manche Kohlen erzeugen innere Gasdrücke und messbare Wanddrücke.
Im plastischen Bereich laufen zwei Prozesse ab: Porenstrukturausbildung und Organisation des Kohlenstoffs in graphitähnliche Schichten (optische Anisotropie). Variationen der anisotropen Einheiten erzeugen texturale Komponenten, deren Verhältnisse die Texturzusammensetzung bestimmen.
Zwei Hauptmechanismen werden diskutiert:
- Plastischer Verkokungsmechanismus: Drei aufeinanderfolgende Reaktionen über die plastische Phase: thermische Zersetzung >350 °C → plastische Masse (Gas, Flüssigkeit, erweichte Kohle) → Erweichung, Schmelzen, Quellen, Verbinden. Bei 450–550 °C teilweises Ausgasen, Rest erstarrt zu Halmkoks. >550 °C weitere Zersetzung/Kondensation, CH₄/H₂-Abspaltung, Wachstum der C-Lamellen → endgültiger Koks. Hauptphasen: Plastikphase und Schwindphase des Halmkoks.
- Mesophasen-Mechanismus: Aus isotropem Schmelze bilden sich flüssigkristalline Mesophasen (Zwischenphase). Bei ausreichender Flüssigkeit koaleszieren Mesophasen zu größeren Einheiten, wachsen bei steigender Temperatur und erstarren zu optisch anisotropen Koksstrukturen. Die Entdeckung der Mesophase war ein Durchbruch für das Verständnis graphitisierbarer Karbone. Dehydrierende Polymerisation aromatischer Moleküle erhöht das mittlere Molekulargewicht. Die finale Koksstruktur hängt von den Mesophaseneigenschaften bei der Erstarung ab, die durch die chemischen Eigenschaften des Ausgangsmaterials vorgegeben sind.
Im Gegensatz zu pechartigen Materialien bildet Kohle stark verzerrte Mesophasenkugeln ohne beobachtbare Koaleszenz (hohe Viskosität). Hemmende Effekte von N₂, O₂, S und inerter Teilchenmaterie in der Kohle sind ursächlich.
Porenbildung im Halmkoks
Die Porenstruktur wird im plastischen Temperaturbereich festgelegt. Studien zeigen: Erste Poren in großen Teilchen nahe dem Erweichungspunkt, mittlere Teilchen werden bei höheren Temperaturen porös. Keine Porenbildung in Teilchen <125 µm. Mit steigender Temperatur nehmen Porenzahl und -größe zu, Teilchen runden ab und quellen in Zwischenräume.
Bei kohlen mit Null-Flüssigkeit endet die Entwicklung hier. Bei höherer Flüssigkeit quellen große Teilchen weiter, kleine werden in den schrumpfenden Hohlräumen konzentriert, bis sie in den expandierenden Zellwänden aufgehen (Verlust der Eigenidentität). Über der vollständigen Fusionstemperatur steigt der mittlere Porendurchmesser auf ein Maximum, fällt dann auf einen bei höheren Temperaturen stabilen Wert. Die Porenzahl zeigt ein Übergangsminimum bei maximaler Porengröße. Vor der Erstarungstemperatur schrumpfen die großen Poren, es entsteht eine kohärentere Struktur. Kleine kugelförmige Poren wachsen und Matrixfusion führt zu vernetzten Poren.
Über der Erstarungstemperatur nur geringe Änderungen (leichte Porenverkleinerung). Die Kompaktion vollständig verschmolzener Strukturen nahe der Erstarungstemperatur ist von großem Interesse: Die Expansion des etwas kälteren Bereichs kann die kompaktierende Schicht gegen den rigideren Halmkoks pressen. Porenvernetzung könnte dies erleichtern. Anisotropie der Porenform (größte Dimension entlang der Isothermen) stützt dies.
Untersuchungen zum Einfluss von Schüttdichte und Korngröße zeigen: Mittlere Poren- und Porenwandgrößen erreichen Maxima in der plastischen Zone. Erklärung: (i) Rissbildung dünner Porenwände in der Post-Fusions-Expansionsphase, (ii) sekundäre Porennukleation bei höheren Temperaturen während der Kompaktion. Erhöhte Schüttdichte verringert die Porosität (hauptsächlich mittlere Porengröße), mittlere Porenwandgröße kaum beeinflusst. Effekt: Einschränkung der Expansion in horizontale Richtung (senkrecht zur Ofenwand). Keine systematische Variation der Porenstruktur durch Korngrößenverteilung im betrachteten Bereich.
Mikroskopische Kohle-zu-Koks-Transformation
Untersuchungen zur Morphologie der plastischen Schicht in Abhängigkeit vom Kohlerang (VM 25–30 %): Erster Schritt – Bildung eines kontinuierlichen Mediums aus viskos verformten Teilchen (blasenfrei). Zweiter Schritt – Entflüchtigung (hochporöse Zone). Porenbildung setzt schlagartig ein, wenn Teilchengrenzen nicht mehr identifizierbar sind. Neben der schmelzenden Zone (porenfrei) existiert eine „Schaumzone“ mit sehr dünnen Porenwänden.
Unterschiede zwischen mittel- und hochrangkigen Kohlen: Bei mittelrangkigen Kohlen dominiert bei der Erstarung die Kompaktion der Blasen ihre Bildung, im Gegensatz zur Zone maximaler Flüssigkeit. Massentransport in der plastischen Schicht von der Zone maximaler Flüssigkeit zum Halmkoks (hohe Porosität im Schichtzentrum). Bei hochrangkigen Kohlen kein ähnliches Maximum – anderer Mechanismus der Blasenelimination.
Verkokungsdruck
Der während der Verkokung entstehende Druck wirkt als Kraft auf die Ofenwand (Wanddruck). Phänomen von Bedeutung bei doppelt beheizten, vertikalen Schlitzöfen. In runden Meileröfen kann Kohle nach oben frei expandieren. In Schlitzöfen ist die horizontale Expansion zur beheizten Wand eingeschränkt.
Manche Kohlen beschädigen Ofenwände durch übermäßigen Druck oder ungenügende Kokskontraktion am Verkokungsende. Problem an Bedeutung gewonnen durch Kohlevorerwärmung und hohe Batterien (erhöhte Schüttdichte → Verkokungsdruck, Kontraktion, Ofenlebensdauer). Druckeffekte (verzogene Wände) bei höheren Öfen stärker sichtbar.
Einflussfaktoren auf Verkokungsdruck: (i) inhärente Kohleeigenschaften, (ii) Kohleaufbereitung/physikalische Eigenschaften, (iii) Ofenbetriebsbedingungen.
Ob Druck übermäßig ist, hängt nicht nur vom ausgeübten Druck, sondern auch von der Wandfestigkeit ab. Verschiedene Bemühungen zur Bewertung der Ofenwandfestigkeit. Die Wandfestigkeit wird durch den maximalen unausgeglichenen Verkokungsdruck bestimmt, der horizontale Wandbiegebeanspruchung verursacht, stabilisiert durch vertikale Gravitationslast (Dach- und Wandgewicht), da Wandfugen keine konsistente Zugfestigkeit haben.
Eine sehr niedrige Druckgrenze schränkt Flexibilität bei Kohleauswahl, Mischungen und Verkokungsbedingungen ein. Studie an mehreren hundert Kohlen in beweglichem-Wand-Ofen unter Berücksichtigung des Verhaltens in kommerziellen Öfen ergab Sicherheitsgrenzen:
- Kohlen mit Druck >0,14 kg/cm²: gefährlich.
- Kohlen mit Druck >0,1 kg/cm²: gefährlich bei regelmäßiger Verkokung in Öfen >3 m Höhe.
- Kohlen mit Druck <0,1 kg/cm²: sicher.
Elastische Durchbiegung kommerzieller Ofenwände bis 1,25 mm ohne Risse möglich. Darüber keine weitere Durchbiegung, sondern Rissbildung.
In den 1960/70er Jahren Verbreitung hoher Koksofen (Höhe ≥6 m). Betrieb unter Annahme, Drücke <0,14 kg/cm² seien sicher. Resultat: Frühe, schwere Feuerfestschäden. Ein 6-m-Ofen erlitt fortschreitende Schäden, Stilllegung nach <5 Jahren. Strukturanlyse eines 6-m-Wands: Unausgeglichener Seitendruck für Kollaps knapp über 0,12 kg/cm². Mit Lebendlastfaktor 1,7 und Rissbegrenzung: Zulässiger unausgeglichener Seitendruck ≤0,07 kg/cm² empfohlen.
Herstellungsprozess
- Wichtige Überlegungen für Hochvolumen-Swiss-Drehen
- DIY Heimbrau-Temperaturregelung: Überwachen & Steuern mit Arduino
- Präzise Thermoelement-Messung & Logging für Labor & Wissenschaftsexperimente
- Präzisions-Temperaturcontainer für Probenversand mit PT100 & Arduino UNO
- FINEX-Prozess: Fortschrittliche Roheisenherstellung aus Eisenerzfeinst & Nichtkokskohle
- Effiziente Ammoniak-Rückgewinnung in der Koksproduktion aus Kokskohle
- Qualität in der Gussproduktion sichern: Bewährte Rückverfolgbarkeitspraktiken
- VMC-Maschinen: Produktion & Effizienz steigern mit präzisen CNC-Lösungen
- Taiwan CNC-Koordinatenmessmaschinen – Präzision für hochwertige Produktion
- Präzise CMM-Messdienstleistungen in Taiwan – Globale Qualitätssicherung in der Produktion