



Stahl-Stab, -Draht und -Ziehen: Präzise Kaltumformtechniken
Ziehen ist ein Metallbearbeitungsverfahren, das Stahlwerkstücke durch Reduzierung ihres Querschnitts formt. Dies wird erreicht, indem das Werkstück durch eine Matrize mit kleinerem Querschnittsbereich als das Werkstück gezwungen wird. Beim Ziehprozess wird das Werkstück durch eine Zugkraft, die am Austrittsende der Matrize angewendet wird, durch die Matrize gezogen. Wenn ein Stahlwerkstück gezogen wird, geschieht dies bei Raumtemperatur. An diesem Punkt wird es kaltverformt oder kaltgeschmiedet. Durch die Kaltverformung beim Ziehen ändern sich geometrische und mechanische Eigenschaften des Stahlmaterials: Querabmessungen verringern sich (z. B. Durchmesser) und die Länge nimmt zu bei gleichbleibendem Volumen (abfallfreie Verarbeitung). Als Ergebnis der plastischen Verformung in der Ziehmatrize wird das Stahlmaterial auch gefestigt, was eine Erhöhung der Festigkeitseigenschaften und eine Verringerung der plastischen Eigenschaften bedeutet. Die Verformung beim Ziehen wird von einer Reihe von Faktoren beeinflusst, von denen Chemie, Materialfestigkeit, Temperatur, Anstellwinkel, Schmierung, Ziehgeschwindigkeit, Reibungskoeffizient, Matrizenlebensdauer und -verschleiß sowie Querschnittsreduzierung die bedeutendsten sind.
Drahtziehen ist im Wesentlichen dasselbe wie Stablziehen, außer dass es kleineres Durchmesser-Material betrifft, das gespult werden kann. Es wird allgemein als kontinuierlicher Vorgang auf der Zugbank durchgeführt. Der Drahtziehprozess hat sich über die Jahre kaum verändert. Er verwendet eine Kombination aus einer Matrize und/oder einer Reihe von Matrizen, um Draht auf eine ausgewählte Stärke zu ziehen.
Das Prinzip des Prozesses ist in Abb. 1 dargestellt.
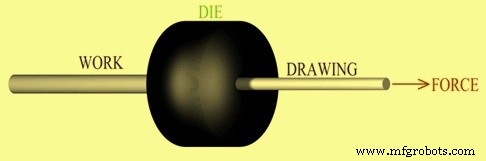
Abb. 1 Ziehprozess-Prinzip
Der Ziehprozess hat folgende Ziele:
- Herstellung gezogener Produkte in Form von Stäben oder Drähten auf sehr spezifische und präzise Querschnittsabmessungen
- Verbesserung der Fertigoberfläche und Entfernung von Zunder vom Stab oder Draht. Erhalt einer glatten, glänzenden Oberfläche
- Verbesserung der Zugfestigkeit und Erhalt spezifischer mechanischer Eigenschaften im fertigen Stahlmaterial
- Bereitstellung einer konsistenteren runden Form für das fertige Stahlmaterial
Ziehprozess
Der Ziehprozess umfasst folgende drei Schritte:
Vorarbeiten – Während der Vorarbeiten wird zunächst die Oberflächenreinigung des Stabs oder Drahtes von Zunder durchgeführt, der auf frühere metallurgische Prozesse wie Walzen oder Wärmebehandlung etc. zurückzuführen ist. Die übliche Methode ist die mechanische Reinigung, das sogenannte Strahlen, bestehend aus Zunderentfernung mit Stahlschleifmitteln. Dabei wird das Material mit hoher Energie mit Stahlschleifmitteln beschossen. Dies geschieht in spezialisierten Maschinen, sogenannten Strahlmaschinen. Die Strahlmaschinen sind mit hocheffektiven Lüftungssystemen ausgestattet, die das Eindringen von Zunder in die Atmosphäre verhindern. Strahlen ist eine umweltfreundliche Methode. Die Oberflächenreinigung kann auch durch Säurebeizen, Spülen und Trocknen erfolgen. Dies wird jedoch normalerweise nicht bevorzugt, da eventuell verbleibende Säure auf dem Rohmaterial durch Eintauchen in ein Kalkbad neutralisiert werden muss. Der Prozess ist auch nicht umweltfreundlich.
Nach der Zunderentfernung wird die Durchmesserreduzierung des vorderen Endes durch Spitzen oder Durchpressen durchgeführt. Es ist notwendig, das Ende zuzuspitzen, um das Ziehen zu beginnen, um das Material in die Matrize einzuführen und es mit dem Einzugshund der Zugbank zu erfassen. Das Endspitzen kann z. B. durch Bearbeitung, Vorschieben in einer horizontalen Hydraulikpresse oder Walzen erfolgen. Die gezielten Enden werden nach dem Ziehen abgeschnitten.
Die vorläufige Richtung von Stab und Draht wird dann durchgeführt. Dies wird üblicherweise durch Rollen- oder Zylinderrichtmaschinen erledigt.
Ziehprozess – Abhängig vom Eingangsmaterial und der eingesetzten Ausrüstung kann der Ziehprozess durchgeführt werden – Stab zu Stab, Stab zu Draht, Drahtstab zu Stab oder Drahtstab zu Draht in einer Spule.
Der gezielte Stab oder Drahtstab wird durch die Matrize gezogen. Während das gezogene Material durch die Matrize gezogen wird, bleibt sein Volumen gleich, sodass bei abnehmendem Durchmesser die Länge zunimmt. Normalerweise erfordert der Stab oder Drahtstab mehr als einen Zug durch aufeinanderfolgend kleinere Matrizen, um die gewünschte Größe zu erreichen. Die amerikanische Drahtlehrenskala basiert darauf. Dies kann im kleinen Maßstab mit einer Ziehplatte oder im großen kommerziellen Maßstab mit automatisierten Maschinen durchgeführt werden. Der Drahtziehprozess ändert Materialeigenschaften durch Kaltverformung. Die Querschnittsreduzierung bei feinen Drähten beträgt generell 15 % bis 25 % und bei größeren Drähten 20 % bis 45 %. Die genaue Matrizensequenz für einen bestimmten Auftrag ist Funktion der Querschnittsreduzierung, Eingangsdrahtgröße und Ausgangsdrahtgröße. Mit der Änderung der Querschnittsreduzierung ändert sich auch die Matrizensequenz.
Sehr feine Drähte werden meist in Bündeln gezogen. In einem Bündel sind die Drähte durch ein Metall mit ähnlichen Eigenschaften, aber geringerer chemischer Beständigkeit getrennt, damit es nach dem Ziehen entfernt werden kann. Wenn die Querschnittsreduzierung größer als 50 % ist, erfordert der Prozess normalerweise einen Zwischenschritt des Glühens, bevor er neu gezogen werden kann.
Einblock-Drahtziehmaschinen umfassen Mittel zum präzisen Halten der Matrizen in Position und zum gleichmäßigen Ziehen des Drahtes durch die Öffnungen. Das übliche Design besteht aus einem Gusseisenbock oder Tisch mit einem aufstehenden Halter für die Matrize und einer vertikalen Trommel, die rotiert und den Draht durch Aufwickeln um ihre Oberfläche durch die Matrize zieht, wobei die Drachenspule auf einer anderen Trommel oder „Swift“ hinter der Matrize gelagert wird und den Draht so schnell abwickelt, wie erforderlich. Die Drachtrommel oder „Block“ ist mit Mitteln für schnelles Kupplen oder Entkuppeln von ihrer vertikalen Welle ausgestattet, sodass die Bewegung des Drahtes augenblicklich gestoppt oder gestartet werden kann. Der Block ist auch konisch, sodass die Drachenspule nach Fertigstellung leicht nach oben abgezogen werden kann. Bevor der Draht am Block befestigt werden kann, muss eine ausreichende Länge durch die Matrize gezogen werden; dies wird durch eine Paar Greifzangen am Ende einer Kette bewirkt, die um eine rotierende Trommel gewickelt ist, die den Draht so lange zieht, bis genug auf dem Block zwei- oder dreimal aufgewickelt werden kann, wo das Ende durch eine kleine Schraubklemme oder Schraubstock gesichert wird. Wenn der Draht auf dem Block ist, wird er in Bewegung gesetzt und der Draht wird gleichmäßig durch die Matrize gezogen; es ist sehr wichtig, dass der Block gleichmäßig rotiert und wahr läuft und den Draht mit konstanter Geschwindigkeit zieht, sonst tritt „Rucken“ auf, was den Draht schwächen oder sogar brechen kann. Die Geschwindigkeiten, mit denen Draht gezogen wird, variieren stark, je nach Material und Reduktionsgrad.
Maschinen mit kontinuierlichen Blöcken unterscheiden sich von Einblockmaschinen dadurch, dass sie eine Reihe von Matrizen haben, durch die der Draht in kontinuierlicher Weise gezogen wird. Aufgrund der Streckung und Schlupf ändert sich die Drahtgeschwindigkeit nach jedem aufeinanderfolgenden Neuzug. Diese erhöhte Geschwindigkeit wird durch unterschiedliche Drehzahlen für jeden Block aufgenommen. Eine dieser Maschinen kann 3 bis 12 Matrizen enthalten. Das Einfädeln des Drahtes durch alle Matrizen und um die Blöcke wird als „Einfädeln“ bezeichnet. Die Schmierungsvorrichtungen umfassen eine Pumpe, die die Matrizen flutet, und in vielen Fällen laufen auch die unteren Teile der Blöcke in Schmiermittel.
Oft sind Zwischenglühungen erforderlich, um die Auswirkungen der Kaltverformung auszugleichen und weiteres Ziehen zu ermöglichen. Ein endgültiges Glühen kann auch am Fertigprodukt angewendet werden, um Duktilität und elektrische Leitfähigkeit zu maximieren.
Endbearbeitung – Endbearbeitungen umfassen Schneiden und Abschneiden, Richten, Endenbearbeitung wie Fasen, Prüfung wie ZfP etc., Korrosionsschutz, Verpackung und Versand.
Schmierung
Richtige Schmierung ist beim Ziehen essenziell, um Matrizenlebensdauer zu verbessern, Ziehkräfte und Temperatur zu reduzieren und die Oberflächenbeschaffenheit zu verbessern. Folgende Schmierungsmethoden gibt es:
- Nassziehen – Die Matrizen und Draht oder Stab sind vollständig in Schmiermittel getaucht
- Trockenziehen – Der Draht oder Stab durchläuft einen Behälter mit Schmiermittel, der die Oberfläche des Drahtes oder Stabs beschichtet
- Metallbeschichtung – Der Draht oder Stab wird mit einem weichen Metall beschichtet, das als Festschmierstoff wirkt
- Ultraschallvibration – Die Matrizen und Dornen werden vibriert, was hilft, Kräfte zu reduzieren und größere Reduktionen pro Pass zu ermöglichen
Verschiedene Schmierstoffe wie Öl werden eingesetzt. Eine weitere Schmierungsmethode ist das Eintauchen des Drahtes in eine Kupfersulfatlösung, sodass ein Kupferfilm abgeschieden wird, der eine Art Schmierstoff bildet. Bei einigen Drahtklassen bleibt das Kupfer nach dem endgültigen Ziehen als Rostschutz oder zum leichteren Löten erhalten.
Ziehmatrizen
Ziehmatrizen bestehen typischerweise aus Werkzeugstahl, Wolframkarbid oder Diamant, wobei Wolframkarbid und synthetischer Diamant am häufigsten sind. Für das Ziehen sehr feiner Drähte wird ein Einkristalldiamant verwendet. Für Stahlzug wird eine Wolframkarbid-Matrize verwendet. Die Matrizen werden in einem Stahlgehäuse platziert, das die Matrize stützt und einfache Matrizenwechsel ermöglicht. Matrizenwinkel liegen meist zwischen 6° und 15° und jede Matrize hat mindestens 2 verschiedene Winkel: den Eintrittswinkel und Anstellwinkel. Drahtmatrizen werden meist mit Antrieb verwendet, um den Draht durch sie zu ziehen. Es gibt Drachenspulen an beiden Enden der Matrize, die den Draht mit reduziertem Durchmesser ziehen und aufwickeln. Abb. 2 zeigt einen typischen Querschnitt von Ziehmatrizen im Stahlgehäuse.
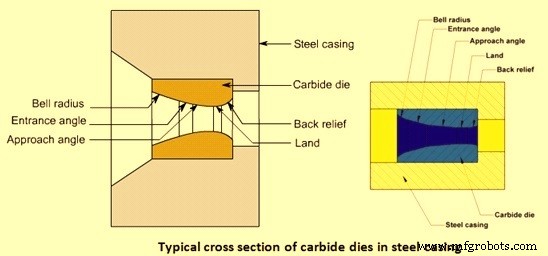
Abb. 2 Querschnitt von Ziehmatrizen
Ziehmaschinen und Verwendung gezogener Drähte
Es gibt verschiedene Arten von Ziehmaschinen. Diese wurden wie folgt gruppiert:
- Ziehrahmen
- Bull-Blocks und Motorblocks
- Mehrfachziehmaschinen
- Feindrahtmaschinen
- Turks-Head-geformte Drahtziehmaschinen
- Zugbänke
Die an Ziehmaschinen anzuschließenden Hilfsausrüstungen bestehen aus Abwickelspulen, Sicherheitsstopp, Schweißgeräten, Spitzenvorrichtungen, Richt- und Schneidemaschinen, Drehrichtmaschinen, Walzenrichtmaschinen etc.
Gezogener Draht findet in vielen Anwendungen Verwendung, weit mehr als wir normalerweise denken, wie elektrischer Draht und TV-Kabel. Zum Beispiel werden Federn jeglicher Art aus gezogenem Draht hergestellt; ebenso Bewehrungsstahl für den weltweiten Bau. Büroklammern und Heftklammern werden aus dünnem gezogenem Draht gefertigt. Speichen an Rädern, Drahtbürsten, Metallgriffe werden ebenfalls aus gezogenem Draht hergestellt. Es gibt buchstäblich Tausende von Fertigprodukten, die auf gezogenem Draht basieren. Um diesen stetig wachsenden Bedarf zu decken, werden jährlich viele Millionen Kilometer Draht von Metallbearbeitungsunternehmen gezogen. Aus diesem Grund ist Drahtziehen ein extrem kostensensibler und wettbewerbsintensiver Markt. Dementsprechend sind die Unternehmen, die Ziehmaschinen und Prozessequipment weltweit herstellen, sehr auf die Verbesserung der Produktivität und Effizienz der Ausrüstung fokussiert.
Herstellungsprozess
- Kaltziehen (Cold Drawing): Präzises Metallumformverfahren
- Alloy 25 TB00 (C17200): Hochfeste Kupfer-Beryllium-Stäbe – Maximale Festigkeit und Leitfähigkeit
- Alloy 25 TD04 (C17200): Hochfeste Kupfer-Beryllium-Stäbe – Premium-Festigkeit für Präzisionsanwendungen
- Alloy 25 (C17200): Hochfeste Kupfer-Beryllium-Stäbe – Maximale Festigkeit für anspruchsvollste Anwendungen
- Alloy 25 TH04 (C17200): Ultrahochfeste Kupfer-Beryllium-Stäbe – Spitzenleistung in Festigkeit und Leitfähigkeit
- Legierung 165 (C17000) TB00 Stäbe & Ronden – Hohe Festigkeit, geringer Berylliumgehalt
- Legierung 165 (C17000) TD04 Stäbe & Ronden – Hohe Festigkeit & Korrosionsbeständigkeit
- Legierung 165 (C17000) TF00 Stäbe & Ronden – Überragende Festigkeit & Leitfähigkeit
- Legierung 165 (C17000) TH04 Stäbe & Ronden – Maximale Festigkeit & Haltbarkeit
- Legierung 3 (C17510) – Hochleistungs TB00 Stäbe & Stangen