



Stahlgießpfannen & Feuerfestauskleidungen: Effizienzsteigerung in der modernen Stahlproduktion
Stahlgießpfanne (STL) wird in einem Stahlwerk benötigt, um flüssigen Stahl vom Stahlherstellungsofen zur Gießanlage zu enthalten und zu transportieren. Heutzutage wird STL in erheblich komplexerer Weise verwendet als in älteren Stahlschmelzbetrieben, wo Pfannen lediglich zum Transport von flüssigem Stahl vom Stahlherstellungsofen zu den Blockformen dienten.
Weitere Funktionen, die in der STL durchgeführt werden, sind Temperaturkontrolle, Entoxidation, Zugabe von Karburierer und Ferrolegierungen sowie Einschlussflotation. In der jüngeren Vergangenheit hat die Nachfrage nach verschiedenen Stahlsorten mit strengen Spezifikationen erheblich zugenommen. Diese Stähle werden mit Sekundärveredelungsprozessen hergestellt. Die Auskleidung der STL muss zunehmend strengeren Betriebsbedingungen standhalten, die mit den Sekundärveredelungsprozessen verbunden sind. Diese strengen Bedingungen sind längere Haltezeiten, höhere Flüssigtemperaturen und Lichtbogen/chemische Erhitzung. Spülen mit Inertgas und Entgasen des flüssigen Stahls, Legieren und Verwendung von synthetischer Schlacke beschleunigen ebenfalls den Auskleidungsverschleiß. Aufgrund dieser Aktivitäten hat sich die Anforderung an die Qualität von STL-Feuerfestmaterialien stark erhöht.
In modernen Stahlschmelzbetrieben fungiert STL als fahrbare Komponenten von Abschäum-, Spül-, Wiedererhitzungs- und Entgasungsprozessen. Die Expositionszeit für eine gegebene Charge in diesen Betrieben hat sich von zwei- bis fünfmal der früher für das Blockgießen benötigten Zeit ausgedehnt.
STL muss auch Wärme konservieren, indem Wärmeverluste während Transport und verschiedenen Prozessschritten minimiert werden. In dieser Hinsicht wurden erhebliche Entwicklungen gemacht, um Pfannen vor der ersten Charge ordnungsgemäß vorzuheizen und Pfannen bei nachfolgenden Chargen so zu zyklisieren, dass Wärmeverluste minimiert werden.
STL ist so ausgelegt, dass sie hitzebeständig und fest ist. Auch ist es notwendig, die Pfanne wärmegedämmt zu halten. Eine ordnungsgemäße Wärmedämmung ist nötig, damit der in der STL enthaltene flüssige Stahl bei einer angemessenen Temperatur bleibt.
Die Feuerfestauskleidungs-Lebensdauer der STL muss vorhersagbar und reproduzierbar sein aus Sicherheitsgründen und um Prozessverzögerungen zu vermeiden. STLs werden oft aus dem Umlauf genommen, um Wartung der Auskleidung durchzuführen. Dies kann die ausreichende Versorgung mit Pfannen für die Stahlproduktion beeinträchtigen. Auch die Kosten für Feuerfestmaterialien für STL sind signifikant und die Entsorgungskosten verbrauchter Auskleidungen sind ebenfalls erheblich.
Die Auswahl der am besten geeigneten Feuerfestauskleidung hängt von einer Reihe von Faktoren ab, die den Umlaufzyklus der STL, Sekundärstahlherstellungsprozesse, Stahlqualität, Pfannenverfügbarkeit, neue Feuerfestentwicklungen, Werkslogistik und die Feuerfestkosten pro Tonne Roheisen umfassen.
Pfannenumlaufzyklus
Die Pfannenumlaufzeit ist die Zeit, die benötigt wird, um einen Umlaufzyklus abzuschließen, und ist wichtig für den reibungslosen Betrieb des Stahlschmelzbetriebs. Normalerweise dauert es mehrere Stunden von einem Stahleinstich bis zum nächsten in einer Pfanne. Die Pfannenumlaufzeit entscheidet über die Anzahl der in Umlauf zu bringenden Pfannen. Der Pfannenumlaufzyklus umfasst folgende Schritte:
- Inspektion und Wartung der STL – STL muss flüssigen Stahl bei Temperaturen von ca. 1600 °C bis 1650 °C für lange Zeiträume halten. Diese hohen Temperaturen zusammen mit den verschiedenen Prozessen, die in der STL durchgeführt werden müssen, bedeuten, dass die Auskleidung verschleißt. Daher benötigt STL kontinuierliche Inspektion und Wartung, um sie in gutem Zustand zu halten. Die Verarbeitung von STLs zwischen den Chargen ist notwendig, um Pfannenschlacke zu entfernen und Pfannenbodenreinigung, Schiefergießer-Inspektion und -Reparatur sowie Pfannenbodensandung zu ermöglichen.
- Pfannenvorheizung – Nach Inspektion und Wartung wird die STL vorgeheizt, um die innere Pfannentemperatur auf einen wünschenswerten Wert zu bringen. Wenn die innere Pfannentemperatur nach Inspektion und Wartung bereits auf dem gewünschten Niveau ist, kann dieser Schritt übersprungen werden.
- Flüssigstahleinstechen – Der flüssige Stahl aus dem primären Stahlherstellungsprozess wird in die STL eingestochen. Beim Einstechen des flüssigen Stahls ist Vorsicht geboten, dass ausreichend Freiraum in der STL für die Durchführung der Sekundärveredelungsprozesse verfügbar ist.
- Pfannentransport – STL mit flüssigem Stahl wird üblicherweise auf einem Übertragungswagen zu den Sekundärveredelungsprozessen transportiert. Während dieses Schritts ist das Warten der Pfanne mit flüssigem Stahl zur Kontrolle des Temperaturverlusts zu vermeiden.
- Sekundärveredelungsprozesse – Flüssiger Stahl in der STL durchläuft verschiedene Behandlungen in den Sekundärveredelungsprozessen gemäß den Anforderungen der Stahlsorte. In dieser Phase wird die chemische Zusammensetzung und Temperatur des flüssigen Stahls angepasst. Spülen des flüssigen Stahls wird ebenfalls durchgeführt, um Schichtung zu reduzieren und den Stahl homogener zu machen.
- Stranggießen – Nach den Sekundärstahlherstellungsprozessen wird Pfannendeckelverbindung auf die flüssige Oberfläche in der STL aufgebracht, um den Wärmeverlust an der Oberfläche durch Strahlung zu reduzieren, und die STL wird zum Pfannendrehturm der Stranggießmaschine (CC) für das Gießen des flüssigen Stahls gebracht. Ein Pfannendeckel wird ebenfalls zur Reduzierung der Wärmeverluste verwendet. Nach Abschluss des CC-Betriebs wird der verbleibende flüssige Stahl und die Schlacke in die Abgusspfanne entleert und die STL zum Pfanneninspektions- und Wartungsbereich geschickt.
Der Pfannenzylus ist in Abb. 1 dargestellt.
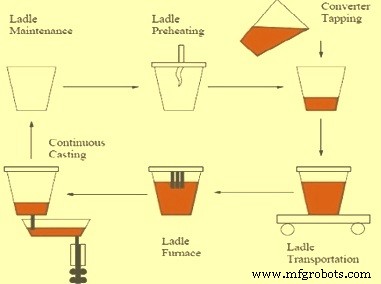
Abb. 1 Pfannenzylus
Die Vorheizung von STL und Abdeckvorrichtungen haben sich in den letzten Jahren erheblich verbessert, und viele Arten von Vorheizern (horizontale oder vertikale Pfanne) sind verfügbar. Es gibt mehrere Vorteile der ordnungsgemäßen Pfannenvorheizung und -zyklisierung, einschließlich längerer Feuerfestlebensdauer durch Minimierung von thermischem Schock. Die tatsächliche Fähigkeit, STLs schnell zu zyklisieren und den effizientesten Gebrauch von Vorheizern zu machen, kann zwischen den Betrieben erheblich variieren, abhängig von Werkslayout und Pfannentransferfähigkeit.
Stahlherstellung ist ein komplexer und schwieriger Prozess und Feuerfestauswahl ist keine einfache Aufgabe. Die Feuerfestauswahl an sich ist oft ein Kompromiss, da es normalerweise nicht möglich ist, alle gewünschten Eigenschaften (physikalisch, chemisch, thermisch) in einem Material zu haben. Eine Eigenschaft wird meist auf Kosten einer anderen gewonnen. Die Feuerfestauskleidung der STL kann auch die Qualität des produzierten Stahls beeinflussen, wenn Sauerstoff während irgendeiner Verarbeitungsstufe von der Auskleidung aufgenommen wird. Auskleidungen, die SiO2 in ungebundener Form enthalten, können in modernen Pfannen Probleme verursachen.
In den letzten Jahren werden Finite-Elemente-Analysen mit nicht-linearen Feuerfesteigenschaften und transitorischen Temperaturregimen eingesetzt, um das Verhalten von Feuerfestmaterialien in STLs zu untersuchen. Obwohl hochkomplex, streben die Studien im Wesentlichen danach, den richtigen Grad der Kompression auf den Pfannenfeuerfestmaterialien während aller Phasen ihrer Verwendung in den Pfannen aufrechtzuerhalten. Übermäßige Druckkräfte können zu Feuerfestbrüchen und/oder Knicken in Bereichen wie dem Pfannenflachabschnitt führen. Niedrigere als erwünschte Druckspannungen können Fugen oder Lücken bilden, die das Eindringen von flüssigem Stahl oder Schlacke erlauben können.
Die Eigenschaften von Feuerfestmaterialien können angepasst werden, um ein angemessenes Verhalten in STLs zu gewährleisten. Es ist notwendig, spezifische Feuerfestmaterialien zu verwenden, um die Feuerfestausdehnung auf erwünschtere Niveaus zu erhöhen oder zu verringern. Die Pfannen-Finite-Elemente-Analyse liefert wertvolle Hinweise für verbessertes Feuerfestverhalten in STLs.
Die Feuerfestmaterialien in STLs sind in Typ und Dicke zonalisiert, um maximalen Service bei minimalen Kosten zu bieten. Auskleidungen sind relativ dünn, um Pfannkapazität und Gewichtsanforderungen zu erfüllen. Typischerweise betragen die Dicken der Arbeitsauskleidung 150 mm bis 225 mm im Mantel und 225 mm bis 300 mm im Boden. Sicherheitsauskleidungsdicke kann von 50 mm bis 150 mm variieren.
Normalerweise verwendete Feuerfestmaterialien für die Auskleidung sind: Dolomitziegel, Magnesit-Chrom-Ziegel, Magnesit-Kohlenstoff-Ziegel, Hochaluminaziegel, Aluminium-Kohlenstoff-Ziegel und Hochaluminabeton. Die Arten der Feuerfestkonstruktion variieren stark je nach Betriebsbedingungen und der Fähigkeit, STLs schnell zu zyklisieren. Hochalumina-Feuerfestmaterialien sind für die meisten Bereiche der STL außer der eigentlichen Schlackenzeile geeignet.
Sicherheitsauskleidungen dienen dazu, Stahl oder Schlacke für begrenzte Zeiträume zu halten, aber im Wesentlichen bieten sie Mantelisolierung. Mehrkomponentige Sicherheitsauskleidungen können verwendet werden, um die Manteltemperaturen weiter zu senken. In manchen Werken wird 100 mm dicke Sicherheitsauskleidung aus einem Verbund mit hochfesten Isolierziegeln verwendet, um die Stahlmante température zu senken.
Die höheren Stahlmante temperaturen in der Schlackenzeile werden hauptsächlich durch die höhere Wärmeleitfähigkeit der Schlackenzeilen-Arbeitsauskleidungsziegel verursacht. Im Allgemeinen verwenden wenige STLs echte Isoliermaterialien als Teil der Sicherheitsauskleidungen aufgrund reduzierter Sicherheitsauskleidungslebensdauer und/oder erhöhter Gefahr von Stahldurchdringung und möglichen Ausbrüchen.
Die speziellen Feuerfestkonstruktionen, die für STLs verwendet werden, unterliegen in den meisten Stahlschmelzbetrieben ständigen Änderungen. Es gibt mehrere Faktoren und Feuerfesteigenschaften, die für die Feuerfestauswahl in jedem Bereich der STL wichtig sind. Einige davon werden unten beschrieben.
Verschleiß in der Aufprallzone tritt auf, wenn der hochimpulsige Stahlstrom während der Anfangsphase des Einstechens den Pfannenboden (und in manchen Fällen die untere Seitenwand) trifft. Die Schwere dieses Verschleißes ist sehr werksspezifisch und erfordert den Einsatz zusätzlicher Dicke oder Qualität von Feuerfestmaterial. Im Allgemeinen werden Feuerfestmaterialien für den Strahlaufprall aufgrund maximaler Erosionsbeständigkeit basierend auf Heißfestigkeit ausgewählt.
Im Boden- und unteren Mantelbereich der STL tritt Verschleiß durch Erosion während des Spülens oder Wiedererhitzens und durch physikalische Beschädigung während der Entschlackung zwischen den Chargen auf. In manchen Fällen kann in der Zeit zwischen Stahleinstellung an der CC-Maschine und Schlackenabguss in diesem Bereich verbleibende Schlacke Schlackenerosionsprobleme verursachen. Im Allgemeinen ist die Schlackenerosion in diesem Bereich nicht ausreichend, um dafür zu zonalisieren, außer um zusätzliche Feuerfestdicke vorzusehen. Schäden durch Schalenentfernung können gelegentlich schwerwiegend genug sein, um Bodenreparaturen zu erfordern.
Der Mantelbereich ist normalerweise der am wenigsten stark beanspruchte Verschleißbereich in der STL und kann für Qualität und/oder Dicke zonalisiert werden.
Der am stärksten verschlissene Bereich vieler STLs ist die Pfannenschlackenzeile, wo das Feuerfestmaterial schwerer Korrosion ausgesetzt ist. Die angetroffenen Schlacken variieren stark und umfassen: eisenoxidreiche (FeO) Schlacke, die vom Stahlherstellungsofen mitgeführt wird, künstliche Schlacke, die nach teilweisem Abschäumen eingeführt wird, Schlacke, die während spezifischer metallurgischer Zwecke wie Spülen oder Injektion hinzugefügt oder gebildet wird, und Schlacke, die während des Entgasens gebildet oder zirkuliert wird. Da die verschiedenen Schlackentypen normalerweise basisch sind, sind basische Feuerfestmaterialien in STL-Schlackenzeilen erforderlich.
Der korrosive Effekt auf Feuerfestmaterialien ist besonders schwerwiegend, wenn Lichtbogenwiedererhitzung zur Steuerung und Erhöhung der Stahltemperatur durch Überhitzen der Pfannenschlacke verwendet wird. Die Schlackentemperatur kann 40 °C bis 150 °C über der Stahltemperatur liegen. Bei diesen Temperaturen können Schlackenerosionsraten um das Zwei- bis Fünffache steigen. Schlackenerosion kann durch Kontrolle der Schlackenbasizität, Al2O3-Gehalts und MgO-Zugaben zur Schlacke reduziert werden. Eine signifikante Kontrolle über den Erosionsgrad während der Lichtbogenwiedererhitzung kann daher durch kontrollierte Schlacke mit zugesetztem MgO und konsistentes Schlackenspülen zur Kontrolle der Schlackenüberhitzung erreicht werden. Für Schlackenzeilen werden Dolomit, Magnesit-Chrom oder MgO-C-Ziegel verwendet.
Thermisches Zyklusschaden ist auch einer der Gründe für Verschleiß in allen Bereichen der STL. Das Ausmaß solcher Schäden wird durch ordnungsgemäße Verwendung von Vorheizung und umfangreichere Nutzung von Pfannendeckeln stark minimiert. Die Verwendung der minimal möglichen Anzahl an STLs zu jedem Zeitpunkt und das schnelle Zyklisieren dieser Pfannen minimiert ebenfalls das Ausmaß von thermischen Zyklusschäden.
Pfannenbiegung beim Heben und während anderer Teile des Pfannenzylus ist bekannt, dass sie die Pfannenlebensdauer beeinflusst. Bemühungen, diesen Effekt mit verbesserter Konstruktion der Pfanne und Auskleidung zu bekämpfen, dauern an.
STLs werden mit Bogenkeil- oder gekerbter Ziegelbauweise ausgekleidet. Eine andere Ziegelbauweise verwendet halbe Universalformen, die eine aufwärts gerichtete Spirale von Ziegeln an den geneigten Seiten einer Pfanne ermöglichen. Bei dieser Bauweise erfolgt die Ziegelverriegelung durch die gekrümmten Paaroberflächen.
In allen Fällen ist enge Konstruktion mit sehr dünnen (oder keinen) Mörtelfugen notwendig, um die Auskleidung unter Kompression zu halten und Fugenpenetration zu verhindern. Einige Werke haben auf STLs mit Betonmassen in Mantel- und Bodenabschnitten umgestellt, aber Versuche, basische Schlackenzeilen zu betonieren, waren nicht sehr erfolgreich.
Auslegung mit Betonmassen bietet eine hervorragende fugenlose Konstruktion und viele bieten Kostenvorteile, wo ein Teil der verbrauchten Auskleidung wiederverwendet werden kann. Betonmasse-Pfannen erfordern jedoch spezielle Ausrüstung, einschließlich Platz, und müssen sehr sorgfältig installiert und getrocknet werden.
STLs werden auch dort eingesetzt, wo Kombinationen von Ziegeln und Betonmassen verwendet werden, um die beste technische und wirtschaftliche Kombination von Betonmasse- und Ziegelansätzen für die Pfannenauskleidung zu erhalten.
Feuerfestkegel oder -pfropfen werden in Pfannenböden verwendet, um Spülgas, hauptsächlich Argon, für das Pfannenspülen einzuführen. Pfropfen mit Querschnitten, die verschiedene Richtungsmechanismen verwenden, um kontrollierten Argonfluss zu ermöglichen, werden eingesetzt.
Die zuverlässige Leistung und Lebensdauer der Pfropfen ist sehr wichtig für die Produktion konsistenter Stahlproduktqualität. Um ordnungsgemäßen Fluss zu gewährleisten, ist es oft notwendig, die Pfropfenoberfläche nach einer gegebenen Charge durch Sauerstoffbrennen oder mechanische Reinigung zu säubern.
Die Feuerfestmaterialien für Pfropfen sind hoch Al2O3 oder gebranntes MgO Materialien, speziell für diese Anwendung entwickelt, und werden von außerhalb der Pfanne durch mechanische oder manuelle Geräte installiert. Das System erlaubt normalerweise einen schnellen Pfropfenaustausch in einer heißen Pfanne. Pfropfen werden nach einer vorbestimmten Nutzungsdauer oder wenn visuelle Verschleißindikatoren, die in den Pfropfen eingebaut sind, überbeansprucht sind, aus dem Betrieb genommen. Aufgrund von Verschleiß im Feuerfestsitzblock um den Pfropfen können heiße Reparaturen des Bereichs um den Pfropfen erforderlich sein.
Die Steuerung des Stahlflusses von STLs zu den CC-Kokillen wird durch ein Schiefergießersystem erreicht. Der flüssige Stahlfluss durch den Schiefergießer verwendet Feuerfestplatten, die unter Druck von Federn oder anderen Vorrichtungen gehalten werden, die bewegt werden, um den Fluss zu steuern. Design und Konstruktion verschiedener Schiefergießersysteme variieren stark gemäß den Stahlgießanforderungen der CC-Maschine. Zum Beispiel variieren Federnposition und Kühlmethode zwischen den verschiedenen Gießersystemen und die Plattenbewegung kann durch hydraulische oder andere Mechanismen erfolgen.
Alle Schiefergießersysteme bieten eine schnelle Möglichkeit, den Druck von den Platten zwischen den Chargen zu entfernen, um Inspektion der Feuerfestmaterialien zu ermöglichen und schnellen Austausch von Platten oder der unteren Düse zu erlauben. Die Feuerfestkonstruktion eines typischen Gießersystems umfasst Feuerfestmaterialien im Sitzblock und der oberen Düse im Pfannenboden, die festen und gleitenden Platten und eine untere Düsenverbindung für ein Rohr oder eine Tauchröhre in den Verteiler der CC-Maschine.
Die gleitenden und festen Platten gehören zu den einzigartigsten und langlebigsten Feuerfestmaterialien, die in einer Stahlwerksanwendung verwendet werden. Diese Platten müssen schweren thermischen Schock und Stahlerosion für lange Betriebszeiträume standhalten. Die Zusammensetzung dieser Platten kann von einfachem Aluminiumoxid bis Zirkoniumdioxid im Oxid-System bis zu komplexen Oxid-Kohlenstoff-Systemen variieren. Die genauen verwendeten Platten hängen weitgehend von den zu gießenden Stahlzusammensetzungen und der Häufigkeit des Plattenaustauschs ab. Ein solcher Plattenaustausch kann nach Inspektion der Platten erfolgen, die nach jeder Charge durchgeführt wird. Platten können nach nur einer Charge gewechselt werden oder Lebensdauern von bis zu 20 Chargen haben, abhängig von Stahlsorten und/oder der verwendeten Feuerfestqualität.
Nach jeder Charge muss das gesamte Gießersystem von Restmetall und Schlacke durch Sauerstofflanzen und granulärer Feuerfestfüller gereinigt werden, bevor die nächste Charge beginnt. Dieser Füller (Pfannensand) verhindert, dass flüssiger Stahl in das Gießersystem eindringt, bevor der Gießer zum richtigen Zeitpunkt an der CC-Maschine geöffnet wird. Die Pfannensande können Quarz, Zirkon oder andere Feuerfestkombinationen sein, die freien Fluss von flüssigem Stahl vom Schiefergießer beim Öffnen ohne mechanisches Sondieren oder Lanzen ermöglichen.
Herstellungsprozess
- Molybdän-Metall und Legierungen: Schlüsselanwendungen über Branchen hinweg
- Erkennen und Steuern von Einschlüssen im Stranggussstahl für höchste Qualität
- Einschlüsse im Stahl: Ursachen, Arten und Minderung in der Sekundärmetallurgie
- Stahlqualität optimieren: Einschlussmanagement und Fortschritte in der Reinstahlproduktion
- Lebenszyklusanalyse von Stahl: Treiber für nachhaltiges industrielles Wachstum
- Optimierung der Feuerfestauskleidung für maximale Verfügbarkeit im Basissauerstoffkonverter
- Werkzeugstahlgüten verstehen: Eigenschaften und Anwendungen
- Werkzeugstahl erklärt: Eigenschaften & Anwendungen in Bau & Fertigung
- Werkzeugstahl entmystifiziert: Zusammensetzung, Herstellung, industrielle Anwendungen
- Werkzeugstahl: Typen, Eigenschaften & industrielle Schlüsselanwendungen