



Fortschrittliche zerstörungsfreie Prüfung für Stahlqualität und Zuverlässigkeit
Zerstörungsfreie Prüfung von Stählen
Die zerstörungsfreie Prüfung (ZfP) von Stählen ist eine Gruppe von Analysetechniken, die zur Bewertung der Eigenschaften von Stahlmaterialien, Bauteilen oder Schweißverbindungen eingesetzt werden, ohne diese zu beschädigen. ZfP-Techniken dienen der Detektion und Bewertung interner und oberflächennaher Fehler (wie Unvollkommenheiten, Diskontinuitäten und Fehlern), die unter den vorgesehenen Betriebsbedingungen zum Versagen führen könnten. Diese internen und oberflächennahen Fehler können Bereiche geringerer Integrität im Vergleich zu anderen Bereichen des Stahlmaterials darstellen oder aus dem Vorhandensein von Rissen, Hohlräumen und anderen Unvollkommenheiten bestehen. Die ZfP liefert indirekte, aber valide Ergebnisse und lässt das Prüfobjekt per Definition für seinen vorgesehenen Zweck tauglich.
Die Begriffe zerstörungsfreie Untersuchung (ZfU), zerstörungsfreie Inspektion (ZfI) und zerstörungsfreie Bewertung (ZfB) werden ebenfalls für diese Prüftechniken verwendet. Da die ZfP-Techniken keine dauerhafte Veränderung des geprüften Stahlmaterials bewirken, gelten sie als sehr wichtig für die Materialinspektion. ZfP spart sowohl Geld als auch Zeit bei der Produktermittlung, Fehlersuche und Forschung.
ZfP-Techniken stellen eine hochspezialisierte Art der Arbeit dar, die eine kritische Funktion erfüllt. Diese Techniken erfordern den Einsatz hochspezialisierter und qualifizierter Techniker, die mit anspruchsvollen Geräten und Methoden Bereiche des Stahlbauteils bewerten, die mit bloßem Auge schwer oder gar nicht zu untersuchen sind.
Grundlagen und Einsatzbereiche
ZfP-Techniken werden sowohl für die Fehlererkennung während der Herstellung und Fertigung als auch für während des Betriebs entstandene Fehler an Stahlbauteilen eingesetzt. Allerdings ist es nicht möglich, alle möglichen Fehler durch die Prüfung eines Bauteils mit ZfP zu detektieren. Bei der ZfP wird nicht der Fehler selbst detektiert, sondern die resultierende Auswirkung auf das Material, wie die Modifikation physikalischer Eigenschaften (Dämpfung von Ultraschall oder elektrische Leitfähigkeit etc.). ZfP-Techniken liefern keine direkten, sondern indirekte Informationen, die interpretiert werden müssen. Einige ZfP-Techniken sind direkter und genauer als andere.
Es gibt eine Vielzahl von ZfP-Techniken, die zur Bewertung von Stahlmaterialien, Bauteilen oder Schweißverbindungen eingesetzt werden können. Alle ZfP-Techniken teilen mehrere gemeinsame Elemente:
- Es gibt eine Quelle von Prüfenergie oder ein Prüfmedium.
- Es gibt eine Diskontinuität, die eine Änderung oder Beeinflussung des Prüfmediums verursachen muss.
- Es gibt ein Mittel zur Detektion dieser Änderung.
- Es gibt ein Mittel zur Anzeige der Änderung.
- Es gibt ein Mittel zur Beobachtung und/oder Aufzeichnung dieser Anzeige, damit eine Interpretation erfolgen kann.
Die Eignung einer ZfP-Technik für eine gegebene Anwendung wird durch Berücksichtigung der oben genannten Elemente bestimmt. Die Quelle der Prüfenergie oder des Prüfmediums muss für das Prüfobjekt und für die Detektion des gesuchten Fehlers oder der Diskontinuität geeignet sein. Falls vorhanden, muss ein Fehler oder eine Diskontinuität in der Lage sein, das Prüfmedium irgendwie zu modifizieren oder zu verändern. Einmal verändert, muss es einen Weg geben, diese Veränderungen zu detektieren. Diese Veränderungen des Prüfmediums durch die Diskontinuität müssen eine Anzeige bilden oder anderweitig aufgezeichnet werden. Schließlich muss diese Anzeige überprüft werden, um sie zu interpretieren und die Diskontinuität zu klassifizieren.
Eine Reihe von ZfP-Techniken wurden entwickelt, jede mit Vor- und Nachteilen, die sie für eine gegebene Anwendung mehr oder weniger geeignet machen. Angesichts der Vielfalt verfügbarer ZfP-Techniken ist es wichtig, die Technik auszuwählen, die die notwendigen Ergebnisse liefert. Eine Kombination verschiedener ZfP-Techniken kann ebenfalls angewendet werden, um die Gewähr zu bieten, dass das Material oder Bauteil für den Einsatz geeignet ist.
Es gibt viele verschiedene Methoden der ZfP von Stahlmaterialien und Bauteilen. Die gängigeren ZfP-Methoden zur Bewertung von Stahlmaterialien, Bauteilen oder Schweißverbindungen sind: (i) Sichtprüfung, (ii) Farbindungsprüfung, (iii) Magnetpulverprüfung, (iv) Radiographische Prüfung, (v) Ultraschallprüfung und (vi) Wirbelstromprüfung.
Sichtprüfung
Die Sichtprüfung ist die häufigste, primäre, kostengünstigste und älteste Form der ZfP-Untersuchung. Sie basiert auf der Detektion von Oberflächenunvollkommenheiten mit dem Auge, erfordert keine spezielle Prüfausrüstung (außer einfachen Hilfsmitteln wie Lupe) und kann schneller und wirtschaftlicher abgeschlossen werden. Aufgrund der subjektiven Natur von Sichtprüfungen ist eine Variabilität der Prüfergebnisse jedoch häufig. Auch lassen sich Fehler, die für das Auge nicht sichtbar sind, nicht durch Sichtprüfung detektieren. Die drei Grundanforderungen für die Sichtprüfung sind: (i) gutes Sehvermögen, um die gesuchte Diskontinuität erkennen zu können, (ii) gute Beleuchtung, die richtige Lichtart ist wichtig, und (iii) Erfahrung, um die Diskontinuität erkennen zu können.
Farbindungsprüfung
Bei der Farbindungsprüfung wird ein Farbindungsmittel verwendet, um Oberflächenfehler durch das „Ausbluten“ eines eindringenden Mediums vor einem kontrastierenden Hintergrund zu detektieren. Das eindringende Farbmittel wird auf die vorge reinigte Oberfläche des zu prüfenden Stahlmaterials aufgebracht und für eine vorgeschriebene Zeit (Verweilzeit) belassen, da die Kapillarwirkung es in alle Oberflächenfehler zieht. Der überschüssige Eindringstoff wird dann entfernt und ein Entwickler aufgebracht. Der Entwickler kehrt die Kapillarwirkung um und zieht den Eindringstoff aus dem Fehler. Die resultierenden Anzeigen zeigen das Vorhandensein des Fehlers an, sodass er visuell erkannt und vom Prüfer bewertet werden kann. Die Farbindungsprüfung ist in Abb. 1 dargestellt.
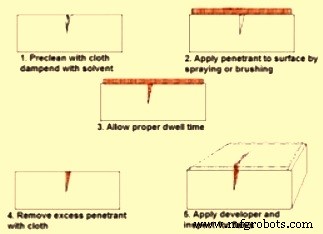
Abb. 1 Farbindungsprüfung
Es gibt zwei Methoden, nach denen Farbindungsmittel klassifiziert werden: (i) nach der Art der erzeugten Anzeige und (ii) nach der Entfernungsmethode. Die Ergebnisse der Farbindungsprüfung werden auch auf zwei Arten dargestellt: sichtbar und fluoreszierend. Der sichtbare Eindringstoff erzeugt eine kräftige rote Linie oder Strichanzeige vor einem weißen Entwicklerhintergrund bei Betrachtung unter guten Weißlichtbedingungen. Der fluoreszierende Eindringstoff erzeugt eine grüne, fluoreszierende Anzeige bei Beobachtung unter ultraviolettem Licht. Da das menschliche Auge eine fluoreszierende Anzeige leichter wahrnehmen kann als eine sichtbare, ist der Einsatz der fluoreszierenden Farbindungsprüfung ein sensitiverer Test.
Die zweite Klassifizierungsmethode basiert auf der Art, wie der überschüssige Eindringstoff von der Prüfoberfläche entfernt wird. Die Eindringstoffe sind entweder wasserwaschbar, lösemittelentfernbar oder nachemulgierbar. Wasserwaschbare Eindringstoffe enthalten einen Emulgator, der es ermöglicht, den Eindringstoff mit einem Niederdruck-Wasserspray abzuspülen. Lösemittelentfernbare Eindringstoffe erfordern ein Lösemittel, um den überschüssigen Eindringstoff von der Prüfoberfläche zu entfernen. Nachemulgierbare Eindringstoffe werden durch Zugabe eines Emulgators nach der Eindringzeit entfernt.
Dieser Prozess ist einfach, vielseitig und kosteneffizient und kann durch den Einsatz leuchtend gefärbter oder fluoreszierender Farbstoffe weiter verbessert werden. Der einzige Nachteil besteht darin, dass er nur Oberflächenfehler detektieren kann.
Magnetpulverprüfung
Die Magnetpulverprüfung wird verwendet, um Oberflächen- und leicht unter der Oberfläche liegende Diskontinuitäten oder Fehler in ferromagnetischen Materialien wie Stählen zu lokalisieren. Solche Fehler in einem magnetisierten Teil bewirken, dass ein Magnetfeld (Fluss) den Teil verlässt. Werden Magnetpulver auf diese Oberfläche aufgebracht, werden sie durch den Flussaustritt an Ort und Stelle gehalten und geben eine visuelle Anzeige. Obwohl verschiedene Methoden der Magnetpulverprüfung eingesetzt werden können, beruhen sie alle auf diesem gleichen allgemeinen Prinzip. Es ist ein sehr einfacher und kosteneffizienter Prozess.
Eine Magnetpulverprüfung wird durchgeführt, indem ein Magnetfeld in dem zu prüfenden Teil durch Aufbringen der Magnetpulver auf die Prüfoberfläche erzeugt wird. Der Prozess erfolgt entweder vor Ort mit tragbaren Magnetjochen oder in der Werkstatt mit einer Magnetbank. Die Bank ist für große Arbeitsvolumen effizienter.
Die Magnetpulverprüfung von Stahl wird im Allgemeinen mit einer bestimmten Art von Elektromagneten durchgeführt. Ein Elektromagnet beruht auf dem Prinzip, dass jedem elektrischen Leiter ein Magnetfeld zugeordnet ist. Sowohl Wechselstrom (AC) als auch Gleichstrom (DC) können verwendet werden, um ein Magnetfeld zu induzieren. Das durch AC erzeugte Magnetfeld ist aufgrund des „Skineffekts“ an der Oberfläche des Prüfobjekts am stärksten. AC bietet auch eine größere Teilchenbeweglichkeit auf der Oberfläche des Objekts, sodass es sich frei bewegen kann, um Bereiche des Flussaustritts zu lokalisieren, selbst wenn die Oberfläche des Objekts unregelmäßig ist. DC induziert Magnetfelder mit größerer Eindringtiefe und kann verwendet werden, um oberflächennahe Diskontinuitäten zu detektieren.
Radiographische Prüfung
Die radiographische Prüfung ist eine Technik, die auf der Verwendung kurzwelliger elektromagnetischer Strahlung basiert, die durch das Stahlmaterial hindurchtritt. Das traditionelle Radiographieverfahren ist der Prozess der Erstellung eines permanenten Aufzeichnungsbildes auf Röntgenfilm von Prüfobjekten, um Fehler zu detektieren. Dies geschieht, indem das Prüfobjekt entweder elektrisch erzeugten Röntgenstrahlen oder Gammastrahlen von einer Strahlungsquelle ausgesetzt wird. Die Strahlung von der Quelle durchdringt das Objekt und wird auf Röntgenfilm aufgezeichnet. Der Film wird entwickelt und der entwickelte Film (Radiogramm) wird von qualifizierten Technikern betrachtet, die in der Lage sind, Fehler und Anomalien gemäß anwendbaren Codes und Standards zu detektieren.
Das in dieser Technik verwendete Prinzip besagt, dass Stahlobjekte mit Bereichen reduzierter Dicke oder geringerer Materialdichte mehr Strahlung durchlassen und daher weniger Strahlung absorbieren. Die Strahlung, die nach dem Durchgang durch das Material den Film erreicht, bildet ein Schattenbild auf dem Radiogramm. Bereiche geringer Absorption (Schlacke, Hohlräume und Porosität) erscheinen als dunkle Bereiche auf dem Radiogramm, während Bereiche hoher Absorption (dichte Einschlüsse) als helle Bereiche erscheinen.
Unter der Oberfläche liegende Diskontinuitäten, die mit dieser Methode leicht detektiert werden, sind Hohlräume, Fehler, metallische und nicht-metallische Einschlüsse sowie Risse.
Neuere Fortschritte in der radiographischen Prüfung sind die digitale Radiographie, die keine teuren Filme und Entwicklungsgeräte mehr erfordert.
Ultraschallprüfung
Die Ultraschallprüfung (UT) ist ein Prüfverfahren, das hochfrequente Schallwellen (Ultraschall) verwendet, die oberhalb des menschlichen Hörbereichs liegen, um geometrische und physikalische Eigenschaften in Stahlmaterialien zu messen. Dieses Verfahren nutzt elektrisch erzeugte Schallwellen, um das Stahlobjekt zu durchdringen und Fehler zu detektieren. Schallreflexion, -brechung und -absorption werden dann auf einem CRT-Bildschirm (Kathodenstrahlröhre) angezeigt und aufgezeichnet zur Interpretation. Dieser Prozess erfordert erheblich mehr Geschick und Erfahrung, um genaue Interpretationen zu liefern.
Einer der Hauptvorteile der UT ist, dass sie als echtes Volumenprüfverfahren gilt. Sie ist nicht nur in der Lage, die Länge und Lage eines Fehlers zu bestimmen, sondern liefert dem Bediener auch Informationen über die Art des gefundenen Fehlers. Der Hauptvorteil der UT besteht darin, dass sie nur Zugang zu einer Seite des zu prüfenden Materials erfordert. Ein weiterer wichtiger Vorteil ist, dass UT kritische platteartige Diskontinuitäten wie Risse und unvollständige Verschweißung detektiert. UT ist am empfindlichsten für Diskontinuitäten, die senkrecht zum Schallstrahl liegen. Da eine Vielzahl von Strahlwinkeln verwendet werden kann, kann UT Laminierungen, unvollständige Verschweißung und Risse detektieren, die so orientiert sind, dass eine Detektion mit radiographischer Prüfung nicht möglich wäre. UT hat eine tiefe Eindringfähigkeit.
Fortschritte bei UT-Geräten einschließlich Phased-Array- und dreidimensionaler (3D) Technologie haben die Flexibilität und Anpassungsfähigkeit der UT für alle Arten von ZfP-Arbeiten erheblich erhöht.
Wirbelstromprüfung
Bei der Wirbelstromprüfung (WT) wird eine Spule, die einen Wechselstrom führt, nahe an die Probenoberfläche oder um die Probe herum platziert. Der Strom in der Spule erzeugt zirkulierende Wirbelströme in der Probe nahe der Oberfläche, und diese beeinflussen wiederum den Strom in der Spule durch gegenseitige Induktion. Fehler und Materialvariationen in der Probe beeinflussen die Stärke der Wirbelströme. Das Vorhandensein von Fehlern wird daher durch elektrische Änderungen in der Erregerspule gemessen. Sowohl Spannungs- als auch Phasenänderungen können gemessen werden, aber einige einfachere Instrumente messen nur die Spannungsänderungen.
Die Stärke der erzeugten Wirbelströme hängt von der elektrischen Leitfähigkeit der Probe, der magnetischen Permeabilität des Prüfobjekts, dem Abstand zwischen Probe und Spule, der im Erregerspule verwendeten AC-Frequenz, den Abmessungen der Spule und Probe sowie dem Vorhandensein von Fehlern ab. Ein großer Teil des Erfolgs der WT-Prüfung hängt davon ab, die Effekte dieser Variablen zu trennen. Die meisten Wirbelstrominstrumente erfordern eine Kalibrierung an einem Satz von Prüfkörpern, und die Fehlerempfindlichkeit kann sehr hoch sein.
Die Wirbelstromprüftechnik wird verwendet für Rissdetektion, Materialdickenmessung, Beschichtungsdickenmessung und Leitfähigkeitsmessungen zur Materialidentifikation, Wärmeschadensdetektion, Einsatzhärtetiefe-Bestimmung, Sattelverschleiß, Grübchenbildung, Querrisse, Frostwülste, Spalten, Dellen, Wärmebehandlungsüberwachung, schnelles Sortieren von Kleinteilen auf Fehler, Größenabweichungen oder Materialabweichungen.
Wirbelstrom ist ein nützliches Werkzeug zur Detektion von Korrosionsschäden und anderen Schäden, die eine Wandverdünnung in Rohren wie Wärmetauschern und Kesselfeuerrohren verursachen. Die Wirbelstrommethode eignet sich sehr gut für Oberflächen- und oberflächennahe Fehler, ist empfindlich für kleine Risse und andere Fehler und erfordert nur sehr wenig Probenvorbereitung. Sie ist auf den Einsatz an leitfähigen Materialien beschränkt, wobei die Oberfläche für die Sonde zugänglich sein muss.
Herstellungsprozess
- Expertenleitfaden zu JFET-Biasing-Techniken: Stabile, leistungsstarke Schaltungen erreichen
- Expertenleitfaden zu Biasing-Techniken für IGFETs
- Software-Testtechniken: Typen, Vor- und Nachteile
- Mark Carlos zum Vorsitzenden des ASTM E07 Komitees für Zerstörungsfreie Prüfung ernannt
- Zerstörende Prüfverfahren: Prinzipien, Methoden und kritische Anwendungen
- Zerstörungsfreie Prüfung (NDT): Prinzipien, Anwendungen und Branchenvorteile
- Zerstörungsfreie Prüfung (ZfP/NDT): Methoden & Anwendungen im Überblick
- Schmiedekunst meistern: 16 wesentliche Techniken für Anfänger bis Profis
- Zerstörungsfreie Prüfung von Gussteilen: Qualität und Zuverlässigkeit sichern
- Lichtmaschine (Alternator) testen: Methoden für zuverlässige Diagnose