



Effizienzsteigerung beim Stahlaufheizen durch Oxyfuel-Brenner und regenerative Brenner
Oxyfuel-Verbrennung und ihre Anwendung im Aufheizofen
Das Aufheizen von Stahl ist ein energieintensiver Prozess, der eine gleichmäßige Temperaturverteilung in Aufheizöfen erfordert. Historisch wurden Rekuperatoren verwendet, um Verbrennungsluft vorzuwärmen und dadurch Energie zu sparen. Neuere Innovationen umfassen Sauerstoff (O₂)-Anreicherung und den Einsatz regenerativer Brenner, die höhere Vorwärmtemperaturen der Luft als Rekuperatoren bieten. Diese Prozesse haben Einschränkungen wie Geräteverschleiß, abnehmende Energieeffizienz im Laufe der Zeit, hohe Wartungskosten und erhöhte NOx-Emissionen bei steigender Luftvorwärmtemperatur, sofern keine speziellen Geräte eingesetzt werden.
Drei Dinge sind für den Start und die Aufrechterhaltung der Verbrennung notwendig: Brennstoff, Sauerstoff und ausreichend Energie für die Zündung. Die Effizienz des Verbrennungsprozesses ist am höchsten, wenn Brennstoff und Sauerstoff ungehindert aufeinandertreffen und reagieren können. Bei der Heizpraxis ist jedoch neben effizienter Verbrennung auch der Wärmeübergang von praktischer Bedeutung.
Normale Verbrennungsluft enthält neben Sauerstoff Stickstoff (N₂) und Argon (Ar). Bei einem Luft-Brennstoff-Brenner enthält die Brennerflamme Stickstoff aus der Verbrennungsluft. Ein erheblicher Teil der Brennstoffenergie wird verwendet, um diesen Stickstoff aufzuheizen. Der heiße Stickstoff entweicht durch den Schornstein und verursacht Energieverluste. Daher bietet Luft keine optimalen Bedingungen für Verbrennung und Wärmeübergang. Die von Stickstoff aufgenommene Wärme geht entweder verloren oder muss zum Zweck der Energieeinsparung zurückgewonnen werden. Heutige beste Luft-Brennstoff-Heizsysteme im Aufheizofen benötigen mindestens 310 Mcal pro Tonne Stahl, um die richtige Temperatur des Stahlprodukts für das Walzen zu erreichen.
Historische Entwicklung und Prinzip der Oxyfuel-Verbrennung
Historisch war der primäre Einsatz der Oxyfuel-Verbrennung das Schweißen und Schneiden von Metallen, insbesondere Stahl, da Oxyfuel höhere Flammentemperaturen ermöglicht als Luft-Brennstoff-Flammen. Die Einführung einer innovativen Oxyfuel-Brennertechnologie (mit 100 % Sauerstoff) für das Stahlaufheizen ist ein relativ neues Phänomen. Das Konzept der Oxyfuel-Verbrennung wurde 1982 von Abraham im Kontext der Bereitstellung eines CO₂-reichen Abgases vorgeschlagen. Aufgrund der potenziellen Vorteile führte das Argonne National Laboratory (ANL) Forschungsarbeiten durch, einschließlich einer techno-ökonomischen Studie und Pilotversuchen.
Oxyfuel bezeichnet die Praxis, Luft als Oxidatorquelle für die Verbrennung vollständig durch technischen Sauerstoff zu ersetzen. Technischer Sauerstoff wird als verflüssigter Sauerstoff, der zu Gas verdampft wird, oder vor Ort erzeugter Sauerstoff definiert. Flüssigsauerstoff hat in der Regel einen Reinheitsgrad von über 99,99 %, während vor Ort erzeugter Sauerstoff meist im Bereich von 90 % bis 93 % Reinheit liegt. Der Vorteil von vor Ort erzeugtem Sauerstoff liegt in den geringeren Kosten, da das Produkt nicht verflüssigt oder transportiert werden muss und bei niedrigerem Druck geliefert wird, um den Energieverbrauch zu minimieren. In integrierten Stahlwerken, in denen eine Luftzerlegungsanlage für die Stahlerzeugung existiert, kann hochreiner Sauerstoff (99,99 %) über eine Pipeline aus der Luftzerlegungsanlage geliefert werden.
Wenn Stickstoffgas durch den Einsatz von technischem Sauerstoff wie bei der Oxyfuel-Verbrennung vermieden wird, ist nicht nur die Verbrennung selbst effizienter, sondern auch der Wärmeübergang. Die Oxyfuel-Verbrennung beeinflusst den Verbrennungsprozess auf mehrere Weisen. Das erste offensichtliche Ergebnis ist die Steigerung des thermischen Wirkungsgrades aufgrund des reduzierten Abgasvolumens, ein Ergebnis, das fundamental und für alle Arten von Oxyfuel-Brennern gilt. Zusätzlich wird die Konzentration der stark strahlenden Verbrennungsprodukte CO₂ und H₂O in der Ofenatmosphäre erhöht. Für Heizvorgänge führen diese beiden Faktoren zu einer höheren Aufheizrate, Brennstoffeinsparungen, geringeren CO₂- und NOx-Emissionen sowie geringeren SOx-Emissionen, falls der Brennstoff Schwefel enthält. Abb. 1 zeigt Oxyfuel- und Luft-Brennstoff-Verbrennungsprozesse.
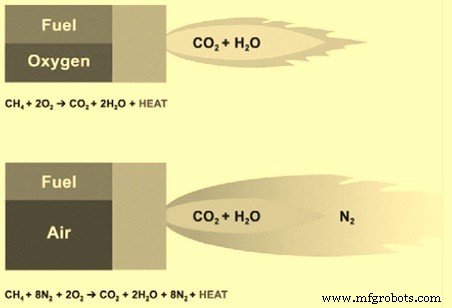
Abb. 1 Oxyfuel- und Luft-Brennstoff-Verbrennungsprozesse
Die Oxyfuel-Verbrennung unterscheidet sich in vielerlei Hinsicht von der Luftverbrennung, einschließlich reduzierter Flammentemperatur und verzögerter Flammenzündung. Viele Effekte der Oxyfuel-Verbrennung lassen sich durch Unterschiede in den Gaseigenschaften zwischen CO₂ und N₂ erklären, den Hauptverdünnungsgasen bei Oxyfuel bzw. Luft. CO₂ hat andere Eigenschaften als N₂, die sowohl Wärmeübergang als auch Verbrennungsreaktionskinetik beeinflussen. Diese Unterschiede sind:
- Dichte – Die Molmasse von CO₂ beträgt 44, verglichen mit 28 für N₂, daher ist die Dichte des Abgases bei Oxyfuel-Verbrennung höher.
- Wärmekapazität – Die Wärmekapazität von CO₂ ist höher als die von N₂.
- Diffusivität – Die Sauerstoffdiffusionsrate in CO₂ beträgt das 0,8-fache der in N₂.
- Strahlungseigenschaften der Ofengase: – Oxyfuel-Verbrennung weist höhere CO₂- und H₂O-Konzentrationen auf, beide mit hohem Emissionsvermögen.
Im Vergleich zu Luft-Brennstoff führt Oxyfuel zu einer deutlich effizienteren und schnelleren Aufheizung des Stahlprodukts. Der thermische Wirkungsgrad von Oxyfuel liegt bei etwa 80 %, verglichen mit 40 % bis 60 % bei Luft-Brennstoff. Mit Oxyfuel gibt es eine Verbesserung der Produktivität und eine Verringerung des Brennstoffverbrauchs, um das Stahlprodukt auf die gewünschte Temperatur zu bringen. Der Einsatz von Oxyfuel verbessert auch die Temperaturgleichmäßigkeit und erzeugt weniger Emissionen für die Umwelt.
Der generelle Vorteil der Ersetzung von Luft durch technischen Sauerstoff besteht darin, dass der Stickstoffgehalt, der mit der Luft in den Verbrennungsprozess eingebracht wird, fast oder vollständig eliminiert wird. Die Reduzierung von Stickstoff in der Verbrennung ermöglicht höhere Flammentemperaturen und Verbrennungseffizienz, da das geringere Verbrennungsgasvolumen die vom Flammen entzogene und im Abgas verlorene Wärmemenge reduziert. Bei der Oxyfuel-Verbrennung entsteht ein Gas, das hauptsächlich aus CO₂ und Wasser besteht.
Der Wärmeübergang durch Oxyfuel-Verbrennung zeichnet sich durch beträchtlichen lokalisierten Transfer aufgrund hoher Emissivität (beträchtliche Konzentrationen von CO₂ und H₂O in den Flammen) und reduziertem Flammenvolumen aus, was erstens zu einer verbesserten Fähigkeit führt, Energie an die Last zu übertragen, und zweitens zu einem zusätzlichen Gewinn an Energieeffizienz.
Für kontinuierliche Heizvorgänge ist es auch möglich, den Aufheizofen wirtschaftlich an der Eintrittsseite bei höherer Temperatur zu betreiben. Dies erhöht den möglichen Durchsatz des Aufheizofens weiter. Es wurde beobachtet, dass die Energieeffizienz der Oxyfuel-Verbrennung der von Aufheizöfen mit Geräten für hochvorgewärmte Verbrennungsluft entspricht oder sogar besser ist. Somit sind die Vorteile der Verwendung von Oxyfuel im Vergleich zur Luft-Brennstoff-Verbrennung wie folgt:
- Oxyfuel führt zu erheblichen Steigerungen der verfügbaren Wärme (gesamte Energiezufuhr minus Energieverlust durch Abgas) im Vergleich zur Luft-Brennstoff-Verbrennung. Die Erhöhung der verfügbaren Wärme steht in direktem Zusammenhang mit der Reduzierung des Energieverbrauchs.
- Eine Erhöhung der verfügbaren Verbrennungswärme bedeutet, dass weniger Wärme an das Abgas verloren geht und ein größerer Prozentsatz der gesamten Energiezufuhr für die Arbeit im Ofen verbleibt. Somit verringert sich die Menge der gesamten Energiezufuhr, die erforderlich ist, um eine konstante Arbeitsmenge zu leisten, wenn die verfügbare Wärme erhöht wird.
- Erhöhte Aufheizrate resultiert in höherer Produktion. Die praktische Grenze für die Produktionssteigerung hängt von der Fähigkeit der Last ab, Wärme aufzunehmen, sowie von der Zeit und Temperatur, bei der die Last der Wärme ausgesetzt ist. Erfahrungen aus verschiedenen Oxyfuel-Installationen zeigen, dass der Produktdurchsatz in den meisten Betrieben ohne Erhöhung des Ofentemperatur-Sollwerts gesteigert werden kann, mit Ausnahme der Aufheizöfen, die bereits eine eingestellte Temperatur-Rampengrenze erreichen. Neben der Erhöhung der verfügbaren Wärme haben die höhere Oxyfuel-Flammentemperatur und das Strahlungspotenzial der Verbrennungsgase einen positiven Einfluss auf die Heizkapazität und Produktionsrate.
- Da der Strahlungswärmeübergang von der Temperaturdifferenz zwischen Quelle und Empfänger zur vierten Potenz abhängt, führt Oxyfuel-Verbrennung zu einer großen Erhöhung des Flammen-Last-Strahlungspotenzials. Die Verbrennungsprodukte aus Oxyfuel sind auch bessere Quellen für strahlenden Wärmeübergang. Dies liegt daran, dass der Großteil der Luft-Brennstoff-Verbrennungsprodukte Stickstoff ist, der nicht so effizient als strahlender Wärmeübergangsmechanismus wirkt wie Kohlendioxid und Wasserdampf, die den Großteil der Oxyfuel-Verbrennungsprodukte ausmachen.
- Reduzierte Ofenemissionen – Das Abgasvolumen ist mit Oxyfuel erheblich geringer. Das Gesamtabgasvolumen mit Oxyfuel beträgt im Allgemeinen 70 % bis 90 % weniger als das Gesamtabgasvolumen bei Luft-Brennstoff. Das offensichtlichste Ergebnis der Verwendung von Oxyfuel ist die Reduzierung des Brennstoffverbrauchs. Mit der Reduzierung des Brennstoffverbrauchs ist die CO₂-Emission über einen gegebenen Zeitraum oder pro Einheit erhitzter Last geringer. Bei Oxyfuel-Verbrennung wird der Partialdruck von Stickstoff in den Verbrennungsprodukten drastisch reduziert, was das Potenzial für NOx-Bildung selbst bei erhöhter Flammentemperatur senkt.
- Die Konzentration von Schadstoffen im Abgas ist höher, was die Abtrennung erleichtert.
- Das Abgas besteht hauptsächlich aus CO₂ und eignet sich zur Sequestrierung.
Zusätzlich zu den oben genannten Vorteilen kann die Option der Verwendung von Oxyfuel-Verbrennung manchmal zu niedrigeren Investitionskosten führen als andere Methoden zur Effizienzsteigerung wie Rekuperatoren oder Emissionskontrollgeräte. Oxyfuel-Verbrennung ermöglicht es, alle Installationsrohre und Strömungswege kompakt zu halten, ohne Rekuperations- oder Regenerations-Wärmerückgewinnungseinheiten zu benötigen. Sie reduziert auch drastisch die physische Größe von Brennern, Öfen und Abgasleitungen, und es sind keine elektrischen Lüfter erforderlich. Auch Verbrennungsluftgebläse und damit verbundene Tieffrequenz-Lärmprobleme werden vermieden. Darüber hinaus hat die Umstellung auf Oxyfuel-Verbrennung in einigen Fällen zu geringerem Zunderverlust durch bessere Kontrolle und kürzere Aufheizzeit geführt.
Oxyfuel-Flammen haben eine höhere Temperatur bei geringerem Volumen und Länge als Luft-Brennstoff-Flammen. Die Flammeneigenschaften bei Oxyfuel müssen bei der Konstruktion von Oxyfuel-Brennersystemen für Stahlaufheizanwendungen berücksichtigt werden. Im Allgemeinen erfordert das Stahlaufheizen eine gleichmäßige Temperaturverteilung, um lokale Überhitzung oder Unterkühlung des Produkts zu vermeiden. Die Art und Platzierung der Oxyfuel-Brenner hängt von der Ofenart und der Nähe der Flammen zum Stahlprodukt ab.
Während die Oxyfuel-Verbrennung erhebliche Effizienzvorteile bietet, erfordert das geringe Volumen der Verbrennungsprodukte besondere Aufmerksamkeit bei der Konstruktion von Verbrennungsregelsystemen. Die richtige Kontrolle des Verbrennungsverhältnisses ist für Stahlheizprozesse kritisch, da die Verbrennungsprodukte die Heizatmosphäre bilden und letztendlich die Rate und Art der Zunderbildung beeinflussen. Bei Luft-Brennstoff-Verbrennungssystemen bietet das große Volumen an Stickstoff, das mit der Luft in den Verbrennungsprozess eingebracht wird, einen Dämpfer oder Sicherheitsfaktor gegen Änderungen des Luft-Brennstoff-Verhältnisses. Bei Oxyfuel ist dieser Dämpfer fast vollständig eliminiert. Das bedeutet, dass eine prozentuale Änderung des Sauerstoff-Brennstoff-Verhältnisses bei Oxyfuel einen größeren Einfluss auf die Ofenatmosphäre hat als die gleiche Änderung bei Luft-Brennstoff.
Die Veränderung der Ofenatmosphäre durch Oxyfuel hat keine nachteilige Auswirkung auf die Zunderbildung und hat sich in einigen Fällen als Vorteil erwiesen. Der höhere Partialdruck von CO₂ und H₂O in den Verbrennungsprodukten bietet einen effizienteren Wärmeübergangsmechanismus, der eine erhöhte Aufheizrate ermöglicht, was den Zeitfaktor für die Zunderbildung reduziert. Auch der Vergleich von Luft-Brennstoff und Oxyfuel zeigt, dass sich die Charakteristika der Zunderbildung mit Oxyfuel ändern. Der auf der Stahloberfläche gebildete Zunder liegt in einer dünneren Schicht vor als bei Luft-Brennstoff-Befeuerung. Der Grund für die Veränderung der Zundercharakteristik wird darin gesehen, dass die Oxyfuel-Atmosphäre schnell eine dünne und dichte Oxidschicht erzeugt, die weitere Oxidation und Zunderbildung verhindert.
Flammlose Oxyfuel-Verbrennung
In jüngeren Jahren wurde die „flammlose Oxyfuel-Verbrennung“ eingesetzt. Der Begriff beschreibt den visuellen Aspekt der Verbrennungsart: Die Flamme ist nicht mehr visuell sichtbar oder für das menschliche Auge leicht detektierbar. Eine andere Beschreibung könnte sein, dass die Verbrennung in Zeit und Raum „ausgedehnt“ ist – sie verteilt sich in großen Volumen, weshalb sie manchmal als „Volumenverbrennung“ bezeichnet wird. Eine solche Flamme hat eine gleichmäßige und niedrigere Temperatur, enthält aber die gleiche Energiemenge.
Bei der flammlosen Oxyfuel-Verbrennung wird die Flamme durch die heißen Ofengase verdünnt. Dies reduziert die Flammentemperatur, um die Bildung von thermischem NOx zu vermeiden und eine homogenere Aufheizung des Stahls zu erreichen.
Bei der flammlosen Oxyfuel-Verbrennung reagiert das Gemisch aus Brennstoff und Oxidationsmittel gleichmäßig durch das Flammenvolumen, wobei die Rate durch die Partialdrücke der Reaktanten und ihre Temperatur gesteuert wird. Die flammlosen Oxyfuel-Brenner verteilen die Verbrennungsgase effektiv im gesamten Ofen und gewährleisten so eine effektivere und gleichmäßigere Erwärmung des Materials, selbst bei einer begrenzten Anzahl installierter Brenner – die verteilte Flamme enthält immer noch die gleiche Energiemenge, ist aber über ein größeres Volumen verteilt. Die niedrigere Flammentemperatur reduziert die NOx-Bildung erheblich. Niedrige NOx-Emissionen sind auch aus globaler Erwärmungsperspektive wichtig; NO₂ hat ein sogenanntes globales Erwärmungspotenzial, das fast 300-mal so hoch ist wie das von CO₂. Auch der Einsatz von Brennstoffen mit niedrigem Heizwert ist machbar, was últimamente betont wurde, beispielsweise die Verwendung von Gichtgas.
Oxyfuel-Brenner waren schon immer leistungsstark und kompakt, und die neue Generation flammloser Oxyfuel-Brenner hat ihr kompaktes Design beibehalten, um den Austausch bereits installierter Oxyfuel-Brenner und die einfache Nachrüstung von Luft-Brennstoff-Installationen zu erleichtern. Darüber hinaus fügt die flammlose Oxyfuel-Verbrennung nicht nur weitere Vorteile hinzu, sondern eröffnet neue Anwendungen, die alle eine wesentlich verringerte Umweltbelastung unterstützen.
In Stahlwerken, in denen die Oxyfuel-Verbrennungstechnologie bereits implementiert wurde, werden folgende Ergebnisse erzielt:
- Verbesserung der Durchsatzkapazität des Aufheizofens um bis zu 50 %
- Einsparung im Brennstoffverbrauch um bis zu 50 %
- Reduzierung der CO₂-Emissionen um bis zu 50 %
- Geringere NOx-Emissionen
- Reduzierung des Zunderverlusts beim Aufheizen
- Keine negative Auswirkung auf die Oberflächenqualität des Stahls
- Positive Auswirkung auf die Temperaturgleichmäßigkeit des Stahls
- Die ideale Aufheizkurve, die vom Steuerungssystem vorgeschlagen wird, lässt sich leichter erreichen
- Weniger Rauch aus dem Ofenschornstein, was die Werksumgebung erheblich verbessert.
Herstellungsprozess
- Molybdän-Metall und Legierungen: Schlüsselanwendungen über Branchen hinweg
- Polykristalliner Diamant (PCD): Überlegenes Material für CNC-Fräser – Vorteile & Anwendungen
- Hochofenschlacke: Essenziell für optimalen Ofenbetrieb
- Induktionsofen-Stahlherstellung: Effiziente elektrische Schmelztechnologie
- Optimierung von Hochofengas: Erzeugung, Nutzung und Effizienz
- Warmwalzwerk-Wärmebehandlungsöfen: Typen, Funktionen und industrielle Anwendungen
- Optimierung des Hochofen-Gießhausbetriebs für Effizienz und Zuverlässigkeit
- Aufheizofenbrenner: Typen, Effizienz und Umweltauswirkungen
- Optimierung des Hochofendesigns für überlegene Leistung und Langlebigkeit
- Sinteranlagen meistern: Wie Sinterprozesse die Eisenproduktion prägen