



Universelle Träger (I/H-Profile): Design, Walzen und Anwendungen
Universelle Träger und ihr Walzen
Universelle Träger werden auch als Parallelflanschträger oder Breitflanschträger bezeichnet. Der Querschnitt eines universellen Trägers hat entweder I- oder H-Form. H-förmige Träger werden auch als Universalstützen bezeichnet. Der horizontale Teil des Querschnitts heißt Flansch, das vertikale Element Steg. H-Träger haben breitere Flansche als I-Träger. Universelle Träger werden meist aus Baustählen gewalzt und im Bauwesen und Tiefbau eingesetzt. Der universelle Träger hat das effizienteste Querschnittsprofil, da der größte Teil seines Materials weit von der neutralen Achse entfernt liegt, was ein hohes Flächenträgheitsmoment second moment of area bewirkt, was wiederum die Steifigkeit erhöht – also Widerstand gegen Biegung und Durchbiegung.
H-Träger haben nahezu gleiche Breite und Tiefe und eignen sich besser für vertikale Ausrichtung zur Aufnahme axialer Lasten – wie Stützen im mehrgeschossigen Bau. I-Träger sind deutlich tiefer als breit und eignen sich besser für Biegelasten – wie Träger in Geschossdecken.
Wenn ein Träger biegt, ist die Oberseite unter Druck und die Unterseite unter Zug. Diese Kräfte sind an der obersten und untersten Stelle am größten. Da ein universeller Träger mehr Material an den oberen und unteren Seiten und weniger im Steg hat, bietet er einen strukturellen Querschnitt, der mit minimalem Materialeinsatz steif ist.
Eigenschaften und Grenzen
Obwohl I-Träger hervorragend für einrichtungales Biegen in einer Ebene parallel zum Steg geeignet sind, schneiden sie bei zweiachsigem Biegen weniger gut ab. Diese Träger zeigen auch geringen Widerstand gegen Torsion und erfahren Querschnittsverzug unter Torsionsbelastung. Bei torsionsdominierten Problemen werden Hohlprofile und andere steife Querschnitte den I-Trägern vorgezogen.
Die Erhöhung der Trägerhöhe erhöht die Biegefestigkeit um die dritte Potenz der Tiefe – universelle Träger bieten daher hohe Steifigkeit. Die Stegdicke darf jedoch nicht zu gering sein, um Knicken zu vermeiden.
Der Steg eines universellen Trägers widersteht Querkräften, während seine Flansche den größten Teil des Biegemoments aufnehmen. I-förmige Träger sind für hohe Lasten über große Spannweiten ausgelegt. Sie sind eine sehr effiziente Form für das Tragen sowohl von Biege- als auch Querkräften in der Stegebene. Die dicken Flansche und der dünnere Steg verteilen das Material effizient, um hohen Biegelasten aus Trägeranwendungen zu widerstehen. I-förmige Querschnitte haben jedoch reduzierte Tragfähigkeit in Querrichtung und sind ineffizient bei Torsionslasten.
Der H-Träger ist ein hochleistungsfähiger Profilstahl aufgrund seines Vorteils der optimierten Querschnittsflächenverteilung und des vernünftigen Festigkeits-Gewichts-Verhältnisses. Mit den Merkmalen breiter Flansch und dünner Steg hat der H-Träger ein großes Widerstandsmoment, hohe Biegefestigkeit und hervorragende mechanische Eigenschaften. H-Träger sind generell schwerer als I-Träger und nützlich als Stützen für Stützwände etc. Sie können auch als Trägerquerschnitte verwendet werden, wo Kopffreiheit ein Thema ist. Aufgrund ihrer herausragenden Eigenschaften werden H-Träger weit verbreitet für Träger, Stützen und andere architektonische Bauteile sowie in Pfahlfundamenten, Brücken und anderen Bauwerken eingesetzt.
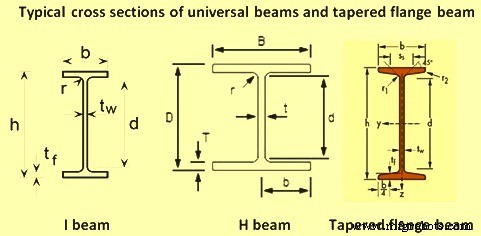
Universelle Träger unterscheiden sich von Walzprofilen mit geneigten Flanschen (Tapered Flange Beams). Die Flansche universeller Träger sind parallel und haben konstante Dicke, während die von Trägern mit geneigten Flanschen verjüngt sind und somit variierende Dicke aufweisen. Letztere benötigen aufgrund der variierenden Flanschdicke konische Unterlegscheiben für die Verbindung.
H-Träger haben nahezu gleiche Breite und Tiefe, während I-Träger deutlich tiefer als breit sind. Universelle Träger werden aus Baustählen entweder durch Fertigung (meist aus Stahlplatten) oder durch Walzen hergestellt. Der Querschnittsvergleich verschiedener Trägertypen ist in Abb. 1 dargestellt.
Walzen von universellen Trägern
Konventionell werden universelle Träger wie andere Profilstähle durch Walzen von Stahlblöcken in Universalgerüsten hergestellt (Abb. 2). In jüngerer Zeit werden Brammen mit dog-bone-förmigem Querschnitt (Knochenform) stranggegossen, wodurch bestimmte Stufen im Vorwalzen entfallen. Für die I-Trägerproduktion ist der modernste Prozess das Stranggießen und Walzen von Brammen mit dünnen Flanschen (z. B. Dicke unter 50 mm), um Parallelflanschträger mit dünnem Steg herzustellen.
Konventionelles Universalträgerwalzwerk
Der konventionelle Produktionsprozess für das Walzen universeller Träger umfasst: Erhitzen des Blocks, Walzen auf korrekte Kontur und Abmessungen, Heißzuschnitt auf handhabbare Längen, Abkühlung auf Umgebungstemperatur, Richten, Zuschnitt auf Bestelllängen, Inspektion und Versand.
Das Erhitzen des Blocks für große Querschnitte erfolgt in einem von zwei Ofentypen: Schiebeofen oder kontinuierlicher Schrittrohr-Ofen (Walking Beam). Der Schiebeofen bediente fast alle älteren Universalträgerwalzwerke, während der Trend zu Schrittrohröfen geht aufgrund zahlreicher Vorteile. Normalerweise haben Universalträgerwalzwerke ein oder zwei kontinuierliche Schrittrohröfen.
Ein typisches Walzwerk für universelle Träger verfügt über ein Zweigerüst-Umkehr-Vorwalzgerüst für die initiale Formgebung, gefolgt von einer Gruppe von drei in Reihe angeordneten Gerüsten, in denen der Walzprozess abgeschlossen wird.
H-Träger wurden ursprünglich auf Zweigerüst- und Dreigerüst-Walzwerken sowie Vierrollen-Universalgerüsten für das Endwalzen hergestellt. Die Flansche wurden jedoch nicht so gut ausgezogen wie der Steg, und die Träger waren in der Größe begrenzt. Doch es bestand beträchtliche Nachfrage nach Trägern mit größerer Tiefe, dünneren Stegen und größeren Flanschen mit wenig oder keinem Verjüngung. Diese Nachfrage setzte den Trend für Universalträgerwalzwerke.
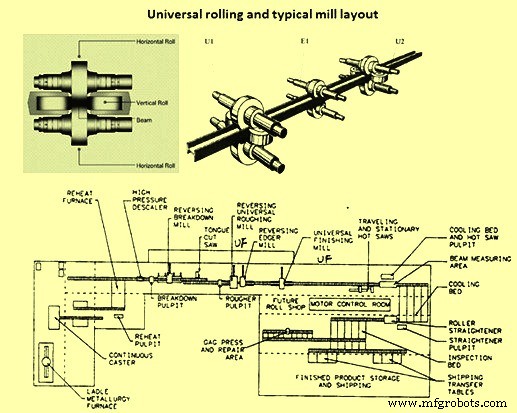
Die Ausstattung eines normalen Universalträgerwalzwerks besteht aus: Hochdruck-Wasserentschupper zur Zunderentfernung von erhitzten Blöcken, zweigerüstigem Umkehr-Vorwalzgerüst mit Mehrnutenwalzen und Manipulatoren auf beiden Seiten, Zungensäge zum Kopfabschnitt, Universal-Vorwalzgerüst, Kantenwalzgerüst, eintaktiges Universal-Endwalzgerüst, Heißsäge, Maßanschlag, zwei Kühlbetten, 7-9-walziger Drehrichtapparat, Prüfstand mit Gag-Presse für eventuelles Nachrichten, Stapelmaschine, Etikettierer, Kaltsäge und Bindegerät sowie Rollgänge für Materialtransport. Das typische Walzwerkslayout ist in Abb. 2 dargestellt.
Das Universal-Vorwalz- und Kantenwalzgerüst sind umkehrende Mehrtaktsgerüste, die durch computergestützte Drehzahlanpassung im Tandembetrieb laufen. Das Universal-Vorwalzgerüst ist normalerweise ein Vierwalzengerüst mit zwei angetriebenen Horizontalwalzen und zwei nicht angetriebenen Vertikalwalzen. Das Kantenwalzgerüst ist meist ein Zweigerüst mit einer Nut. Das Universal-Endwalzgerüst hat ebenfalls zwei angetriebene Horizontalwalzen und zwei nicht angetriebene Vertikalwalzen.
Nach dem Walzen durchläuft der universelle Träger Endbearbeitungsstufen wie Heißsägen zum Schnitt auf Kühlbettlänge. Normalerweise gibt es zwei Sägen: eine stationäre und eine fahrbare. Das Kühlbett hat meist eine Kombination aus Schrittrohr und Kettenförderern für Materialbewegung. In manchen Walzwerken werden auch Wassersprühen auf Ober- und Unterseite der geschnittenen Träger zur Kühlung vor dem Veredelungsbereich eingesetzt.
Modernes Universalträgerwalzwerk
Moderne Universalträgerwalzwerke werden normalerweise mit kontinuierlichen Universalgerüsten gebaut, um kontinuierlich gegossene Brammen oder Trägerbrammen zu walzen. Das Walzwerk ist üblicherweise mit einem automatischen Dickenregelsystem (AGC) ausgestattet. Die Flanschdicke der gegossenen Trägerbramme beträgt weniger als 50 mm.
Die Bramme oder Trägerbramme wird üblicherweise in einem kontinuierlichen Schrittrohr-Wiedererhitzungsofen erhitzt. Viele Wiedererhitzungsöfen haben vier Heizzonen und eine Kapazität von ca. 250 t/h. Moderne Wiedererhitzungsöfen sind voll computergesteuert und können heiße oder kalte Brammen bzw. Trägerbrammen zum Beschicken annehmen.
Ein kompletter Walzzug besteht meist aus einem Vorwalz- oder Rauhwalzgerüst, einer Universalgerüstgruppe mit Universalgerüst U1, Kantenwalzgerüst E1, Universalgerüst U2 (Abb. 2) und einem Universal-Endwalzgerüst. Vor dem Rauhwalzgerüst steht ein Hochdruck-Wasserentschupper. Zur Ausrüstung gehören Heiß- und Kaltsägeeinrichtungen, ein Walzenrichtapparat, Prüfstand mit Gag-Presse, Veredelungsmaschinen, Walzendreh- und Werkstatteinrichtungen. Alle Geräte sind über Rollgänge für den Walzguttransport verbunden. Im Veredelungsbereich gibt es an manchen Stellen Kettenförderer. Moderne Universalträgerwalzwerke haben normalerweise eine Jahreskapazität von 1 Million Tonnen oder mehr.
Das Rauhwalzgerüst ist oft ein Umkehrgerüst. Da dünne Brammen oder Trägerbrammen mit dünnem Flansch als Eingangsgröße gegossen und zugeführt werden, sind weniger Takte als im konventionellen Walzverfahren erforderlich. Der Stahl wird gewalzt, bis seine Größe für das Universalgerüst des Trägerwalzwerks passt.
Eine typische Trägerwalzwerk-Universalgerüstgruppe besteht aus einem Universal-Vorwalzgerüst mit vertikalen und horizontalen Walzen, einem horizontalen Kantenwalzgerüst und einem Universal-Endwalzgerüst mit horizontalen und vertikalen Walzen (Abb. 2). Um schwerere Brammen als Ausgangsmaterial zu ermöglichen und die Ausbeute zu verbessern, wird meist ausreichend Auslauftischlänge bereitgestellt.
Normalerweise durchläuft das profilierte Walzgut nach dem Vorwalzgerüst vorwärts und rückwärts durch den Walzzug: Das Universal-Vorwalzgerüst reduziert die Dicke von Mittelsteg und beiden Flanschen, während die Kantenwalzen nur die Flanschspitzen berühren, um deren Länge zu kontrollieren. Das Universal-Endwalzgerüst bleibt bis zum letzten Takt geöffnet, wenn seine vier Walzen dem Profil eine gute Oberflächenqualität verleihen und enge Maßtoleranzen sicherstellen.
Die Höhe der unteren Horizontalwalzen an beiden Universalgerüsten kann ebenso wie die oberen Walzen verstellt werden. Dies stellt sicher, dass der Steg in der Mitte der Flansche gebildet wird. Alle Walzen in den drei Gerüsten werden automatisch per Computersteuerung positioniert, programmiert für die verschiedenen Profilformen und -maße.
Die Walzwerke sind auch mit automatischer hydraulischer Dickenregelung (AGC) ausgestattet. Dies bietet verbesserte Maßtoleranzen und hohe Flexibilität bei Profilgrößen.
Produkte wie H-Träger, deren Querschnittsform nicht rechteckig ist, können ebenfalls durch Walzen hergestellt werden. Hier wird im Vorwalzstadium Kalibrierwalzen durchgeführt. Die Materialien werden durch Kalibrierwalzen gewalzt, um dieselbe Querschnittsform wie die Walzen zu erhalten. Nach Erreichen einer annähernden H-Form durch Kalibrierwalzen wird das Produkt durch ein Universalwalzwerk und ein Kantenwalzwerk endbearbeitet. Ein H-förmiger Querschnitt entsteht, wenn das Material durch vier Walzen läuft, weshalb das Universalwalzwerk mit einem Paar Vertikalwalzen und einem Paar Horizontalwalzen für das Walzen von H-Trägern geeignet ist. Das Kantenwalzgerüst ist mit Kalibrierwalzen ausgestattet und hat die Funktion, die Flanschbreiten der Produkte einzustellen.
Im Universalwalzwerk können Variationen der Flansch- und Stegdicke einfach durch Einstellung des Walzspalts vorgenommen werden. Wenn jedoch Produkte mit unterschiedlichen Steghöhen und Flanschbreiten gewalzt werden sollen, sind exklusive Walzen für diese Größen erforderlich, was Walzenwechsel nötig macht. Insbesondere da die Steghöhen durch die Summe der Horizontalwalzenbreite und Flanschdicke bestimmt sind, war es bislang notwendig, genauso viele Horizontalwalzengrößen wie Produktsteghöhen vorzuhalten. Entwicklungen zur Überwindung dieses Problems führten zu modernen Walzwerken und Walztechniken, die die Steghöhe durch eine Walze mit verstellbarer Breite ohne Walzenwechsel anpassen können.
Herstellungsprozess
- IoT-Integration: Fernsteuerung von Arduino über Windows 10 UWP-Apps
- Dünnbrammen-Gießen und -Walzen: Effizienzsteigerung in der Flachstahlproduktion
- Der Tiegel: Schlüssel zur Qualität im kontinuierlichen Stahlstranggießen
- Trägerblank-Gießtechnologie: Effiziente Stahlträgerproduktion im Fortschritt
- Optimierung des Hochofen-Gießhausbetriebs für Effizienz und Zuverlässigkeit
- Optimierung des Hochofendesigns für überlegene Leistung und Langlebigkeit
- CNC-Maschinen: Effizienz und Präzision im Industrieanlagenbau
- Fräsmaschinen verstehen: Typen, Funktionen und Anwendungen
- Warm- vs. Kaltwalzen: Metallumformprozesse verstehen
- Walzen verstehen: Wie Walzwerkprozesse Metall formen