



Optimierung des Hochofendesigns für überlegene Leistung und Langlebigkeit
Hochofen und sein Design
Das Design eines Hochofens (HO) spielt eine fundamentale Rolle für seinen zuverlässigen Betrieb, die metallurgische Leistung, nachhaltig hohe Produktivität und lange Kampagnenlebensdauer.
Das Design eines modernen HO basiert im Allgemeinen auf dem Konzept einer freistehenden Einheit mit umgebender Gebäudehülle, die Zugang zum Ofen und Unterstützung für das HO-Gassystem bietet. Das HO-Design muss die Optimierung der Mühlen- und Gasströmung bei Berücksichtigung der potenziellen Rohstoff- und Betriebsbedingungen für den Ofen über seine gesamte Kampagne gewährleisten.
Das HO-Design muss die Eigenschaften der Hülle, der Kühlkörper und der feuerfesten Auskleidung integrieren, um den gut ausbalancierten Gesamtbetrieb des HO-Komplexes zu gewährleisten. Die Wahl der richtigen Feuerfeste und Kühlsysteme in jeder Zone des HO ist entscheidend für einen erfolgreichen, wirtschaftlichen und vor allem sicheren Betrieb des HO.
Anlagenintegration und Automatisierung
Alle für den reibungslosen HO-Betrieb notwendigen Anlagen müssen bei der Gestaltung eines Hochofens integriert werden. Wichtige dieser Anlagen sind: Beschickungsanlage, Gießhausausrüstung (Tonpistolen, Abstichbohrer, Rinnenabdeckmanipulatoren, kippbare Rinnen für Eisen und Schlacke, Stabwechsler, und Ankerbohrer etc.), Düsenstöcke, verschiedene Ventiltypen (z. B. Heißwindventile, Schnarchventile, Entlastungsventile, Ausgleichs-/Überdruckventile, Durchflussregelventile und Absperrventile etc.), verschiedene Sonden (z. B. Temperatursonden über der Mündung, und Unter-Mündung-Gassonden etc.), mechanische Mündungsschreiber, bewegliche und feste Mündungspanzerungen, Mündungszündlanzen und Profilmesser etc.
Das HO-Design sollte für Anlagen sorgen, die einen bewährten Ruf für Zuverlässigkeit, Haltbarkeit und hohe Leistung in den harten Bedingungen der HO-Umgebung haben.
Der Betrieb eines modernen HO ist recht komplex und erfordert notwendige Automatisierungs- und Steuerungsausrüstung zur Überwachung verschiedener Steuerparameter. Dies ist sehr notwendig, um die von einem modernen Ofen erwarteten hohen Produktivitätsniveaus zu erreichen.
Das HO-Design sollte auch seine schnelle und präzise Konstruierbarkeit unterstützen.
HOF-Profil
Das HOF-Profil hat eine komplexe Konfiguration, die aus Zylindern besteht, die an abgestumpfte Kegel angeschlossen sind, und aus mehreren Zonen besteht: Herd, Bosh, Bauch und Schacht. Der Schacht ist weiter in unteren Schacht und oberen Schacht unterteilt. Im Herd befindet sich eine tote Schicht flüssigen Metalls, bekannt als „Dead Man Zone“. In jeder Zone gibt es Hülle, Kühlkörper und Feuerfeste. Das Arbeitsprofil des Ofens wird nach einem bestimmten Volumen des Auskleidungsverschleißes festgelegt. Unterschiedliche physikochemische Prozesse finden innerhalb dieser Zonen im Ofen statt. Die Größenverhältnisse der verschiedenen Zonen variieren mit dem nützlichen Ofenvolumen, liegen aber meist in einem akzeptablen Bereich.
Das Verhältnis der Gesamthöhe des Ofens zum Bauchdurchmesser für mittelgroße und große Hochofen verringert sich von etwa 3 auf 2,00, wenn das nützliche Ofenvolumen von 1000 m³ auf 5500 m³ zunimmt. Das Verhältnis des Ofenbauchdurchmessers zum Ofenherddurchmesser variiert im Bereich von 1,09 bis 1,13 (ideal wäre 1,05 bis 1,10). Das Verhältnis des Durchmessers des Ofenkopfs zum Durchmesser des Bauchs variiert üblicherweise im Bereich von 0,62 bis 0,71.
Ebenso hängen die Höhen der verschiedenen Zonen für mittelgroße und große Öfen vom nützlichen Volumen ab, variieren aber normalerweise innerhalb eines Bereichs. Die Höhe der toten Schicht variiert im Bereich von 600 mm bis 1700 mm. Die Höhe des Herds nimmt mit dem nützlichen Ofenvolumen zu und liegt im Bereich von 3200 mm bis 5700 mm. Die Höhe des Bosh liegt normalerweise im Bereich von 3000 mm bis 4000 mm. Die Höhe des Bauchs in einem HO ist im Vergleich zu anderen Höhen minimal und liegt normalerweise im Bereich von 2000 mm bis 3000 mm. Die Höhe des Schachts im HO ist maximal und variiert üblicherweise im Bereich von 15 m bis 20,7 m. Die Höhe des oberen zylindrischen Teils des Schachts variiert von 2,5 m bis 3 m. Die Gesamthöhe des Ofens variiert von 26 m bis 36 m. Die effektive Höhe des Ofens schließt die Höhe des oberen zylindrischen Teils des Schachts aus und liegt normalerweise im Bereich von 23 m bis 33,5 m.
Die Neigungswinkel, die der Schacht mit dem Bauch und der Bosh mit dem Bauch bildet, sind wichtige Parameter und variieren normalerweise in den Bereichen von 82,5 bis 85,5 Grad und 79,2 bis 80,5 Grad jeweils.
Die effektive Höhe des Ofens hängt von der Qualität (Festigkeit) des verfügbaren Kokses ab. Die HOF-Höhe von 33,5 m ist fast ihre praktische Grenze bei normaler Koksfestigkeit. Daher ist jede Erhöhung des effektiven Volumens durch Erhöhung der Querschnittsabmessung des Ofens bei praktisch gleicher Ofenhöhe zu erreichen. Dies bedeutet eine Verringerung des Verhältnisses der Gesamthöhe zum Bauchdurchmesser. Dies bedeutet auch einen verringerten Neigungswinkel zwischen Schacht und Bauch. Der Neigungswinkel zwischen Schacht und Bauch kann so weit reduziert werden, wie er die lineare Ausdehnung des Mühlenmaterials bei Temperaturerhöhung nicht behindert.
Auch die Querschnittsfläche des Herds hängt von der Intensität der Kohlenstoffverbrennung ab. Dies ist der in Koks enthaltene Kohlenstoff (sowohl HO-Koks als auch Nusskoks) und Hilfsbrennstoff und wird durch den Kohlenstoffgehalt der gesamten täglichen Brennstoffzufuhr zum Ofen geteilt durch das Ofenvolumen bestimmt.
Mit der Zunahme des Ofendurchmessers muss eine entsprechende Erhöhung des Heißwinddrucks erfolgen, um die Zentralarbeit des Ofens zu gewährleisten. Dies erfordert höheren Druck am Ofenkopf, um einen vernünftigen Druckunterschied im Ofen für die reibungslose Bewegung der Mündung aufrechtzuerhalten.
Die Anzahl der Düsen im HO beträgt normalerweise das Doppelte des Herddurchmessers am unteren Ende des mittelgroßen Ofens und übersteigt bei zunehmendem Ofenvolumen das Zweifache des Herddurchmessers.
Das Designprofil einiger russischer Hochofen ist in Abb. 1 dargestellt.
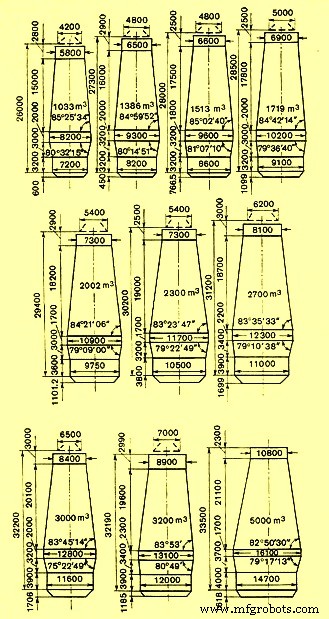
Abb. 1 Designprofile russischer Hochofen
Charakteristika der HOF-Zonen
Die Charakteristika der verschiedenen Zonen des HO sind wichtig und müssen beim Design des HO berücksichtigt werden. Diese Charakteristika werden im Folgenden beschrieben.
- Dead Man Zone – Hohe Temperaturen und Drücke von den flüssigen Schmelzeprodukten und Ofengasen.
- Herdzone – Hohe Umgebungstemperaturen, kontinuierliche Bewegung der flüssigen Schmelzeprodukte, chemische Aktivität der Produkte, Druck und chemische Aktivität der Gase, Feuchteeintritt in den Herd.
- Unterer Teil der Bosh-Zone – Hohe Umgebungstemperaturen, kontinuierliche Bewegung der Mühlenmaterialien, Gase, Schlacken und Flüssigeisen, chemische Aktivität der Schlacken, Druck von Mündung und Gasen.
- Oberer Teil der Bosh-Zone – Kontinuierliche Bewegung der Mühlenmaterialien und Gase, Wirkung von Zink (Zn) und Alkalimetallverbindungen, und hohe Temperaturen.
- Untere Hälfte der Schachtzone – Kontinuierliche Bewegung der Mühlenmaterialien und Gase, Wirkung von Zn, Alkalimetallverbindungen, und hohe Temperaturen.
- Obere Hälfte der Schachtzone – Kontinuierliche Bewegung der Gase und Mühlenmaterialien, Wirkung von Rußkohlenstoff und Zn.
Das Design der HO-Feuerfeste muss diese in den verschiedenen Zonen des HO bestehenden Bedingungen berücksichtigen.
Der Heißwind tritt in den Ofen nahe der Grenze zwischen Herd und Bosh ein und bildet eine Zone, in der der Koks in der Mündung verbrennt. Die Verbrennung des Kohlenstoffs des Koks findet in einem begrenzten Volumen des Herds statt. Der größte Teil der bei diesem Prozess in seiner intensivsten Phase erzeugten Wärme konzentriert sich in der Nähe der Ofenwände. Die Temperaturen im Bereich unter der Koksverbrennungszone betragen 1500 °C bis 1650 °C am Ofenrand, und die Relation zur Menge an Flüssigeisen und Schlacke, die sich in diesem Teil des Ofens angesammelt hat, und der für ihren Transit benötigten Zeit ist eine wichtige Charakteristik. Allerdings ist diese Temperatur am Rand etwas niedriger als im Zentrum des Ofens, aufgrund des Kühleffekts des Bodens.
Die Gase, die den Düsenbereich des Herds verlassen, haben eine Temperatur von bis zu 2000 °C, während die absteigenden Materialien oberhalb und unterhalb des Bosh bei etwa 500 °C oder sogar weniger sind. Dieser Unterschied ist der Grund für den intensiven Wärmeübergang, der in diesem Bereich stattfindet, und er wird von abrupten Temperaturänderungen begleitet. Eine so intensive Erwärmung ist im oberen Teil der Bosh-Region und des Schachts nicht möglich, da die gesamte verfügbare Energie für die direkte Reduktion verwendet wird. Als Folge ändert sich die Temperatur in Höhenrichtung im unteren Teil des Schachts relativ wenig im Vergleich zum Bosh. Der obere Bereich, in dem intensive Erwärmung auftritt, befindet sich im unteren Teil des zylindrischen Ofenkopfs und über dem Schacht. Die in den Ofen eingebrachten Materialien haben eine Temperatur von etwa 30 °C, während die im Ofen entgegen der Materialbewegung aufsteigenden Gase eine Temperatur haben, die ein Vielfaches größer ist.
In sowohl dem Herd als auch den anderen Teilen des Hochofens nimmt die Gastemperatur um 100 °C bis 250 °C ab, wenn man von den Wänden zum zentralen Teil des Ofens geht.
Die Erhöhung der horizontalen Abmessungen des Ofens im Herd und Bosh verschiebt das Maximum der Gasgeschwindigkeit zum Ofenzentrum und verringert damit die Gasgeschwindigkeit im Randbereich. Als Folge sinkt die Temperatur dieses Bereichs zusammen mit der Wirkung der Herdgase auf die Auskleidung.
Weiterhin müssen für den reibungslosen Betrieb des Hochofens das Design und die Produktivität der peripheren Anlagen und Einrichtungen den Anforderungen des Hochofens entsprechen und mit ihm integriert sein. Die wichtigsten peripheren Anlagen und Einrichtungen umfassen HO-Mühlenmaterialhandhabung, Versorgung und Beschickungsanlagen, Gebläse und Heißwindöfen für die Versorgung mit Heißwind bei geeigneter Temperatur und Druck, Anlagen für die Behandlung von HO-Gas und dessen Reinigung, Gießhaus für die Ableitung von Heißeisen und Flüssigschlacke, Heißeisenhandhabungsanlagen, Flüssigschlackegranulierung und Handhabung von granulierter Schlacke, Wasseraufbereitungsanlagen.
Herstellungsprozess
- Hochofenschlacke: Essenziell für optimalen Ofenbetrieb
- Wichtige Konstruktionsaspekte für Hochofen und ihre Nebenanlagen
- Hochleistungs-Automatisierung, Messung und Steuerung für Hochofenanlagen
- Optimierung von Hochofengas: Erzeugung, Nutzung und Effizienz
- Optimierung der Hochofenproduktivität: Schlüsselparameter und Strategien
- Optimierung des Hochofenbetriebs mit hochaluminhaltiger Schlacke
- Optimierung von Hochofen-Kühlsystemen für höhere Effizienz und längere Standzeiten
- Optimierung des Hochofen-Gießhausbetriebs für Effizienz und Zuverlässigkeit
- Effizienzsteigerung beim Stahlaufheizen durch Oxyfuel-Brenner und regenerative Brenner
- CO₂-Emissionsreduzierung in der Hochofen-Roheisenherstellung