



Trägerblank-Gießtechnologie: Effiziente Stahlträgerproduktion im Fortschritt
Trägerblank-Gießtechnologie
Die Entwicklung des Direktgießens von Trägerblanks (Beam Blanks) ist eine der herausragendsten Erfolgsgeschichten in der Evolution des Stahl-Stranggießens. Das Stranggießen von Nahe-Nettoform-Querschnitten, „Trägerblanks“ oder „Dogbones“ genannt, ist seit Inbetriebnahme der ersten Trägerblank-Gießanlage 1968 bei Algoma Steel (heute Essar Steel Algoma Inc., Sault Ste. Marie, Kanada) ein effizientes kommerzielles Verfahren zur Herstellung von Langprodukten wie I- und H-Trägern. Die Wirtschaftlichkeit gegenüber konventionellem Blockgießen beruht auf höherer Produktivität, geringeren Walzkosten und verbesserter Energieeffizienz.
Wie bei vielen Innovationen brauchte die konservative Stahlindustrie Zeit für die Akzeptanz dieses revolutionären Konzepts. Der erfolgreiche Einsatz beruhte auf interdisziplinärer Zusammenarbeit und Optimierung von Gieß- und Walzprozess. Diese Pionierarbeit zog sofort breite Aufmerksamkeit auf sich – nicht nur in der Stahlindustrie, sondern auch in der Wissenschaft (z. B. Erstarrungsmuster dieses komplexen Strangquerschnitts). Dennoch vergingen fünf Jahre bis zur nächsten Trägerblank-Gießanlage im Mizushima-Werk von Kawasaki Steel.
Entwicklung zum Nahe-Nettoform-Trägerblank
Stranggießen und Walzen von Trägerblanks ist heute gängige Praxis in der Trägerproduktion. Neuere Entwicklungen konzentrieren sich auf Nahe-Nettoform-Trägerblanks. Der Unterschied zwischen konventionellem und Nahe-Nettoform-Trägerblank zeigt Abb. 1. Konventioneller Trägerblank hat relativ dicken Flansch (üblich > 100 mm), Nahe-Nettoform-Trägerblank Flanschdicke < 100 mm (untere Praxisgrenze ~50 mm). Dutzende bis hunderte Träger können durch Walzen nur eines Trägerblanks produziert werden.
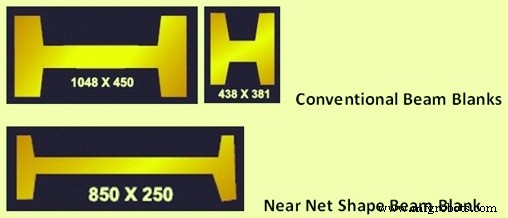
Trägerblank-Gießen bietet für schwere und mittlere Profile durch Nahe-Nettoform-Gießen ähnliche Vorteile wie Dünnbrammengießen für Flachprodukte. Für I- und H-Träger im oberen Gewichtsbereich ist die Anwendung von Guss-Trägerblanks statt konventioneller Blöcke eine exzellente Alternative.
Direktguss kleiner Trägerblanks reduziert Walzpässe drastisch. Ab Standard-Block/Knüppel: 6 Vorwalzpässe + 10 Endwalzpässe für IPE 100 (100×50×5 mm). Bei Trägerblank-Größe 110×70×12 mm (25 kg/m) nur noch 6 Pässe gesamt für IPE 100.
Nahe-Nettoform-Trägerproduktion ist weltweites Interesse zur Kostensenkung durch reduziertes Aufheizen und Walzen. Kombination aus Nahe-Nettoform-Guss (Stegstärke 50 mm) und Direktwalzen. Güte des Nahe-Nettoforms bestimmt sich durch minimal notwendige Walzpässe für gewünschtes metallurgisches Gefüge.
Anlage basierend auf Nahe-Nettoform-Trägerblank-Konzept ist sehr kompakt. Hauptbestandteile: Trägerblank-Gießanlage, Ofen für erforderliche Temperaturverteilung zum Walzen, konventionelles Vorwalzgerüst, U1-E1-U2 Universalgerüstgruppe (Universal-Vorwalzgerüst, 2-Hoch-Kantwalzgerüst, Universal-Endwalzgerüst).
Wirtschaftliche Vorteile
Ökonomische Vorteile des Trägerblank-Gießens lassen sich hauptsächlich auf den Walzprozess zurückführen. Durch Nahe-Nettoform der Trägerblanks ist weniger Walzarbeit im Vorwalzwerk nötig für erforderlichen Querschnitt für weitere Walzvorgänge. Beispiel ARBED-SWT (Stahlwerk Thüringen): Früher IPE 300 aus 80×300 mm Rechteckblock durch 11 Pässe im Vorwalzgerüst. Heute mit Trägerblank-Querschnitt nur 5 Pässe für dasselbe Ergebnis.
Vorteile konventioneller Trägerblanks:
- Weniger Walzpässe im Vorwalzwerk
- Produktivitätssteigerung bestehendem Walzwerk ~15 %
- Energieverbrauch Vorwalzgerüste ~55 % reduziert
- Geringere Walzenkosten durch weniger Walzgerüste
- Geringere Wartungskosten Vorwalzgerüst (Einsparung ~55 %)
Walzwerksausstoß steigt ~1 % durch verbesserte Formgebung als Folge Nahe-Nettoform, besonders am Walzanfang. Zusätzliche Aufheizenergieeinsparung ~8 % durch besseres Oberfläche/Volumen-Verhältnis bei kaltem Beschicken.
Wirtschaftliche Vorteile durch Nahe-Nettoform-Trägerblank-Gießen für Träger und Profile hauptsächlich durch reduzierte (oder eliminierte) Walzkosten im Rauhwalzgerüst:
- ~30 % niedrigere Investitionskosten
- ~15 % höhere Produktivität
- Eliminierung Walzpässe im Rauhwalzgerüst
- ~1,5 % höhere Ausbeute
- Niedrigere Betriebskosten
- Geringerer Energieverbrauch, niedrigere CO₂- und NOx-Emissionen
- ~55 % niedrigere Wartungskosten
- Reduzierte Mannstunden pro Tonne Stahl
- Keine Zwischenerlagerung von Blöcken nötig
Diese Vorteile trugen wesentlich zum raschen Anstieg des Trägerblank-Gießens in jüngerer Zeit bei.
Verteiler (Tundish) Betrieb
Bei kleineren Trägerblank-Größen: Freistrahlgießen und Ölschmierung. Wie bei Knüppelgießen kommerzieller Qualitäten: zwei Dosierdüsen pro Kokille für gleichmäßige Stahleinspeisung. Dosierdüsen erfordern sorgfältige Balance der Stahl-Sauerstoff-Aktivität, um das „Operationsfenster“ zwischen Düsenverstopfung und Nadelochbildung zu treffen. Bevorzugt einfaches Mn/Si-Entsauerung, Nadelochkontrolle durch Al-Drahteinspeisung in die Kokille.
Bei größeren Größen: Kokillenpulver-Anwendung bevorzugt zur Minimierung ungleichmäßiger Erstarrung, Strangoberflächen-Einfallungen, Risse und Bleeder. Freistrahlgießen kombiniert mit eingetauchten feuerfesten Trichtern zur Verhinderung Pulvereintrag. Bei Al-feinkörnigen Stählen für hohe Zuganforderungen: Aktive Flusssteuerung durch Stopper und Strahlummantelung mit SEN (Tauchgussröhre), üblicherweise Einzelsection-Anordnung. Vorteilhaft für Kokillenniveau-Steuerung und Betriebskosten.
Kokillendesign
Kokillendesign und -betrieb sind Schlüsselfaktoren beim Trägerblank-Gießen. Drei Design-Generationen:
- 1. Generation – Blockkokille mit tiefgebohrten Wasserkammern, zweiteilig. Öffnen, Schließen, Verriegeln pneumatisch für leichte Blank-Entnahme bei Störung. Später um zwei Stufen Fußrollen ergänzt.
- 2. Generation – Hybrid Block/Platten-Design: Seitenwände aus kaltgewalzten Kupferplatten mit Nuten für höhere Wassergeschwindigkeit.
- 3. Generation – Ähnlich, aber schmale Seiten zwischen breiten Seiten geklemmt für größere Einstellbarkeit.
Letzteres Design erwies sich besonders nützlich für umfangreiche Breitflansch-Trägerquerschnitte. Für kleinere Querschnitte werden Rohrkokillen mit Wandstärken 6–32 mm verwendet.
Derzeit zwei Grunddesigns für Trägerblank-Kokillen im Einsatz:
- Rohrkokille – Hauptsächlich für Trägerblank-Formate bis 300 mm × 400 mm Außenquerschnitt. Kupferrohrwanddicke bis 32 mm je nach Größe. Primärkühlwasser zwischen Kupferrohr-Außenfläche und speziellem Leitrohr geführt. Aus Fertigungsgründen nicht möglich: negativer Konus im Schulterbereich oder Kupferwanddicken-Variation für Temperaturhomogenisierung über Strangumfang.
- Plattenkokille – Für größere Trägerblank-Querschnitte geeignet. Individuelle Kupferplatten auf Trägerplatten befestigt, verschraubt zum Querschnitt. Primärkühlwasser durch Kühlkanäle und -bohrungen. Ermöglicht negativen Konus im Schulterbereich (Kompensation Stegschwund) und verbesserte Kühlbohranordnung für Homogenisierung der Kupferoberflächentemperatur.
Für lange Kokillenlebensdauer meist CuCrZn als Kokillenmaterial (hohe Verschleißfestigkeit). Weiter verbessert durch Chrombeschichtung, teils Mehrfachbeschichtung (drei Lagen).
Schwere Kokillen erfordern robuste Oszillation. Kurzer Hebel mit Motorexzenter und Druckstange ist nahezu wartungsfrei. Sichert hohe Führungsgenauigkeit (Passlinienabweichung < 0,02 mm). Für flache Oszillationsmarken ist Kurzhub/Hochfrequenz-Modus am besten für niedrigen C-Bereich Baustähle geeignet.
Konizitätsdesign (Taper Design)
Besondere Herausforderung im Kokillendesign: Wahl adäquater Konizitäten für komplexe Trägerblank-Formen. Während für äußere Flanschseiten positiver Konus gilt, ist für Stegkerbe Null- oder Negativkonus erforderlich. Innenwinkel der Flansche und Radien zwischen Flansch und Steg sind ebenfalls wichtig. In jüngerer Zeit wird Konizitätsdesign durch FEM-Analyse (Finite-Elemente-Methode) von Kokillen-Wärmeübergang, Schalenwachstum und Schalenkontraktion unterstützt.
Geometrische und thermische Kokillenbedingungen für initiale Strangerstarrung sind extrem wichtig für herausragende Oberflächen- und innere Strangqualität. Ein ordnungsgemäßes Primärkühlsystem und Kokillenkonizität sind notwendige Vorbedingungen. Ein 2D, voll gekoppeltes thermomechanisches Finite-Elemente-Modell berechnet Temperatur- und Verschiebungsfelder des Strangs während initialer Erstarrung in der Kokille.
Diese Simulation ermöglicht besseres Verständnis des komplexen Schwindverhaltens eines bestimmten Trägerblank-Querschnitts, sodass Form und Konizität des Kokillen-Innenkonturs präzise bestimmt werden können.
Dieses 2D-FEM-Modell war erfolgreich bezüglich Schalenwachstum, interner und oberflächennaher Trägerblank-Qualität und Kokillenverschleiß.
Transiente Analyse unter Vernachlässigung des Längswärmeflusses liefert Temperatur- und Verschiebungsfelder. Einfluss verschiedener Kokillenkonizitäten auf Schalenwachstum, Temperaturfelder und Kontaktspannungen durch Schalenschwinden lässt sich leicht untersuchen. Interner ferrostatischer Druck steigt, während Strangschale durch Kokille wandert.
Strangstützlänge
Für Design der Strangstützlänge wird üblicherweise transiente Wärmeübergangsanalyse des Trägerquerschnitts durchgeführt. Diese liefert Informationen über Schalenwachstum im Strangstützbereich und exakte metallurgische Länge. Zu kurzer Steg-Strangstütz kann Ausbeulen oder Öffnung der Stegmitte verursachen – führt zu Stahlsegregation und Stegdickenvariationen. Zu kurzer Flansch-Strangstütz kann Ausbeulen und Grenzflächenrisse verursachen. Aufgrund der einzigartigen Trägerblank-Form müssen vier verschiedene Bereiche der Strangoberfläche individuell gestützt werden:
- Steg – Zur Verhinderung Stegausbeulung und damit stärkerer Mittelsegregation muss Steg bis hinreichender Erstarrung über seine Breite gestützt werden. 2D-Thermanalyse liefert nötige Stützlänge.
- Flansch – Flansch muss gestützt werden gegen Ausbeulen und innere Risse. 2D-Thermanalyse liefert Temperaturfeld und korrespondierende Schalendicke. Nachfolgende Spannungsanalyse zeigt Spannungs-/Verformungsfelder durch inneren ferrostatischen Druck vom Flüssigstahlkern. Kriterium für Stützlänge: erzeugte Grenzflächendehnung durch ferrostatischen Druck an Flüssig/Fest-Übergang der Flanschinnenseite.
- Flanschspitze – Ähnliche Kriterien wie für ganzen Flansch. Stützlänge hängt allgemein von Gussgröße und Gießgeschwindigkeit ab. Oft, besonders bei niedrigen Gießgeschwindigkeiten und kleinen Trägerblank-Querschnitten, keine zusätzliche Stütze nötig außer Kokillen-Fußrollen.
- Schulter – Durch physikalische Form wirkt Schulter wie Bogen, daher normalerweise keine Stütze nötig. 2D-FEM-Analyse zeigt Spannungs- und Verschiebungsfeld.
Herstellungsprozess
- Titanlegierungs-Feinguss: Präzision, Effizienz und Materialauswahl
- Das Nudelholz: Von etruskischen Ursprüngen bis zur modernen Handwerkskunst
- Stahlbeton-Balkenbrücke: Design, Bau und Zukunftstrends
- Rolling Alarm Robot: Intelligentes, mobiles Wecksystem mit Raspberry Pi und Google Kalender
- Sandguss mit Stratasys FDM-Technologie revolutionieren
- Rapid Prototyping revolutioniert das Feingussverfahren für Luft- und Raumfahrt, Automobil- und Verteidigungsindustrie
- Präzisionsguss: Verfahren, Anwendungen und Vorteile im Detail
- Zentrifugalguss: Verfahren, Anwendungen, Vor- und Nachteile
- Druckguss: Vorteile, Nachteile, Anwendungen & Wirtschaftlichkeit
- Feinguss (Investment Casting): Anwendungen, Vorteile & Auswahlkriterien