



Mechanische Eigenschaften optimieren durch thermomechanische Steuerung in Walzwerken
Thermomechanisch gesteuerte Verarbeitung in Walzwerken
Thermomechanisch gesteuerte Verarbeitung (TMCP – Thermo Mechanical Control Processing) ist eine Technik zur Verbesserung der mechanischen Eigenschaften von Werkstoffen durch Kontrolle des Warmumformprozesses in einem Walzwerk. Ursprünglich war sie darauf ausgelegt, die geforderte äußere Form des Produkts zu erzeugen. Kontrolliertes Walzen, kontrollierte Kühlung und Direktabschrecken sind typische Beispiele für thermomechanisch gesteuerte Verarbeitung. Solche Verarbeitung spart Energie in der Stahlerzeugung, indem sie die Wärmebehandlung nach der Warmumformung minimiert oder sogar eliminiert, was die Produktivität für hochwertige Stähle erhöht. Sie erfordert normalerweise eine Änderung im Legierungsdesign und verringert oft die Produktivität des Warmumformprozesses selbst, ermöglicht aber gleichzeitig die Reduzierung der Gesamtlegierungszugaben und die Verbesserung der Schweißbarkeit, während manchmal neue und vorteilhafte Eigenschaften im Stahl erzeugt werden.
Der TMCP-Prozess bietet mehrere Vorteile, die helfen, Probleme im Zusammenhang mit der Zugabe Hauptlegierungselementen und konventionellen Wärmebehandlungen zu überwinden. TMCP-Stähle mit Mikrolegierungszugaben wurden entwickelt, um die widerstreitenden Anforderungen an Festigkeit, Zähigkeit und Schweißbarkeit durch Kornverfeinerung zu managen. TMCP ermöglicht effektiv eine Reduzierung der Vorwärmtemperatur, was die Walzkosten senkt. Da TMCP-Stähle gute Schweißbarkeit aufweisen, werden sie in Branchen wie Schiffbau, Offshore-Strukturen, Pipelinebau und Hochbau hoch geschätzt.
TMCP ist die raffinierte Kombination wohldefinierter Umformvorgänge und wohldefinierter Wärmebehandlung in einem einzigen Produktionsstadium zur Kontrolle der Mikrostruktur des gewalzten Stahls. TMCP erzeugt Stähle mit den gewünschten äußeren Qualitäten (Abmessungen, Form, Oberflächenqualität) und akzeptablen mechanischen Eigenschaften. TMCP wird normalerweise als Endstufe in der Stahlerzeugung betrachtet.
Anwendungsbereiche
TMCP ist generell mit Warmwalzvorgängen in Warmbreitbandwalzwerken, Grobblechwalzwerken und Stab- und Drahtwalzwerken assoziiert. Beispielsweise werden bei der Produktion von Warmbreitband niedrigkohlenstoffhaltiger Stahlgüten in einem Warmbreitbandwalzwerk verschiedene Parameter des kontrollierten Walzens im Endwalzgerüst bezüglich Temperatur, Walzgeschwindigkeit, Umformgrad und Auslaufkühlmuster sorgfältig ausgewählt, um die gewünschten mechanischen Eigenschaften des Warmbandes zu erzielen. Traditionell lag der Fokus solcher TMCP auf metallurgischen Aspekten der Mikrostrukturerzeugung, die die gewünschten mechanischen Eigenschaften nach dem Warmwalzen liefert. Aspekte der äußeren Qualität wie Form und Flachheit, Maßkonstanz, Oberflächenqualität etc. erhielten weit weniger Aufmerksamkeit, obwohl sie eng mit Produktmetallurgie und Verarbeitungspraxis verknüpft sind.
Historische Aspekte
Die erste Einführung thermomechanischer Verarbeitung in die kommerzielle Produktion war das kontrollierte Walzen von Kohlenstoff (C)-Mangan (Mn)-Stahlplatten der Güte 40 kgf/mm² für den Schiffbau in den 1950er Jahren. Nach 1945 wurde das Konzept der Zähigkeit als eigenständig vom Konzept der Duktilität und die Kerbschlagzähigkeit zur Anforderung für Schiffbau- und andere Baustahlplatten. In den 1950er Jahren wurden eine Erhöhung des Mn/C-Verhältnisses, Entoxidation durch Aluminiumzugabe und das Normalisieren von Al-getöteten Stählen eingeführt, um die Kerbschlagzähigkeit zu verbessern. Zu dieser Zeit wurde auch das Konzept etabliert, dass der duktile-zu-spröde Übergangstemperatur durch Verfeinerung der Ferrit-(α)-Korngröße gesenkt werden kann.
Ab den frühen 1960er Jahren wurde umfangreich zur Wirkung der Walztemperatur auf mechanische Eigenschaften geforscht. Daraus wurde ein Walzverfahren bei kontrollierter Temperatur zur Kornverfeinerung entwickelt. Kontrolliertes Walzen trug maßgeblich zur Reduktion der Legierungszugaben und Verbesserung der Schweißbarkeit bei. Diese Entwicklung führte zur Produktion erheblicher Mengen hochfester und zäher Stähle, hauptsächlich für Pipelines.
Obwohl kontrolliertes Walzen zu relativ niedriger Produktivität führte, konnte es bei vergleichsweise niedriger Temperatur durchgeführt werden, um erhöhte Festigkeits- und Zähigkeitswerte zu erhalten. Da der kontrollierte Walzprozess auf Kornverfeinerung basiert, kann er Streckgrenze und Zähigkeit verbessern, aber die Zugfestigkeit nicht ohne Legierung verbessern. Daher gab es mit diesem Prozess nur begrenzte Verbesserung der Schweißbarkeit.
Seit den späten 1970er Jahren wurden Anstrengungen unternommen, TMCP – das sowohl Festigkeit als auch Zähigkeit verbessert – mit Mikrolegierung – das die Schweißbarkeit verbessert – zu kombinieren. Wenn TMCP in Kombination mit kontrolliertem Walzen eingesetzt wird, ermöglicht die beschleunigte Kühlung die Kontrolle der Austenit (γ)-zu-Ferrit (α)-Umwandlung. TMCP wird heute weit verbreitet für die Produktion festerer und zäherer Stähle mit exzellenter Schweißbarkeit eingesetzt.
Der heutige Ansatz wassergekühlter TMCP, der beschleunigte Kühlung nach Niedertemperaturwalzen und Direktabschrecken ermöglicht, wurde in den 1980er Jahren stark verbessert. Der kontinuierliche Online-Steuerprozess deckt ein breites Spektrum an Kühlparametern (Wärmeübergangskoeffizient) und Austenitzuständen (unbearbeitet, rekristallisiert oder nicht rekristallisiert) ab und liefert eine Vielzahl von Stahleigenschaften.
In den Kühlanlagen werden mehrere Konzepte eingesetzt. In einer der modernsten Konfigurationen wird das Blech vor der Wasserkühlung durch eine Richtmaschine planarisiert. Dieses Verfahren ist über einen weiten Bereich von Kühlraten effektiv für gleichmäßige Kühlung über die gesamte Blechebene und für die Realisierung homogener mechanischer Eigenschaften.
TMCP-Prozesse
Es gibt mehrere TMCP-Prozesse, die sich grob in drei Hauptkategorien einteilen lassen:
- Kontrolliertes Walzen ab Normaltemperatur (vollständig austenitisch, oberhalb der Ar3-Temperatur) gefolgt von schnellem Abkühlen von ca. 10 °C/s. Ziel: Kornverfeinerung durch kontrolliertes Walzen und Festigkeitssteigerung durch Unterdrückung der Ferrit- und Perlitbildung zugunsten von starkem, zähem Bainit.
- Kontrolliertes Walzen sowohl oberhalb als auch unterhalb der Ar3-Temperatur, im Austenit-Ferrit-Mischgebiet. Neben Austenitkornverfeinerung werden rekristallisierte Körner abgeplattet und die Keimbildung feinen Ferrits durch Umformung gefördert. Bei einer Temperatur oberhalb Ar1 wird das kontrollierte Walzen unterbrochen, gefolgt von schnellem Abkühlen auf Raumtemperatur oder eine Zwischentemperatur.
- Kontrolliertes Walzen als Vorverarbeitung, gefolgt von Abkühlen und Wiedererhitzen knapp über Ar3 und dann schnellem Abkühlen weit unter Ar1. Zweck: Entwicklung der feinsten gleichachsigen Austenitkorngröße vor Beginn der kontrollierten Kühlung.
Durch geeignete Wahl von Umformtemperatur und Umformgeschwindigkeit kann die Stahlfestigkeit erhöht werden. Die Festigkeit von TMCP-Stahl ist höher als die von normalisiertem Stahl gleicher Zusammensetzung. Daher hat TMCP-Stahl eine magere Zusammensetzung (niedrigerer Legierungsgehalt) als konventioneller normalisierter Stahl gleicher Festigkeit.
Metallurgische Charakteristika von TMCP
Das Konzept der mikrostrukturellen Kontrolle durch TMCP ist schematisch in Abb. 1 dargestellt. Während TMCP hohe Festigkeit durch Nutzung der Umwandlung zu Ferrit und Bainit zusätzlich zu verbesserter Zähigkeit erreicht, verbessert kontrolliertes Walzen die Zähigkeit hauptsächlich durch Verfeinerung der Ferritmikrostruktur. Beschleunigte Kühlung bietet höhere Produktivität im Vergleich zum interkritischen (Austenit + Ferrit-Bereich) Walzen und minimiert jede Abnahme der Aufprallenergie durch Separationsphänomene. TMCP besteht aus zwei seriellen Stufen: (i) kontrolliertes Walzen und (ii) anschließender beschleunigter Kühlprozess. Während der Walzstufe werden die Austenitkörner in Pfannkuchenform gestreckt, was kristallographische Diskontinuitäten wie Stufen und Verformungsbänder einführt. Diese Stufen und Verformungsbänder bleiben bis zum Beginn der beschleunigten Kühlung erhalten, wenn die Walztemperatur ausreichend niedrig ist (unter 800 °C).
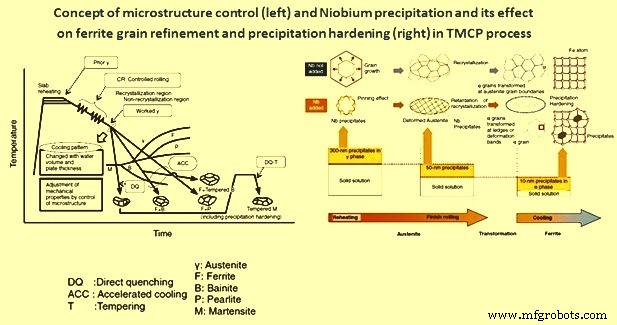
Rekristallisation findet statt, wenn die Temperatur ausreichend hoch ist (über 900 °C), und die meisten durch Umformung induzierten Stufen und Verformungsbänder verschwinden. Das Beibehalten von Verformungsstufen und -bändern kann als potenzielle heterogene Keimbildungsstellen für die Austenit-zu-Ferrit-Umwandlung wirken und zur Kornverfeinerung beitragen. Auch die heterogene Verformung des Austenits erhöht die Kornoberfläche und die Länge der Korngrenzen pro Volumeneinheit, während die Anzahl der Kornkanten pro Volumeneinheit unverändert bleibt.
Das zusätzliche Merkmal von TMCP ist sein Kühlprozess. Während der beschleunigten Kühlung wird das Wachstum der Umwandlungsprodukte effektiv unterdrückt und Kornverfeinerung durch Umwandlungen erreicht, bei denen die oben genannten Keimbildungsstellen eingeführt werden. Die Absenkung der Umwandlungstemperatur durch beschleunigte Kühlung induziert starke Änderungen in der intragranularen Struktur. Die Umwandlungstriebkräfte tragen ebenfalls zur Korngrößenverfeinerung durch Niedertemperaturwalzen gefolgt von Wasserabschrecken bei. Die Zugfestigkeit kann breit gesteuert werden (von 50 kgf/mm² bis über 80 kgf/mm²).
Die Mikrolegierungselemente im Stahl kontrollieren die Mikrostruktur. Spuren von Elementen wie Niob (Nb) und Titan (Ti) (Konzentrationen im Bereich 0,01 %) ermöglichen die Mikrostrukturverfeinerung vom Aufheizen des Stahls über kontrolliertes Walzen bis zum beschleunigten Kühlprozess und erhöhen die Festigkeit des fertig gewalzten Produkts. Die Effekte von Nb (Abb. 1) als Beispiel für ein Mikrolegierungselement zeigen, dass die Größen der Nb-Ausfällungen während jedes Prozesses ungefähr 300 nm bei der Brammenaufheiztemperatur vor dem Walzen (über 1000 °C), 50 nm während des kontrollierten Walzens (ca. 800 °C) und 10 nm bei der Umwandlungstemperatur (ca. 600 °C) während der Kühlung betragen. Kurz gesagt: Die Ausfällungsgröße nimmt mit sinkender Temperatur im Prozessverlauf ab. Dies ist nützlich für die mikrostrukturelle Kontrolle. Daher ist es notwendig, Nb in fester Lösung zu halten, damit es in den nachfolgenden Prozessen in ausreichender Menge ausfallen kann.
Nb fällt während des Stahlaufheizens aus und verhindert Austenitkornwachstum durch den Pinning-Effekt. Während des nachfolgenden Walzprozesses unterhalb der Rekristallisationstemperatur (ca. 900 °C) erleichtert die durch das Walzen eingebrachte Verformungsenergie die Ausfällung feiner Nb-Carbide und/oder -Nitride. Diese feinen Ausfällungen verhindern Austenitkornrekristallisation und damit Vergröberung.
Während des thermomechanischen Walzens spielt die deformationsinduzierte Ausfällung von Mikrolegierungselementen wie Nb eine wichtige Rolle bei der Mikrostrukturkontrolle. Nb verzögert den Beginn der Austenitrekristallisation.
Wegen der nicht-rekristallisierten Natur des Austenits gibt es reichlich heterogene Ferritkeimbildungsstellen (Stufen und Verformungsbänder) für den nachfolgenden Kühlprozess. Nb induziert auch andere Effekte: Während der Austenit-zu-Ferrit-Umwandlung bei der Kühlung fällt es in der Ferritmatrix aus und erhöht dessen Festigkeit durch den Ausfällungshärtungsmechanismus. Die Kristallstruktur der Ausfällungen passt nicht gut in das Ferritgitter, und diese Inkohärenz zwischen Ferrit und Ausfällungen führt zu erhöhter Festigkeit.
Die TMCP-Parameter beeinflussen die Mikrostruktur und Eigenschaften von Nb-Ti-mikrolegiertem Stahl. Beispielsweise nehmen Streckgrenze und Zugfestigkeit mit Abnahme der Endwalz-/Nicht-Rekristallisationswalztemperatur zu.
Der bemerkenswerteste Effekt von TMCP ist, dass Stahl mit derselben Festigkeit wie konventionelle Stähle mit einem niedrigeren Kohlenstoffäquivalent (d. h. geringeren Legierungszugaben) durch mikrostrukturelle Kontrolle hergestellt werden kann. Es wurde gezeigt, dass der für TMCP-Stahl erforderliche Ceq-Wert zur Erreichung derselben Festigkeit um 0,04 % bis 0,08 % niedriger ist als für normalisierten Stahl. Als Ergebnis wurde die Schweißbarkeit (d. h. die zum Verhindern von Kaltverrissen in der Wärmeeinflusszone erforderliche Vorwärmtemperatur) in TMCP-Stählen signifikant verbessert. TMCP erhöht somit die Produktivität bei der Fertigung von Stahlkonstruktionen bei gleichzeitiger Erhöhung von Sicherheit und Zuverlässigkeit.
Ausrüstung und Technologien im TMCP
Für TMCP wurden seit 1980 verschiedene Typen beschleunigter Kühlanlagen vorgeschlagen und in die Praxis umgesetzt. Die entscheidenden Punkte in dieser Entwicklung waren Gleichmäßigkeit und Steuerbarkeit der Kühltemperatur und der Blechflachheit nach dem Kühlen sowie die Prozessproduktivität. Häufig verwendete beschleunigte Kühlanlagen wurden hierfür gründlich geprüft. Jedes Stahlwerk fügt spezifische Merkmale bezüglich Kühlmethode, Installationsort und Bewegung des Bandes/Blechs hinzu.
Gegenwärtig sind beschleunigte Kühlanlagen üblicherweise vom kontinuierlichen Typ, bei dem die Kühlzone in Fahrtrichtung des Bandes/Blechs unterteilt ist. In diesem Aufbau können die Wasserkühlung der Ober- und Unterseite des Bandes/Blechs in jeder Zone unabhängig gesteuert werden.
Zusätzlich zur homogenen Wasserkühlung wurden Fortschritte bei der verzugsarmen Kühltechnologie erzielt, die noch anspruchsvollere Kühlsteuerung erfordert. Dies ist nötig, um sowohl die Gleichmäßigkeit der Kühltemperatur als auch die geforderte Band-/Blechflachheit nach dem Kühlen sicherzustellen. Die Probleme mit Band-/Blechverzug (Durchbiegungen) werden in drei Haupttypen klassifiziert, abhängig von der Richtung, in der ungleichmäßige Kühlung auftrat: entlang der Dicke, longitudinal und transversal. Basierend auf thermischer Spannung und elastischer Instabilitätstheorie wurden Ausdrücke für die kritische Knicklast entlang dieser drei Richtungen durch ungleichmäßige Kühlung gefunden. Eine Ursache für Blechverzug ist die unvermeidliche Überkühlung der vier schmalen Blechkanten. Um diesen Temperaturabfall zu vermeiden, werden allgemein mehrere mechanische Maßnahmen ergriffen: Ein Wasserkronenprofil kann in transversaler Richtung angewendet werden, Kantenschirmung (Reduzierung des Wasserflusses an den Kanten) in Breitenrichtung, und Kopf- und Endschirmung zur Vermeidung von Überkühlung an den schmalen Stirnseiten. Zur Minimierung des Temperaturunterschieds wurde auch die Optimierung der Düsanordnung an der Unterseite untersucht, da ein weiterer Verzugsmechanismus die unterschiedlichen thermischen Geschichten der Ober- und Unterseite des Bandes/Blechs ist. In manchen Stahlwerken werden Lernfunktionen eingesetzt, damit das Verhältnis der Wassermengen an Ober- und Unterseite basierend auf akkumulierten Temperatur- und Flachheitsdaten automatisch gesteuert werden kann. Die Flachheit des Bandes/Blechs vor dem Kühlen ist essenziell für gleichmäßige Kühltemperatur. Dies entspricht dem jüngeren Trend der Optimierung der sequenziellen Anlagkonfiguration durch Einbau einer Heißrichtmaschine vor der beschleunigten Kühlstufe.
Seit den 1990er Jahren waren zusätzliche Technologien erforderlich, um die steigende Nachfrage nach TMCP zu bedienen. Ein Schlüsselaspekt war die Erzielung hochgradig gleichmäßiger Kühlung zur Minimierung von Stahlverzug, der gelegentlich mit konventionellen TMCP-Methoden auftrat und nachgerichtet werden musste, um die Menge an Nachrichten zu reduzieren. Produktqualitätsanforderungen wurden auch strenger, und Stähle müssen weniger Streuung in ihrer Festigkeit aufweisen. Dies wird durch verbesserte Genauigkeit der Kühlendestemperatur während der beschleunigten Kühlung erreicht. Um diesen Anforderungen gerecht zu werden, wurden neuartige TMCP-Technologien wie CLC-? und Super OLAC entwickelt und sind nun in der Produktion im Einsatz.
Eines der verbesserten Kühlanlagensysteme, CLC-?, wurde von der Nippon Steel Corporation (NSC) für den kommerziellen Einsatz entwickelt und eingeführt. Dieses System ist ein technologischer Durchbruch für TMCP. Durch seine einzigartige Kühltechnologie sowie den Anlagenlayout wird ein breiter Bereich von Kühlraten und -mustern sowie gleichmäßige Kühleigenschaften über das gesamte Band/Blech realisiert. NSC führte Experimente und numerische Analysen zur thermischen Leitfähigkeit und Strömungsdynamik durch und überwand die Heterogenität des Kühlverhaltens, die mit konventionellen Kühlanlagen unvermeidbar war. Sie entwickelten ein neues Wasserkühlsystem mit breitem Kühlvermögen, das die Temperaturschwankung auf etwa die Hälfte konventioneller Anlagen reduzierte. Diese neue Generation kontrollierter Kühltechnologie wird nun breit auf实际产品 angewendet und ermöglicht die Auflösung widerstreitender Eigenschaftsanforderungen wie Festigkeit und Zähigkeit.
Die oben beschriebenen Maßnahmen haben die Gleichmäßigkeit der Kühltemperatur und Blechflachheit nach dem Kühlen im Vergleich zu früheren TMCP-Anwendungen verbessert. Doch die zunehmend strengeren Anforderungen an Stahlflachheit erfordern weitere Modifikationen der beschleunigten Kühlanlagen und Steuerungsmaßnahmen zur Sicherstellung der Flachheit nach dem Kühlen. Um dies zu erreichen, haben einige Stahlwerke kürzlich Maßnahmen wie den Einbau schwerer Kaltrichtmaschinen ergriffen.
Herstellungsprozess
- Wie Walzwerke Stahl formen: Einblick in den Prozess, der Festigkeit & Konsistenz garantiert
- Das Nudelholz: Von etruskischen Ursprüngen bis zur modernen Handwerkskunst
- Antibabypille: Geschichte, Nutzen, Risiken und Produktion
- Automatisiertes Pool-Befüllungs- und Überwachungssystem
- Rolling Alarm Robot: Intelligentes, mobiles Wecksystem mit Raspberry Pi und Google Kalender
- DIY Automatische Modellbahn-Steuerung mit Arduino – Einfach & Flexibel
- Walzwerke verstehen: Typen, Prozesse & Anwendungen
- Mechanische Pressen verstehen: Hauptanwendungen & Vorteile
- Mechanische Pressen erklärt: Funktion, Typen und industrielle Anwendungen
- Walzwerke erklärt: Typen und häufige Metallfehler