



Beherrschung des Walzprozesses in Langprodukt-Walzwerken
Verständnis des Walzprozesses im Langprodukt-Walzwerk
Stahlwalzen besteht darin, das Material (Walzgut) zwischen zwei Walzen zu führen, die mit gleicher Umfangsgeschwindigkeit in entgegengesetzter Richtung (eine im, eine gegen den Uhrzeigersinn) angetrieben sind und so beabstandet sind, dass der Abstand zwischen ihnen etwas geringer ist als die Dicke des eingehenden Querschnitts. Unter diesen Bedingungen greifen die Walzen das Material und liefern es mit reduzierter Dicke, erhöhter Länge und meist etwas erhöhter Breite ab. Dies ist eines der am weitesten verbreiteten Verfahren unter allen Metallbearbeitungsprozessen aufgrund seiner höheren Produktivität und niedrigeren Betriebskosten. Walzen kann ein Produkt mit konstantem Querschnitt über die gesamte Länge erzeugen. Viele Formen und Profile sind durch den Stahlwalzprozess möglich.
Stahlprofile werden allgemein in mehreren Pässen gewalzt, deren Anzahl durch das Verhältnis von Anfangsmaterial und Endquerschnitt des Fertigprodukts bestimmt wird. Der Querschnittsfläche wird in jedem Pass reduziert, und Form und Größe des Walzguts nähern sich allmählich dem gewünschten Profil.
Grundlagen des Walzens
Walzen macht ca. 90 % aller durch Metallbearbeitung hergestellten Materialien aus. Es wurde Ende des 16. Jahrhunderts erstmals entwickelt. Warmwalzen erfolgt bei erhöhter Temperatur über der Rekristallisationstemperatur. In dieser Phase wird die grobkörnige, spröde und poröse Struktur des stranggegossenen Stahls in eine geschmiedete Struktur mit feinerer Korngröße und verbesserten Eigenschaften überführt.
Ein Langprodukt-Walzwerk besteht aus Ausrüstungen für Wiedererhitzen, Walzen und Kühlen. Primäre Ziele der Walzstufe: Reduktion des Querschnitts des eingehenden Walzguts und Erzeugung des geplanten Profilquerschnitts, der mechanischen Eigenschaften und der Mikrostruktur des Produkts.
Wichtige Parameter in den drei Stufen der Walzwerksverarbeitung:
- Wiedererhitzen – Das Eingangsmaterial (meist Knüppel) wird im Wiedererhitzungsofen auf Walztemperatur erhitzt. Wichtige Parameter: Heizrate, Heizdauer, Wiedererhitzungstemperatur.
- Walzen – Wichtige Parameter für das Walzen in den Gruppen von Grob-, Mittel- und Feinwalzgerüsten: Temperatur, Flächenreduktionsprozent, Zwischenpasszeit und Dehnrate.
- Kühlen – Wichtige Parameter nach dem Feinwalzen während der Kühlung des gewalzten Produkts: Starttemperatur, Abkühlrate, Endtemperatur.
Bei der Herstellung von Langprodukten ist es üblich, eine Reihe von Walzgerüsten in Tandemanordnung zu verwenden, um hohe Produktionsraten zu erzielen. Die Gerüste werden in Grobwalz-, Mittelwalz- und Feinwalzstufen gruppiert. Typische Temperatur-, Geschwindigkeits-, Zwischenstandzeit- (Zeit zwischen den Gerüsten), echte Dehnungs- und Dehnratbereiche für jede Stufe sind in Tabelle 1 dargestellt. Da der Querschnittsfläche an jedem Walzensatz progressiv reduziert wird, bewegt sich das Walzgut an jeder Stufe mit unterschiedlichen Geschwindigkeiten. Ein Drahtwalzwerk reduziert beispielsweise den Querschnitt eines Startknüppels (z. B. 150 mm quadratisch, 10–12 m lang) schrittweise auf einen fertigen Draht (bis 5,0 mm Durchmesser, 1,93 km lang) bei hohen Endgeschwindigkeiten (bis 120 m/s).
| Tabelle 1: Typische Parameter an den Walzstufen | ||||
|---|---|---|---|---|
| Parameter | Einheit | Grobwalzen | Mittelwalzen | Feinwalzen |
| Temperaturbereich | °C | 1000–1100 | 950–1050 | 850–950 |
| Geschwindigkeitsbereich | m/s | 0,1–1 | 1–10 | 10–120 |
| Zwischenstandzeit | ms | 1600–10300 | 1000–1300 | 5–60 |
| Echte Dehnung | – | 0,20–0,40 | 0,30–0,40 | 0,15–0,50 |
| Dehnrate | 1/s | 0,90–10 | 10–130 | 190–2000 |
Die endgültige dimensionsmäßige Qualität des gewalzten Produkts wird durch die Walzgerüste im Feinwalzwerk bestimmt. Die Dimensionsgenauigkeit im Endprodukt hängt von vielen Faktoren ab: Anfangsabmessungen des Walzguts, Passfolge, Temperatur, Mikrostruktur, Walzenoberflächenqualität, Walzen- und Gerüststeifigkeit sowie Walzgut/Walze-Reibungsbedingungen.
Bezüglich des Stahlmaterials ist die Entwicklung der Mikrostruktur während des Walzens komplex und involviert statische und dynamische Rekristallisation von Austenit. Aus praktischer Sicht ist die Austenitkornverteilung im gewalzten Produkt von größter Bedeutung für die Kontrolle der mechanischen Eigenschaften. In den Grob- und Mittelwalzstufen bewegt sich das Walzgut langsam zwischen den Gerüsten, sodass das Material Zeit hat, sich durch Erholung und Rekristallisation zu „normalisieren“. Während der Feinwalzstufe bewegt sich das Walzgut mit hoher Geschwindigkeit zwischen eng beieinander liegenden Gerüsten und hat consequently nicht genügend Zeit zur Normalisierung. Dieser Mangel an Normalisierung kann signifikanten Einfluss auf die finale Mikrostruktur und mechanischen Eigenschaften haben.
Da die chemische Zusammensetzung für bestimmte Stahlsorten festgelegt ist, bestehen die Anforderungen an ein bestimmtes Produkt, die im Walzwerk kontrolliert werden können, aus Geometrie, mechanischen Eigenschaften und Mikrostruktur. Die kontrollierten Produkteigenschaften sind geometrische Form und Toleranz, bestimmt aus dem Profilquerschnitt des Fertigprodukts. Mechanische Eigenschaften: Streckgrenze, Zugfestigkeit, % Flächenreduktion (Duktilität), Härte. Mikrostrukturmerkmale: Korngröße, Kornverteilung, Phasenzusammensetzung und Phasenverteilung.
Makroskopische und mikroskopische Phänomene beim Walzen
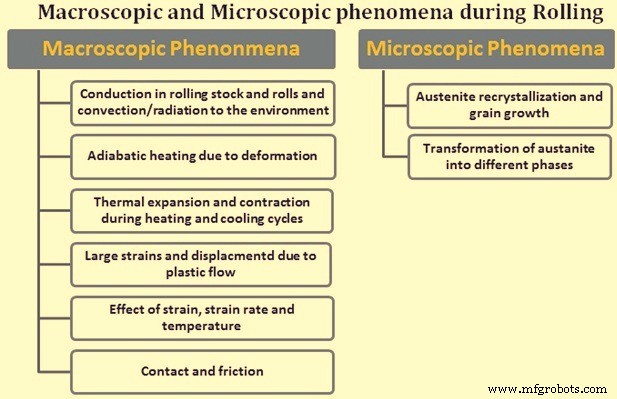
Walzen involviert makroskopische und mikroskopische Phänomene (Abb. 1). Makroskopische Phänomene lassen sich grob klassifizieren in: (i) Wärmefluss während des Walzens, (ii) Verformung unter Einwirkung der Walzkraft. Makroskopische Phänomene umfassen:
- Leitung im Walzgut und den Walzen sowie Konvektion/Strahlung an die Umgebung
- Adiabatische Erwärmung durch Verformung
- Thermische Ausdehnung und Kontraktion während Heiz- und Kühlzyklen
- Große Dehnungen und Verschiebungen durch plastisches Fließen
- Einflüsse von Dehnung, Dehnrate und Temperatur
- Kontakt und Reibung
Der Prozess auf mikroskopischer Ebene involviert viele komplexe physikalische Phänomene, assoziiert mit Keimbildung und Entwicklung der Mikrostruktur. Die wichtigsten mikroskopischen Phänomene während des Walzprozesses sind: (i) Austenit-Rekristallisation und Kornwachstum, (ii) Umwandlung von Austenit in Ferrit, Perlit, Bainit und Martensit (und/oder andere Phasen).
Spreizen und freie Seitenflächen
Spreizen und freie Seitenflächen sind im Walzen sehr wichtig. Spreizen ist definiert als die Dimension des verformten Walzguts nach dem Walzen in Richtung senkrecht zur Walzrichtung. Es misst die Breitenzunahme des Walzguts durch die Walzverformung. Die freie Seitenfläche ist definiert als der Bereich der Walzgutoberfläche, der während des Walzprozesses nicht mit den Walzen in Kontakt kommt. Das Oberflächenprofil eines verformten Walzguts hängt von Spreizen, freiem Seitenflächenprofil und der Streckung des Walzguts ab. Das bedeutet, die finale Form des Walzguts hängt hauptsächlich von diesen Parametern ab. Da die finale Form des Walzguts für das gewalzte Produkt sehr wichtig ist, sind diese Parameter für einen Passdesigner beim Entwurf eines bestimmten Walzpasses für spezifische Form- und Größenanforderungen entscheidend. Genauigkeit in der Berechnung dieser Parameter ist kritisch für die Erfüllung geometrischer Anforderungen wie Rundheit (bei Stäben und Drähten) und Toleranz. Rundheit ist definiert als Differenz zwischen maximalem und minimalem Durchmesser. Toleranz ist der zulässige Unterschied in maximalen/minimalen Abmessungen bezüglich Nennabmessungen.
Mittlere effektive plastische Dehnung
Die mittlere effektive plastische Dehnung ist extrem wichtig für die Vorhersage und Kontrolle der mechanischen Eigenschaften des gewalzten Produkts nach dem Walzen. Die mittlere effektive plastische Dehnung an einem Walzgerüst ist definiert als der maximale durchschnittliche effektive (äquivalente) plastische Dehnungswert des Walzguts an einem gegebenen Walzgerüst während des Walzprozesses. Die Mikrostrukturentwicklung erfordert thermomechanische Variablen wie mittlere effektive plastische Dehnung, mittlere effektive plastische Dehnrate und Temperatur an jedem Walzgerüst. Die Temperaturentwicklung durch die in Wärme umgewandelte mechanische Energie während des Verformungsprozesses ist ebenfalls abhängig von mittlerer effektiver plastischer Dehnung und Dehnrate. Darüber hinaus ist die mittlere effektive plastische Dehnrate eine Funktion der mittleren effektiven Dehnung und der Prozesszeit. All dies deutet darauf hin, dass die Fähigkeit zur Vorhersage der mittleren plastischen Dehnung essenziell für die Kontrolle der mechanischen Eigenschaften und Mikrostruktur des gewalzten Produkts ist.
Berechnung der Walzkraft
Berechnung der Walzkraft ist wichtig, da Berechnung von Drehmoment und Leistung in einem Walzwerk auf der Walzkraftberechnung basiert. Genauere Vorhersage der Walzkraft für Profilwalzen ist erheblich schwieriger als die Vorhersage der Geometrie des Walzguts. Es gibt im Wesentlichen drei Probleme, die während des Walzens vorhanden sind, aber etwas leichter zu handhaben sind: (i) Widerstand des Materials gegen Verformung als Funktion von Dehnung, Dehnrate und Temperatur, (ii) Fähigkeit zur Berechnung der Verteilungen von Dehnungen, Dehnraten, Spannungen und Temperaturen in der Verformungszone, (iii) Bedingungen an der Walze-Metall-Grenzfläche: Reibungskoeffizienten und Wärmeübergangskoeffizienten.
Ein weiterer wichtiger Parameter beim Hochgeschwindigkeits-Hochtemperaturwalzen ist das Fließspannungsverhalten der jeweiligen Stahlsorte. Fließspannung ist definiert als die momentane Fließspannung oder wahre Spannung eines Stahls, definiert beim Beginn der kontinuierlichen plastischen Verformung. Die zwei Hauptmethoden zur genauen Bestimmung der Fließspannung einer bestimmten Stahlsorte sind direkte experimentelle Ergebnisse und empirische Konstitutivgleichungen. Empirische Konstitutivgleichungen werden oft aus Regressionsanalysen experimenteller Daten abgeleitet. Typischerweise definieren diese Gleichungen die Fließfestigkeit eines Materials als Funktion der als wichtig erachteten Variablen.
Walzen und Passdesign
Walzen sind die Werkzeuge des Walzwerks und das teuerste Verbrauchsmaterial. Die Art, wie Walzen ihre Aufgabe der Stahlverformung ausführen, wird in vielen Fällen weitgehend durch das Passdesign bestimmt. Zweck des Passdesigns: (i) Herstellung des korrekten Profils innerhalb der Toleranzgrenzen mit guter Oberflächenqualität (frei von Oberflächenfehlern), (ii) maximale Produktivität bei geringsten Kosten, (iii) minimaler Walzenverschleiß, (iv) einfache Bedienung, (v) optimale Energienutzung.
Genauigkeit, Arbeitsgeschwindigkeit und Walzenlebensdauer hängen alle mit Passdesign und Walzenmaterialwahl zusammen. Die Walzfolge eines Passdesigns unterliegt den Beschränkungen durch Walzkraft, Walzenfestigkeit und verfügbares Drehmoment. Das Passdesign muss auch sicherstellen, dass die physikalischen Abmessungen und das Material der Walze in der Lage sind, den höchsten Lasten standzuhalten, die während der Walzfolge auftreten.
Das Walzenmaterial ist wichtig, da es Lasten standhalten muss, die das Walzgut plastisch verformen, ohne selbst plastisch verformt zu werden. Beim Warmwalzen von Stahl ist dies kein schwieriges Problem; Gusseisen- oder Stahlwalzen (gegossen oder geschmiedet) sind geeignet, wenn sie bei deutlich niedrigerer Temperatur als das Walzgut betrieben werden. Die Wahl des Walzenmaterials (Gusseisen oder Stahl) hängt von der spezifischen Aufgabe ab, die die Walzen erfüllen sollen, und den wichtigen Eigenschaften wie Oberflächenzähigkeit, Beständigkeit gegen thermisches Rissbildung oder Stoßbelastung oder harte Verschleißeigenschaften. Die Auswahl einer bestimmten Walze hängt von Produktionsanforderungen, Anschaffungskosten und den spezifisch geforderten Qualitäten ab. Hartmetallwalzen (Tungstenkarbid) werden allgemein in Draht-Feinwalzblöcken und manchen Profilwalzanwendungen verwendet. Diese Hartmetallwalzen erfordern hochwertiges Kühlwasser in einem engen pH-Bereich und begrenzter Härte.
Das Walzenmaterial ist wichtig zur Abschätzung der Lasten, die die Walzen tragen müssen. Zudem deutet es an, welche Walzwerksgröße für gegebene Produktbereiche am geeignetsten ist, um vernünftige Arbeitswirtschaftlichkeit zu gewährleisten. Vielleicht einer der wichtigsten Einzelfaktoren für die Walzenlebensdauer sind die Verschleißeigenschaften des Walzenmaterials.
Beim Warmwalzen von Stahl wird Wärme auf die Walzen übertragen. Wird nicht gekühlt, verursacht der Wärmeaufbau eine Erhöhung der Walzentemperatur auf die Temperatur des gewalzten Walzguts. In diesem Stadium würde die Walze auch plastisch verformt. Zur Wärmeabfuhr wird Kühlwasser aufgebracht. Die Schwierigkeit der Wärmeabfuhr resultiert aus zwei Faktoren: (1) Wärmeleitkoeffizient, (2) Grenzfläche zwischen Walze und Walzgut im Vergleich zu Kühlwasser und Walze. Wärme wird durch Leitung, Konvektion und Strahlung übertragen.
Während der Kontaktzeit des Walzguts im Pass erhitzt das heiße Walzgut die Walze durch Leitung während der Kontaktzeit. Dadurch steigt das Temperaturprofil auf der Walzenoberfläche bei Kontakt an und fällt dann ab, da die Wärme vom Walzenkörper aufgenommen wird. Dies bedeutet auch, dass der beste Ort zur Wärmeabfuhr von der Walze unmittelbar nach Verlassen des Kontakts des Walzguts mit der Walze ist. Die beste Wärmeabfuhrrate tritt auf, wenn der Temperaturunterschied am größten ist. Ein typisches Walzenkühlwasserversorgungssystem besteht aus Bohrungen in der Führungsleiste für die Wasserapplikation so nah wie möglich am Punkt, an dem das Walzgut die Walze verlässt. Zwei halbkreisförmige Wasserrohre pro Walze liefern auch Sekundärkühlwasser, um sicherzustellen, dass die Walzwärme nicht in den Walzenkörper eindringt. Die Applikation von Kühlwasser muss so gesteuert werden, dass Wasser nicht auf das Walzgut am Eintrittspunkt in die Walzen fällt. Falls dies geschieht, kühlt es nur das Walzgut, erzeugt Dampftaschen zwischen Walze und Walzgut und verschwendet Wasser, das besser auf der anderen Walzenseite genutzt werden könnte. Um Walzenverschleiß zu minimieren, muss Kühlwasser so nah wie möglich am Punkt aufgebracht werden, an dem das Walzgut die Walze verlässt. Typische Kühlwasserdrücke: 2–5 kg/cm² bei einem Durchfluss von ca. 1,5 l/mm pro Minute. Die besten Versorgungssysteme nutzen Rohre, Düsen und Sprühköpfe für „weiche Kühlung“ bei niedrigem Druck und hohem Durchfluss, nicht harte Strahlen, die das Wasser von der Walze „abprallen“ lassen.
Walzenoberflächenverschlechterung tritt primär durch den thermischen Zyklus von Erhitzen und Abkühlen der Oberfläche im Gegensatz zum relativ stationären Zustand des Untergrunds und angrenzenden Materials auf. Dies erzeugt lokale Zug- und Druckspannungen, während die Walze sich um 360° dreht. Ziel der Walzenkühlung ist es, diesen Zyklus zu minimieren. Ziel der Walzenmaterialwahl ist die Verwendung von Materialien, die diesen Zyklus ohne Feuerrisse (Fire-Cracking), Netzrisse (Crazing) oder vorzeitigen Verschleiß tolerieren. Auf der Walzenoberfläche entstandene Feuerrisse müssen durch Abdrehen erheblichen Walzenmaterials entfernt werden, wobei der Walzendurchmesser reduziert wird. Dies beeinflusst die Walzenlebensdauer und erhöht die Walzenkosten pro Tonne.
Es ist Tatsache, dass alle Walzwerkwalzen sich schließlich verschlechtern und die Walzenpässe geändert werden müssen, um Maßkontrolle und Oberflächenqualität des Fertigprodukts zu erreichen. Wenn der Walzendurchmesser nach dem Abdrehen unter den für das Walzgerüst erforderlichen Mindestdurchmesser fällt, muss die Walze ausgeschieden werden.
Gerüst- und Walzenführungseinstellung (Stand and Roll Guide Setup)
Ziel der Walzwerks- und Walzenführungseinstellung ist es, den ersten Stab beim Produktwechsel auf dem Kühlbett innerhalb der Toleranz zu erhalten, sodass er ein verkäufliches Produkt ist. Die dafür erforderlichen Daten werden meist in zwei Formen bereitgestellt. Eine stammt vom Walzwerksbauer und liefert Informationen über Walzen, Führungsbauteile und andere Ausrüstungen, die vom vorherigen Setup geändert werden müssen. Sie enthält auch Spaltmaße, Führungseinstellungen und spezielle Anweisungen.
Walzwerksboden- und Pult-Einstellblätter enthalten auch Schleifenhöhen-Einstellungen, Motordrehzahlen (U/min), Auslaufgeschwindigkeit, Produktionsrate, R-Faktoren, Schereinstellungen und andere relevante Informationen. Um den schnellstmöglichen Anlauf zu ermöglichen, sollten die gespeicherten Informationen die Bedingungen beim Anlauf widerspiegeln. D.h., wenn Walzen beim Produktwechsel immer abgedreht werden, sollten die R-Faktoren denen der letzten erfolgreichen Walzung auf neuen Walzen entsprechen. Am Ende einer Walzung mit gebrauchten Walzen gesammelte Daten sind nicht korrekt für das Walzen auf neuen Walzen.
Spannungskontrolle (Tension Control)
In einem kontinuierlichen Walzwerk sichert die Geschwindigkeitsanpassung der Gerüste zur Erreichung eines konstanten Massestroms durch das Walzwerk eine niedrige Klemmrate (Cobble Rate) und weniger Fehler. Hohe Spannung kann den Querschnitt des Stabs streckreduzieren, was die Formkontrolle sehr schwierig macht. Im Extremfall kann Spannung den Stab auseinanderreißen und einen Klemmer (Cobble) erzeugen. Druck des Stabs zwischen den Gerüsten kann Flattern und Fehler erzeugen, oder im Extremfall Schleifenwachstum bis zum Klemmer führen.
Mit dem Arbeitsdurchmesser der Walzen wird die Walzendrehzahl (U/min) an die Stabgeschwindigkeit durch das Walzwerk angepasst. Da sich die Walzen abnutzen und sich die Spreizung des Stabs im Pass ändert, müssen die Drehzahlen der Gerüste angepasst werden, wenn sich der Querschnitt des Stabs ändert. Die meisten modernen Steuerungssysteme modifizieren den R-Faktor dabei.
Die Stabgeschwindigkeit an jedem Gerüst wird unter Verwendung der Produktionsleistung (Tonnenrate) als Walzwerkskonstante berechnet.
Eingabewerte für die Einstellung der Walzwerksmotordrehzahlen: Produktionsrate, Walzenkragendurchmesser und Walzenspalte, Stabquerschnitte und -breiten, Übersetzungsverhältnisse. Motordrehzahlwerte werden normalerweise gegen berechnete Geschwindigkeiten geprüft.
Walzwerksauslastung (Mill Utilization)
Walzwerksauslastung ist ein Maß für den Prozentsatz der Zeit, in der das Walzwerk Stahl walzt. Das wahrste Leistungsmaß ist der Prozentsatz der Kalenderzeit. Faktoren, die die Auslastung beeinflussen: Wartungsstillstände, geplante und ungeplante Feiertagsstillstände, Stillstandszeiten für Klemmerbeseitigung, Walzen- und Passwechsel, übermäßige Knüppellücken und andere Faktoren, die Zeiten erzeugen, in denen kein Knüppel im Walzwerk ist. Gute Werte für Draht- und Stabwalzwerke: 90–93 %, für Profilwalzwerke: 75–78 %.
Wenn ein Walzwerk 80 % des Kalenderjahres walzt, sind das 365 × 24 × 0,80 = 7008 Stunden. Walzt das Werk 800.000 t/Jahr, läuft es mit durchschnittlich 114,16 t/h. Kann die Auslastung um 1 % verbessert werden, ergeben sich 365 × 24 × 0,81 = 7096,6 Stunden, also 87,6 zusätzliche Walzstunden. Bei 114,16 t/h sind das zusätzliche 10.000 t Walzleistung.
Übermäßige Knüppellücken können ein nicht erfasster Verlust an Walzzeit sein. Walzt ein Werk 800.000 t/Jahr mit 1,25 t schweren Knüppeln, walzt es 640.000 Knüppel/Jahr. Das sind 639.999 Knüppellücken. Bei durchschnittlich 5 s Knüppellücke: (5 s × 639.999) / 3600 s/h = 888,89 h Knüppellücke. Wird die durchschnittliche Lücke um 0,5 s reduziert: (4,5 s × 639.999) / 3600 = 800 h, was 88,89 h zusätzliche Walzzeit schafft. Bei 114,16 t/h sind das zusätzliche 10.147 t gewalzten Stahls.
Ausbeute (Yield)
Ausbeute ist das Maß für Produktionsverlust vom Ofenbeschickung bis zum gebündelten, gestapelten oder gewickelten Fertigprodukt. Faktoren, die die Ausbeute beeinflussen: Zunderverlust, Abschneideverlust, Klemmerverlust und jeder andere Faktor, der das Gewicht des Fertigprodukts reduziert. Wenn der Knüppel in den Wiedererhitzungsofen geladen wird, wird er entweder gewogen oder hat ein nominales Gewicht basierend auf Querschnitt und Güte. Während des Durchlaufs durch den Ofen bildet sich Zunder, der am Entzunderer entfernt wird oder während des Walzens abfällt. Dies beträgt ca. 1–1,2 % des Beschickungsgewichts. Scheren, die den missgebildeten vorderen Stabend abschneiden, können an jeder Schere 0,3–0,4 m Material entfernen. Nach dem Aufteilen auf den Kühlbett schneidet eine Kaltscher oder Säge den Stab auf verkäufliche Längen, wobei Längenvariationen bereinigt werden. Profilwalzwerke nehmen oft einen zusätzlichen Sägeschnitt an gestapeltem und gebündeltem Material vor. Alles entfernte Material trägt zum Ausbeuteverlust bei. Gute Ausbeutewerte: 97–98 % für Stab- und Drahtwalzwerke, 92–94 % für Profilwalzwerke. Wird das Produkt mit negativer Toleranz gewalzt und auf Nenngewichtbasis verkauft, wird die Ausbeute viel höher. Deshalb berichten einige Bewehrungsstahlwalzwerke, die mit negativer Toleranz walzen und Bewehrungsstahl auf Nenngewichtbasis verkaufen, eine Fertigproduktausbeute von 100 % oder mehr, obwohl ihre nominale Walzwerksausbeute normal bei 97 % liegt.
Klemmerrate (Cobble Rate)
Klemmerrate ist das Maß für den Prozentsatz der beschickten Knüppel, die durch Klemmer verloren gehen. Bei 0,75 % Klemmerrate gehen 0,75 % aller beschickten Knüppel verloren. Walzt ein Werk 640.000 Knüppel/Jahr, bedeutet das 4800 verlorene Knüppel. Bei 1,25 t pro Knüppel beträgt der Verlust 6000 t. Daher müssen alle Versuche im Walzwerk unternommen werden, die Klemmerrate zu reduzieren.
Herstellungsprozess
- Experten-Wellenfertigung: Präzisionsprozesse & kundenspezifische Lösungen
- Eisenerz-Verhüttung erklärt: Prozess, Prinzipien und Produktion
- Sandguss-Prozess: Schritt-für-Schritt Anleitung, Werkzeuge & Vor-/Nachteile
- Reibschweißen: Verfahren, Vorteile, Anwendungen & Grenzen
- Gasschweißen (Autogenschweißen): Prinzip, Anwendungen, Vor- & Nachteile
- Lötprozess meistern: Professioneller Leitfaden für präzises Metallfügen
- Warm- vs. Kaltwalzen: Metallumformprozesse verstehen
- Der Extrusionsprozess: Anwendungen, Materialien und Verfahren im Überblick
- Nicht-traditionelle Fertigungsverfahren: Fortschrittliche Techniken & Anwendungen
- Zerspanung meistern: Verfahren, Werkzeuge und Anwendungen