



Grundlagen des Stahlwalzens: Vom Gießen bis zum Fertigprodukt
Grundlagen des Stahlwalzens
Flüssiger Stahl wird in Stranggießmaschinen meist in Form von Knüppeln, Blöcken oder Brammen gegossen. In manchen Werken wird er auch als Dünnbrammen oder Dog-Bone-Profile gegossen. Diese Formen werden durch Warmwalzen verarbeitet, indem sie durch glatte oder profilierte zylindrische rotierende Walzen geführt werden, um Bleche, Bänder, Stäbe, Profilstahl und Rohre etc. herzustellen.
Der Walzprozess ist einer der wichtigsten und am weitesten verbreiteten industriellen Metallumformprozesse. Er bietet hohe Produktion und enge Kontrolle des Endprodukts. Er wurde Ende des 16. Jahrhunderts entwickelt. Er macht 90 % aller durch Metallbearbeitungsprozesse hergestellten Metalle aus.
Das Walzen von Stahl ist ein Metallumformprozess, bei dem Stahl durch ein Paar rotierender Walzen geführt wird, um den Stahl plastisch zu verformen. Die plastische Verformung wird durch die durch die rotierenden Walzen aufgebrachten Druckkräfte verursacht. Hohe Druckspannungen resultieren aus der Reibung zwischen den Walzen und der Walzgutoberfläche. Das Stahlmaterial wird zwischen dem Walzenpaar gequetscht, woraufhin die Dicke reduziert und die Länge erhöht wird. Walzen wird nach der Temperatur des gewalzten Stahls klassifiziert. Liegt die Temperatur des Stahls über seiner Rekristallisationstemperatur, spricht man von Warmwalzen. Liegt sie darunter, von Kaltwalzen.
Walzgerüst (Rolling Mill Stand)
Die Walzen laufen auf massiven Hälslagern, die in Gehäusen von enormer Festigkeit montiert und von leistungsstarken Elektromotoren angetrieben werden. Diese werden als Walzgerüste bezeichnet. Ein Walzgerüst enthält zwei oder mehr Walzen zur plastischen Verformung von Stahl zwischen rotierenden Walzen. Es besteht im Wesentlichen aus: (i) Walzen, (ii) Lagern, (iii) einem Gehäuse zur Aufnahme dieser Teile, (iv) einem Getriebe, (v) einem Antrieb (Motor) zur Kraftübertragung auf die Walzen, (vi) Drehzahlregelvorrichtungen, (vii) Hydrauliksystemen. Das Walzgerüst erfordert äußerst starre Konstruktion und große Motoren für ausreichende Leistung. Es gibt verschiedene Typen von Walzgerüsten:
- Zweigerüst (Two-High Stand) – Grundtyp mit zwei gegenüberliegenden Walzen. Das Gerüst hat nicht-umkehrbare Walzen, die in gleicher Richtung rotieren. Das Werkstück kann daher nicht von der anderen Seite zugeführt werden. Kann horizontal oder vertikal ausgeführt sein.
- Zweigerüst mit Überführung (Two-High Pullover Stand) – Das Walzgut wird für weitere Reduktion zum Einlauf zurückgeführt.
- Zweigerüst, umkehrbar (Two-High Reversing Stand) – Das Werkstück kann durch Umkehr der Drehrichtung hin und her durch die Walzen geführt werden. Solche Werke erhöhen die Produktivität.
- Dreigerüst (Three-High Stand) – Besteht aus drei Walzen. Obere und untere Walze sind angetrieben, die mittlere dreht sich durch Reibung. Erstes Walzen erfolgt zwischen unterer und mittlerer Walze in eine Richtung. Dann wird das Werkstück umgekehrt und durch mittlere und obere Walze geführt. Dies verbessert die Produktivität.
- Viergerüst (Four-High Stand) – Kleine Arbeitswalzen (geringere Festigkeit und Steifigkeit) werden von größeren Stützwalzen (Backup Rolls) gestützt. Walzkraft ist direkt proportional zum Walzendurchmesser. Kleinere Arbeitswalzen reduzieren daher den Leistungsbedarf. Die Festigkeit kleiner Walzen ist gering, sie können sich durchbiegen. Daher werden größere Stützwalzen zur Unterstützung verwendet. Dünne Profilierungen können mit kleineren Arbeitswalzen gewalzt werden.
- Universalwalzgerüst (Universal Mill Stand) – Besitzt zwei horizontale und zwei vertikale Walzen. Vertikale Walzen kontrollieren gleichzeitig die Breite des Werkstücks.
- Clustermühle oder Sendzimir-Gerüst (Cluster Mill / Sendzimir Mill Stand) – Jede Arbeitswalze wird von zwei Stützwalzen gestützt. Clustermühlen und Sendzimir-Mühlen werden für das Walzen dünner Bänder hochfester Werkstoffe und Folien (bis 0,0025 mm Dicke) verwendet. Die Arbeitswalze kann bis 6 mm Durchmesser haben – aus Wolframkarbid.
- Planetenwalzwerk (Planetary Mill) – Besteht aus einem Paar schwerer Stützwalzen, umgeben von vielen Planetenwalzen. Jede Planetenwalze gibt dem Strang eine fast konstante Reduktion, während sie einen Kreisbogen zwischen Stützwalzen und Strang durchläuft. Wenn ein Planetenwalzenpaar den Kontakt verliert, greift das nächste Paar und wiederholt die Reduktion. Die Gesamtreduktion ist die Summe der einzelnen kleinen Reduktionen. Daher kann das Planetenwalzwerk einen Strang in einem Durchgang direkt zu Band warmwalzen. Der Betrieb erfordert Zuführwalzen zum Einführen des Strangs und ein Paar Planierwalzen am Auslauf zur Oberflächenverbesserung.
Ein kontinuierliches Walzwerk hat eine Reihe von Walzgerüsten, die nacheinander angeordnet sind, um die Produktivität zu erhöhen. Das Walzgut bewegt sich an jedem Gerüst mit unterschiedlichen Geschwindigkeiten.
In einem weiteren Sinne ist ein Walzwerk ein automatisches System oder eine Linie von Walzgerüsten zusammen mit einer Reihe von Ausrüstungen, die sowohl Walz- als auch Hilfsoperationen durchführen: Transport des ursprünglichen Knüppels/Blocks/Bramme vom Lager zu den Erhitzungsöfen und Walzen, Transfer des gewalzten Materials von einem Gerüst zum nächsten, Drehen oder Verdrehen bei manchen Werken, Transport des Metalls nach dem Walzen, Schneiden, Kühlen des gewalzten Materials auf Kühlbetten in manchen Werken, Markieren oder Prägen, Trimmen, Verpacken und Fördern zum Lager des Fertigprodukts. In manchen Werken (z. B. Warmbreitbandwalzwerk, Drahtwalzwerk, Handelswalzwerk, Kaltwalzwerk) wird das gewalzte Produkt in einem Wickler oder Aufwickelhaspel aufgewickelt.
Meistens wird bei hoher Temperatur gewalzt (Warmwalzen), wegen der Forderung nach großen Verformungen. Warmwalzen ergibt ein spannungsfreies Produkt. Allerdings ist Zunderbildung ein Hauptproblem beim Warmwalzen, wodurch Dimensionsgenauigkeit schwer zu halten ist.
Kaltwalzen von warmgewalztem Stahl ist wichtig wegen hoher Genauigkeit und Fehlen von Oxidschuppen. Es erfolgt unterhalb der Rekristallisationstemperatur und führt zu Verfestigung (Work Hardening). Ausgangsmaterial für kaltgewalztes Stahlband ist gebeiztes warmgewalztes Band vom kontinuierlichen Warmbreitbandwalzwerk. Die Gesamtreduktion beim Kaltwalzen variiert allgemein zwischen 50 % und 90 %. Die Reduktion in jedem Gerüst soll gleichmäßig verteilt werden, ohne weit unter die maximale Reduktion pro Pass zu fallen. Allgemein erfolgt die geringste prozentuale Reduktion im letzten Pass, um bessere Kontrolle von Flachheit, Dickentoleranz und Oberflächengüte zu ermöglichen.
Walzen wird nach der Temperatur des Werkstücks klassifiziert. Liegt die Temperatur des Stahls über seiner Rekristallisationstemperatur, spricht man von Warmwalzen. Bei Warmumformprozessen können große Verformungen wiederholt nacheinander durchgeführt werden, da der Stahl weich und duktil bleibt. Das Walzgut wird hohen Druckspannungen ausgesetzt als Resultat der Reibung zwischen Walzen und Stahloberfläche. Beim Walzen wird das Material zwischen zwei Walzen geführt, die sich mehr oder weniger mit gleicher Umfangsgeschwindigkeit, aber in entgegengesetzter Richtung (im und gegen Uhrzeigersinn) drehen. Der Abstand zwischen ihnen ist etwas geringer als die Höhe des einlaufenden Walzguts. Diese Walzen können entweder glatt oder profiliert (konturiert) für das Warmwalzen von Stäben oder Profilen sein. Unter diesen Bedingungen greifen die Walzen das Stahlstück und liefern es mit reduziertem Querschnitt und damit erhöhter Länge ab.
Die initiale Warmumformung für die meisten Stahlprodukte erfolgt im primären Grobwalzwerk. Ziel: Abbau zur Reduktion des Walzgutquerschnitts für anschließendes Feinwalzen zu Stäben, Bändern, Blechen oder verschiedenen Profilen. Gegossene Blöcke, Brammen oder Knüppel werden initial auf 1100–1300 °C erhitzt. Beim Warmwalzen von Stahl variiert die Temperatur im endgültigen Feinwalzgerüst zwischen 850 °C und 900 °C und liegt immer über der oberen kritischen Temperatur des Stahls. Stahl wird zwischen Walzen gequetscht, bis Enddicke und -formen erreicht sind. Dazu üben Walzen Kräfte von tausenden Tonnen aus.
Das Layout eines Walzwerks variiert von einem einfachen Einzelgerüst bis zu mehreren Gerüsten, die nebeneinander oder in einer Linie positioniert sind. Ein Mechanismus, allgemein Walzenrost (Roller Table) genannt, führt das Werkstück zu den Walzen, und ein weiterer Walzenrost handhabt die aus den Walzen austretenden Stücke. Der Tisch vor den Walzen drückt den Stahl gegen die Walzen, die ihn greifen und zwischen sich hindurchziehen. Der Stahl wird somit auf eine Dicke reduziert, die dem Walzenabstand entspricht, und wenn die Walzen profiliert sind, wird er gemäß dem Passdesign geformt. Warmwalzen erlaubt große Verformungen des Stahls mit geringer Anzahl an Walzyklen.
Warmwalzen erfolgt in mehreren Stufen, und in jeder Stufe wird eine Reduktion (Drafting) vorgenommen. Die ultimative Reduktion erfolgt bei einer Temperatur über der Rekristallisations- oder Phasenumwandlungstemperatur. Dementsprechend wird das kalte Walzgut auf eine deutlich höhere Temperatur als die Rekristallisationstemperatur erhitzt. Daher hängt die ultimative Temperatur, auf die das Werkstück erhitzt wird, von der Gesamtreduktion, der Anzahl der Reduktionsstufen und der Zusammensetzung des Walzguts ab.
Ziel eines Walzwerks ist es, die Dicke des Stahls zu verringern bei Längenzunahme und geringer Breitenzunahme. Das Material im Zentrum des Walzguts ist in Querrichtung des Bands constrained, und die Constraints der ungeformten Schultern des Materials an jeder Seite der Walzen verhindern die Streckung in Breitenrichtung. Dieser Zustand wird als Ebenendehnung (Plane Strain) bezeichnet. Das Material wird daher länger und nicht breiter.
Faktoren, die die Walzmechanik beeinflussen
Die Hauptfaktoren, die die Mechanik des Walzens beeinflussen:
- Walzen-Durchmesser
- Reduktionsmenge in einem Pass
- Anfangsdicke des zu walzenden Materials
- Walzgeschwindigkeit (entscheidet über Dehnrate)
- Vor- und Rückspannung (Front and Back Tensions)
- Art der Reibung zwischen Walzen und gewalztem Stahl
- Temperaturbereich des Stahlmaterials und der Walzen
- Physikalische Eigenschaften des zu walzenden Stahlmaterials
- Form des Walzenkontur / Walzpasses, in dem das Stahlmaterial verformt wird
- Walzwerksverhalten unter Last
- Einfluss vorheriger Behandlung des Materials (Verfestigung oder andere Effekte)
- Elastische Verformung der Walzen unter Last
- Verformungswiderstand des Metalls, beeinflusst durch Metallurgie, Temperatur und Dehnrate
- Anisotropiezustand des Materials
- Aspektverhältnis (Breite des Walzguts zur Anfangsdicke)
Die obigen Parameter können einzeln oder gemeinsam in Kombinationen von zwei oder mehr sekundäre Parameter und Phänomene erzeugen, die direkter mit dem Walzprozess zusammenhängen. Walzdruck, Drehmoment, Arbeit und Leistung werden von diesen Faktoren beeinflusst. Wichtige dieser Parameter:
- Reduktionskoeffizient, absolute und relative Reduktion, festgelegt durch Anfangs- und Endmitteldicke des Walzguts.
- Schlupf (Slip), charakterisiert durch Differenz der linearen Geschwindigkeit des Walzguts und der Umfangsgeschwindigkeit der Walzen. Neutralwinkel wird durch den Punkt ohne Schlupf bestimmt.
- Spreizen (Spread), Differenz der Breite des Auslaufmaterials im Vergleich zum einlaufenden Walzgut.
- Streckkoeffizient (Coefficient of Elongation), abhängig von den relativen Werten von Reduktion und Spreizen.
- Walzenbiss (Roll Bite), Funktion aus Reduktion, Walzendurchmesser, Reibungskoeffizient und Einlaufdicke.
Fundamentalkonzepte des Walzens
Fundamentalkonzepte des Stahlwalzens:
- Der Kontaktbogen zwischen Walzen und Stahl ist Teil eines Kreises.
- Der Reibungskoeffizient ist in der Theorie konstant, variiert in der Realität entlang des Kontaktbogens.
- Das Stahlmaterial verformt sich während des Walzens plastisch.
- Das Volumen des gewalzten Walzguts ist vor und nach dem Walzen konstant. Praktisch kann es sich durch Porenschluss geringfügig verringern.
- Die Walzengeschwindigkeit wird als konstant angenommen.
- Das Walzgut streckt sich nur in Walzrichtung, nicht in Breitenrichtung.
- Der Querschnitt senkrecht zur Walzrichtung wird nicht verzerrt.
Mit Ausnahme des Kaltwalzens mit Bandspannung ist die äußere Reibung (Reibung zwischen Walzenoberfläche und gewalztem Material) der fundamentale Faktor für die Reduktion des Stahlmaterials durch Walzen. Sie ist die Kraft, die das Material zwischen die Walzen zieht, und markiert den grundlegenden Unterschied zwischen Walzen und Ziehen. Reibung beeinflusst stark die Größe und Verteilung des zwischen Walzen und Material wirkenden Drucks und damit die für die Reduktion erforderliche Leistung. Sie kontrolliert auch die maximal mögliche Reduktion. Normalerweise gilt: Je höher der Reibungskoeffizient, desto größer die mögliche Reduktion. Abhängig von den Bedingungen, unter denen das Stahlmaterial in den Walzspalt eintritt, können zwei Situationen auftreten:
- Der Stahl wird von den Walzen gegriffen und in den Walzspalt hineingezogen.
- Der Stahl rutscht über die Walzenoberfläche, wird nicht gegriffen und Walzen findet nicht statt.
Die Größe der Reibungskraft hängt von der Beschaffenheit der Kontaktflächen ab und nimmt mit zunehmender Rauheit, relativer Geschwindigkeit zwischen Walzen und Walzdruck zu.
Strategien zur Reduzierung der Walzkraft
- Reduzierung der Reibung an der Walze-Werkstück-Grenzfläche
- Verwendung kleinerer Walzendurchmesser zur Verringerung der Kontaktfläche
- Kleinere Reduktionen pro Pass zur Verringerung der Kontaktfläche
- Walzen bei erhöhten Temperaturen zur Senkung der Materialfestigkeit
- Anlegen von Vor- und/oder Rückspannung an das gewalzte Walzgut
Wenn gewalzter oder gegossener Stahl warmgewalzt wird, wird die Kornstruktur, die grobkörnig ist, feiner, aber in Walzrichtung gestreckt. Diese texturierte Kornstruktur verursacht richtungsabhängige Eigenschaften (Anisotropie) für das gewalzte Produkt. Zur Verfeinerung der Körner wird unmittelbar nach dem Walzen eine Wärmebehandlung durchgeführt, die zur Rekristallisation nach dem Walzen führt.
Arten von Walzwerken
Es gibt verschiedene Arten von Walzwerken:
- Kontinuierliches Walzwerk
- Umkehrbares Walzwerk (Reversing Rolling Mill)
- Querwalzwerk (Transverse Rolling Mill) – Verwendet kreisförmige Keilwalzen. Der erhitzte Stab wird auf Länge geschnitten und quer zwischen die Walzen geführt. Walzen drehen sich in eine Richtung.
- Profilwalzwerk / Sektionswalzwerk (Shaped / Section Rolling Mill) – Umfassen Stabwalzwerk, Handelswalzwerk, Drahtwalzwerk, Profilwalzwerk, Trägerwalzwerk, Schienenwalzwerk.
- Ringwalzwerk (Ring Rolling Mill) – Ein donutförmiger Vorformling wird zwischen einer freilaufenden Innenwalze und einer angetriebenen Außenwalze platziert. Das Ringwalzwerk macht den Querschnitt dünner und erhöht den Ringdurchmesser.
- Pulverwalzwerk (Powder Rolling Mill) – Metallpulver wird zwischen die Walzen eingebracht und zu einem „grünen Band“ verdichtet, das anschließend gesintert und weiteren Warm- und/oder Kaltumform- und Glühzyklen unterzogen wird.
- Dünnbrammenguss- und Walzwerk (Thin Slab Casting and Rolling Mill) – Für die Produktion von Warmbändern. Flüssiger Stahl wird in Dünnbrammen (Dicke 50–80 mm) gegossen, die nach Temperaturegalisierung in einem Ofen im Feinwalzwerk des Warmbreitbandwalzwerks gewalzt werden.
- Gewindewalzwerk (Thread Rolling Mill) – In diesem Werkzeug werden Matrizen gegen die Oberfläche eines zylindrischen Rohlings gepresst. Während der Rohling gegen die einlaufenden Matrizenflächen rollt, wird das Material verdrängt, um die Gewindefußform zu bilden, und das verdrängte Material fließt radial nach außen zur Bildung des Gewindekopfs.
Kräfte und geometrische Beziehungen beim Walzen
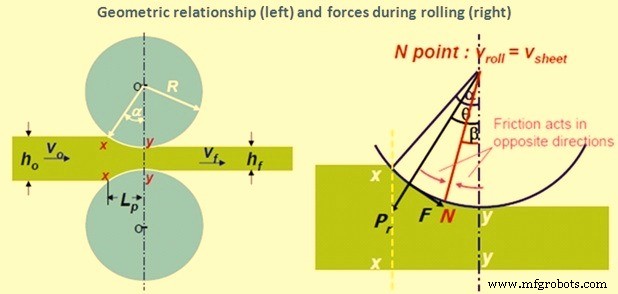
Ein Stahlband mit Dicke h₀ tritt an der Einlaufebene xx mit Geschwindigkeit v₀ in die Walzen ein. Es durchläuft den Walzenspalt und verlässt die Auslaufebene yy mit reduzierter Dicke h_f und Geschwindigkeit v_f. Da keine Breitenzunahme stattfindet, wird die vertikale Kompression des Stahls in eine Streckung in Walzrichtung übersetzt. Da sich das Stahlvolumen an einem gegebenen Punkt pro Zeiteinheit während des gesamten Prozesses nicht ändert, gilt:
b × h₀ × v₀ = b × h_f × v_f = b × h × v
Wobei b die Bandbreite ist, v die Geschwindigkeit bei einer beliebigen Zwischendicke h zwischen h₀ und h_f.
Abb. 1 zeigt die geometrischen Beziehungen und Kräfte beim Walzen.
An nur einem Punkt entlang der Kontaktfläche zwischen Walze und Band wirken zwei Kräfte auf den Stahl: (i) eine radiale Kraft P_r, (ii) eine tangentiale Reibungskraft F. Zwischen Einlaufebene (xx) und Neutralpunkt bewegt sich das Band langsamer als die Walzenoberfläche, und die tangentiale Reibungskraft F wirkt in Richtung (siehe Abb. 1), um den Stahl in den Walzspalt zu ziehen. Auf der Auslaufseite (yy) des Neutralpunkts bewegt sich das Band schneller als die Walzenoberfläche. Die Richtung der Reibungskraft kehrt sich um und wirkt der Bandabgabe entgegen.
Wesentliche Punkte zum Walzen
- Walzen ist der am umfangreichsten verwendete Stahlumformprozess mit ca. 90 % Anteil.
- Das zu walzende Material wird durch Reibung in den sich drehenden Walzenspalt gezogen.
- Die von den Walzen aufgebrachten Druckkräfte reduzieren die Materialdicke oder ändern seinen Querschnitt.
- Die Geometrie des Produkts hängt von der Kontur des Walzenspalts ab.
- Walzenmaterialien: Gusseisen, Gussstahl, Schmiedestahl wegen hoher Festigkeits- und Verschleißanforderungen.
- Warmwalzwerkwalzen sind generell rau, um das Werkstück zu beißen; Kaltwalzwerkwalzen sind geschliffen und poliert für gute Oberfläche.
- Beim Walzen strecken sich die Körner in Walzrichtung. Beim Kaltwalzen behalten die Kristalle im Wesentlichen die gestreckte Form; beim Warmwalzen beginnen sie nach Verlassen der Verformungszone zu rekristallisieren.
- Die Umfangsgeschwindigkeit der Walzen am Einlauf übersteigt die des Bands, das bei ausreichender Grenzflächenreibung hineingezogen wird.
- In der Verformungszone verringert sich die Dicke des Walzguts und es streckt sich. Dies erhöht die lineare Geschwindigkeit des gewalzten Stahls am Auslauf.
- Es existiert somit ein Neutralpunkt, an dem Walzengeschwindigkeit und Bandgeschwindigkeit gleich sind. An diesem Punkt kehrt sich die Reibungsrichtung um.
- Wenn der Kontaktwinkel den Reibungswinkel übersteigt, können die Walzen kein frisches Band ziehen.
- Walzdrehmoment, Leistung etc. steigen mit zunehmender Walzwerk-Kontaktlänge oder Walzenradius.
Herstellungsprozess
- Das Nudelholz: Von etruskischen Ursprüngen bis zur modernen Handwerkskunst
- Stahlwolle: Geschichte, Produktion und Sicherheitsaspekte
- Stahlrohr: Typen, Geschichte und moderne Fertigung
- Die Kunst der Schere: Von antiken Federklingen zu modernen Präzisionswerkzeugen
- Entwicklung der Badewanne: Von antiken Bädern zur modernen Fertigung
- Zink: Eigenschaften, Anwendungen und Produktionsprozess
- Edelstahl: Eigenschaften, Herstellung und zukünftige Anwendungen
- Rolling Alarm Robot: Intelligentes, mobiles Wecksystem mit Raspberry Pi und Google Kalender
- Umformtechnik meistern: Wichtige Verfahren und ihre Mechanik
- Die Rolle von Stickstoff in der Stahlleistung