



Warmbreitbandwalzwerk: Vom Wiedererhitzen bis zum Wickeln
Stahlwalzen im Warmbreitbandwalzwerk
Warmbreitbandwalzwerke sind heute entweder konventionelle Warmbreitbandwalzwerke oder Walzwerke für das Walzen von Dünnbrammen. Die Primärfunktion des konventionellen Warmbreitbandwalzwerks (HSM) ist das Wiedererhitzen von halbfertigen Stahlbrammen (gewalzt oder stranggegossen) auf Walztemperatur und anschließendes Walzen zu dünneren und längeren Bändern durch eine Reihe von Walzgerüsten, die von großen Motoren angetrieben werden, und schließlich das Aufwickeln des verlängerten Stahlbands für einfache Handhabung und Transport. Spulen werden auf den Wicklern mit einem Innendurchmesser von 750 mm produziert, mit einem Außendurchmesser bis 2400 mm und einer Begrenzung des Spulengewichts auf bis zu 220 kg pro cm Breite. Das Warmbreitbandwalzwerk liefert Spulen für Kaltwalzwerke, Längs- und Querteilanlagen sowie als Fertigprodukt direkt an Kunden. Der größte Teil des Materials wird über ein automatisches Spulenhandhabungssystem aus dem Walzwerksbereich in das Lager transportiert.
Eigenschaften, die das Warmbreitbandwalzwerk dem Band verleiht: Oberflächenqualität, Dicke, Breite, Flachheitskontrolle sowie Bandprofil.
Teilprozesse des Walzens von Stahlbrammen
Das Walzen von Stahlbrammen im Warmbreitbandwalzwerk besteht aus mehreren Teilprozessen, am deren Ende das Endprodukt „warmgewalztes Band“ entsteht. Die Hauptteilprozesse sind: (i) Erhitzen der Stahlbrammen im Wiedererhitzungsofen, (ii) Entzundern der erhitzten Bramme und ihre Dimensionierung in der Vormesswalze (Sizing Press), (iii) Walzen im Grobwalzwerk und Nachentzundern, (iv) Walzen im Feinwalzwerk, (v) Regelkühlung des warmgewalzten Bands und (vi) Wickeln des gewalzten Bands.
Wiedererhitzen der Bramme
Kritisch für das Warmbreitbandwalzwerk ist der Wiedererhitzungsofen. Moderne Warmbreitbandwalzwerke sind mit State-of-the-Art-Schrittrostöfen (Walking Beam) ausgestattet, die ältere Schiebeöfen (Pusher Type) abgelöst und in der Leistung übertroffen haben. Diese Öfen sind nominell für 250–300 t/h erhitzte Brammen ausgelegt, mit der Fähigkeit, bis zu 25 % über der Nennleistung zu produzieren, bei gewissen Einbußen bei der Brammen-Temperaturgleichmäßigkeit. Der Ofen benötigt ca. 350.000 kcal Brenngas pro Tonne Bramme für das Erhitzen von Raumtemperatur auf 1100–1250 °C. Die geprüften Brammen werden gemäß Walzplan einzeln auf dem Ofenbeschickungswalzenrost im Brammenhof positioniert und vor der Beschickungstür des Wiedererhitzungsofens platziert. Wenn Platz im Ofen verfügbar ist, schieben die Schiebeeinheiten die Bramme in den Ofen. Im Inneren werden die Brammen ca. 2,5 m über dem Ofenboden von wassergekühlten, feuerfestbeschichteten Rohren, den sogenannten „Schlittern“ (Skids), getragen. Um Kaltstellen („Schlittersiegel“) in den Brammen zu minimieren, ändert sich der Schlittenabstand in manchen Ofendesigns nach ca. zwei Dritteln der Ofenlänge. Zwei unabhängige Schlittensätze, einer fest und einer gehend, tragen die Bramme abwechselnd, während sie durch einen massiven Unterrahmen, angetrieben von zwei großen Hydraulikzylindern, durch den Ofen geschoben wird. Je nach Ofendesign ist der Ofeninnerraum in mehrere (fünf bis zehn) Zonen für die Temperaturregelung unterteilt. Vorheiz- und Heizzonen verbrennen ein Gemisch aus Brenngas und vorgewärmter Verbrennungsluft mit Brennern an der Ofendecke und an den Seitenwänden, sowohl über als auch unter den Schlitten, um die Bramme fast auf ihre Austragstemperatur zu erhitzen.
Der größte Teil der Vorwärmung der Stahlbramme wird durch die heißen Abgase erreicht, die an den Brammen vorbeiströmen auf dem Weg zu den Rekuperatoren. Die in den Abgasen verbleibende Wärme wärmt die einströmende Verbrennungsluft in den Rekuperatoren auf ca. 500–550 °C vor. In der Heizzone wird der Stahl hauptsächlich durch Strahlung der heißen Ofenwände erhitzt. In der Ausgleichszone (Soak Zone) sind Brennergrößen und -positionen so gewählt, dass eine gleichmäßige Temperatur in den Zonen gehalten wird, um Kaltstellen in den Brammen auszugleichen.
Feuerfeste Trennwände helfen, die Zonen physisch zu trennen, und Thermoelemente im gesamten Ofen interagieren mit den automatischen Brennerregelsystemen, um Zieltemperaturen in jeder Zone zu halten. Komplexe Computermodelle berechnen die angestrebte Grobwalzwerk-Austrittstemperatur, um eine Ofen-Austrittszieltemperatur zu erhalten. Durch laufende Schätzung des Temperaturprofils durch die Dicke jeder Bramme im Ofen unterstützt der Computer den Operator bei der Wahl der Produktionsrate und Zonen-Sollwerte, die die Produktion gleichmäßig erhitzter Brammen so nah wie möglich an der Zieltemperatur maximieren. Nach Beginn des Walzprozesses wird die Temperatur des Stahls beim Austritt aus dem Grobwalzwerk an den Ofen zurückgemeldet, die Computermodelle aktualisiert und der Ofenoperator über die Temperaturgleichmäßigkeit informiert.
Wenn die Bramme die „Austragstür“ am Ofenende erreicht und der Computer feststellt, dass die Bramme ausreichend erhitzt ist, öffnet sich die Tür und die Arme des Extraktors greifen unter die Bramme, heben sie von den Schlitten ab und ziehen sie aus dem Ofen. Der Wiedererhitzungsofen hat meist zwei Extraktoren, die unabhängig voneinander doppelt beschickte Brammen einzeln oder in Kombination für längere Brammen entnehmen können. Die heiße Bramme wird auf den Einlaufwalzenrost gelegt, der sie über einen Zunderdurchbrecher (Scale Breaker) in das Grobwalzwerk führt.
Entzundern und Dimensionieren der Bramme
Entzundern der erhitzten Bramme ist im Warmbreitbandwalzwerk zwingend für gute Oberflächenqualität des warmgewalzten Bands. Der Entzunderer-Betrieb muss optimiert werden, um maximale Zunderentfernung und damit verbesserte Reinigung bei minimaler Abkühlung der erhitzten Bramme zu gewährleisten.
Nach Verlassen des Wiedererhitzungsofens durchläuft die Bramme mit 0,15–2,0 m/s eine Entzundereinheit, eine Einhausung mit zwei Düsenpaaren. Diese Sprühköpfe sind einfach, wartungsfreundlich konstruiert und sprühen Hochdruckwasser (bis 400 kg/cm²) auf die Bramme, um die oxidische Eisenschicht zu entfernen, die sich in der sauerstoffreichen Atmosphäre des Wiedererhitzungsofens an der Brammeoberfläche bildet. Die Düsen sind meist mit fortschrittlichen Düsen für effektives Wassersprühen ausgestattet. Der Entzunderer ist normalerweise geschlossen konstruiert, um Wasseraustritt zu verhindern, und der Wasserfluss im Inneren ist optimiert. Der Wasserverbrauch für das Entzundern liegt zwischen 200–700 m³/h.
Moderne Warmbreitbandwalzwerke sind mit einer Vormesswalze (Sizing Press) statt eines Kantwalzwerks (Edger) ausgestattet. Der wesentliche technologische Vorteil der Vormesswalze: neben großer Breitenreduzierung (bis 350 mm) in einem Durchgang bewirkt sie deutlich besseres Durchformen der Bramme bis in deren Mitte. Die Vormesswalze erzeugt flachere „Dogbones“, was zu reduziertem Spreizen und höherer Dimensionierwirksamkeit führt. Sie bietet deutlich mehr Flexibilität in der Warmbreitbandproduktion. Die Breitenreduzierung in der Vormesswalze ermöglicht die Standardisierung der Stranggießformate auf wenige Breiten, was die Produktivität der Stranggießmaschine erhöht. Ein spezieller Kurzhub-Modus an Brammanfang und -ende reduziert Abschneideverluste und erhöht den Ausbeute.
Grobwalzwerk und Nachentzundern
Im halbkontinuierlichen Warmbreitbandwalzwerk besteht das Grobwalzwerk meist aus ein oder zwei Grobwalzgerüsten, in denen die Bramme reversibel warmgewalzt wird. Die Bramme wird 5- oder 7-mal wiederholt im Grobwalzwerk gewalzt, um die Mindestdicke von ca. 30 mm zu erreichen. Das Grobwalzwerk enthält auch Kantwalzen (Edger Rolls) zum Walzen der Brammekanten und Zentrierung.
Das Warmbreitbandwalzwerk kann entweder ein Hochleistungswalzwerk (High Performance Mill) oder ein Kompaktwalzwerk (Compact Mill) sein. Der Unterschied ist der Coil Box, der in Kompaktwalzwerken zwischen Grob- und Feinwalzwerk installiert ist. Er gleicht die Transferbarrentemperaturen aus, sodass mit nur sechs Feinwalzgerüsten Enddicken von 1,2 mm erreicht werden können. Die Transferbarrendicke, die der Coil Box verarbeitet werden kann, liegt meist bei 20–40 mm, die Wickelgeschwindigkeit bei ca. 5,5 m/s. Die Kapazität eines Kompaktwalzwerks liegt normalerweise bei 3,5 Mio. t/a, Hochleistungswalzwerke erreichen ca. 5,5 Mio. t/a.
Hoher Durchsatz erfordert minimale Passzahlen im Grobwalzwerk, besonders bei halbkontinuierlichen HSM. Das bedeutet hohe Reduktion pro Pass, was nur mit exzellentem Walzeneinzugsverhalten möglich ist. Bekanntlich verbessert sich der Walzeneinzug bei niedrigerem Karbidgehalt und geringerer Härte der Arbeitswalzenoberfläche.
In einem kontinuierlichen HSM besteht das Grobwalzwerk meist aus sechs unabhängigen Walzgerüsten, die letzten vier bis fünf beinhalten kleine Vertikalwalzwerke (Edger). Erhitzte Brammen werden gerüstweise gewalzt, um sogenannte Transferbarrren für das Feinwalzen zu erzeugen. Hochdruck-Wasserdüsen reinigen oxidischen Zunder von der Oberfläche. Beim Austritt aus dem letzten Grobwalzgerüst wird die Dicke der Vorderkante der Transferbarrre geschätzt. Ein Pyrometer misst das Temperaturprofil der Barre von Kopf bis Ende, und eine Spezialkamera fotografiert beide Enden. Je nach Dicke, Breite und Güte des zu walzenden Produkts liegt die durchschnittliche Temperatur der Barre beim Austritt aus dem letzten Grobwalzgerüst normalerweise zwischen 1050 °C und 1150 °C. Diese Daten werden zur Vorbereitung des Feinwalzens gesammelt.
Die letzten vier bis fünf Grobwalzgerüste enthalten jeweils Kantwalzen für Breitenkontrolle. Die einzelnen Grobwalzgerüste sind zunehmend weiter auseinander positioniert, um die Verlängerungen der Transferbarrren aufzunehmen, während sie dünner gewalzt werden. Bei den sehr hohen Walztemperaturen ist der Stahl sehr plastisch und „fließt“ leicht. Daher neigt die Bramme bei der Reduktion dazu, sich an den Enden in der Breite auszubreiten. Die Kantwalzen halten eine einheitliche Breite über die Barrelänge.
Anforderungen an die Arbeitswalzeneigenschaften für Grobwalzgerüste:
- Hoher Walzeneinzug basierend auf hohem Reibungskoeffizient, ermöglicht hohe Reduktionen pro Pass ohne Rattern oder Schlupf und damit höheren Durchsatz bei reduzierten Wärmeverlusten des Produkts.
- Hohe Beständigkeit des Schalenmaterials gegen Verschleiß, thermische Ermüdung und Oxidation/Korrosion, resultiert in geringem und homogenem Verschleiß für längere Walzkampagnen und reduzierte Stillstandszeiten.
- Hohe Hitzefluss- und Feuerrissbeständigkeit für ein feines, glattes Feuerrissnetzwerk, das hohe Schäden durch Walzwerksstillstände verhindert.
- Perfekte Walzenoberflächenqualität über lange Läufe: kein Abblättern, kein Banding, kein Mikro-Absplittern während einer Kampagne.
- Hohe Sicherheit gegen Walzenversagen unter beliebigen Betriebsbedingungen einschließlich Walzwerksvorfällen, hohen thermischen und mechanischen Lasten.
Da ein quadratischer Barrenanfang kritisch für das korrekte Einfädeln in die Feinwalzgerüste und die Abwickler ist, und ein ungleichmäßiges Barrenende Arbeitswalzenoberflächen beschädigen oder Einfädelprobleme für den nächsten Prozess verursachen kann, werden Kopf- und Ende fast jeder Transferbarrre von einem Paar großer Stahlwalzen mit Schermesser entlang ihrer Länge abgeschnitten. Mit der Barre, die sich mit ca. 30 m/min auf dem Walzenrost bewegt, detektieren Sensoren Position und Geschwindigkeit, um die Scherwalzen optimal zu timen und den Abschneideverlust zu minimieren; da Transferbarrren ca. 30 mm dick sind, bedeutet jedes zusätzliche Abschneiden 상당한 teure Verluste.
Zwischen Scherschere und erstem Feinwalzgerüst befindet sich normalerweise ein zweiter Zunderdurchbrecher, dessen Aufgabe die finale Zunderentfernung ist. Wassersprühungen oben und unten an der Transferbarrre mit ca. 200 kg/cm² Druck brechen den nachgebildeten Zunder (Sekundärzunder) sowie jeden Zunder auf, der frühere Entzunderungen überstanden hat. Höhenverstellung der oberen Sprühköpfe und Wassersammelrinnen ermöglicht optimale Anpassung an die zu behandelnde Transferbarrre. Durch spezielle Düsenanordnung werden unterschiedliche Abkühlgrade auf Ober- und Unterseite der Transferbarrre minimiert.
Nach dem Nachentzundern wird die Barre von einem Paar pneumatisch betätigter Walzen geklemmt, um verbliebene Zunder mechanisch zu lockern, die bei abnehmenden Verarbeitungstemperaturen zunehmend klebrig werden, auch wenn sie immer langsamer auf die Oberflächen des noch rotglühenden Stahls zurückkehren.
Feinwalzwerk
Das Feinwalzwerk des HSM hat meist fünf bis sieben Feinwalzgerüste, die die Transferbarrendicke auf das geforderte Endmaß reduzieren. Die Walzgeschwindigkeit wird so eingestellt, dass das letzte Gerüst die finale Reduktion bei der Endwalztemperatur zwischen 820 °C und 900 °C durchführt, um bestimmte mechanische Eigenschaften im warmgewalzten Band zu erreichen. Die Feinwalzgerüste walzen die Transferbarrre im Tandem, d. h. jede Barre durchläuft alle Feinwalzgerüste auf einmal. Der heiße Stahl ist beim Walzen recht zerbrechlich, und die Spannung zwischen den Feinwalzgerüsten muss auf sehr niedrigem Niveau genau kontrolliert werden, um Dehnen oder Reißen des Bands zu vermeiden.
Einstellungen werden vorgenommen, um sicherzustellen, dass das Band korrekt durch jedes Gerüst eingefädelt wird, ohne sich aufzuwinden und umzufalten oder zu dehnen und auseinanderzureißen. Die Position jeder Walze wird an das ausgeklügelte Automationssystem des Feinwalzwerks zurückgemeldet, das zusammen mit Informationen von Kraftmessdosen (Walzkraftüberwachung) und Röntgendickenmessung (Enddicke) die Walzenspalte und -geschwindigkeiten sanft anpasst, um stabiles Walzen des Bands auf die nötige Dicke trotz der in jeder Barre vorhandenen Temperaturschwankungen zu gewährleisten.
Sobald das Band zwischen jedem aufeinanderfolgenden Gerüstpaar eingefädelt ist, greift ein Looper (Schleife) das Band, um die Spannung zwischen den Gerüsten zu überwachen. Die zwischen den Feinwalzgerüsten des HSM angeordneten Looper sichern korrekte Massestromkontrolle und tragen so zum stabilen Walzen des Fertigbands bis zur Enddicke bei. Die Looper werden von Hydraulikzylindern angetrieben.
Für das Walzen von Ultradickebändern werden Looper mit Differenzspannungsmessung verwendet, um Spannungsdifferenzen zwischen Antriebs- und Bedienseite zu detektieren, die durch Schwenken des oberen Walzensatzes eliminiert werden können. Geringe Spannungsdifferenzen tragen zu zuverlässigem Ausfädeln bei und verhindern Endenabstürze (Tail-End Crashes).
Die Funktion des Tensiometer-Loopers ist die Messung der Verteilung der Zugspannungen über die Bandbreite, was eine wesentliche Voraussetzung für die automatische Online-Flachheitsregelung ist. Ein Tensiometer wird vorzugsweise zwischen den letzten beiden Gerüsten angeordnet.
Die Zwischengerüst-Einrichtungen sind für die Produktion von warmgewalztem Band mit höchster Oberflächenqualität von vitaler Bedeutung. Wichtige Ausrüstungen: (i) Ein- und Auslaufleitungen, (ii) Arbeitswalzenkühlsystem, (iii) Anti-Peeling-Vorrichtung, (iv) Walzenspalt-Schmiersystem, (v) Zwischengerüst-Kühl- und Entzundersysteme. Das enge Zusammenspiel all dieser Einrichtungen ist zwingend für optimale Ergebnisse. Seitenschutz mit hydraulischer Breitenverstellung gewährleistet exakte Positionierung in minimaler Zeit. Die Bandführungsbereiche sind so gestaltet, dass alle Verschleißteile schnell austauschbar sind. Die Kühleffizienz wird durch optimierte Auswahl und Anordnung der Düsen verbessert.
Die Kombination aus Walzenspaltkühlung, Walzenspaltschmierung und verbesserter Auslaufseitkühlung reduziert die Walzentemperatur. Dies resultiert in einer dünneren Oxidschicht auf der Walzenoberfläche mit weniger Arbeitswalzen-Abblättern (Peeling) zur Folge. Schmierung im Walzenspalt minimiert Reibung, wodurch Walzkrafteinsparung von 20–30 % möglich wird. Dadurch kann die Walzkraft für die Optimierung des Paßschemas und dünnere Enddicken umverteilt werden. Zusätzlich werden Rattern oder Vibrationen im Gerüst verhindert, was zu längeren Walzenstandzeiten führt.
Eine tiefgreifende metallurgische Umwandlung in der Kristallstruktur findet statt, während das Material abkühlt, typischerweise zwischen 800 °C und 850 °C, abhängig von der spezifischen Chemie. Zusätzlich reagieren die mechanischen Eigenschaften des Endprodukts in gewissem Grad auf die spezifische Temperatur, bei der der finale Reduktionspass erfolgt.
Daher wird für jedes Produkt eine Endwalztemperatur vorgegeben, und die Walzwerksautomation passt die Geschwindigkeit des ersten Feinwalzgerüsts basierend auf dessen Temperatur und dem erwarteten Abkühlverlauf der Barre durch jedes Gerüst an, damit das Band beim Austritt aus den Feinwalzgerüsten die Zieltemperatur trifft. Die letzte Warmumformung erfolgt meist oberhalb der oberen kritischen Temperatur von 787,8 °C, was dem gewalzten Stahl erlaubt, nach Abschluss aller Warmarbeit eine Phasenumwandlung zu durchlaufen. Dies erzeugt ein einheitlich feines, gleichiaxiales Gefüge im gesamten Stahl. Wenn ein Teil des Warmwalzens an Stahl durchgeführt wird, der bereits teilweise in Ferrit umgewandelt ist, werden die verformten Ferritkörner während des Selbstglühens beim Abkühlen des gewickelten Stahls grober. Dieser Zustand könnte die Eignung des Stahls für anspruchsvolle Ziehanwendungen einschränken.
Da jede Transferbarrre ca. eine Minute im Feinwalzwerk verbringt (von Kopf bis Ende), ist die Temperatur des in die Feinwalzgerüste einlaufenden Stahls am Ende signifikant niedriger, vielleicht um 100 °C, als am Anfang. Folglich beginnt die Mühle, sobald die ersten 150 m des Bands bei Einfädelgeschwindigkeit gewalzt und ein Abwickler eingefädelt wurden, mit einer berechneten „Zoom“-Rate zu beschleunigen, die aus dem Temperaturprofil der Barre beim Austritt aus dem letzten Grobwalzgerüst errechnet wurde. Höchstgeschwindigkeiten bis 20 m/s werden von der Automation erreicht, um die vorgegebene Endwalztemperatur über das gesamte Endprodukt zu halten. Ein Pyrometer nach dem letzten Gerüst aktualisiert die Computermodelle des Feinwalzwerks und erlaubt die Aufzeichnung dieser Temperatur in den Bandqualitätsdaten.
Bei den enormen Walzkräften in einem Walzwerk reicht es nicht, den Walzenspalt einfach auf die gewünschte Dicke einzustellen und zu erwarten, dass das Band mit dieser Dicke austritt. Bei Walzkräften, die in den frühen Feinwalzgerüsten regelmäßig 3000 t übersteigen, können sich die Gerüstgehäuse um 10–15 mm dehnen, nachdem die Barre in den Walzspalt eintritt, besonders bei breiten, steifen und/oder dünnen Produkten. Beim Einstellen der Walzenspalte für das Einfädeln ist es kritisch, diesen Faktor in jedem Gerüst zu kompensieren; dazu werden von der Walzwerksautomation anspruchsvolle Modelle verwendet, um die Walzkraft für jede Transferbarrre in jedem Gerüst basierend auf ein- und auslaufender Dicke, Breite, Stahlsorte und geschätzter Momentantemperatur zu schätzen. Die von der Automation eingesetzten Modelle werden mit Walzparametern und Produktmessungen bei jeder neuen Bramme aktualisiert und optimieren kontinuierlich die Automationseinstellungen. Produktqualität und Ausbeute profitieren davon, Produkte mit ähnlicher Dicke und Güte nacheinander zu walzen, sodass die Automation das jüngste Walzmodell nutzen kann.
Zusätzlich zur Gerüstdehnung unter Walzlast biegen sich die Walzen unter Last durch, da sie in der Mitte durch das Band auseinandergezwungen werden, aber an den Enden von den Lagern gestützt werden. Diese Durchbiegung ist die Quelle des Bandattributs, das gemeinhin als Wölbung (Crown) bezeichnet wird. Bandwölbung wird in den Grobwalzgerüsten initiiert und setzt sich durch jedes nachfolgende Walzgerüst fort. Bandwölbung wird am Auslaufende der Feinwalzgerüste durch ein zweites, scannendes Röntgendickenmessgerät gemessen, das hin und her über die Bandbreite fährt, während der Stahl gewalzt wird. Die gemessene Dicke wird mit der vom primären Röntgenmessgerät gemessenen Mittelliniendicke über die Bandlänge verglichen und die Differenz als Produktqualitätsprotokoll aufgezeichnet. Typischerweise produziert das HSM Material mit 0,025–0,075 mm Wölbung, abhängig von Faktoren wie Enddicke, Breite und Güte.
Bediener jedes Walzgerüsts haben Einfluss auf die Form des Walzenspalts durch Verstellung der Schraubenspindeln (Screw-Downs) zur Erhöhung oder Verringerung der Walzkraft in diesem Gerüst, was den Grad der Walzendurchbiegung beeinflusst. Die letzten vier Feinwalzgerüste verfügen généralement über hydraulische Arbeitswalzenbiegeeinrichtungen, um den Bedienern zusätzliche Kontrolle über die Form des belasteten Walzenspalts zu geben. Bediener justieren die Arbeitswalzenbiege in diesen Gerüsten, um die Wölbung im Endprodukt zu beeinflussen. Die Arbeitswalzenbiege im letzten Feinwalzgerüst wird ausschließlich verwendet, um eine Walzenspaltform zu erzeugen, die dem Profil des aus dem vorletzten Feinwalzgerüst austretenden Bands entspricht, um ein flaches Endprodukt zu produzieren.
Technologien in modernen Warmbreitbandwalzwerken zur Verbesserung der Produktqualität: (i) Automatische Dickenregelung (AGC), (ii) Automatische Breitenregelung, (iii) Arbeitswalzenbiege, (iv) Continuous Variable Crown (CVC), (v) Walzenexzentrizitätskompensation. CVC ist eine Methode zur Änderung des Bandprofils durch Verwendung profilierter Walzen. Der Walzenspalt kann durch axiales Verschieben der Walzen geändert werden. CVC ist auch als Walzenverschiebetechnik bekannt. CVC hat langsamere Dynamik, aber größeren Verstellbereich als Arbeitswalzenbiege. Da CVC und Arbeitswalzenbiege sich ergänzen, werden beide Techniken normalerweise in modernen Warmbreitbandwalzwerken eingesetzt.
In den letzten Jahren steigt die Anforderung an Profil, Dicke, Flachheit und Oberfläche des Warmbands. Um dieser Nachfrage gerecht zu werden, wurde die CVC-Technologie weiterentwickelt. Verbesserungen betreffen sowohl die mechanische Ausrüstung als auch das Prozessmodell.
Regelkühlung (Controlled Cooling)
Nach Verlassen der Feinwalzgerüste wird das Band durch eine große Anzahl individuell angetriebener Walzen über vier bis zwölf Bänke von Niederdruck-, Hochvolumen-Wassersprühungen geführt, die das rotglühende Band auf eine vorgegebene Wickeltemperatur zwischen 400 °C und 900 °C abkühlen und in die Abwickler (Down Coiler) führen. Seitenführungen auf beiden Seiten des Auslaufrosts halten das Bandende auf die Wickler gerichtet; der letzte Führungsabschnitt vor jedem Wickler passt sich der Bandbreite an und verfügt über ein pneumatisches Schnellschlusssystem, das dem Bediener erlaubt, das Bandende beim Wickelbeginn zu zentrieren.
Metallurgisch kritisch für die Eigenschaften warmgewalzten Stahls ist die Wickeltemperatur, da die Spule über drei Tage von dieser Temperatur auf Umgebungstemperatur abkühlt. Im Wesentlichen eine der Glühung vergleichbare Wärmebehandlung: Die beim Walzen von der Brammendicke bis zur Banddicke eingebrachten Spannungen erhalten beim Abkühlen der Spule die Möglichkeit, sich abzubauen. Obwohl der Stahl während des Warmwalzens kontinuierlich rekristallisiert, beanspruchen Dickenreduktionen von teils über 99 % in weniger als zehn Minuten den Stahl erheblich; die Wickeltemperatur wird von Produktmetallurgen festgelegt, um diese Spannungsniveaus zu nutzen und für optimale mechanische Eigenschaften zu manipulieren. Die Kühlung des warmgewalzten Bands nach dem Walzen im letzten Feinwalzgerüst ist in Abb. 1 dargestellt.
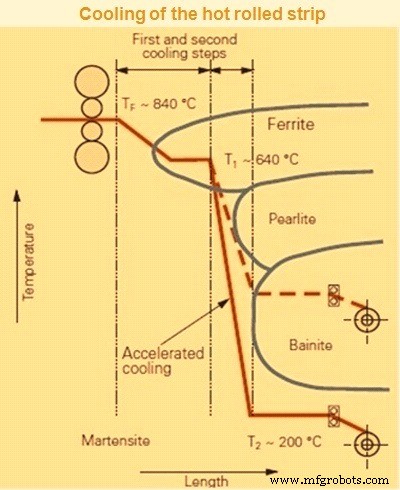
Der Austrittsbereich zwischen Feinwalzwerk und Wickler des Warmbreitbandwalzwerks wird für Materialtransport und Temperatureinstellung benötigt, um die mechanischen Eigenschaften zu erreichen. Die Wahl der Walzenabstände als Funktion des Banddickebereichs sichert zuverlässigen Transport, besonders des Bandanfangs.
In Wechselwirkung mit einem hocheffizienten Kühlmodell stellt das in diesem Bereich angeordnete Laminarkühlsystem die gewünschte Wickeltemperatur sowie Kühlung zur Erreichung der gewünschten mechanischen Eigenschaften des Walzguts sicher.
Die Kombination aus Laminarkühlsystem und Kantenmaskierungssystem verhindert übermäßige Abkühlung der Bandkanten, wodurch Spannungsdifferenzen über die Bandbreite minimiert werden. Ergebnis: Verbesserte Kaltbandflachheit.
Als Warmband und warmgewalztes, gebeiztes und geöltes Band verkauftes Produkt, das vom Kunden lasergeschnitten wird, wird bei relativ hohen Temperaturen gewickelt, um den Stahl so weit wie möglich zu entspannen, damit ausgeschnittene Teile auch nach Auflösung von Eigenspannungen um die Teilkonfiguration flach liegen. Umgekehrt erlaubt Wickeln bei relativ niedriger Temperatur physikalischen Qualitätsgüten, höhere innere Spannungsniveaus beizubehalten und die Größe der einzelnen Kristalle und Karbide, die sich innerhalb und zwischen den Kristallen bilden, zu begrenzen; jeder dieser Faktoren trägt zu höheren Festigkeitswerten im fertigen warmgewalzten Band bei.
Das Abkühlen von Stahl um 200 °C bei Geschwindigkeiten bis 20 m/s erfordert enorme Wassermengen, daher besprühen bis zu 300 m³ Wasser pro Minute, individuell ventilisiert und von der Automation gesteuert, den Stahl von oben und unten mit Wasservorhängen. Der Computer schätzt basierend auf Einfädelgeschwindigkeit und Zieltemperatur, wie viel Wasser für den Bandanfang nötig ist; die Genauigkeit wird durch ein Pyrometer vor den Abwicklern bestätigt. Bei Bedarf an Anpassung der aktiven Sprühzahlen schaltet der Computer Sprühungen ein und aus, um die Zieltemperatur über die Spulenlänge zu treffen. Da die Feinwalzgerüste nach Einfädeln des Abwicklers beschleunigen, um die Endwalztemperatur zu halten, werden zunehmend mehr Sprühungen aktiviert, um die verkürzte Verweilzeit auf dem Auslaufrost zu kompensieren.
Bis zu 300 m³ Wasser werden pro Minute im gesamten HSM gepumpt, um finish-gewalztes Band, Ofenschlitten, Walzen und Wicklerkomponenten zu kühlen und Transferbarrren zu entzundern. Das gesamte Wasser wird über ein System aus Zunder/Schlamm-Sammelgruben, durch das Laminarkühlsystem und zurück zu einem von zwei dedizierten Kühltürmen recycelt.
Wickeln (Coiling)
Der Wickelvorgang beginnt mit einem Paar Klemmwalzen (Pinch Rolls), die das Bandende erfassen und Spannung über den Auslaufrost zurück zu den Feinwalzgerüsten aufbauen. Das Bandende wird durch ein Tor zum zugehörigen Wicklermandel abgelenkt und durch pneumatisch betätigte Ummantelungswalzen (Wrapper Rolls), die durch Schürzen verbunden sind, um den Mandel geführt.
Eine hydraulisch verstellbare Einlaufleitung am Ende des Auslaufrosts dient zum Zentrieren des Bands vor dem Eintritt in die Wicklerstation. Das Band, das mit Endwalzgeschwindigkeit läuft, wird zuverlässig von der Klemmwalzeneinheit erfasst und auf den Wicklermandel geleitet. Eine Andrückwalze auf der Einlaufseite der Klemmwalzeneinheit verhindert, dass das Band (besonders dicke Bänder) vor der Klemmwalze ausbeult.
Sobald das Bandende vollständig um den Mandel gewickelt ist, beginnen Lagen, sich um den Mandel aufzubauen und drücken die Ummantelungswalzen weg. Sobald das Bandende fest gegriffen ist und Reibung und Spannung ein relatives Verrutschen der Stahllagen zum Mandel verhindern, koppeln die Ummantelungswalzen vom wachsenden Band ab. Nachdem das Bandende aus dem Feinwalzwerk ausläuft, halten die Klemmwalzen Rückspannung, um ein Abwickeln der Spule zu verhindern; bevor das Bandende durch die Klemmwalzen gezogen wird, werden die Ummantelungswalzen wieder eingekuppelt. Ein hydraulischer Spulenwagen fährt unter die Spule, hebt sich, um das Spulengewicht zu tragen, streift die Spule vom Mandel ab und positioniert sie für den Transport zur automatischen Bind- und Etikettiermaschine.
Angesichts des weiten Größenspektrums warmgewalzter Bänder (Dicke 1,5–20 mm, Breite 750–2200 mm) sowie der Bedingungen und Kosten für die Wartung der Wicklerstation bietet ein Drei- oder Vierwalzenwickler eine große Anzahl praktischer Vorteile.
Herstellungsprozess
- Warmgewalzte Stahlsorten & Anwendungen – Ein umfassender Leitfaden
- Effizientes Beizen von warmgewalzten Kohlenstoffstahlbändern zur Oxidschuppenentfernung
- Warmwalzwerk-Wärmebehandlungsöfen: Typen, Funktionen und industrielle Anwendungen
- Moderne Warmbreitbandwalzwerke: Schlüsseltechnologien für Hochleistungs-Stahlproduktion
- Stahlwalzen: Präzisionsfertigungsprozess Erklärt
- Grundlagen des Stahlwalzens: Vom Gießen bis zum Fertigprodukt
- Wesentliche Materialien für die Stahlerzeugung im Basissauerstoffkonverter
- Walzenwerk-Walzen & Rollenwerkstatt: Werkstoffe, Typen und Instandhaltung
- Stahlband-Spaltanlagen: Hauptmerkmale und Produktionsablauf
- Warm- vs. Kaltwalzen: Metallumformprozesse verstehen