



Präzisions-Walzwerk: Herstellung hochwertiger Stahlplatten
Walzprozess von Stahlplatten in einem Plattenwalzwerk
Plattenstahl ist definiert als flaches, warmgewalztes oder wärmebehandeltes Produkt mit einer Dicke von mindestens 5 mm und einer Breite von mindestens 1.200 mm. Plattenstahl ist ein weit verbreitetes Stahlprodukt. Er fällt normalerweise in die Kategorien Kohlenstoffstahl, hochfester niedriglegierter Stahl (HSLA) und Legierter Stahl. Für strukturelle Anwendungen überschreitet Plattenstahl normalerweise nicht 0,3 % Kohlenstoff und 1,5 % Mangan. Stahlplatten größerer Dicke werden für Wolkenkratzer, Bohrinseln auf hoher See, Brücken mit großen Spannweiten, schlanke Windkraftanlagen, Pipelines, Gasspeicher mit enormen Drücken, Bagger, Mobilkräne, Containerschiffe und Luxusliner etc. benötigt. Diese Anwendungen erfordern hohe Qualität und hohe Festigkeit in den Platten für Zuverlässigkeit.
Der wichtigste Trend bei Stahlplatten ist die Nachfrage nach Platten mit immer höheren Festigkeiten, hoher Zähigkeit, Härte und guter Schweißbarkeit. Erstklassige Qualität in Bezug auf Dicke, Breite, Profil, Ebenheit, Rechtwinkligkeit und ein homogenes Gefüge werden bei allen Stahlgütern und sogar extremen Abmessungen erwartet. Gleichzeitig werden immer engere Toleranzen in Bezug auf Maßgenauigkeit und Ebenheit gefordert. Um diese Anforderungen zu erfüllen, müssen Plattenwalzwerke die Fähigkeit besitzen, eine große Produktpalette mit hohem Anteil an hochfesten Platten zu produzieren. Daher werden neue Plattenwalzwerke für eine große Vielfalt an Produktionstechnologien ausgelegt. Zusätzlich wird uneingeschränkte Zusammenstellung der Walzkampagnen gefordert mit großen Variationen in Dicke, Breite und Stahlgüten von einer Platte zur nächsten ohne negative Auswirkungen auf die Produktivität (planfreies Walzen).
Anforderungen an Grobblech
Die normalerweise an Grobblech gestellten Anforderungen sind: (i) Es soll die spezifizierten Abmessungen innerhalb enger Toleranzen und mit guter Ebenheit besitzen (Dickten von 5 mm bis 500 mm und Breiten von ca. 1.200 mm bis 5.500 mm), (ii) es soll die vom Konstrukteur benötigten Streckgrenzen und Zugfestigkeiten besitzen (Streckgrenzen von ca. 235 MPa bis über 1.100 MPa), (iii) es soll die vom Konstrukteur benötigten Zähigkeitswerte besitzen, in vielen Fällen auch Tieftemperaturzähigkeit, (iv) es soll gute Verarbeitbarkeit (wie Umformbarkeit und Schweißbarkeit) besitzen, und (v) falls erforderlich, soll es Beständigkeit gegen Korrosion besitzen, die z. B. durch Angriff von Wasserstoff in H2S-haltigen Gasen (saures Gas) resultiert, oder eine gewisse Beständigkeit gegen atmosphärische Korrosion (Witterungsbeständigkeit). Für die Herstellung von Stahlplatten für Rohrleitungen in saurer Gasumgebung ist die Beständigkeit gegen wasserstoffinduziertes Rissbildung der wichtigste Faktor. Für Offshore-Meeresanwendungen, besonders in Regionen, wo die Temperaturen im Winter sehr niedrig fallen, müssen Stahlplatten Eigenschaften wie höhere Festigkeit, größere Plattendicke und ultra-tieftemperaturzähigkeit (exzellente Schweißnaht-Eigenschaften bei tiefen Temperaturen) etc. aufweisen. Diese Eigenschaften sind in einigen Fällen widersprüchlich und wurden durch extreme Kombinationen von Legierungs- und Verarbeitungstechnologien erreichbar. In der jüngeren Vergangenheit wurden mehrere Technologien für die Eigenschaftskontrolle von Stahlplatten für Plattenwalzwerke entwickelt, um den Anforderungen an höhere Festigkeit und Zähigkeit der Platten gerecht zu werden.
Moderne Plattenwalzwerk-Auslegung
Um der Nachfrage nach großer Produktpalette mit hohem Anteil an hochfesten Platten gerecht zu werden, werden moderne Plattenwalzwerke normalerweise mit Fähigkeiten für eine große Vielfalt an Produktionstechnologien ausgelegt. Die Produktion von hochfesten Platten hat Auswirkungen auf alle Bereiche eines Grobblechwalzwerks. Walzgerüste und Plattenkühlsysteme sowie alle nachgelagerten Walzwerksbereiche müssen so ausgelegt sein, dass hochfeste Platten produziert und verarbeitet werden können, um qualitativ hochwertige Endprodukte zu erhalten. Dies erfordert vom Plattenwalzwerk verbesserte Walz-, Kühl-, Richt- und Schertechnologien, um hohe Qualitätsstandards zu erreichen. Reproduzierbare Produktionsprozesse und eine hohe Produktionsrate erfordern auch einen hohen Automatisierungsgrad. Moderne Plattenwalzwerke sind für integrierte Lösungen einschließlich mechanischer, elektrischer und Automatisierungsausrüstung ausgelegt, wodurch die Bedingungen für optimale Prozesskontrolle geschaffen werden.
Zudem erfordert die Produktion von Grobblech qualifizierte Bediener, effiziente Anlageninstallationen und geeignete Steuerungs- und Instrumentierungssysteme für alle Prozessstufen. Systematische Verfahren basierend auf aktuellem Know-how und erhebliche Energiemengen (Heizgase und Antriebsleistung etc.) fließen als Input in das Walzwerk, wobei der Output neben den Platten aus umfassenden Prozessdaten besteht, die zum Zweck der Qualitätsüberwachung und -bewertung registriert werden, sowie aus Testproben für mechanische und technologische Prüfungen durch das Abnahmeprüfpersonal. Abb. 1 zeigt einen typischen Aufbau eines Plattenwalzwerks.
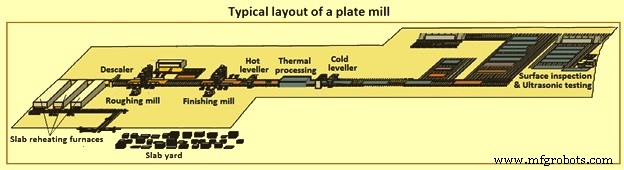
Abb. 1 Typischer Aufbau eines Plattenwalzwerks
Walzwerksausrüstung
Die Hauptausrüstungen des Plattenwalzwerks sind im Folgenden aufgeführt.
Warmöfen werden zum Erhitzen der eingehenden, geprüften und konditionierten Brammen aus dem Brammenhof zum Walzen verwendet. In modernen Walzwerken werden Schubbalkenöfen bevorzugt, da sie energieeffizient sind und eine gleichmäßige Erwärmung der Brammen gewährleisten. Der Warmofen muss alle Einrichtungen für die Abwärmerückgewinnung besitzen. Er muss auch mit den für die Steuerung der Brammentemperatur sowie anderer für seinen effizienten Betrieb erforderlicher Steuerungen ausgestattet sein. Normalerweise gibt es zwei oder drei Öfen. Jeder Ofen ist mit einer Beschickungs- und Entnahmevorrichtung ausgestattet. Ein mathematisches Modell wird verwendet, um die Brenner zu steuern, um die optimale Aufheizkurve für jede Stahlgüte zu erreichen. Auf der Auslaufseite des Ofens gelangen die erhitzten Brammen über einen Rollgang zum Plattenwalzwerk durch einen Hochdruckentschupper.
Entschupper dient der Entfernung der Primärzunder mit Hochdruckwasserstrahlen. Zur Gewährleistung konstanten Aufpralldrucks auf die Brammenoberfläche wird normalerweise ein Spindelhubsystem eingesetzt, um die Position des oberen Kopfes an die Eintrittsdicke der Brammen anzupassen.
Das zentrale Element des Plattenwalzwerks besteht aus Viergerüst-Walzgerüsten mit Prozessrechnersteuerung, auf denen das Walzen in Spreiz- und Streckpässen durchgeführt wird. Das Plattenwalzwerk ist entweder als Ein-Gerüst-Konfiguration oder als Zwei-Gerüst-Konfiguration ausgelegt. Im Falle der Zwei-Gerüst-Konfiguration werden die beiden Walzgerüste als Rauhwalzgerüst und Fertigwalzgerüst bezeichnet. Die Gerüste verfügen über ein schnelles mechanisches Schraubensystem zusätzlich zum hydraulischen Walzspaltverstellsystem. Ein vertikaler Kantenwalzer am Austragsende der Gerüste gewährleistet die präzise Einstellung der Plattenbreite. Die Walzenlänge entscheidet über die Produktion entsprechender Plattenbreiten. Die Gerüste sind mit Hochleistungsantriebssystemen mit dreiphasigen Synchronmotoren ausgestattet.
Walzgerüste können bewährte einteilige Gerüstgehäuse oder Gehäuse basierend auf dem mehrteiligen geschweißten Designkonzept haben. Bei mehrteiligen geschraubten Gerüstgehäusen werden die fertig bearbeiteten Gerüstgehäuse-Joche und -Ständer durch starke Spannstäbe verbunden. Dieser Ansatz vereinfacht den Guss des Gerüstgehäuses, und gleichzeitig gewährleistet die kontrollierte Vorspannung der Spannstäbe eine geringe Verformung des Gerüstgehäuses unter Last und somit sehr guten Plattenlauf und ausgezeichnete Plattengeometrie. Die Gerüstgehäuse sind mit hydraulischer automatischer Dickenregelung (HAGC), elektromechanischen oder hydraulischen Schraubensystemen und Kraftmesszellen ausgestattet. Hochdruckwasserentschupper sind an beiden Walzgerüsten an Ein- und Auslaufseite installiert, um optimale Oberflächenqualität zu erreichen.
Heißrichtmaschine wird vor den thermischen Verarbeitungsanlagen zur Planrichtung der Stahlplatte vor dem Kühlen installiert. Kalt-Richtmaschine wird nach dem Thermo-Verarbeitungsabschnitt zur Planrichtung der Platte installiert, um die durch das Abkühlen verschlechterte Form für den einfachen Transport zu nachfolgenden Prozessen zu korrigieren. Die Richtmaschinen sind normalerweise hydraulisch, 4-high, 9-Walzen-Ausführung mit austauschbaren Kassetten.
Kühlsystem wird für die Entwicklung der Werkstoffeigenschaften von hochfesten Platten benötigt. Es ist normalerweise so ausgelegt, dass hohe Kühlraten (bis zu 80 °C pro Sekunde) erreicht werden, die für hochfeste Stahlplatten notwendig sind. Es kombiniert Sprühkühlung mit bewährter Laminarkühlung. Die Sprühkühlung wird stromaufwärts des Laminarbereichs installiert. Das Sprühkühlsystem erreicht sehr hohe Kühlraten durch eine leistungsstarke Hochdruckwasserstation in Kombination mit speziellen Düsen. Zur Erzielung guter Plattenebenheit auch bei der Sprühkühlung mit höchsten Kühlraten werden Klemmwalzen zwischen den Kühlköpfen installiert, um den Wasserfluss auf die Platte zu regeln und somit die Temperaturverteilung und Kühleffizienz zu verbessern.
Das Kühlsystem ist in zwei Zonen für entweder direktes Abschrecken oder beschleunigtes Abkühlen unterteilt. Das direkte Abschrecksystem besteht aus mehreren Hochdruck-(5-bar)-Köpfen, die oben und unten am Rollgang platziert und durch Klemmwalzen getrennt sind. Die Kühlrate reicht von 80 °C pro Sekunde bis 3 °C pro Sekunde. Das beschleunigte Kühlsystem besteht aus mehreren U-Rohrköpfen an der Plattenoberseite und Sprühköpfen für die Unterseite. Die Kühlrate reicht von 40 °C pro Sekunde bis 2 °C pro Sekunde. Die Plattentemperatur und die richtige Kühlrate unter dem Kühlsystem werden definiert, um die metallurgischen Eigenschaften der Endprodukte zu gewährleisten. Das Kühlmodell basiert auf der Abbildung physikalischer Prozesse und steuert den Kühlprozess so, dass die metallurgischen Eigenschaften in den Platten präzise erreicht werden.
Scher- und Ausbaulinie ist zum Seitenbeschnitt und Längsschnitt von Platten normalerweise bis 50 mm Dicke ausgelegt. Alle Scheren sind meist Schwenkscheren, die optimale Endmaßtoleranzen und überlegene Kantenqualität gewährleisten. Die Ausbaulinie umfasst auch Kühlbetten, Ultraschallprüfstation, Oberflächenprüfbetten, Plattenwendegerät, Markieren und Prägen, Plattenstapeln und Handhabungseinrichtungen.
Elektrik und Automatisierung umfasst alle grundlegenden und technologischen Level-1- und Level-2-Automatisierungssysteme sowie mathematische Modelle für überlegene Profil- und Ebenheitskontrolle, was ein hochintegriertes und optimiertes Automatisierungssystem bereitstellt, das genaue und reproduzierbare Ergebnisse in Bezug auf Produktqualität und verbesserte Anlageneffizienz sicherstellt.
Walzprozess
Die Brammen werden nach der Prüfung in einem Warmofen auf Temperaturen von ca. 1.200 °C erhitzt, was für die plastische Verformung von Stahl und damit für das Walzen des Stahls im Walzwerk geeignet ist. Hochdruck-Entzunderung wird vor dem Walzen durchgeführt.
Die erhitzte Brammen wird dann im Plattenwalzwerk gewalzt. Das Plattenwalzwerk ist normalerweise ein Viergerüst-Umkehrwalzwerk mit entweder Ein-Gerüst-Konfiguration oder Zwei-Gerüst-Konfiguration. Im Falle der Zwei-Gerüst-Konfiguration sind die beiden Walzgerüste Rauhwalzgerüst und Fertigwalzgerüst. Die Walzgerüste haben normalerweise angebaute Kantenwalzen zur Kontrolle der Plattenbreite. Platten werden normalerweise auf die vorgeschriebene Dicke im Umkehrwalzgerüst gewalzt (d. h. wiederholtes Durchlaufen der Platte hin und her durch das Walzgerüst), während der Spalt zwischen Ober- und Unterwalze schrittweise reduziert wird, und normalerweise mehrere Walzpässe erfordert. Die Aktion, eine Platte durch den Walzspalt zu führen, wird als Pass bezeichnet, und die Menge der Dickenreduzierung der Platte in jedem Pass wird als Walzreduktion bezeichnet. Die Dickenreduzierung während des Walzens wird auf mehrere Walzpässe verteilt. Der Prozess, durch den die Anzahl der Pässe und die Walzreduktion in jedem Pass von der Brammendicke zur Produktdicke entschieden werden, ist der Walzpassplan. Die Fertigwalztemperatur beeinflusst die Anzahl der benötigten Pässe aufgrund der Materialeigenschaften, wobei kälteres Material härter wird.
Im Falle von Normaldickenprodukten (d. h. flachen Platten) wird die gleiche Dicke über die gesamte Länge durch Steuerung des Walzwerks erreicht, sodass der Spalt zwischen Ober- und Unterwalze während eines Walzpasses nicht verändert wird.
Für das Walzen von Dünnplatten muss das Plattenwalzwerk mit Einrichtungen für automatische Formkontrolle, Ebenheitskontrolle und Dickenregelung ausgestattet sein. Das Walzwerk benötigt ein Online-Dickenmessgerät für die Dickenmessung. Die Walzstart- und -endtemperaturen bestimmen die Prozessstabilität, wobei kälteres Material mehr Walzkraft benötigt als heißeres. Daher kann Dünnblech, das eine höhere Abkühlrate als Dickblech hat, den Walzprozess instabil machen, besonders bei geringer Dicke, wo der Temperaturabfall hoch ist.
Walzgerüste und Plattenkühlsysteme sowie alle nachgelagerten Walzwerksbereiche müssen so ausgelegt sein, dass hochfeste Platten produziert und verarbeitet werden können, um qualitativ hochwertige Endprodukte zu erhalten. Schraubenabsenkung und automatische Spaltkontrolle sind die Hauptteile des Walzwerks zur Einstellung des Walzspalts gemäß der Soll-Dicke. Jede Plattengröße hat ihren eigenen Passplanberechnung einschließlich des geeigneten Walzspalts, der Walzkraft und des Walzwerksmoduls.
Die gewalzte Platte wird in der Heißrichtmaschine gerichtet, bevor sie in den Thermo-Verarbeitungsabschnitt gelangt, und in der Kalt-Richtmaschine nach dem Thermo-Verarbeitungsabschnitt. Gute Ebenheit einer Stahlplatte ist erwünscht, da während des Kühlprozesses die Ebenheit den Abstand für das Wasser beeinflusst, das auf die Stahlplatte trifft, und den Wasserfluss auf der Stahlplatte beeinflusst. Die Funktion der vor den thermischen Verarbeitungsanlagen installierten Heißrichtmaschine besteht darin, die Stahlplatte vor dem Kühlen zu planrichten. Andererseits soll die nach dem Thermo-Verarbeitungsabschnitt installierte Kalt-Richtmaschine die Platte planrichten, um die durch das Abkühlen verschlechterte Form für den einfachen Transport zu nachfolgenden Prozessen zu korrigieren.
Der Thermo-Verarbeitungsabschnitt ist in der Produktion und Verarbeitung der Stahlplatte sehr wichtig, da die endgültigen Eigenschaften des Stahls während der Verarbeitung der Platte in diesem Abschnitt erreicht werden. Nachdem die Platte der notwendigen Thermo-Verarbeitung für das Erreichen der gewünschten Eigenschaften von Festigkeit, Härte und Zähigkeit unterzogen wurde, wird die Stahlplatte erneut in der Kalt-Richtmaschine gerichtet und dann die Ausbaumaßnahmen wie Scheren und Schneiden, Probenentnahme, Prüfung und Inspektion und falls erforderlich Strahlen und Beschichten und Färben gemäß dem Fließschema durchgeführt. Die Platte wird vor dem Versand einer Endprüfung unterzogen.
Während der Prüfung müssen alle Tests durchgeführt werden, die gemäß den Normen erforderlich sind, um sicherzustellen, dass die Platten den in der Norm angegebenen Werten in Bezug auf Abmessungen, Maßtoleranzen, Mikrostruktur, Festigkeit, Härte und Zähigkeit entsprechen. Das Walzwerkslabor muss mit allen erforderlichen Prüf- und Inspektionseinrichtungen ausgestattet sein, damit die erforderlichen Prüfungen und Inspektionen der gewalzten Platten durchgeführt werden können. Das Fließschema des Walzens und der Verarbeitung von Stahlplatten in einem Plattenwalzwerk ist in Abb. 2 dargestellt.
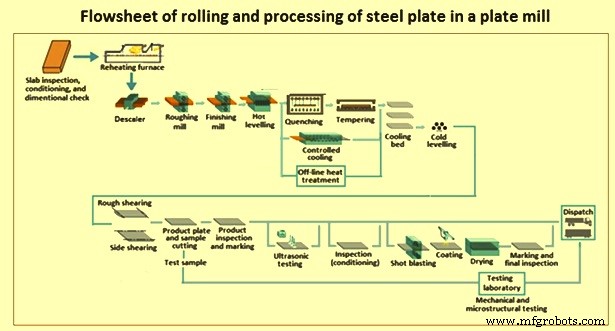
Abb. 2 Fließschema des Walzens und der Verarbeitung von Stahlplatten in einem Plattenwalzwerk
In Plattenwalzwerken eingesetzte Technologien
Der Produktionsprozess für Grobblech umfasst viele diverse potenzielle Kombinationen von Prozessstufen. Während des Plattenwalzens gibt es eine große Anzahl von Parametern, die Einfluss auf die Plattenqualität haben. Dazu gehören Verformung der Walzausrüstung, Temperatur, Walzkraft und Walzgeschwindigkeit etc. Ausgehend von definierten Stahlzusammensetzungen werden metallurgische Mechanismen benötigt, die das Erreichen der mechanischen und technologischen Eigenschaften ermöglichen. Diese Mechanismen müssen in einer Reihe verschiedener Prozessschritte aktiviert werden. Die metallurgisch relevanten Stufen sind jene, die nicht nur zur Formgebung (Geometrie) des Grobblechs beitragen, sondern auch zu seinen mechanischen und technologischen Eigenschaften durch Modifikation seiner Struktur. Einige der wichtigsten Technologien, die zur Kontrolle der Walzparameter entwickelt wurden, sind im Folgenden aufgeführt.
Die Plattendickenkontrolle wird durch ein automatisches Dickenregelsystem (AGC) durchgeführt. In einem typischen System erfolgt die Überwachung des AGC mit einem Gamma-Strahlen-Dickenmessgerät in Näherung. Die durch Walzen erzeugten Lasten und die durch diese Lasten verursachten Änderungen im Walzspalt (Walzenbiegung, Gerüstverformung etc.) werden durch Walzlastvorhersage und ein Dickenmessermodell vorhergesagt, und der Walzspalt vor dem Walzen wird mit hoher Genauigkeit eingestellt. Änderungen im Walzspalt aufgrund von Lastschwankungen während des Walzens werden durch AGC korrigiert, wodurch Abweichungen in der Plattendicke reduziert werden, und der Unterschied zwischen der Zieldicke und der gemessenen Dicke unmittelbar nach dem Walzen wird an den Walzspalt zurückgeführt, was es ermöglicht, die volle Länge der Platte auf die Zieldicke zu kontrollieren.
Das Erreichen hoher Genauigkeit in der Ebenheit (Formkontrolle) von Platten ist eine wichtige Aufgabe während des Plattenwalzens in einem Plattenwalzwerk. Strenge Kontrolle des Plattenwulsts in jedem Walzpass ist notwendig für die Kontrolle der Ebenheit von Stahlplatten. In Plattenwalzwerken, die kein Formkontrollsystem haben, wird der größere Teil der Plattenwulstkontrolle durch das Arbeitswalzenprofil und die Kontrolle der Reduktionsverteilung in jedem Pass durchgeführt. Die für die Formkontrolle der Platten eingesetzten Technologien sind Continuous Variable Crown (CVC) zusammen mit Arbeitswalzenbiegen und Stützwalzenbiegen. Die Formkontrolltechnologie nutzt auch Software/Sensoren bestehend aus: (i) einem hochgenauen Wulstmodell, das die 3-dimensionale Verformung des Walzguts berücksichtigt, (ii) Näherungsebenheitssensor, und (iii) Vorwärts-/Rückwärtssteuerung basierend auf gemessener Ebenheit.
Die Austenitisierung, einschließlich Homogenisierung und Lösung der Mikrolegierungselemente, erfolgt während des Erhitzens der Brammen auf eine definierte Temperatur im Bereich von 1.050 °C bis 1.200 °C. Je nach gewähltem Temperaturregime tritt während des Walzprozesses eine bestimmte Festigung und Kornverfeinerung der Struktur auf, die sich als Ergebnis von Strukturumwandlung und Ausscheidungsprozessen während der nachfolgenden Kühlphase, abhängig von der Abkühlrate, weiter verstärkt. Die Platten werden normalerweise im unteren Kühlbereich heiß gestapelt, um die Ausdiffusion von Wasserstoff zu gewährleisten. Definierte Strukturmodifikationen können durch die Anwendung von Wärmebehandlungsstufen vielfältigster Art erreicht werden.
Verbesserte Platteneigenschaften werden durch die Anwendung verschiedener Walztechnologien erreicht. Dies sind kontrolliertes Walzen und beschleunigte Kühlung. Im konventionellen Walzprozess ohne spezifische Temperaturanforderungen, auch als „Normalwalzen“ bezeichnet, wird das Walzen rein als Formgebungsprozess verwendet. Die auf hohe Temperaturen erhitzte Brammen wird in einer Walzphase in die Plattengeometrie umgewandelt und die Kühlung erfolgt an der Luft.
Im Normalwalzprozess für Platten im Plattenwalzwerk gibt es keine spezielle Temperaturkontrolle des Walzprozesses. In diesem Prozess wird das Grobblech in nicht-wärmebehandeltem oder „as-rolled“-Zustand geliefert, ohne weitere Strukturmodifikation durch Wärmebehandlung. Allerdings kann eine Struktur mit einer typischen Kombination von Eigenschaften der gewalzten Platte durch technologische Prozesse erreicht werden, die aus einer Kombination von Behandlung bei spezifizierten Temperaturen und Kühlung bestehen. Es gibt eine Reihe von technologischen Prozessen, die in Plattenwalzwerken für das Walzen von Platten zur Erfüllung von Eigenschaftsanforderungen für verschiedene Plattenspezifikationen eingesetzt werden. Abb. 3 fasst diese Prozesse zusammen.
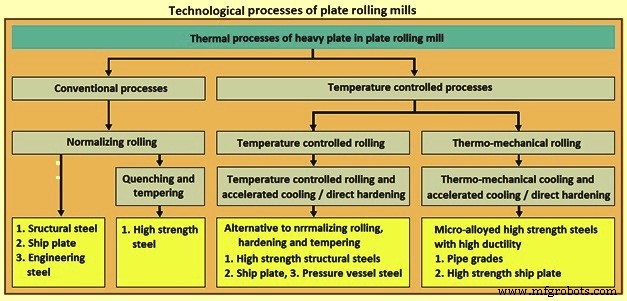
Abb. 3 Technologische Prozesse des Plattenwalzwerks
Normalisierwalzen besteht aus Normalwalzen mit Wärmebehandlung, bestehend aus Erhitzen der Platte auf Austenitisierungstemperatur (höher als Ac3, ca. 900 °C) und anschließender Luftkühlung. Dies wird in entsprechend dimensionierten Öfen entweder kontinuierlich (z. B. Doppel-Schubbalkenofen) oder stationär (z. B. seitlich befeuerbarer Ofen) durchgeführt. Das Ergebnis ist eine Struktur, die überwiegend aus polygonalem Ferrit und Perlit besteht. Mit dieser Behandlung können höhere Streckgrenzen und Zugfestigkeiten für normalisierte Stähle im Wesentlichen nur durch höhere Legierungsgehalte erreicht werden. Es gibt daher Grenzen für die möglichen Eigenschaftskombinationen, die im Grobblech mit diesem Prozess erreichbar sind. Ein äquivalenter Zustand kann durch normalisiertes Walzen erreicht werden, d. h. Walzen mit endgültiger Verformung im Normalisier-Temperaturbereich.
Eine Variante des Normalisierwalzens ist mit Abschrecken und Anlassen. Dies besteht aus Erhitzen der Platte in den Austenitisierungsbereich (höher als Ac3) und anschließendem Wasserabschrecken. Dieser Prozess wird in einer Kombination aus Wannenofofen und Walzenabschreckung oder stationär in Abschreckkästen durchgeführt. Aufgrund der extrem hohen Abkühlrate der Platte ist das Ergebnis eine harte Struktur, die überwiegend aus Martensit und Bainit besteht. Die Zähigkeit der Struktur wird durch Modifikation der ursprünglich harten und spröden Martensitzonen durch nachfolgendes Anlassen (in einem weiteren Wannenofofen) erhöht, z. B. bei Temperaturen von ca. Ac1 minus 100 °C, also ca. 600 °C. Dies ergibt eine wärmebehandelte Struktur mit einer Kombination aus noch relativ hoher Härte oder Streckgrenze und Zugfestigkeit mit systematisch eingestellter Zähigkeit. Vergütete Stahlplatten werden insbesondere dort eingesetzt, wo Anforderungen an Festigkeit oder Verschleißfestigkeit besonders hoch sind.
Eine weitere Variante ist das temperaturkontrollierte Walzen. Kontrolliertes Walzen wird weit verbreitet praktiziert, um Festigkeit zu erhöhen und Kerbzähigkeit von Plattenstahl zu verbessern. Es ist eine Plattenwalzpraxis, die den Zeit-Temperatur-Verformungsprozess durch Kontrolle der Walzparameter zuschneidet. Die Parameter von primärer Bedeutung sind: (i) Temperatur für den Beginn des kontrollierten Walzens im Fertigwalzgerüst, (ii) der prozentuale Reduktionsgrad vom Beginn des kontrollierten Walzens bis zur endgültigen Plattendicke, und (iii) die Platten-Fertigwalztemperatur. Kontrolliertes Walzen beinhaltet Verformung bei deutlich niedrigeren Fertigwalztemperaturen als Warmwalzen, normalerweise im Bereich von 705 °C bis 815 °C. Im Gegensatz dazu nutzt eine normale Warmwalzpraxis die bessere Warmumformbarkeit des Materials bei höheren Temperaturen. Warmgewalzte Platten werden so schnell wie möglich fertiggestellt, häufig bei Temperaturen von 1.000 °C und höher. Für kontrolliertes Walzen wird normalerweise eine Halte- oder Verzögerungszeit eingehalten, um Zeit für die teilweise gewalzte Brammen zu lassen, die gewünschte Zwischentemperatur vor Beginn des Endwalzens zu erreichen.
Kontrollierte Walzpraktiken (Abb. 4) sind speziell für den Einsatz mit mikrolegierten Güten ausgelegt, die den Einfluss des Legierungselements auf Rekristallisation und Kornwachstum in Kombination mit dem spezifischen Reduktionsplan nutzen. Aus praktischen Überlegungen, hauptsächlich Walzwerkslast und Verzögerungszeiten, werden kontrolliert gewalzte Platten normalerweise nicht über 25 mm Dicke produziert.
Der Begriff „temperaturkontrolliertes Fertigwalzen“ wird verwendet, um ihn vom Begriff „kontrolliertes Walzen“ abzugrenzen. Temperaturkontrolliertes Fertigwalzen ist eine viel weniger strenge Praxis als kontrolliertes Walzen und zielt primär darauf ab, die Kerbzähigkeit für Platten bis 75 mm Dicke zu verbessern. Die Fertigwalztemperaturen in dieser Praxis (ca. 870 °C) sind höher als die für kontrolliertes Walzen erforderlichen. Da jedoch dickere Platten involviert sind, treten dennoch Walzwerksverzögerungen auf, um die gewünschte Temperatur zu erreichen. Durch Kontrolle der Fertigwalztemperatur kann feine Korngröße mit resultierender hervorragender Kerbzähigkeit erzielt werden.
Beschleunigte Kühlung ist ein kontrollierter Kühlzyklus (Wasserkühlung auf eine Temperatur von ca. 540 °C bis 600 °C, gefolgt von Luftkühlung) unmittelbar nach dem endgültigen Walzvorgang (Abb. 4). Beschleunigte Kühlung nach entweder kontrolliertem Walzen oder temperaturkontrolliertem Fertigwalzen führt zu zusätzlicher Struktverfeinerung und damit zu einer verbesserten Kombination von Eigenschaften. Beschleunigte Kühlung kann die Eigenschaften von Platten im ungefähren Dickenbereich von 12 mm bis 100 mm verbessern.
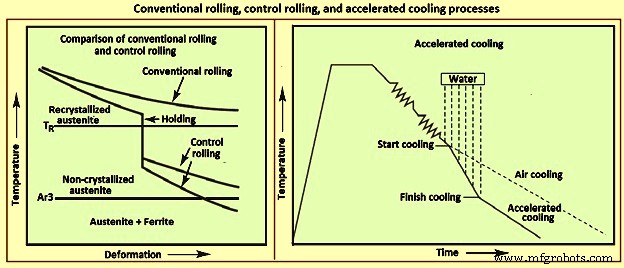
Abb. 4 Konventionelles Walzen, kontrolliertes Walzen und beschleunigte Kühlprozesse
Im heutigen Szenario ist thermomechanisches Walzen der wichtigste Produktionsprozess für die Herstellung von hochfesten Platten. Dieser Prozess wird verwendet, um die Nachfrage nach hoher Streckgrenze und anderen Festigkeiten in großdurchmesserigen Rohrleitungen (geringe Wanddicken und hohe Förderdrücke bei Erdgas) in Kombination mit hoher Zähigkeit bei tiefen Temperaturen und guter Schweißbarkeit zu erfüllen. Das thermomechanische Walzen kann unter dem Sammelbegriff „Thermo-Mechanical Control Process“ (TMCP) zusammengefasst werden. Der wesentliche Unterschied zu den oben beschriebenen anderen Walzprozessen ist die Tatsache, dass das Walzen nicht nur als Formgebungsprozess, sondern auch systematisch zur Erreichung der spezifischen geforderten Eigenschaftskombination eingesetzt wird. Thermomechanisches Walzen kann daher als ein Prozess definiert werden, der darauf abzielt, eine Struktur mit feiner effektiver Korngröße zu erreichen, eine günstige Kombination von Gebrauchseigenschaften erlaubt und auf die Stahlzusammensetzung abgestimmt ist. Der Prozess besteht aus einer Folge der folgenden Schritte, die in Bezug auf Zeit und Temperatur kontrolliert werden.
- Brammenerhitzung im Warmofen mit definierter Austragstemperatur.
- Walzen auf Basis einer spezifizierten Passfolge mit Fertigwalzen im nicht-rekristallisierenden Austenit- oder (Alpha-plus-Gamma)-Zweiphasenbereich.
- Kühlung entweder an Luft oder im Stapel, oder in beschleunigter Form in der Kühllinie, bis auf eine definierte finale Abkühltemperatur.
- Gegebenenfalls zusätzliche Wärmebehandlung (Anlassen).
Diese kurze Definition bedarf weiterer Erläuterung. Die wesentlichen Vorteile des thermomechanischen Walzens basieren auf den Effekten der Mikrolegierung, z. B. Niob, das seine volle Wirkung bereits bei niedrigen Gehalten von 0,02 % bis 0,05 % entfaltet. Niob verzögert oder unterdrückt die Rekristallisation des Austenits (Neubildung der Körner zwischen den einzelnen Walzpässen). Der Verformungseffekt einer großen Anzahl von Pässen bei Temperaturen von ca. unter 850 °C wird somit akkumuliert, was die Bildung sehr feiner Körner während der Umwandlung ermöglicht. Im Verlauf des Prozesses bildet Niob Karbonitrid-Ausscheidungen, die Verschiebungen im Atomgitter blockieren und somit zu Erhöhungen der Streckgrenze und Zugfestigkeit führen.
Diese beiden Effekte von Niob können durch Prozesseinstellung ausgenutzt werden und ermöglichen es, Legierungsgehalte und Kohlenstoffgehalt so weit zu reduzieren, dass bei identischer oder höherer Streckgrenze und Zugfestigkeit hohe Zähigkeitswerte und gute Schweißbarkeit erreicht werden können. Die Ausnutzung von Festigungsmechanismen zur bestmöglichen Erreichung des spezifizierten Eigenschaftsprofils durch „Mikrostruktur-Züchtung“ kann durch einen geeigneten Geräteumfang im Walzwerk erreicht werden. Auch bei dieser Methode werden die Temperaturen für Fertigwalzen und Kühlung in den Plattenkühlsystemen exakt spezifiziert und eingestellt.
Die sorgfältig gezielte Steuerung der oben genannten komplexen Prozesse erfordert enge Interaktion zwischen der mechanischen Ausrüstung und den Automatisierungssystemen.
Automatisierung und Prozesskontrolle
Das Grobblechwalzwerk wird durch das Elektrik-, Instrumenten- und Automatisierungssystem gesteuert. Das Elektrik-, Instrumenten- und Automatisierungssystem umfasst die technologischen Messsysteme, Instrumente, Sensorsysteme, Level-1- und Level-2-Automatisierungssysteme mit Prozessmodellen sowie die HMI (Human Machine Interface) für das gesamte Walzwerk. Die Elektrik umfasst die komplette Antriebstechnik mit Transformatoren, Umrichtern, Haupt- und Hilfsantrieben sowie Rollgangmotoren.
Die wesentlichen Elemente für die Plattenwalzwerk-Automatisierung sind: (i) Materialverfolgung vom Warmofen bis zum Plattenstapler, (ii) Walzwerkstaktung für optimalen Durchsatz, (iii) Passplanberechnung für Rauh- und Fertigwalzgerüste, (iv) technologische Steuerungssysteme wie Breiten- und Dickenregelung für die Walzgerüste, (v) Einstellmodell, Kühlwasservolumensteuerung und Kantenmaskierung für die Plattenkühlung, und (vi) Einstellmodell und hydraulische Richtwalzenverstellung für Heiß- und Kaltplattenrichtmaschinen (Antriebssteuerung). Die technologischen Prozessmodelle sind entscheidend für Produktivität und Produktqualität. Die wichtigsten technologischen Modelle sind das „Passplanberechnungs“-Modell, das „Profil- und Ebenheitskontroll“-Modell sowie die Kühl- und Richtmodelle.
Der komplette Betrieb des Plattenwalzwerks wird durch Anwendung mathematisch-physikalischer Modelle gesteuert, die die verschiedenen Prozesse präzise beschreiben. Die Materialverfolgung macht die Logistik innerhalb des Walzwerks, also vom Walzwerk bis zur Ausbaulinie, vollständig transparent. In Kombination mit dem Passplanmodell sowie der Profil- und Ebenheitskontrolle ermöglicht es thermomechanisches Walzen im Mehrplattenbetrieb. Dies sichert hohe Produktivität des Walzwerks. Der Walzwerksteuerpult hat normalerweise ergonomisches Design. Die HMI-Systeme sind so angeordnet, dass sie dem Blick des Bedieners entsprechen und ihm eine produktorientierte Darstellung des Prozesses mit allen relevanten Systemen zeigen.
Der Plattenwalzprozess durchläuft mehrere Schritte. Zunächst wird eine Brammen auf Rekristallisationstemperatur (ca. 1.200 °C) im Ofen erhitzt und nach mehreren Pässen im Plattenwalzwerk zur finalen Zielplatte gewalzt. Dann wird das Gefüge der Platte durch die Phasenumwandlung des Austenits während der Kühlprozesse gesteuert. Nach dem Austrag der Brammen aus dem Warmofen werden die Operationsfolgen im Walzabschnitt durch einen Passberechnungsalgorithmus bestimmt, der die Folgen der benötigten Walzoperationen berechnet und die Eigenschaften der Platte nach jedem Pass vorhersagt. Abb. 5 zeigt die Walzfolgen in jedem Pass, die aus drei Schritten bestehen: (i) der Vorab-Berechnungsschritt, (ii) der Echtzeit-Steuerungsschritt (oder Walzphase), und (iii) der Nachberechnungsschritt.
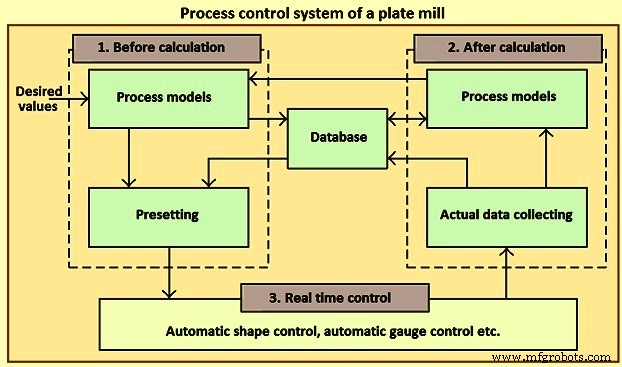
Abb. 5 Prozessleitsystem eines Plattenwalzwerks
Der Plattenwalzprozess ist ein komplizierter Prozess mit multiplen Variablen, Nichtlinearität und starker Kopplung. Aufgrund der Komplexität der Walzumgebung, wie Änderungen der Materialkonstanten, Reibungskoeffizienten, Oberflächenrauheit der Walzen, Walzenverschleiß, Ölfimdicke und Schmierzustand, unterscheiden sich die berechneten Ergebnisse der Walzkraft, des Walzmoments, des Vordralls und des Verformungswiderstands vom tatsächlichen Walzprozess. Die Walzkraft ist der wichtigste Ausrüstungs- und Technologieparameter des Walzwerks, da sie die wichtige Basis für Plastifizierungstechnologie, Ausrüstungsoptimierung und Prozesssteuerung ist. Die Berechnungsgenauigkeit der Walzkraft beeinflusst direkt die Einstellgenauigkeit des Walzplans. Außerdem ist sie der Schlüssel, um die Regelkapazität der Dicke und des Stahlkopfs voll auszuschöpfen.
Da die konventionelle Walzkraft durch das mathematische Walzkraftmodell basierend auf Erfahrung und Statistik berechnet wird, gibt es einige Mängel bei der Anwendung. Erstens wird für Zwecke der Online-Steuerung das allgemeine mathematische Modell unter bestimmten Annahmen vereinfacht, sodass es keine hinreichend genauen Vorhersagewerte liefern kann. Zweitens sind aufgrund der Variation von Messfehlern und Systemcharakteristiken die Parameterfehler des Modells ebenfalls groß. Daher werden zur Verbesserung der Genauigkeit der Walzkrafteinstellung adaptive und selbstlernende Methoden basierend auf aktuellen Informationen verwendet, um das Modell zu modifizieren.
Der Walzplan spielt eine wichtige Rolle im Prozess der Plattenwalzproduktion. Und ein hervorragender Walzplan ist die grundlegende Garantie für die Produktionskapazität des Walzwerks, da er die Produktqualität verbessern kann. Der Mittel- und Dickplattenwalzplan umfasst hauptsächlich das Reduktions- (Last-)System, das Geschwindigkeits-System, das Temperatur-System und das Walzentyp-System. Basierend auf den technischen Anforderungen des Stahls, den Rohmaterialbedingungen, den Temperaturbedingungen und der tatsächlichen Situation der Produktionsausrüstung kann der Walzplanentwurf durch künstliche Berechnung oder Computerberechnung die tatsächliche Reduktion, den Leerlaufwalzspalt, die Walzgeschwindigkeit und andere Parameter mit mathematischen Formeln oder Diagrammen bestimmen; gleichzeitig kann der Walzplanentwurf gemäß der adaptiven Korrektur und Verarbeitung unter tatsächlichen Walzbedingungen das Anlagenpotenzial voll ausschöpfen, die Produktion steigern, die Qualität sichern, den Betrieb erleichtern und die Anlagensicherheit gewährleisten.
Für die Entwicklung des richtigen Walzplans muss eine vernünftige Reduktions- (Last-)Verteilung bestimmt werden. Aufgrund der Charakteristika des Plattenwalzens, ob es sich um die traditionelle Optimierungsmethode oder intelligente Optimierungsmethode handelt, wird der gesamte Optimierungsprozess normalerweise in vier Schritte zusammengefasst: (i) Bestimmung der Zielfunktion der Walzlastverteilung gemäß den tatsächlichen Produktionsbedingungen, (ii) Bestimmung der Nebenbedingungen gemäß den tatsächlichen Produktionsbedingungen, (iii) Auswahl der geeigneten Optimierungsmethode, und (iv) Ableitung des Extremwerts der Zielfunktion und Erhalt der Prozessparameter, wenn die Zielfunktion ihren Extremwert erreicht.
Herstellungsprozess
- Titan-beschichtete Stahlplatten: Überlegene Korrosionsbeständigkeit in industriellen Anwendungen
- Das Nudelholz: Von etruskischen Ursprüngen bis zur modernen Handwerkskunst
- Stahlwolle: Geschichte, Produktion und Sicherheitsaspekte
- Der umfassende Leitfaden zu Fahrzeugkennzeichen: Geschichte, Design und Zukunft
- Die Kunst der Schere: Von antiken Federklingen zu modernen Präzisionswerkzeugen
- Zink: Eigenschaften, Anwendungen und Produktionsprozess
- Edelstahl: Eigenschaften, Herstellung und zukünftige Anwendungen
- Stahlplatten: Verwendung, Vorteile, Typen und Schlüsselanwendungen
- Stahlwalzen: Präzisionsfertigungsprozess Erklärt
- G.AL® 7075GF Hochfester Walz-Aluminiumplatte – Präzisionsgefräst für schnelles Zerspanen