



Entwicklung der Walzwerke: Historischer Überblick
Historische Entwicklung der Walzwerke
In der Metallverarbeitung ist Walzen ein Metallumformverfahren, bei dem Metall durch ein oder mehrere Walzenpaare geführt wird, um die Dicke zu reduzieren, die Dicke gleichmäßig zu machen, eine gewünschte Form zu geben und/oder eine gewünschte mechanische Eigenschaft zu verleihen. Beim Walzen wird das Werkmaterial durch Druckkräfte zwischen ständig rotierenden Walzen verformt. Anders ausgedrückt: Metall wird zwischen rotierenden Walzen hindurchgeführt und die aufgebrachte Kraft reduziert die Materialdicke. Sowohl die Formen der Metalle als auch ihre inneren Strukturen werden verändert. Der Metallwalzprozess kann mit dem Ausrollen von Teig mit einer Rolle verglichen werden. Walzen ist einer der wichtigsten Fertigungsprozesse in der modernen Welt. Die große Mehrheit aller heute hergestellten Metallprodukte wird an einem Punkt ihrer Herstellung dem Walzen unterzogen.
Moderne Walzwerke sind vollautomatisiert, hochgeschwindig und hochkapazitiv und beinhalten häufig metallurgische Behandlung der gewalzten Materialien, um das gewünschte Gefüge und/oder die mechanischen Eigenschaften des gewalzten Materials zu erreichen. Dieses Perfektionsniveau im Walzprozess und in den Walzwerken wurde nicht durch eine einzelne Erfindung erreicht, sondern ist das Ergebnis einer großen Anzahl kleiner kontinuierlicher Verbesserungen, die im Laufe der Zeit durchgeführt wurden.
Frühe Geschichte des Walzens
Das Walzen existiert seit hunderten von Jahren. Die ersten Walzen waren klein, handbetrieben und wurden verwendet, um Gold und Silber in der Schmuck- und Kunstherstellung zu glätten. Walzwerke waren im Nahen Osten und in Südasien bereits 600 v. Chr. (Before Common Era) anzutreffen. Diese Werke waren von roher Form, nutzten aber dieselben grundlegenden Prinzipien, die mit dem Walzprozess verbunden sind. Das erste bekannte Design eines Walzwerks in Europa stammt aus dem Jahr 1485 und wird Leonardo da Vinci zugeschrieben. In einer seiner Zeichnungen beschrieb er erstmals die Möglichkeit, „ein Material zwischen zwei zylindrische Walzen mit parallelen Achsen hindurchzuführen“, um seine Dicke zu verändern. Auch in diesem Fall war das Kaltwalzen von duktilen Materialien, insbesondere Blei und Zinn, vorgesehen. Dieses Design war für die Zeit sehr fortschrittlich, und es ist nicht sicher, ob jemals ein Walzwerk basierend auf diesem Design gebaut wurde.
Die für den Antrieb der Walzwerke verwendete Energie durchlief vier Phasen. Die erste Phase war die manuelle Phase. In dieser Phase war die für das frühe Walzen benötigte Energie gering, und handbetriebene Walzen wurden verwendet, um Metalle für Schmuck und Kunstwerke zu glätten. In späteren Maschinen drehten Männer ein verstellbares Kreuz oder eine Kurbel, die mit den Walzen verbunden waren. Manuelle Kraft konnte nur weichere Metalle wie Gold, Silber, Zinn und Blei walzen.
In der zweiten Phase nutzten Walzwerke Wasserkraft. Die Nutzung der Energie von fließendem Wasser aus einem Fluss lieferte kostenlose Energie, stark genug, um härtere Metalle wie Eisen zu walzen. Wasserkraft hatte ernste Nachteile. Dürren und kalte Temperaturen konnten den Wasserfluss reduzieren. Zudem bewegten sich die die Wasserkraft nutzenden Walzen nur in eine Richtung.
In der dritten Phase nutzten Walzwerke Dampfkraft. Dampfkraft erschien erstmals Ende des 18. Jahrhunderts durch die Erfindung von James Watt. Die Dampfmaschine erzeugte die physikalische Kraft, die manuelle/tierische Kraft ersetzte. Die Walzwerke dieser Ära nutzten die von Dampfmaschinen erzeugte Kraft. Dampfmaschinen wurden im 19. Jahrhundert häufig für den Antrieb der Walzwerke verwendet, und Ende des 19. Jahrhunderts waren Dampfmaschinen die beliebteste Energiequelle. Trotz ihrer Stärke in der Energiebereitstellung waren Dampfmaschinen weitgehend ineffizient.
In der vierten Phase nutzten Walzwerke elektrische Energie. Der Vorteil war, dass die Energieerzeugung vom Walzwerk entkoppelt werden konnte, da elektrische Energie bequem von entfernten Generatoren direkt an der Walzwerk angebrachten Motoren übertragen werden konnte. Das elektrisch angetriebene Walzwerk erschien erstmals um 1900. Elektrische Energie bleibt bis heute die Wahl für den Betrieb.
Die frühere Produktion von Platteneisen in Europa erfolgte durch Schmieden, nicht durch Walzwerke. Der eigentliche Wendepunkt in der Blechproduktion trat mit der Einführung des Walzwerks ein. Bis zum 17. Jahrhundert waren Walzwerke, nicht kleine handbetriebene Walzen, in Betrieb bekannt, und Eisen wurde gerade als walzfähiges Metall eingeführt. Es gibt Berichte über zwei Walzwerke um 1501. Eines wurde verwendet, um Goldbleche mit gleichmäßiger Dicke zu erhalten, aus denen Münzen gezogen wurden, das zweite, um zuvor geformte Bleche in Streifen zu schneiden. Beide wurden eher als „Ausbaumaschinen“ denn zur Dickenreduzierung eingesetzt.
Die frühesten Walzwerke waren Schlitzwalzwerke, die 1590 eingeführt wurden. Diese führten Flachstäbe zwischen Walzen, um eine Eisenplatte zu formen, die dann zwischen genuteten Walzen (Schlitzern) hindurchgeführt wurde, um Eisenstäbe zu produzieren. 1590 wurde Leonardos da Vincis Walzwerk mit zwei schweren Zylindern zum Leben erweckt, um verschiedene Metallarten zu pressen und ihre Dicke zu verändern. Die erste Industrieanlage, für die es sichere Beweise gibt, war 1615 zur Herstellung von Blei- und Zinnplatten vorhanden. Andere folgten, angetrieben von manueller oder hydraulischer Kraft.
Frühere Walzwerke wurden auch zum Walzen von Schwarzblech für die Herstellung von Weißblech verwendet. Weißblech wurde hergestellt, indem Stahl (früher Eisen) in einem Walzwerk gewalzt, jeglicher Walzzunder durch Beizen in Säure entfernt und dann mit einer dünnen Zinnschicht überzogen wurde. Schwarzblech wurde einst einzeln oder in kleinen Gruppen in dem produziert, was als „Paketwalzwerk“ bekannt wurde. Die ersten Versuche, Eisen für Weißblech zu walzen, fanden um 1670 statt. 1697 errichtete Major John Hanbury ein Werk in Pontypool, um „Pontypool-Platten“ (auch Schwarzblech genannt) zu walzen. Später begannen diese Platten, erneut gewalzt und verzinnt zu werden, um Weißblech herzustellen.
Ende des 18. Jahrhunderts erschienen die ersten Warmwalzwerke, wodurch Eisen zu einem beliebter gewalzten Material wurde. Die Industrielle Revolution (ca. 1760er bis ca. 1840er Jahre) schuf eine beispiellose Nachfrage nach Eisen. Neue Technologien wurden erfunden, um Eisen und schließlich Stahl herzustellen, und die Metalle wurden in neuen Produkten wie Maschinen, Eisenbahnen und Dampfschiffen verwendet. Aufgrund der erhöhten Verfügbarkeit von Eisenwerkstoffen begann gleichzeitig das Kaltwalzen von Stahl. 1682 war ein Kaltwalzwerk von beachtlicher Größe in Newcastle, England, vorhanden. Die erste detaillierte Beschreibung stammt aus wenigen Jahren später. Es handelt sich um ein Werk in Galles, das 700 mm lange Stäbe mit 100 mm Breite verarbeitete, die Bleche von 1.500 mm × 700 mm Größe erzeugen konnten. Es ist der erste sichere Beweis für den Stahlwalzprozess zur Blechherstellung, wobei Wasserräder die Antriebskraft lieferten. Galles blieb der Hauptproduzent dünner Bleche in Europa bis Ende des 18. Jahrhunderts.
Schon zu dieser Zeit war verstanden, dass das Walzen ein sehr produktiver Prozess war, der die enorme Nachfrage nach Halbzeugen, zu denen offensichtlich das Metallblech gehörte, befriedigen konnte. Dennoch benötigten die Walzwerke zu dieser Zeit noch einen erheblichen Anteil an manueller Arbeit.
Die Produktgrößen stiegen kontinuierlich mit der Zeit, und auf der „British Great Exposition“ 1851 wurde ein Blech mit über 6 Meter Länge, 1 Meter Breite und 11 mm Dicke, Gewicht über 500 kg, ausgestellt.
Der Fortschritt in den Walzwerken entsprach den Forderungen jenes Zeitalters für die Produktion der benötigten Materialien. 1600 waren Bleibleche für Dachdeckungen stark gefragt, und diese Möglichkeit wurde dann Ende des 18. Jahrhunderts, mitten in der industriellen Revolution, entwickelt, als Schienen und Halbzeugstahlprodukte benötigt wurden, und daher wurden Walzwerke entwickelt, um diese Nachfrage zu befriedigen. Anfang des 19. Jahrhunderts war die Walzwerksstruktur im Wesentlichen die heutige: ein stabiles Gusseisen-Walzgerüst mit zwei Stahlwalzen und der Möglichkeit, den Walzenabstand durch eine Schraube einzustellen.
Henry Cort und die moderne Walzpraxis
Die moderne Walzpraxis kann den Pionierbemühungen von Henry Cort von den Funtley Iron Mills, in der Nähe von Fareham in Hampshire, England, zugeschrieben werden. 1783 wurde Henry Cort ein Patent für seine Verwendung von genuteten Walzen zum Walzen von Eisenstäben erteilt. In den genuteten Walzen ermöglichte eine Nut der erforderlichen Abmessungen das Walzen von Rund-, Vierkant- und Flachstäben oder anderen Profilen. Obwohl Cort nicht der Erste war, der genutete Walzen verwendete, war er der Erste, der viele der besten Merkmale verschiedener damals bekannter Eisenherstellungs- und Formgebungsprozesse kombinierte. Daher haben ihn moderne Autoren als „Vater des modernen Walzens“ bezeichnet. Seit Corts frühem Walzwerk gab es eine kontinuierliche Weiterentwicklung des Prozesses und der Größe der Walzwerke. Im 18. Jahrhundert begann das Walzen komplexerer Formen wie Rund-, Vierkant-, Schienen-, Doppel-T-Träger etc.
Mit diesem neuen Design konnten Walzwerke das 15-fache an Tagesausbringung produzieren im Vergleich zu dem, was mit einem Schmiedehammer produziert wurde. Mit der Erfindung von Henry Cort war das kleine Werk in Funtley in der Lage, mehr als 10.000 Tonnen Stäbe pro Jahr herzustellen (entspricht 200 Tonnen pro Woche). Von dort an stiegen diese Ausbringungen der Walzwerke an, bis in den USA allein die Menge des im Jahr 1890 gewalzten Materials (ohne alle Flachwalzprodukte) etwa 5 Millionen Tonnen Eisen und Stahl betrug (entspricht 100.000 Tonnen pro Woche), und 1899 über 8 Millionen Tonnen (entspricht 167.000 Tonnen pro Woche) gewalzt wurden, wobei jedes Pfund durch genutete Walzen wie jene, die zuerst im „kleinen Werk in Funtley“ verwendet wurden, lief.
Das Jahr 1810 erlebte die Gründung der Brandywine Iron Works and Nail Factory in den USA, die ein Walzwerk betrieb. Brandywine Iron Works wurde aufgrund seiner Produktion der stark nachgefragten Kessplatten und seines Qualitätsprodukts ein Erfolg. 1867 erfand George Fritz, damals Chefingenieur der Cambria Iron Company in Johnson, Pennsylvania, USA, das Blühwalzwerk, auf dem Stahlblöcke gewalzt wurden anstatt sie durch Schmieden zu reduzieren, wie es die Praxis war.
Das von Cort verwendete Walzwerk war natürlich ein gewöhnliches 2-High-Walzwerk. Modifikation auf Modifikation folgte Corts 2-High-Walzwerk, was alle Arten von Typen, Gattungen und Klassen hervorrief, darunter die bekannten Umkehr- und 3-High-Walzwerke, die alle durch die Forderungen der voranschreitenden Zivilisation in sich ständig verändernden und zahllosen Kombinationen für etwas Größeres und Besseres, Längeres und Stärkeres entstanden. Herr Fritz baute 1871 sein erstes reguläres 3-High-Walzwerk. Diese Abkehr von der alten Praxis half die Produktion erheblich zu steigern. 3-Walzen-Konfigurationen kamen in Existenz, bei denen die mittlere Walze einen viel kleineren Durchmesser hatte, um die erforderliche Leistung zu reduzieren und das Walzen in zwei Richtungen ohne Umkehrung der Motordrehung zu ermöglichen. Bis zur 4-Walzen-Konfiguration (bereits von Leonardo da Vinci hypothetisiert) mit den beiden äußeren Walzen als Stütze für die beiden inneren zum Walzen von Flachprodukten wurden eingeführt. Weitere Walzwerke mit höherer Walzenzahl (sogar 20 Walzen) wurden ebenfalls für das Walzen entwickelt.
Eine weitere Verbesserung im Walzprozess war der Einsatz mechanischer Vorrichtungen an den Walzen. Früher wurde das Walzgut manuell mit Haken und Zangen zugeführt. Eine Reihe von Erfindern hatten bis zu diesem Zeitpunkt versucht, diese Arbeit durch maschinell automatische Vorrichtungen zu erledigen, aber keines war tatsächlich gebaut worden. 1884 wurden angetriebene Rollgänge vor den Fertigwalzen des Schienenwalzwerks der Albany and Rensselaer Iron and Steel Company in Troy, New York, eingeführt. Dies funktionierte so gut, dass eine automatische Anordnung vor den Rauhwalzen installiert wurde.
1766 wurde Richard Ford aus England ein Patent für das Tandemwalzwerk erteilt. Ein Tandemwalzwerk ist eines, in dem das Metall in aufeinanderfolgenden Gerüsten gewalzt wird. Fords Tandemwalzwerk war für das Warmwalzen von Drahtstangen.
Die weitere Evolution in den Walzwerken war die Entwicklung eines kontinuierlichen Walzwerks und der großen Familie von Hilfsvorrichtungen, die damit aufgewachsen sind. Wie alle Erfindungen hatte es seinen Tag kleiner Anfänge. Es gibt Spuren vorsichtiger Versuche in Frankreich, es zu nutzen. Das erste aufgezeichnete Patent und die erste tatsächliche Nutzung für ein kontinuierliches Walzwerk scheinen dem Amerikaner J. E. Serrell in 1842-43 zuzuschreiben. Seine Nutzung war jedoch auf das Walzen von Bleirohren und Kupfer beschränkt. Ein anderer Amerikaner, Henry B. Comer, sicherte 1859 ein Patent für ein kontinuierliches Walzwerk, aber dieser Typ wurde nie gebaut. Nach allen Gesichtspunkten gebührt der Verdienst für das erste kontinuierliche Walzwerk Herrn George Bedson aus Manchester, England, für die Inbetriebnahme eines solchen Werks für das Walzen von Eisen und Stahl, für die erfolgreiche Kombination seiner wesentlichen Elemente und für die Erlangung der weiten Anwendung, die es genoss.
Dieses Werk, wie sein Name impliziert, arbeitet kontinuierlich am Metall. Die Walzen sind eng in Tandem angeordnet, und das Metall wird durch Führungen direkt von Pass zu Pass geleitet, ohne menschliche Arbeit. Es gibt keine Unterbrechungen, kein Fangen oder Schlingen, sondern einen kontinuierlichen Weitertransport des Metalls vom Biss der Rauhwalzen bis zum Austrag des Fertigwalzgerüsts. Jedes Walzenpaar wird durch sorgfältig abgestimmte Getriebe entsprechend der Reduktion jedes aufeinanderfolgenden Passes beschleunigt, um die entsprechende Streckung aufzunehmen. Besonderheiten dieses Werks mussten bekämpft werden, aber die Tür war sofort für erheblich größere Längen, Gewichte und Geschwindigkeiten geöffnet. Europa walzte zu dieser Zeit mühelos 50-Pfund-Brammen im belgischen oder Schlingensystem, während US-Walzwerke 15 Pfund auf gewöhnlichen 2-High- und 3-High-Walzwerken walzten. Das Bedson-Werk verarbeitete sofort 70- bis 80-Pfund-Brammen, was schnell erhöht wurde, bis 300-Pfund-Brammen normal gewalzt wurden. In den von George Bedson erfundenen kontinuierlichen Walzwerken wurden Drahtstangenwickel von 281 Pfund Gewicht, 530 Yards Länge, aus einem einzelnen Block gewalzt.
Die ersten dieser kontinuierlichen Walzwerke in den USA, die von Bedson entworfen und gebaut und im Frühjahr 1869 in Betrieb genommen wurden, sind in Abb. 1 dargestellt. Das Werk bestand aus 16 Walzgerüsten in Tandem und walzte 1 1/8 Zoll Blöcke von 70 bis 80 Pfund Gewicht. Das kontinuierliche Walzen eines Blocks in einer Ebene, immer im gleichen Winkel zu seiner Achse, erzeugt nur Abplattung der Masse. Um Streckung zu erhalten, ist Kompression in Ebenen erforderlich, die im Winkel zur Achse variieren, ähnlich der Drehung des Metalls durch den Schmied auf dem Ambosshorn zwischen jedem aufeinanderfolgenden Schlag. In Bedsons Werk wurde dies erreicht, indem jedes Walzenpaar (nach Art des Universalwalzwerks) im Winkel von 90 Grad zu seinem Vorgänger platziert wurde. Dies sicherte das gewünschte Ende perfekt, zog aber enorme Unannehmlichkeiten in der Pflege und Verwaltung des Walzwerks nach sich. Dies erforderte den Einsatz eines Getriebesystems über der Fußbodenlinie und eines anderen in einer Grube darunter. Die Zugänglichkeit zu diesen, wie auch zu den Walzen selbst beim Wechseln und Einstellen, war ernsthaft beeinträchtigt. Im nächsten 1878 entworfenen kontinuierlichen Walzwerk wurden alle Walzen in einer horizontalen Ebene platziert, alle Getriebe in einer einzigen Ebene, und die sehr wesentliche Anforderung der Variation der Kompressionsebene wurde durch den Einsatz von Drallführungen gesichert, wodurch das Metall zwischen jedem aufeinanderfolgenden Pass um 90 Grad gedreht wurde – eine Vorrichtung, die in diesen Werken universell übernommen wurde.
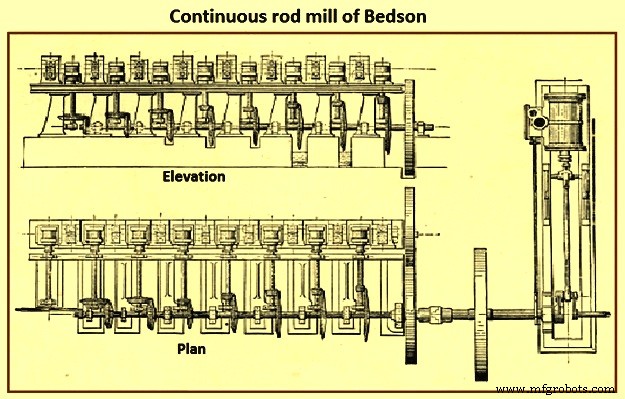
Abb. 1 Kontinuierliches Stabwalzwerk von Bedson
Es ist völlig unmöglich, jede minutente Entwicklung nachzuverfolgen. Wie bei allen neuen Dingen mussten ständig Überraschungen bewältigt und überwunden werden. Die Einstellung wurde zu einem untrennbaren Merkmal der kontinuierlichen Walzwerke. Die exakte Anpassung der entsprechenden Geschwindigkeit und Pässe der Walzen war schwierig. Ohne sie war eines von zwei Dingen unvermeidlich: Zuführung zu einem Pass schneller als seine Kapazität zum Empfangen, was seitliche Schlingen erzeugt, oder langsamer als seine Kapazität, was Dehnung erzeugt. Von den beiden Alternativen war letztere vorzuziehen, da die Erleichterung durch Schlingen durch die Führungen beeinträchtigt wurde. Sie war kumulativ in der Wirkung und verursachte ernsthafte Gefahr für die Sicherheit des Werks und seiner Bediener. Dehnung warf jedoch eine Forderung an das erhitzte Metall auf, die viele Sorten guten Eisens aufgrund ihrer niedrigen Zugfestigkeiten und mangelnder Homogenität nicht ertragen konnten. Aus diesem Grund wurde der Einsatz des kontinuierlichen Walzwerks, wie es ursprünglich installiert war, beim Walzen gewöhnlicher Eisensorten stark reduziert, sodass das nächste von der Washburn & Moen Company 1877 gebaute Werk ein an das belgische System angepasstes 3-High-Walzwerk war. Allerdings brachten die Verbesserungen bei Bessemer- und Siemens-Martin-Stählen mit ihrer größeren Zugfestigkeit und Homogenität letztendlich ein Produkt für das Walzen hervor, für das das kontinuierliche Walzwerk gut geeignet war.
Mit der Zunahme des Gewichts und der Abnahme des Querschnitts des Fertigprodukts entstand die Praxis des kontinuierlichen oder gleichzeitigen Walzens des Metalls in 3-High-Walzwerken durch Schlangenschlingen auf jeder Seite des Werks. Dies unterschied sich vom „Hin-und-Her“-Walzen. In diesem Fall wurde das Metall an jedem Pass frei von den Walzen ausgetragen. Diese Art von Werk wurde von Europa, vermutlich zuerst in Belgien, verwendet, und daher der Name „belgisch“, der als Bedeutung eines Schlingenwerks verstanden wurde. Der Einsatz dieser Werke ermöglichte es europäischen Herstellern für einige Zeit, 30- und 50-Pfund-Brammen zu walzen, gegen 15- bis 20-Pfund-Brammen auf den „Hin-und-Her“-3-High-Walzwerken. Ein Plan des kontinuierlichen Walzwerks dieses Typs ist in Abb. 2 dargestellt. In einem solchen Werk wurde das Rauhwalzen auf einem 2-High-Walzwerk durchgeführt, das 4-Zoll-Brammen verarbeiten und auf 1 1/8 Zoll reduzieren konnte. Von dieser Größe ging es zum Schlingen- oder belgischen Werk und wurde zum gewöhnlichen Drahtstangen gewalzt. Dieses System wurde in einer Reihe von Werken für das Walzen von Drahtstangen und Handelsprodukten verwendet.
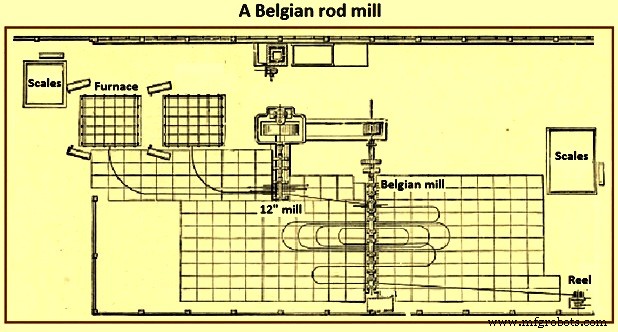
Abb. 2 Ein belgisches Stabwalzwerk
Das kombinierte oder gemeinsame kontinuierlich-belgische Werk (Abb. 3) war der Versuch, während dieser Zeit die Vorzüge beider Werkstypen zu konsolidieren. Ein Werk dieses Typs wurde 1881 in den Werken der Washburn and Moen Company in Betrieb genommen. Es rauhte Blöcke von ca. 100 Pfund Gewicht von 1 3/16 Zoll auf 3/8 Zoll im kontinuierlichen Werk und fertigte von 3/8 Zoll im belgischen Werk bis zum gewöhnlichen Drahtstangen ab. Dies war das erste Werk dieses Typs, das gebaut wurde. Einer der Hauptvorteile dieses Werks war, dass es gewöhnliches Eisen ebenso gut walzte wie das Schlingen- oder belgische System, und das auch mit weniger Arbeitsaufwand. Mit der Zunahme von Größe und Gewicht der Blöcke begannen die Zubehörteile des Werks zu wachsen, obwohl der Bedarf an etwas Neuem am Austragsende des Werks bald folgte. Der Sprung von Blöcken und Wickeln von 15 und 20 Pfund auf 70 und 80 Pfund erzwang eine „Expansionspolitik“. Das Werk selbst hatte unentwickelte Kapazität, wobei die Begrenzung in der Erwärmung und Aufwicklung lag, zwei Nebenaspekten des Werks, die ein schnelles und interessantes Wachstum hatten.
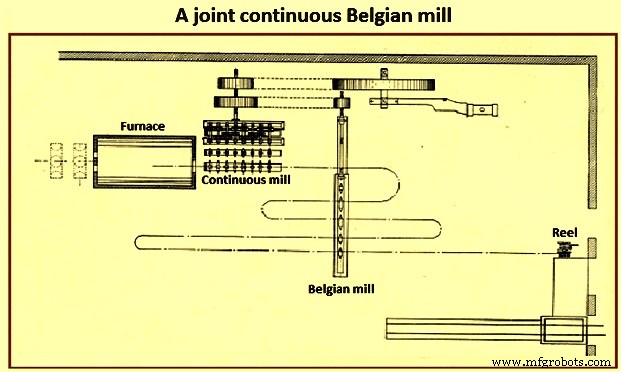
Abb. 3 Ein kombiniertes kontinuierlich-belgisches Werk
In den 1880er und 1890er Jahren veränderten zwei Entwicklungen die nationale Walzwerkslandschaft in den USA. Erstens gab es eine wachsende Nachfrage nach Stahl statt Eisen. Stahl wurde bevorzugt, da er stärker als Eisen war. Zweitens die aufkommende Präferenz für breitere Platten, die die Anzahl der genieteten Nähte in Behältern reduzierte. Nieten schufen Schwachstellen, Ausfallquellen für Kessel und Schiffe. Unternehmen übernahmen größere Walzwerke, um breitere Platten herzustellen, was die Anzahl der genieteten Nähte reduzierte.
1882 begann die Worth Brothers Company mit dem Betrieb eines 90-Zoll-Walzwerks in Coatesville, was den Wettbewerb in den USA stark erhöhte. Für die nächsten drei Jahrzehnte konkurrierten Worth Brothers und Lukens Iron and Steel Company um das breiteste Walzwerk. 1890 nahm Lukens ein 120-Zoll-Plattenwalzwerk in Betrieb, Worth Brothers 1896 ein 132-Zoll-Plattenwalzwerk. Lukens nahm 1900 ein 134-Zoll-Plattenwalzwerk und 1903 ein 140-Zoll-Plattenwalzwerk in Betrieb. Dies wurde gefolgt von Worth Brothers, die 1903 ebenfalls ein 152-Zoll-Plattenwalzwerk in Betrieb nahmen. Der Wettbewerb endete 1915, als Midvale Steel and Ordnance Company Worth Brothers übernahm. Dann nahm Lukens 1918 das weltweit größte Plattenwalzwerk in Betrieb.
Lukens' ursprüngliche Pläne sahen ein 180-Zoll-3-High-Walzwerk vor, gerade groß genug, um den Titel des weltweit breitesten Werks zu beanspruchen. Doch kein Walzenhersteller konnte die erforderliche Größe und das Gewicht der für dieses Werk notwendigen Walzen produzieren. Stattdessen kollaborierte Lukens mit der United Engineering and Foundry Company (UE&F) aus Pittsburgh. Lukens- und UE&F-Ingenieure arbeiteten zusammen, um ein 204-Zoll-breites, 4-High-Walzwerk zu produzieren. Dieses Werk walzte seine ersten Platten am 22. Mai 1918 und wurde 1919 auf 206 Zoll Breite erweitert. Dieses Werk behielt den Titel des weltweit größten Plattenwalzwerks für mehr als vierzig Jahre. Das Werk hatte 34 Zoll Arbeitswalzendurchmesser (3 Tonnen each) und 50 Zoll Stützwalzendurchmesser (60 Tonnen each). Es war in der Lage, Blöcke bis 90.000 Pfund und Platten bis 192 Zoll Breite zu walzen. Es hatte eine wöchentliche Walzkapazität von bis zu 4.000 Tonnen. Die Antriebsleistung wurde von einer 20.000 PS Zwillings-Tandem-Verbunddampfmaschine bereitgestellt. Das Werkgehäuse war aus Stahl, in vier Teilen gebaut, über 42 Fuß hoch und nutzte Transfertische, um den manuellen Arbeitsaufwand zu reduzieren.
In dieser Periode wurden Steinsalz und Jutesäcke auf den Block geworfen, um den Zunder von der Außenseite zu brechen, während er durch die Walzen des Werks lief.
Das erste Schienenwalzwerk wurde 1820 von John Birkenshaw in den Bedlington Ironworks in Northumberland, England, errichtet, wo er fischbauchige Schmiedeeisenschienen in Längen von 15 bis 18 Fuß produzierte. 3-High-Walzwerke für das Walzen schwerer Profile wurden 1853 eingeführt.
Das Verfahren zur Herstellung eines I-Trägers, als Walzprodukt aus einem einzelnen Stahlstück, wurde 1849 von Alphonse Halbou T von der Firma Forges de la Providence patentiert. Bethlehem Steel war ein führender Lieferant von gewalztem Baustahl verschiedener Querschnitte im amerikanischen Brücken- und Wolkenkratzerbau der Mitte des 20. Jahrhunderts.
Warmbreitbandwalzwerke wurden in der ersten Hälfte des 20. Jahrhunderts entwickelt. Das Warmbreitbandwalzwerk war eine große Innovation im Stahlwalzen, wobei das erste 1923 in Ashland, Kentucky, errichtet wurde. Dies bot einen kontinuierlichen Prozess, der die Notwendigkeit beseitigte, die Platten über die Walzen zu führen und zu verdoppeln, wie in einem Paketwalzwerk. Am Ende wurde das Band mit einer Guillotineschere geschnitten oder zu einer Coil gewickelt. Frühe Warmbreitbandwalzwerke produzierten kein für Weißblech geeignetes Band, aber 1929 begann das Kaltwalzen, die Dicke weiter zu reduzieren. Das erste Warmbreitbandwalzwerk im Vereinigten Königreich wurde 1938 in Ebbw Vale mit einer Jahresleistung von 200.000 Tonnen eröffnet. Bis 1961 waren die frühen Warmbreitbandwalzwerke durch größere Kapazität halbkontinuierliche und kontinuierliche Warmbreitbandwalzwerke mit Kapazitäten von ca. 400.000 bis 3 Millionen Tonnen pro Jahr aufgerüstet oder ersetzt worden.
Mit der Kommerzialisierung des Stranggießens in den 1950er Jahren verschwanden die Platten- und Blühwalzwerke langsam aus der Walzwerksszene. Jetzt werden Brammen, Blöcke und Stäbe kontinuierlich gegossen für das weitere Walzen zu fertigen Walzprodukten (Abb. 4). Im Oktober 1989 wurde der Dünnbrammenguss- und Walzprozess kommerzialisiert. Dieser Prozess hat sogar den Rauhwalzzug des Warmbreitbandwalzwerks eliminiert.
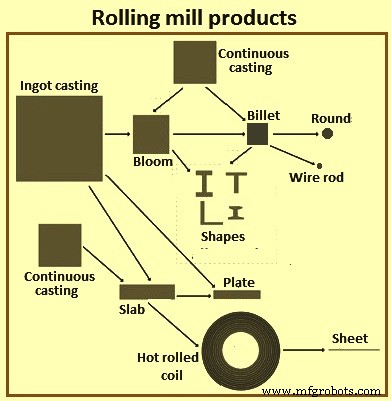
Abb. 4 Walzwerkprodukte
Walzwerke entwickelten sich weiter, und die Entwicklungen dauern noch an. Heutige Werke sind kontinuierliche Walzwerke mit hohen Kapazitäten, die mit hohen Geschwindigkeiten laufen. Die Werke können Materialien walzen, die schwerer sind und größere Abmessungen haben. Die Werke sind in der Lage, dünnere Querschnitte zu walzen. Zudem führen moderne Walzwerke nicht nur Walzprozesse durch, sondern auch metallurgische Funktionen durch die Online-Wärmebehandlung der gewalzten Materialien. Heutige Werke sind vollautomatisiert. Die Werke haben hohe Produktivität und hohe Ausbeute. Der für den Betrieb der Werke erforderliche Personalbedarf hat sich ebenfalls reduziert. Die gewalzten Produkte haben auch bessere Maßtoleranzen. Allerdings ist es erwähnenswert, dass das Walzen, wie es heute existiert, nicht einem einzelnen Erfinder zugeschrieben werden kann, sondern die Frucht mehrerer kleiner kontinuierlicher Verbesserungen ist, die es zum meistverwendeten Prozess in der Metallverarbeitung gemacht haben. Gegenwärtig haben etwa 90 % der in der Industrie verwendeten Metalle früher oder später einen Walzprozess durchlaufen.
Herstellungsprozess
- Wie Walzwerke Stahl formen: Einblick in den Prozess, der Festigkeit & Konsistenz garantiert
- Hürden in der Neuproduktentwicklung überwinden: Ein bewährter Blueprint
- Das Nudelholz: Von etruskischen Ursprüngen bis zur modernen Handwerkskunst
- Rolling Alarm Robot: Intelligentes, mobiles Wecksystem mit Raspberry Pi und Google Kalender
- Walzwerke verstehen: Typen, Prozesse & Anwendungen
- Durabor® 30MnB5: Vergütbarer Borstahl für höchste Härte und gleichmäßiges Gefüge
- Durabor® 20MnB5 – Fortschrittlicher härtbarer Borstahl für überlegene Härte und Performance
- Durabor® 22MnB5: Hochleistungs-Vergütbarer Borstahl
- Durabor® 28MnB5: Hochleistungs-Vergütbarer Borstahl für überlegene Härte
- Walzwerke erklärt: Typen und häufige Metallfehler