



Unkonventionelle Zerspanung: Anforderungen, Verfahren, Vor- und Nachteile
Heute lernen wir unkonventionelle Zerspanungsverfahren, ihre Anforderungen, Typen, Vor- und Nachteile kennen. Zerspanen ist einer der wichtigsten Prozesse der Metallformgebung und in fast allen Fertigungsprozessen präsent. Bei konventionellen Zerspanungsprozessen steht das Werkzeug in direktem Kontakt mit dem Werkstück. Nachteile und Grenzen: Werkzeugverschleiß, ineffiziente Bearbeitung komplexer Flächen, geringere Oberflächenqualität. Konventionelle Verfahren sind durch die Werkzeughärte begrenzt. Für harte Werkstücke sind härtere Werkzeugmaterialien nötig – oft unwirtschaftlich oder nicht verfügbar. Diese Grenzen lassen sich durch unkonventionelle Zerspanung überwinden. Hierbei werden unkonventionelle Energiequellen genutzt: Laser, chemisch, Elektronenstrahl, hydraulische Energie etc.
Unkonventionelle Zerspanungsprozesse:
Wesentliche Anforderungen an die Entwicklung:
- Bearbeitung extrem harter Materialien
- Fertigung komplexer Teile
- Hohe Oberflächenqualität und vernachlässigbare Toleranzen gefordert
- Wärmeempfindliche Werkstücke oder Temperaturänderung verändert innere Eigenschaften
- Zu schlanke, flexible Werkstücke zum Spannen
Verfahren:
Wichtige unkonventionelle Zerspanungsverfahren:
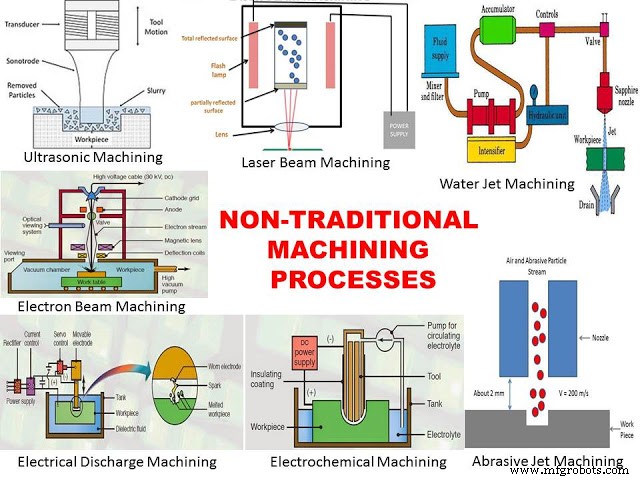
Funkenerosionsbearbeitung (Electrical Discharge Machining - EDM):
Ein elektrischer Funke dient als Werkzeug. Ähnlich der Entfernung von Metallgraten durch Funkenerosion. Funke wird zwischen Werkstück und Werkzeug erzeugt, dient als Schneidwerkzeug. Beide in dielektrischem Fluid, das Funke beschleunigt und Späne entfernt. Materialabtrag durch Funkenosion und Verdampfung.
Elektrochemische Bearbeitung (Electrochemical Machining - ECM):
Metallabtrag durch elektrochemische Auflösung. Umgekehrtes Elektrolyseverfahren. Werkzeug und Werkstück in Elektrolytlösung (z. B. NaCl in Wasser). Werkzeug = Kathode, Werkstück = Anode. Bei angelegtem Hochspannungs-Gleichstrom wird Metall von der Anode abgetragen und an der Kathode abgeschieden. Meist Wasserstoff an Kathode, Metall von Anode verbindet sich mit Cl⁻-Ionen zu Schlacke, die durch Reinigungssystem entfernt wird.
Ultraschallbearbeitung (Ultrasonic Machining - USM):
Nutzt ultraschallenergetische Schwingungen. Hochfrequente Schwingungen (20–30 kHz, Amplitude 25–50 µm) treiben abrasive Partikel zwischen Werkstück und Werkzeug an. Abrasive Partikel im Wasser bilden wässrige Suspension. Ultraschallwellen übertragen Energie auf Suspension → Partikel beschleunigen → schlagen auf sprödes Werkstück → Materialabtrag an Auftrefffläche. Hochfrequenz-Erzeugung durch Hochfrequenz-Stromversorgung.
Abrasivstrahlbearbeitung (Abrasive Jet Machining - AJM):
Hochgeschwindigkeitsstrahl aus abrasiven Partikeln auf Werkstück → Materialabtrag durch Erosion. Abtrag durch spröden Bruch und Mikroschneiden der Partikel. Partikel durch Hochgeschwindigkeitsgas (Transportmedium) befördert. Hauptsächlich für harte Materialien.
Laserstrahlbearbeitung (Laser Beam Machining - LBM):
Nutzt Laser/Lichtenergie. Hochkonzentrierter Laserstrahl trifft Werkstück → Wärmeerzeugung an Auftreffstelle → Materialabtrag durch Schmelzen und Verdampfen. Für metallische und nichtmetallische Materialien einsetzbar.
Elektronenstrahlbearbeitung (Electron Beam Machining - EBM):
Ähnlich LBM, aber hochkonzentrierter Elektronenstrahl. Trifft auf Arbeitsfläche → Wärmeerzeugung → Abtrag durch Schmelzen/Verdampfen. Elektronenstrahl durch Elektronenkanone erzeugt, durch magnetische Linsen, elektromagnetische Linse, Ablenkspule geleitet, trifft auf Werkstück. Kinetische Energie → Wärmeenergie. Gesamter Prozess im Vakuum, sonst Kollision mit Luftteilchen → Energieverlust.
Wasserstrahl- und Abrasivwasserstrahlbearbeitung (Water Jet & Abrasive Water Jet Machining):
Umweltfreundliches, unkonventionelles Verfahren. Hochgeschwindigkeits-Wasserstrahl als Werkzeug. Ähnlich AJM, aber Wasser als Medium. Hochgeschwindigkeits-Wasserstrahl trifft Werkstück → Erosion durch Wasserpartikel. Für weiche Materialien. Für harte Materialien (Hartmetall, Keramik) abrasive Partikel im Wasserstrahl → abrasive Wasserstrahlbearbeitung. In Bergbau, Luftfahrt zum Schneiden komplexer Formen.
Vor- und Nachteile:
Vorteile:
- Hohe Genauigkeit und Oberflächenqualität
- Kein physisches Werkzeug → kein Werkzeugverschleiß
- Keine oder nur mikroskopische Späne
- Leiser Betrieb
- Leicht automatisierbar
- Beliebige komplexe Formen bearbeitbar
Nachteile:
- Hohe Investitions-/Einrichtungskosten
- Hochqualifizierte Fachkräfte erforderlich
- Geringere Materialabtragsrate
- Hoher Energiebedarf
- Unwirtschaftlich für Großserien
Das war der Überblick über unkonventionelle Zerspanung: Anforderungen, Typen, Vor- und Nachteile. Bei Fragen kommentieren Sie gerne. Wenn Ihnen der Artikel gefällt, teilen Sie ihn in sozialen Netzwerken. Abonnieren Sie unseren Kanal für weitere interessante Artikel.
Herstellungsprozess
- Elektronenstrahlbearbeitung: Funktionsweise, Ausrüstung, Anwendungen, Vor- & Nachteile
- Abrasivstrahlbearbeitung (AJM): Prinzip, Ausrüstung, Vor- & Nachteile
- Ultraschallbearbeitung (USM): Prinzip, Ausrüstung, Anwendungen, Vor- & Nachteile
- Elektrochemische Bearbeitung (ECM): Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Festkörperschweißen: Prinzipien, Typen, Anwendungen, Vor- & Nachteile
- Reibschweißen: Prinzip, Methoden, Typen, Anwendungen, Vor- & Nachteile
- Elektroerosionsmaschinen (EDM): Typen, Vor- und Nachteile erklärt
- Industry 4.0: Vorteile, Risiken und Implementierungsherausforderungen
- Nicht-traditionelle Fertigungsverfahren: Fortschrittliche Techniken & Anwendungen
- Traditionelle vs. nicht-traditionelle Zerspanung: Wichtige Unterschiede erklärt