



Elektrochemische Bearbeitung (ECM): Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
Heute lernen wir elektrochemische Bearbeitung (ECM) kennen: Prinzip, Funktionsweise, Ausrüstung, Anwendungen, Vor- und Nachteile mit Diagramm. ECM ist ein unkonventionelles Zerspanungsverfahren, bei dem Metall durch elektrochemische Auflösung abgetragen wird. Heute weit verbreitet in vielen Industrien durch vorteilhafte Eigenschaften. Als Umkehrung des Galvanisierens (Elektrobeschichtens) zu verstehen.
Elektrochemische Bearbeitung (ECM):
Prinzip der elektrochemischen Bearbeitung:
ECM basiert auf dem Faraday'schen Elektrolysegesetz: Werden zwei Elektroden in einen mit leitfähiger Flüssigkeit (Elektrolyt) gefüllten Behälter gegeben und hohe Gleichstromstärke angelegt, wird Metall von der Anode (Pluspol) abgetragen und an der Kathode (Minuspol) abgeschieden. Grundprinzip der ECM. In der Bearbeitung: Werkzeug = Kathode (Minuspol), Werkstück = Anode (Pluspol). Beide in Elektrolytlösung mit kleinem Abstand. Bei Gleichstromzufuhr wird Metall vom Werkstück abgetragen.
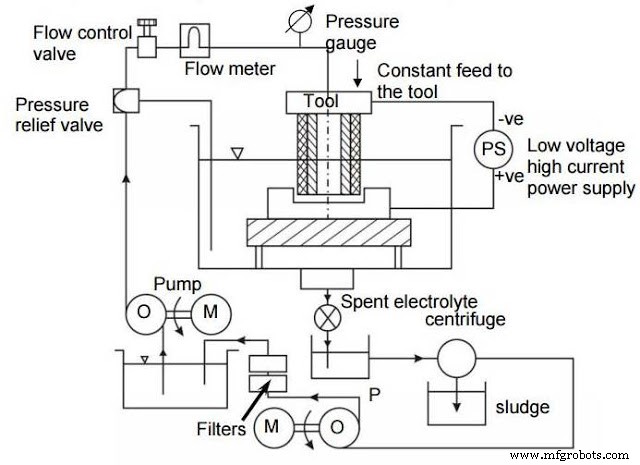 |
| Diagramm der elektrochemischen Bearbeitung |
Ausrüstung:
Stromversorgung (Power Supply):
Hoher Gleichstrom ~40.000 A, niedrige Spannung ~10–25 V erwünscht. Elektroden im optimalen Interelektrodenabstand (~1 mm). Zu klein → Lichtbogen; zu groß → ungeeignet. Hochstrom-Gleichstrom durch Gleichrichtung von Drehstrom via Silizium-gesteuerte Gleichrichter (Thyristoren).
Elektrolytversorgung und Reinigungssystem:
Leitungssystem, Speichertank, Pumpe, Steuer-ventil, Druckmessgerät, Heiz-/Kühlschlange etc. Abgetragenes Metall bildet Schlamm, der aus Elektrolyt entfernt werden muss. System steuert Flow und Reinigung. Leitungen aus Edelstahl, glasfaserverstärktem Kunststoff, kunststoffbeschichtetem Stahl oder ähnlich korrosionsbeständigen Materialien. Tankkapazität ~500 Gallonen pro 10.000 A Strom.
Werkzeug und Werkzeugvorschubsystem:
Werkzeug aus korrosionsbeständigem Material (lange Standzeit in korrosiver Umgebung). Hohe Wärmeleitfähigkeit, gut zerspanbar. Maßgenauigkeit und Oberflächenqualität des Werkstücks hängen direkt von Werkzeugabmessungen ab. Nicht bearbeitende Werkzeugbereiche müssen isoliert sein → sonst unerwünschte Bearbeitung → Maßungenauigkeit.
Werkstück und Werkstückspannsystem:
Werkstück muss gut elektrisch leitend sein. Nur leitende Materialien per ECM bearbeitbar. Werkstück = Anode. Spannvorrichtungen müssen nicht-leitend sein.
Funktionsweise der elektrochemischen Bearbeitung:
ECM arbeitet umgekehrt zum Galvanisieren. Metall wird von Anode in Elektrolyt gelöst und durch Reaktion mit Gegenionen zu Schlamm. Ablauf:
- Elektrolyt so gewählt, dass keine Abscheidung am Werkzeug erfolgt → Werkzeugform bleibt unverändert. Typisch: NaCl in Wasser.
- Werkzeug an Minuspol, Werkstück an Pluspol.
- Stromfluss → Reaktion an Anode (Werkstück) und Kathode (Werkzeug). Beispiel: Bearbeitung von niedriglegiertem Stahl.
- Durch Potentialdifferenz ionische Dissoziation im Elektrolyten.
NaCl ↔ Na⁺ + Cl⁻ H₂O ↔ H⁺ + OH⁻
- Bei angelegter Spannung: positive Ionen → Werkzeug, negative Ionen → Werkstück.
- Wasserstoffionen bewegen sich zum Werkzeug. Erreichen sie es, nehmen sie Elektronen auf → Gasform → entweicht.
- Entzug von Elektronen am Werkzeug → Elektronenmangel. Kompensation: Eisenionen (Fe²⁺) an Werkstück (Anode) geben gleiche Elektronenmenge ab.
2H⁺ + 2e⁻ = H₂ ↑ (Kathode) Fe = Fe²⁺ + 2e⁻ (Anode)
- Eisenionen reagieren mit Chlorid- oder Hydroxylionen → Fällung als Schlamm.
Fe ↔ Fe²⁺ + 2e⁻ Fe²⁺ + 2Cl⁻ ↔ FeCl₂ Fe²⁺ + 2(OH)⁻ ↔ Fe(OH)₂ FeCl₂ + 2(OH)⁻ ↔ Fe(OH)₂ + 2Cl⁻
- Eisen geht in Elektrolyt über → Bearbeitung abgeschlossen. Atomarer Abtrag → sehr hohe Oberflächenqualität.
Für besseres Verständnis siehe Video.
Anwendungen:
- Bearbeitung von Turbinenscheiben/-rotorblättern
- Nutenschneiden dünnwandiger Spannzangen
- Erzeugung innerer Profile von Innennocken
- Herstellung von Satellitenringen, Pleuelstangen, Verzahnungen, Langprofilen etc.
Vor- und Nachteile:
Vorteile:
- Sehr komplexe Oberflächen bearbeitbar
- Ein Werkzeug für viele Werkstücke (theoretisch kein Werkzeugverschleiß)
- Bearbeitung unabhängig von Festigkeit/Härte des Werkstücks
- Sehr hohe Oberflächenqualität
Nachteile:
- Hohe Maschineninvestitionskosten
- Komplexes Design und Werkzeugsystem
- Ermüdungseigenschaften der bearbeiteten Oberfläche können abnehmen
- Nichtleitende Materialien nicht bearbeitbar
- Sacklöcher (blind holes) nicht bearbeitbar
- Hoher Platz-/Flächenbedarf vs. konventionelle Zerspanung
Das war der vollständige Überblick über elektrochemische Bearbeitung: Prinzip, Funktionsweise, Ausrüstung, Anwendungen, Vor- und Nachteile. Bei Fragen kommentieren Sie gerne. Wenn Ihnen der Artikel gefällt, teilen Sie ihn in sozialen Netzwerken. Vielen Dank fürs Lesen.
Herstellungsprozess
- Wasserstrahl- & Abrasivwasserstrahlbearbeitung: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Elektronenstrahlbearbeitung: Funktionsweise, Ausrüstung, Anwendungen, Vor- & Nachteile
- Laserstrahlbearbeitung: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Abrasivstrahlbearbeitung (AJM): Prinzip, Ausrüstung, Vor- & Nachteile
- Ultraschallbearbeitung (USM): Prinzip, Ausrüstung, Anwendungen, Vor- & Nachteile
- Ultraschallschweißen: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Funkenerosion (EDM): Prinzipien, Prozess, Ausrüstung, Vor- und Nachteile erklärt
- Elektroschlackeschweißen: Prinzip, Prozess, Anwendungen, Vor- & Nachteile
- Plasmalichtbogenschweißen (PAW): Prinzip, Typen, Ausrüstung, Anwendungen, Vor- & Nachteile
- Festkörperschweißen: Prinzipien, Typen, Anwendungen, Vor- & Nachteile