



Festkörperschweißen: Prinzipien, Typen, Anwendungen, Vor- & Nachteile
Festkörperschweißverfahren (Solid State Welding)
In diesem Artikel lernen Sie Prinzip, Typen, Anwendungen, Vor- und Nachteile von Festkörperschweißverfahren kennen. Bei diesen Verfahren wird keine externe Wärme zugeführt, und die Verbindung erfolgt im festen Zustand. Es wird kein Füllmaterial verwendet, und weder Grund- noch Füllmaterial gehen in den flüssigen Zustand über. Die Verbindungsbildung erfolgt durch intermolekulare Diffusion: Grenzflächenmoleküle der Werkstücke wandern vom Bereich hoher Konzentration zum Bereich niedriger Konzentration aufgrund aufgebrachten Drucks. Manche Methoden erzeugen Wärme, um die Diffusion an den Fügeflächen zu beschleunigen. Da diese Verfahren die mechanischen und physikalischen Eigenschaften des Grundmaterials nicht beeinflussen, sind sie in der Industrie weit verbreitet – ideal für wärmeempfindliche Materialien.
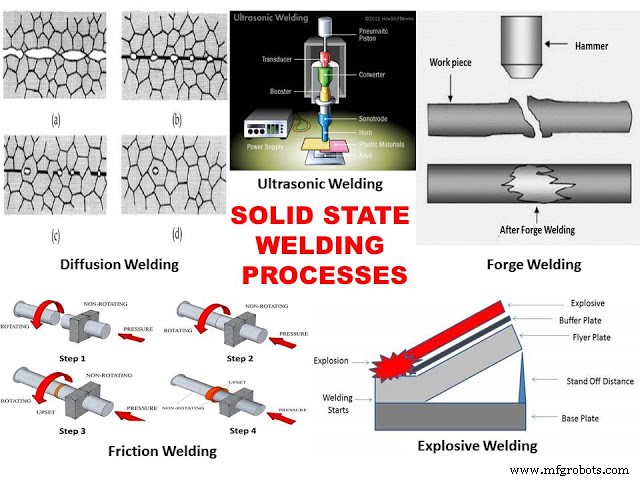
Prinzip
Metallverbindungsverfahren lassen sich in zwei Hauptgruppen einteilen: Flüssigphasenschweißen (Aufschmelzen bis zur Schmelztemperatur, Verbindung durch Erstarren, ggf. mit Füllmaterial) und Festkörperschweißen (keine flüssige Phase, Verbindung durch hohen Druck im festen Zustand). Beim Festkörperschweißen entsteht die Metall-Metall-Verbindung durch intermolekulare Diffusion an den Grenzflächen. Dies ist das Grundprinzip.
Typen des Festkörperschweißens
Alle Festkörperschweißverfahren basieren auf demselben Prinzip, unterscheiden sich aber in der Art der Druck- und Wärmeeinbringung. Nach Art der Energiezufuhr lassen sich folgende Typen unterscheiden:
Freiformschweißen (Forge Welding)
Basiert auf dem Schmiedeprinzip. Beide Werkstücke werden gleichzeitig auf eine Temperatur knapp unter dem Schmelzpunkt erhitzt. Diese Erwärmung bewirkt eine plastische Verformung. Nun wird durch wiederholtes Hämmern (oder Druck) auf die zusammengefügten Platten die Diffusion an den Grenzflächen eingeleitet und fortgesetzt, bis die gesamte Verbindung hergestellt ist. Historisch wurde es zum Verbinden von Eisen oder Stahl verwendet.
Reibschweißen (Friction Welding)
Nutzt Reibwärme zur Beschleunigung der Diffusion. Ein rotierendes Werkstück wird mit einem stationären in Kontakt gebracht. Durch die hohe Reibkraft an den Kontaktflächen entsteht viel Wärme. Die Reibung wird fortgesetzt, bis an der Grenzfläche eine plastische Form erreicht ist. Anschließend wird ein kontinuierlich steigender Druck aufgebracht, bis die Verbindung vollständig ist. Hauptsächlich zum Verbinden von Stahlstangen, Rohren etc. Eine wichtige Variante ist das Rührreibschweißen (Friction Stir Welding), bei dem ein nichtverbrauchendes, rotierendes Werkzeug Reibung und Druck an den Fügeplatten erzeugt.
Ultraschallschweißen (Ultrasonic Welding)
Nutzt die Energie von Ultraschallwellen zum Verbinden zweier Werkstücke. Ultraschallschwingungen erzeugen dynamischen Scherfestigkeit an den Grenzflächen, was lokale plastische Verformung und Reibung bewirkt – die Verbindung entsteht im Grenzflächenbereich.
Explosionsschweißen (Explosive Welding)
Nutzt Explosionsenergie zum Verbinden zweier Platten. Die Platten werden übereinandergelegt (Fügeflächen in Kontakt). Ein Pufferteller liegt auf der oberen Platte und schützt vor der hohen Stoßkraft der Explosion. Der Sprengstoff wird auf dem Pufferteller platziert. Bei der Detonation entsteht eine Hochdruckwelle, die die Grenzflächen plastisch verformt und eine metallurgische Bindung schafft. Diese Verbindung ist stärker als das Grundmaterial. Hauptsächlich für große Fügeflächen.
Diffusionsschweißen / Diffusionspressen (Diffusion Bonding)
Diffusion bedeutet Stofftransport von hoher zu niedriger Konzentration. Dies ist das Grundprinzip. Beide Werkstücke werden unter hohem Druck und hoher Temperatur (aber weit unter dem Schmelzpunkt) für lange Zeit übereinandergelegt. Der hohe Druck initiiert Diffusion an den Grenzflächen, die durch die Temperatur beschleunigt wird. Keine flüssige Phase – die Verbindung entsteht rein im festen Zustand.
Anwendungen
Festkörperschweißverfahren finden sich überall in der mechanischen Industrie. Weit verbreitet in Luft- und Raumfahrt sowie Schiffsbau für Strukturbauteile. In der Automobilindustrie für die meisten Fertigungsarbeiten. Explosionsschweißen verbindet große Platten, wo andere Verfahren (Lichtbogen-, Gasschweißen) unwirtschaftlich oder unmöglich sind. Reibschweißen für Rohre, Wellen etc. Diese Verfahren eignen sich auch zum Verbinden ungleicher Werkstoffe in verschiedenen Industrien. Beispiele für reibgeschweißte Bauteile: Hydraulikkolben, Pleuelstangen, Antriebsstränge, LKW-Rollenbuchsen, Pumpenwellen, Schalthebel, Bohrmeißel.
Vor- und Nachteile
Vorteile
- Leicht automatisierbar.
- Hohe Festigkeit der Verbindung ohne externe Wärme.
- Verbindung gleicher und ungleicher Werkstoffe möglich.
- Gute Oberflächengüte.
- Kein Füllmaterial oder Flussmittel nötig (im Gegensatz zum Lichtbogenschweißen).
- Eigenschaften des Grundmaterials bleiben weitgehend erhalten.
Nachteile
- Hohe Anlagen- bzw. Investitionskosten.
- Kritische Vorbereitung der Fügeflächen.
- Komplizierte, spezielle Vorrichtungen für verschiedene Verfahren nötig.
- Meist nicht für Massenfertigung geeignet wegen langsamer Schweißgeschwindigkeit.
Das war der Überblick über Festkörperschweißen: Prinzip, Typen, Anwendungen, Vor- und Nachteile. Fragen? Kommentieren. Teilen erwünscht. Abonnieren für mehr Artikel. Vielen Dank!
Herstellungsprozess
- Unkonventionelle Zerspanung: Anforderungen, Verfahren, Vor- und Nachteile
- Elektronenstrahlbearbeitung: Funktionsweise, Ausrüstung, Anwendungen, Vor- & Nachteile
- Abrasivstrahlbearbeitung (AJM): Prinzip, Ausrüstung, Vor- & Nachteile
- Ultraschallbearbeitung (USM): Prinzip, Ausrüstung, Anwendungen, Vor- & Nachteile
- Ultraschallschweißen: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Elektrochemische Bearbeitung (ECM): Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Elektroschlackeschweißen: Prinzip, Prozess, Anwendungen, Vor- & Nachteile
- Plasmalichtbogenschweißen (PAW): Prinzip, Typen, Ausrüstung, Anwendungen, Vor- & Nachteile
- Thermitschweißen: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Rührreibschweißen (FSW): Funktionsweise, Anwendungen, Vor- & Nachteile