



Expertenleitfaden zur Herstellung von Sandgussformen für Gießereien und DIY-Projekte
Sandguss ist ein Metallbearbeitungsverfahren in der Gießerei, das Sand als Formmaterial nutzt und kostengünstigen Guss einzigartiger Metallformen ermöglicht. Sandgussformen sind unverzichtbare Elemente im Sandgussprozess und spielen eine zentrale Rolle beim Guss diverser Industrieanwendungen. In diesem Blog vermittelt VIC Wissen zum Sandformenbau für Metallguss – einfach und verständlich.
Was sind Sandgussformen im Metallguss?
Sandgussformen sind Einwegformen im Metallguss: nach dem Gießen der Schmelze werden sie zerstört, um den Guss zu entnehmen. Im Sandform gegossene Teile weisen geringe Präzision, schlechte Oberflächenqualität und großen Metallüberstand auf, der Nachbearbeitung erfordert.
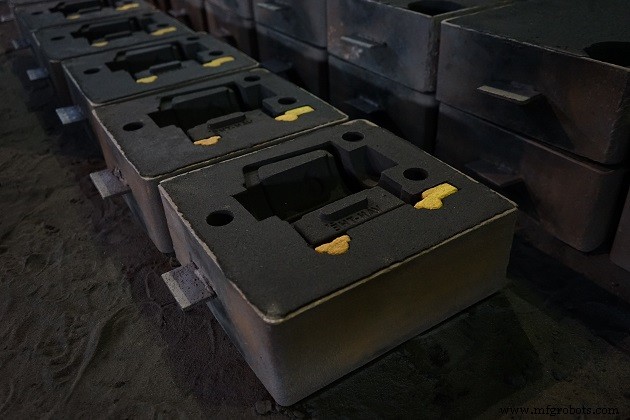
Sandformen vorteilhaft für komplexe, schwere Güsse bei niedrigen Formkosten.
Beim Sandformenbau – ob in der Gießerei oder zu Hause – muss der Prozess in gut belüftetem Bereich erfolgen, um Staub aus Sand und Rauch aus Schmelze zu vermeiden.
Vorbereitung vor dem Formenbau
Technische Vorbereitung
- Technische Abteilung erstellt aus Detailzeichnungen: Gusszeichnung, Modellzeichnung, Kernzeichnungen mit Zuschlägen für präzise Modelle.
- Modelle, Kerne, Anguss-System aus den Zeichnungen fertigen. Modell gibt Außenkontur, Kern Innenkontur. Anguss-System führt Schmelze und entlüftet.
- Formmischungs-Komponenten festlegen für erforderliche Formeigenschaften.
Eigenschaften von Sandgussformen
- Feuerfestigkeit (Refractoriness): Verhindert Formdurchschmelzung beim Einleiten flüssigen Metalls.
- Gasdurchlässigkeit (Permeability): Während des Gusses entsteht viel Gas – muss entweichen, sonst Gussfehler.
- Festigkeit (Strength): Form muss bei äußeren Kräften (Transport, Montage, Gießen) innen und außen formstabil bleiben.
- Kollabierbarkeit (Collapsibility): Sandform muss nachgiebig sein, damit erstarrender Guss nicht durch Formwiderstand verzieht/reißt.
- Kohäsion (Cohesiveness): Hält Sand nach Modellentnahme in Form.
Sandgussformen-Mischung
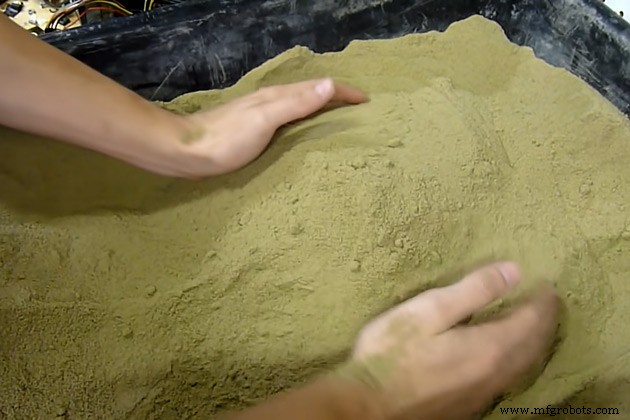
Die Sandgussformen-Mischung enthält:
- Sand: aufgeteilt in Anstrichsand (Sand coat) und Basissand (Base sand).
- Bentonit-Ton wird mit Sand gemischt für Formfestigkeit. Bentonit bindet mehr Wasser → höhere Bindfestigkeit.
- Bindemittel (oft Pflanzenöle, wasserlösliche Stoffe) erhöhen Festigkeit und Flexibilität der Mischung.
- Zusatzstoffe (Sägemehl, Kohlepulver, Stroh) verbessern Gasdurchlässigkeit und Hitzebeständigkeit.
Die Substanzen werden in bestimmten Proportionen je nach Gussteil gemischt.
Aktuell ist Grünsandmischung im Sandguss sehr beliebt, da natürliche Feuchtigkeit die Formfestigkeit erhöht.
Ausrüstung für Sandformenbau
- Modell: Siehe Modellbau-Artikel.
- Puder/Kreidestaub: Auf Modelloberfläche gestreut – verhindert Sandankleben. Auch auf Cope/Drag-Flask-Oberflächen gegen Verkleben.
- Anstrichsand: Beschichtet Modell für hohe Flexibilität. Direkter Kontakt mit Schmelze, ca. 10–15 % des Formsands.
- Basissand: Für Formen/Kerne. Hohe Gasdurchlässigkeit, 60–90 % des Gesamtsands.
Aktuell ist Quarzsand der beliebteste Basissand – verfügbar, günstig, erfüllt alle erforderlichen Formeigenschaften.
- Oberkasten (Cope Flask) und Unterkasten (Drag Flask): Zwei Formhälften, getrennt durch Trennlinie (Parting Line/Plane). Käuflich oder selbst aus Holz gefertigt.
- Formrahmen (Mold Jacket): Metallkasten um die Sandform – stützt Struktur, verhindert Bruch beim Transport.
- Anguss (Sprue): Trichter, führt Schmelze aus Gießbecher in verjüngten Anguss, über Verteiler in die Eingüsse.
- Sandverdichter: Verdichtet Sand im Kasten für detailreichere Oberfläche und kürzere Reinigungszeit. Alternativ: Stampfer oder Schaufel.
- Sand-Sieb: Siebt Sand feiner und sauberer.
Schutzausrüstung für Sandformenbau
- Schutzbrille: Augen vor Splittern und Staub.
- Handschuhe: Hände vor Schnitten, Verbrennungen, Abrieb schützen.
- Sicherheitsschuhe: Stahlkappe schützt Zehen vor Fallen, Stößen, schweren Gegenständen.
- Lange Hosen: Dicke Schutzhose gegen Hitze, Stöße an Beinen.
Sandgussformen für Metallguss herstellen
1. Unterkasten (Drag) formen
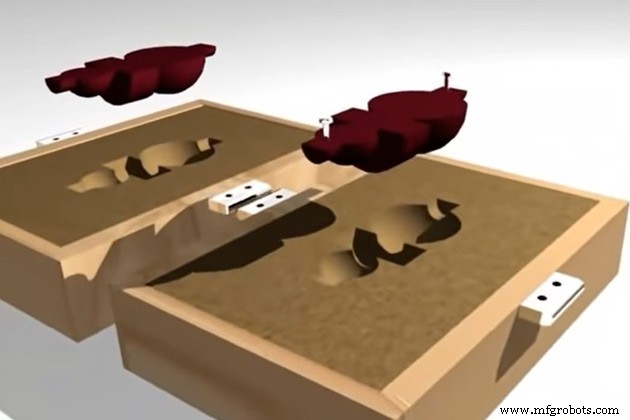
- Modell auf Modellplatte legen. Trennflächen kontaktieren Modellplatte.
- Halbe Tasse Kreidestaub in Socke/kleinen Beutel. Gleichmäßig auf Modell streuen – verhindert Sandankleben bei Modellentnahme.
- Basissand durch Sandsieb in Form füllen. Sandklumpen durch Sieb entfernen.
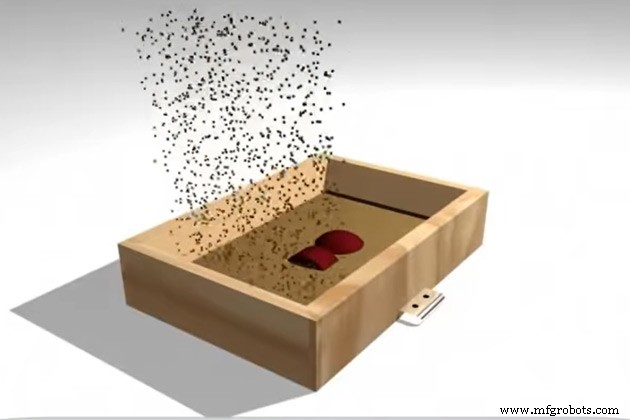
- Mit Stampfer/Schaufel Sand im Kasten verdichten – fest und gleichmäßig von Rand zur Mitte. Erzeugt mechanische Formfestigkeit für detailreichere Kavität. Alle Ecken fest verdichten.
- Obere Fläche abziehen – Überschuss-Sand entfernen.
- Schräge Löcher alle 40 mm für Luftentweichung.
- Form um 180° drehen.
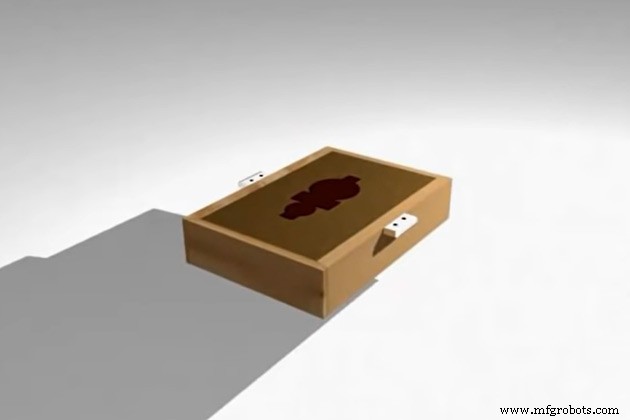
2. Oberkasten (Cope) formen
- Andere Modellhälfte oben aufsetzen – exakt passend zum Modell im Drag-Flask.
- Oberkasten auf Unterkasten setzen, Passstifte verbinden.
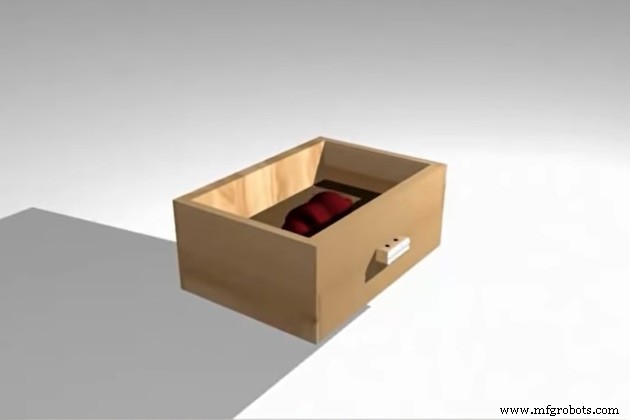
- Angussrohr mittels Sprue positionieren – schafft Eingusskanäle in die Kavität. Hier wird Schmelze während des Gusses eingefüllt.
- Sand einfüllen, Überschuss entfernen wie beim Drag-Flask.
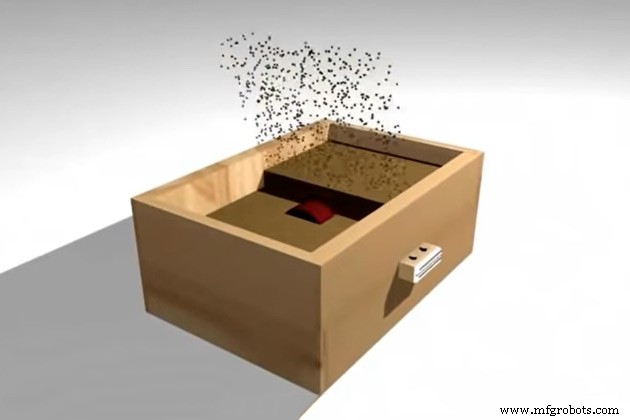
- Angusstrichter ausschneiden.
3. Modell entnehmen
Drag-Flask muss unter Cope-Flask liegen.
- Cope-Flask anheben, beiseitelegen, 180° drehen. Jetzt ist Modell in den Kästen sichtbar.
- Schmutzfänger durch Angussrohr ausschneiden.
- Formbereich glätten, der mit Modell in Kontakt war.
- Modell langsam aus Drag- und Cope-Flask in vertikaler Richtung entnehmen.
4. Formen zusammenbauen
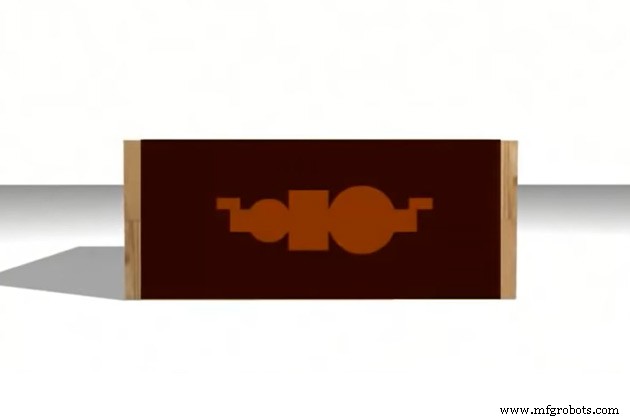
Falls Guss Bohrungen hat: Kern muss an korrekter Position in Form eingesetzt werden (siehe Kern & Kernabdruck). Kern muss angestrichen, getrocknet, poliert sein.
- Cope-Flask auf Drag-Flask setzen – exakt so ausgerichtet wie mit Modell.
- Zugehörige Kästen verbinden. Dann beide Kästen langsam nach oben abheben – vorsichtig, um Sandform nicht zu beschädigen.
- Formrahmen (Mold Jacket) über Sandform setzen für Stabilität. Nicht zu fest anziehen – Verformung vermeiden.
Damit ist der Sandgussform-Satz fertig. Flüssiges Metall in den Anguss-Trichter gießen, abkühlen lassen und Form brechen, um den Rohguss gemäß designedem Modell zu entnehmen.
Mit der oben beschriebenen VIC-Methode können sowohl DIY-Gießer als auch Gussbetriebe Sandform-Sätze für ihre Gießerei fertigen.
VIC ist erfahrene Gießerei mit vielfältigen Gusstechnologien. Sandguss ist eine Kerntechnologie von VIC. Für Geschäftspartnerschaft: Kontaktieren Sie uns.
Folgen Sie VIC-Artikeln zum Guss. Bei Zitation bitte Quelle nennen.
Weiterführende Artikel:
Wie werden Kettlebells im Sandguss gefertigt?
5 gängige Sandgussfehler und Gegenmaßnahmen
Aluminium-Schwindung im Sandguss berechnen
Herstellungsprozess
- Wie 3D-Druck den Sandguss revolutioniert: Ein praktischer Leitfaden
- DIY Heimbrau-Temperaturregelung: Überwachen & Steuern mit Arduino
- DIY Low-Cost Handschuh-Controller & Propeller-Auto – Eigenen Arduino-Handcontroller bauen
- Formsand im Metallguss: Arten, Bestandteile und entscheidende Eigenschaften
- Sandformen verstehen: Definitionen, Typen und Guss-Grundlagen
- Digitaler Kompass in Echtzeit mit Arduino & Processing bauen
- Wie 3D-Druck das Sandguss-Verfahren revolutioniert
- Aluminium-Sandguss meistern: Techniken für überlegene Oberflächenqualität
- Effizientes Rapid Prototyping für Sandguss – Design & Validierung beschleunigen
- Premium Sandguss-Lösungen für industrielle Anwendungen