



Edelstahlfräsen meistern: Bewährte Techniken & Fertigkeiten
Edelstahl ist ein gängiges, aber schwer zerspanbares Material – mit den richtigen Schneidtechniken jedoch gut beherrschbar.
Merkmale beim Fräsen von Edelstahl: starke Anhaftung und Aufbauschneidenbildung, Späne haften leicht an Frässchneiden → verschlechterte Schnittbedingungen. Beim Gegenlauffräsen gleiten Schneiden erst auf der gehärteten Oberfläche → verstärkte Kaltverfestigung; starker Stoß und Vibration → Schneidenausbruch und -verschleiß.
Außer Schaftfräsern und einigen Stirnfräsern: andere Fräsertypen aus Schnellarbeitsstahl (HSS), besonders Wolfram-Molybdän- und Hochvanadium-HSS, zeigen gute Ergebnisse. Werkzeugstandzeit 1–2× höher als W18Cr4V. Hartmetallsorten für Edelstahlfräser: YG8, YW2, 813, 798, YS2T, YS30, YS25 u. a.
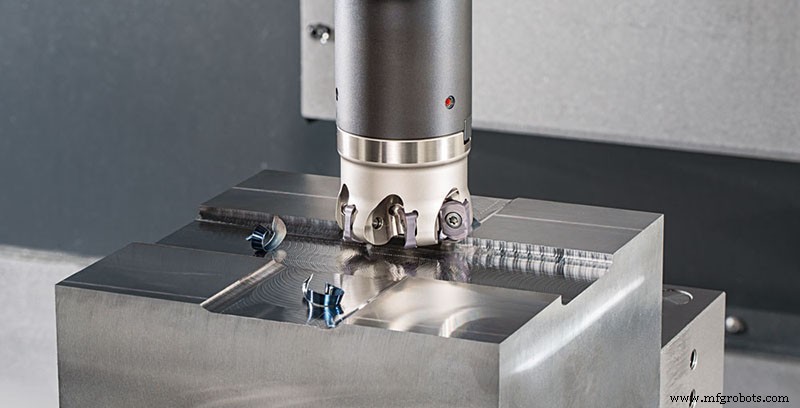
Beim Edelstahlfräsen muss Schneide sowohl scharf als auch stoßfest sein, Spanraum groß. Großdrallwinkel-Fräser (Zylinder-, Schaftfräser) einsetzbar: Drallwinkel β von 20° auf 45° erhöhen (γn=5°) → Standzeit verdoppelt sich, da Spanwinkel γ0e von 11° auf >27° steigt → leichtes Fräsen. β nicht zu groß, besonders bei Schaftfräsern β ≤ 35°, um Schneide nicht zu schwächen.
Wellenkanten-Schaftfräser für Edelstahlrohre oder Dünnwandteile: leichter Schnitt, geringe Vibration, brüchige Späne, keine Werkstückverformung. Hochgeschwindigkeitsfräsen mit VHM-Schaftfräsern und Wendeschneidplatten-Schaftfräsern bringt gute Ergebnisse.
Fräsen von 1Cr18Ni9Ti mit Silberspan (SWC)-Schaftfräser: geometrische Parameter γf=5°, γp=15°, αf=15°, αp=5°, κr=55°, κ′r=35°, γ01=-30°, bg=0,4 mm, re=6 mm. Bei Vc=50–90 m/min, Vf=630–750 mm/min, ap'=2–6 mm, Zahnvorschub 0,4–0,8 mm → Fräskraft -10–15 %, Fräsleistung -44 %, Effizienz stark gesteigert. Prinzip: Hauptschneide mit negativem Anfaschliff → künstliche Aufbauschneide beim Fräsen → diese ersetzt Schneide, nimmt Schub parallel zur Schneide über Spanfläche auf → wird zu Sekundärspan → führt Schneidewärme ab, senkt Schneidetemperatur.
Beim Edelstahlfräsen möglichst Gleichlauffräsen. Asymmetrisches Gleichlauffräsen: Schneide gleitet glatt aus Metall, Spänehaftfläche klein → durch Fliehkraft leicht abgeworfen → verhindert Späneabscheren und -ausbruch beim Wiedereintritt → höhere Werkzeugstandzeit.
Sprühkühlung (MQL) wirkt am stärksten → Standzeitverdopplung. Bei 10 % Emulsion: Kühlschmierstoffmenge für volle Kühlung sicherstellen. VHM-Fräser: Vc=70–150 m/min, Vf=37,5–150 mm/min, an Legierung und Werkstoff anpassen.
Herstellungsprozess
- Edelstahlgriffe: Vorteile, Nachteile & Experteneinschätzung
- Rostfreier Stahl erklärt: Zusammensetzung, Herstellung und globale Bedeutung
- Edelstahl: Eigenschaften, Herstellung und zukünftige Anwendungen
- Rostfreie Stahlsorten: Typen, Eigenschaften & Häufige Anwendungen
- Premium-Edelstahllösungen für Schneiden, Schleifen und Finishen
- Edelstahl vs. Baustahl: Was ist beim Stanzen überlegen?
- CNC-Fräsen & Bearbeitung erklärt: Hauptanwendungen und Vorteile
- Stempel- & Matrizenperformance optimieren mit Premium-Werkzeugstahlgüten
- CNC-Fräsmaschinen & -Methoden: Präzision & Automatisierung
- Baustahl, Edelstahl oder Werkzeugstahl: Das beste Material für Ihr Projekt wählen