



9 Hauptursachen für Gewindebohrerbruch: Expertenanalyse
1. Mangelnde Gewindebohrerqualität
Grundwerkstoff, Werkzeugdesign, Wärmebehandlung, Bearbeitungsgenauigkeit, Beschichtungsqualität. Beispiel: Zu großer Querschnittsunterschied am Übergang der Gewindebohrersektionen oder fehlender Übergangsradius → Spannungskonzentration → Bruch an dieser Stelle im Einsatz. Sektionsübergang an Schaft-Schneide-Verbindung zu nah an Schweißkrater → Überlagerung komplexer Schweißspannungen und Spannungskonzentration → große Spannungskonzentration → Bruch. Beispiel: Unzulängliche Wärmebehandlung. Kein Vorwärmen vor Härten, Überhitzung/Überbrennen, kein zeitnahes Anlassen, zu frühes Reinigen → Risse. Wichtiger Grund, warum inländische Gewindebohrer oft schlechter abschneiden als importierte.
2. Falsche Gewindebohrerauswahl
Bei zu hoher Härte des Gewindeteils: Hochwertige Gewindebohrer wählen – kobalthaltiger HSS, Hartmetall, beschichtete Gewindebohrer. Unterschiedliche Gewindebohrerdesigns für unterschiedliche Einsatzbereiche: Anzahl, Größe, Winkel der Spanrinnen beeinflussen Spanabfuhrleistung.
3. Gewindebohler passt nicht zum bearbeiteten Material
In jüngster Zeit mehr Beachtung. Früher dachten inländische Hersteller: Import = gut & teuer. Tatsächlich: Passend ist entscheidend. Mit stetig neuen Materialien und schwer zerspanbaren Werkstoffen wächst die Vielfalt der Werkzeugwerkstoffe. Dies erfordert vor dem Gewindeschneiden die Auswahl passender Gewindebohrerprodukte.
4. Kernlochdurchmesser zu klein
Beispiel: Stahl M5 × 0,5 mit Schneidgewindebohrer. Kernlochbohrer Ø 4,5 mm nötig. Wird fälschlich Ø 4,2 mm verwendet, muss Schneidteil des Gewindebohrers mehr leisten → Bruch. Empfehlung: Korrekten Kernlochdurchmesser nach Gewindebohrertyp und Werkstückmaterial wählen. Falls kein passender Bohrer: größeren wählen.
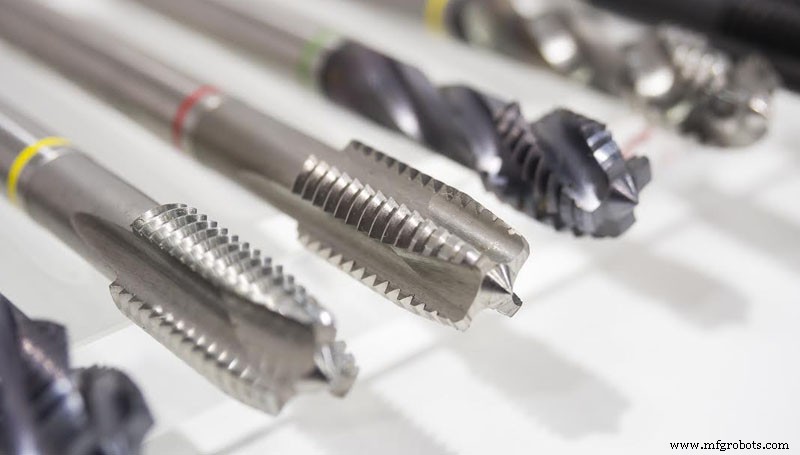
5. Werkstückmaterialproblem
Unreines Material, lokale Härtenester oder Poren → Gewindebohrer verliert augenblicklich Balance und bricht.
6. Maschinen nicht genauen genug für Gewindebohreranforderungen
Maschine und Spannvorrichtung entscheidend, besonders für Qualitätsgewindebohrer. Nur Maschinen/Spannvorrichtungen mit entsprechender Genauigkeit nutzen das Potenzial. Häufig: ungenügende Konzentrizität. Gewindebohrer-Start und -Positionierung inkorrekt (Spindelachse nicht kongruent mit Kernlochmittellinie), zu hohes Drehmoment beim Gewindeschneiden → Hauptgrund für Bruch.
7. Schlechte Qualität von Kühlschmierstoff & Schmieröl
Viele inländische Firmen achten darauf. Firmen, die ausländische Werkzeuge/Maschinen kaufen, haben tiefe Erfahrung: Schlechte Kühlschmierstoff-/Ölqualität → Grate, schlechte Produktqualität, stark reduzierte Standzeit.
8. Unvernünftige Schnittgeschwindigkeit & Vorschub
Bei Problemen reduzieren inländische Anwender oft Schnittgeschwindigkeit & Vorschub → Antriebskraft sinkt, Gewindegenauigkeit stark reduziert. Oberflächenrauheit steigt, Gewindedurchmesser & -genauigkeit unkontrollierbar. Grate unvermeidbar. Zu hoher Vorschub → übermäßiges Drehmoment → Bruch. Richtwerte Maschinellgewindeschneiden: Stahl 6–15 m/min, Vergüteter/Harter Stahl 5–10 m/min, Edelstahl 2–7 m/min, Gusseisen 8–10 m/min. Gleiches Material: kleinerer Durchmesser → höherer Wert, größerer → niedrigerer Wert.
9. Bedienerkompetenz entspricht nicht den Anforderungen
Obige Probleme erfordern Urteilsvermögen der Bediener oder Rückmeldung an Techniker. Doch die meisten inländischen Bediener achten nicht genug darauf. Beispiel: Sacklochgewinde – Gewindebohrer nähert sich Lochgrund, Bediener merkt nicht, dass er noch nicht am Grund ist, fährt weiter mit Gewindeschneidvorschub, oder zwingt Vorschub bei schlechter Spanabfuhr → Bruch. Empfehlung: Verantwortungsbewusstsein der Bediener stärken.
Aus dem Obigen: Gewindebohrerbruch hat vielfältige Ursachen – Maschine, Spannvorrichtung, Werkstück, Prozess, Spannfutter, Werkzeug. Der wahre Grund lässt sich nicht durch reines Theoretisieren finden.
Herstellungsprozess
- Die Ursachen von Stringing (Fädenziehen) im 3D-Druck verstehen
- Fortgeschrittene Wellenformanalyse mit Winscope: Vom Zeit- in den Frequenzbereich
- SPICE AC/DC/Transient-Analyse: Kurven, Punkte, Frequenz-Sweep & Optionen
- Bauteilfehleranalyse: Fehlersuchtechniken für Reihen- und Parallelschaltungen
- Fortgeschrittene Bauteilfehleranalyse: Qualitative Techniken für komplexe Schaltungen
- Netzwerkanalyse erklärt: Fortgeschrittene Techniken für komplexe elektrische Schaltungen
- Fortgeschrittene Spektrumanalyse: Wellenformen und Harmonische interpretieren
- Software-getriebene Power-Analyse: Halbleiter-Design für Effizienz optimieren
- Hauptursachen für Stempelbruch und wie man sie verhindert
- CNC-Bohr-Gewindemaschinen: Präzises Bohren & Gewindeschneiden in einer Aufspannung