



Härten (Quenching) meistern: Der ultimative Leitfaden zur Metallhärtung
Härten (Quenching) ist ein metallurgischer Wärmebehandlungsprozess, bei dem das Metallwerkstück auf eine bestimmte Temperatur erhitzt, für eine Zeit gehalten und dann in das Härtebad zum schnellen Abkühlen getaucht wird. Härten verbessert Härte und Verschleißfestigkeit von Metallwerkstücken – daher weit verbreitet bei Werkzeugen, Formen, Messmitteln und Teilen mit Oberflächenverschleißanforderung.
Was ist Härten?
Härten ist ein Wärmebehandlungsprozess, der Stahl über die kritische Temperatur erwärmt, für eine Zeit hält und dann mit einer Rate > kritischer Abkühlrate abkühlt, um ein unausgeglichenes, martensitdominiertes Gefüge (oder Bainit/einphasiges Austenit nach Bedarf) zu erhalten. Härten ist der am weitesten verbreitete Prozess in der Stahlwärmebehandlung.
Vier Grundprozesse der Stahlwärmebehandlung: Glühen, Normalisieren, Härten, Anlassen.
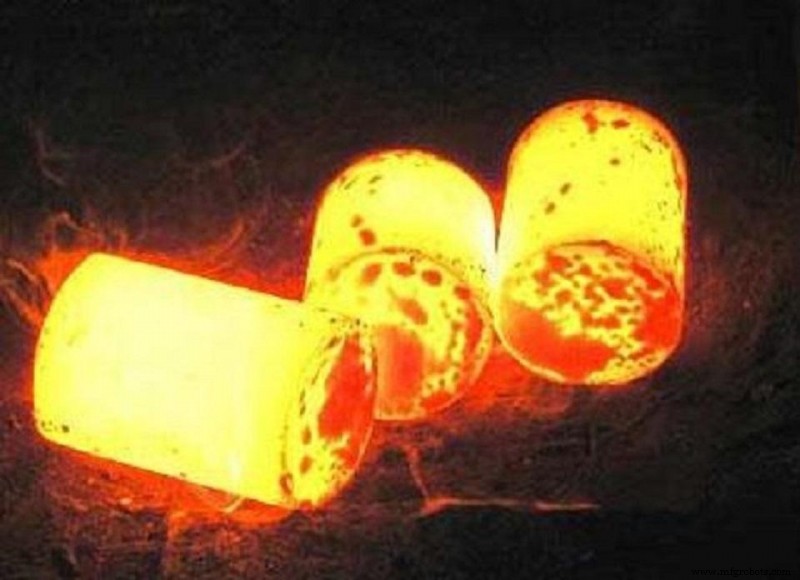
Zweck des Härtens
Unterkühltes Austenit soll Martensit- oder Bainitumwandlung durchlaufen → Martensit- oder Bainitgefüge. In Kombination mit Anlassen bei verschiedenen Temperaturen werden Steifigkeit, Härte, Verschleißfestigkeit, Ermüdungsfestigkeit und Zähigkeit von Stahl stark verbessert, um unterschiedliche Anforderungen mechanischer Teile und Werkzeuge zu erfüllen. Auch spezielle physikalisch-chemische Eigenschaften mancher Sonderstähle (Ferromagnetismus, Korrosionsbeständigkeit) lassen sich durch Härten einstellen.
Der Metallwärmebehandlungsprozess: Werkstück auf Temperatur erhitzen, halten, in Härtemedium tauchen zum schnellen Abkühlen. Gängige Härtemedien: Sole, Wasser, Mineralöl, Luft. Härten verbessert Härte & Verschleißfestigkeit → breite Anwendung in Werkzeugen, Formen, Messmitteln, verschleißbeanspruchten Teilen (Zahnräder, Walzen, Einsatzteile etc.). Durch Härten + Anlassen bei verschiedenen Temperaturen lassen sich Festigkeit, Zähigkeit, Ermüdungsfestigkeit stark verbessern und die Abstimmung dieser Eigenschaften (Gesamtmechanische Eigenschaften) für verschiedene Einsatzzwecke erreichen.
Zusätzlich kann Härten spezielle Stahleigenschaften erzeugen: Ferromagnetismus von Permanentmagnetstahl verstärken, Korrosionsbeständigkeit von Edelstahl verbessern etc. Härten hauptsächlich für Stahlteile. Wird gängiger Stahl über kritische Temperatur erhitzt, wandelt sich das Raumtemperaturgefüge ganz odermostly in Austenit um. Schnelles Abkühlen in Wasser/Öl wandelt Austenit in Martensit um. Martensit hat höchste Härte aller Stahlgefüge. Schnelles Abkühlen verursacht Eigenspannungen – bei Überschreitung einer Grenze verzieht oder reißt das Werkstück. Daher geeignete Kühlmethode wählen. Nach Kühlmethode: Einzelflüssigkeitshärten, Zweimediumhärten, Martensit-Stufenhärten, Bainit-Isothermhärten.
Härtemethoden
Einzelflüssigkeitshärten (Single Medium Quenching)
Werkstück in einem Medium abkühlen: Wasserhärten, Ölhärten. Vorteile: einfache Bedienung, leicht mechanisierbar, breite Anwendung. Nachteile: Wasser → große Härtespannungen, Verzug/Rissgefahr; Öl → geringe Abkühlgeschwindigkeit, kleine Härtedicke, große Werkstücke schwer durchhärtbar.
Zweimediumhärten (Double Medium Quenching)
Werkstück in stark kühlendem Medium auf ~300 °C abkühlen, dann in schwächer kühlendem Medium weiterkühlen – z. B. Wasserhärten dann Ölhärten. Reduziert Martensit-Eigenspannungen und Verzug/Rissneigung effektiv. Geeignet für komplexe Formen, ungleichmäßige Querschnitte. Nachteil: Umschaltzeitpunkt schwer zu beherrschen. Zu früh → unvollständiges Härten; zu spät → Rissgefahr. Zur Überwindung: Stufenhärten entwickelt.
Stufenhärten (Step Quenching / Martempering)
Werkstück in Niedertemperatur-Salzbad oder Alkalibadofen abschrecken. Badtemperatur nahe Ms-Punkt. Werkstück 2–5 min dort halten, dann Luftkühlen. Zweck: Temperatur innen/außen angleichen, martensitische Umwandlung gleichzeitig → Härtespannungen stark reduzieren, Verzug/Riss verhindern. Einstufungstemperatur früher leicht über Ms gesetzt. Nach Temperaturangleichung Eintritt in Martensitzone. Verbessert: Einstufung leicht unter Ms. Praxis zeigt: Einstufung unter Ms besser. Z. B. hochkohlenstoffstahl-Formen weit verbreitet, da in 160 °C Alkalibad mit geringem Verzug härtbar.
Isothermhärten (Isothermal Quenching / Austempering)
Werkstück in isothermem Salzbad abschrecken. Badtemperatur im unteren Bainitbereich (leicht über Ms). Werkstück lange isotherm halten bis Bainitumwandlung abgeschlossen, dann Luftkühlen. Isothermhärten für Stähle > Mittelkohlenstoff → unteres Bainit für Festigkeit, Härte, Zähigkeit, Verschleißfestigkeit. Niedrigkohlenstoffstähle: meist kein Isothermhärten.
Herstellungsprozess
- Vertikaldrehmaschinen-Grundlagen: Professioneller Leitfaden zu Betrieb & Auswahl
- Bohrwerke meistern: Techniken, Anwendungen und Präzisionsbearbeitung
- Gusseisen-Gussteile: Grundlagen und industrielle Bedeutung
- Draht-EDM meistern: Umfassender Leitfaden zum Drahterodieren
- CNC-Fräsmaschinen: Ein umfassender Überblick
- EDM-Bohrmaschinen (Startlocherodieren): Präzision & Effizienz im Fokus
- Stoßdämpfer-Federbeine verstehen: Funktion, Einbauort und Wartung
- Vertikale Bohrwerke: Funktionsweise und industrielle Anwendungen
- Servopressen: Funktionsprinzip, Bauarten & Vorteile gegenüber Hydraulik/Exzenter
- BLDC-Motoren verstehen: Ein professioneller Leitfaden