



Rundschleifen (Centerless Grinding): Präzision, Effizienz & industrielle Anwendungen
Was ist Rundschleifen (Centerless Grinding)?
Rundschleifen (auch: Außenrundschleifen ohne Mitten, OD Grinding) = spanendes Verfahren zur Außenbearbeitung zylindrischer Werkstücke. Ideal für hohe Stückzahlen in kurzer Zeit.
Prinzip: Werkstück liegt frei (zentrumslos) zwischen zwei Schleifscheiben, die sich gleichsinnig, aber mit unterschiedlicher Geschwindigkeit drehen. Arbeitsscheibe (feststehende Welle): höherer Umfangsgeschwindigkeit am Eingriffpunkt → Schleifabtrag. Regelscheibe (verstellbar): drückt Werkstück radial an Arbeitsscheibe, oft mit Gummi/rauher Bindung für Halt. Relativgeschwindigkeit der Scheiben = Schleifwirkung. Vorschubgeschwindigkeit der Regelscheibe = Abtragsrate.
Werkstückauflage: Arbeitskeil (Work Rest Blade) zwischen den Scheiben. Regelscheibe treibt Werkstück an, Arbeitsscheibe schleift.
Die 3 Verfahrensarten des Rundschleifens
Unterscheidung: Wie wird das Werkstück durch die Maschine geführt?
1. Einstechschleifen (In-feed / Plunge Grinding)
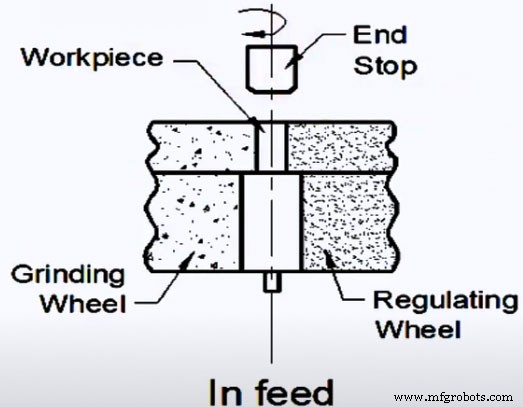
Werkstück kann über gesamte Länge unterschiedliche Außendurchmesser haben. Profilierte Arbeitsscheibe schleift jedes Segment oder das gesamte Profil im Einstich. Keine axiale Vorschubbewegung nötig. Vorteil: Komplexe Profile (Stundenglasform, Schultern, Absätze, Köpfe) – Hindernisse, die Durchlaufschleifen unmöglich machen. Werkstück manuell einlegen, Regelscheibe positionieren. Hohe Formgenauigkeit, aber kein kontinuierlicher Durchlauf.
2. Durchlaufschleifen (Through-feed / Thru-feed Grinding)
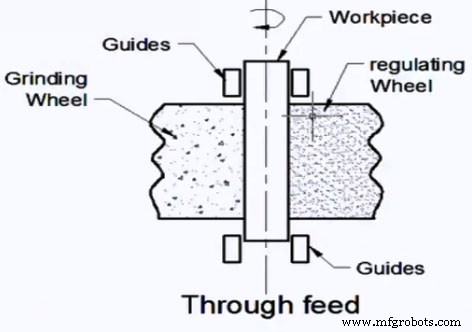
Werkstück läuft komplett durch: Eintritt eine Seite, Austritt andere. Regelscheibe leicht geneigt (Achse nicht parallel zu Arbeitsscheibe) → axialer Kraftanteil → Werkstück wird durchgezogen. Kein separater Vorschubmechanismus nötig → extrem effizient. Einschränkung: Nur einfach zylindrische Formen. Werkstück kann > Scheibendurchmesser. Mehrere Teile gleichzeitig → hoher Output.
3. Einlaufschleifen (End-feed Grinding)
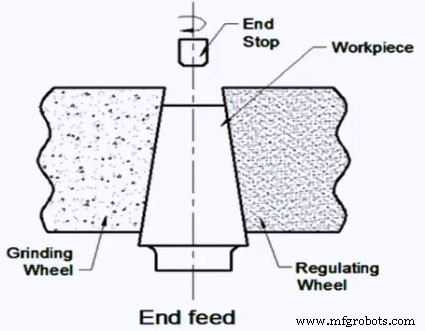
Werkstück wird axial von einer Seite eingespielt, läuft gegen Anschlag. Schleifvorgang. Dann Rückwärts aus der Maschine. Ideal für: Konische Werkstücke (Taper).
Vorteile des Rundschleifens (Centerless)
- Einfaches Be- & Entladen: Vollautomatisierbar. Bei Durchlaufschleifen: keine Rüstzeit zwischen Teilen.
- Extreme Geschwindigkeit: Konventionelle Rundschleifmaschinen: mehrfach schneiden (breitenbegrenzt). Centerless: 200–300 Teile/Minute (größenabhängig). Hunderte Teile unbeaufsichtigt.
- Minimale Ladezeit: Selbst im Einstechbetrieb: ~3 Sekunden/Teil. Gegenüber Mitten-Schleifen: drastisch reduzierte Rüstzeit → nahezu unterbrechungsfreies Schleifen.
- Große Stückzahlen, variable Durchmesser: Kein Neuspannen pro Teil. Durchmesserwechsel: wenige Einstellungen. Ideal für Kleinserien mit Varianten.
- Schnelles Einrichten: Nach Einstellung: OD-Größe stabil, minimaler Bedieneraufwand. Ganzer Prozess ohne Nachjustieren → Zeit, Kosten, Fehler gespart.
- Lange Standzeit der Schleifscheibe: Typisch: Ø 24 Zoll (610 mm), Breite bis 24 Zoll. Nutzbarer Ø 17 Zoll → tausende Teile pro Scheibensatz. „Schwebender“ Werkstückzustand (kein Mittenfehler) → weniger Verschleiß, längere Lebensdauer.
- Engste Toleranzen: Dimensionskonstanz auf höchstem Niveau.
- Keine Durchbiegung (No Deflection): Werkstück vollflächig auf Arbeitskeil unterstützt → höhere Schnitttiefe möglich als beim Mitten-Schleifen.
- Breites Werkstoffspektrum: Kein axialer Druck an den Enden → ideal für spröde, empfindliche, weiche Materialien. Lineare Unterstützung + niedrige Spannung → keine Spannungsrisse. Keine Spannvorrichtung nötig → keine spannungsbedingten Fehler. Auch lange Wellen auf kleinen Maschinen bearbeitbar.
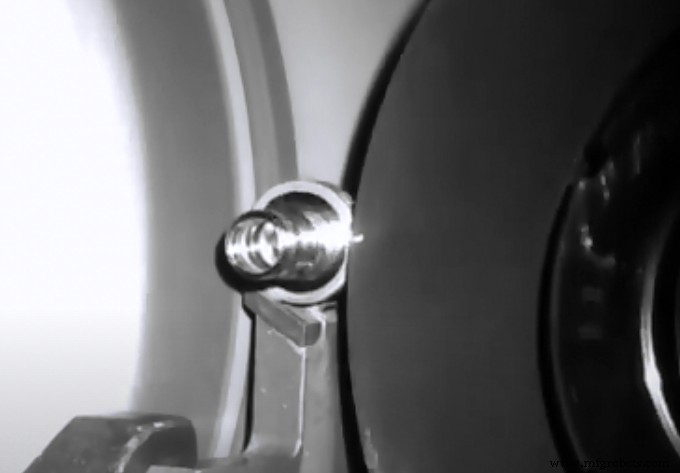
Industrielle Anwendungen
Typische Bauteile: Wellen, Kugeln, Lager, Bolzen, Buchsen, Nockenwellen, Hartmetallstangen, Kompressorwellen, Profilwalzen, Zylinder, Bohrer, Zahnradwellen/Naben, Injektornadeln, Kolbenbolzen, Drehzapfen, Rotoren, kleine Kurbelwellen, Spulen, Rohre, Ventilstößel, Ventilkolben, Ventilschäfte.
Branchen: Automobil, Luft- & Raumfahrt, Wälzlager, Konsumgüter, Glas, Medizintechnik, Werkzeug- & Formenbau.
Automotive (Hochvolumen): Spulen, Steuerstangen, Nockenwellen, Kurbelwellen, Kolben, Hülsen, Rollen.
Hydraulik, Fluidsteuerung, Medizintechnik, Luftfahrt: Überall dort, wo Zylindrizität & Rundlaufgenauigkeit kritisch sind.
Verwandte Themen: Arten & Merkmale des Flachschleifens | Was ist Präzisionsschleifen?
Herstellungsprozess
- Elektronenstrahlbearbeitung: Funktionsweise, Ausrüstung, Anwendungen, Vor- & Nachteile
- Abrasivstrahlbearbeitung (AJM): Prinzip, Ausrüstung, Vor- & Nachteile
- Ultraschallbearbeitung (USM): Prinzip, Ausrüstung, Anwendungen, Vor- & Nachteile
- Ultraschallschweißen: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Elektrochemische Bearbeitung (ECM): Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Elektroschlackeschweißen: Prinzip, Prozess, Anwendungen, Vor- & Nachteile
- Freiformschweißen (Schmiedeschweißen): Prinzip, Techniken, Anwendungen, Vor- & Nachteile
- Spritzgießen (Injection Molding): Maschinenbau, Prozess, Vor-/Nachteile & Anwendungen
- Zentrischlschleifen vs. Rundschleifen: Wichtige Unterschiede erklärt
- Bandsäge vs. Kreissäge: Welches Schneidwerkzeug liefert die beste Leistung?