



EDM-Bearbeitung (Drahterodieren) verstehen: Umfassender Leitfaden
Mit Produktionsbedarf entstehen in vielen Branchen spezielle Teile & Strukturen. Entsprechend wird die Bedeutung der EDM (Elektroerosion) zur Anpassung an viele Teilvarianten & kleine Losgrößen immer offensichtlicher. EDM-Technologie nimmt wichtige Position in der Fertigung ein. Seit langem ist EDM eine Hochpräzisions-/Hochnachfrage-Lösung & effektives Mittel für präzise Bearbeitung schwer zerspanbarer Materialien & komplexer Teile.
Daher lassen Sie uns durch diesen Artikel detailliert kennenlernen: Was ist EDM, wie läuft der Prozess ab, welche konkreten Vorteile bietet er?
Was ist EDM-Bearbeitung?
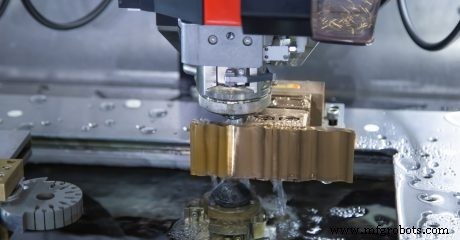
Elektroerosion (EDM) ist ein Fertigungsprozess, bekannt unter vielen Namen: Funkenerosion, Lichtbogenbearbeitung, Drahterodieren, Drahtschneiden, EDM-Schneiden, Drahtbrennen, Drahterosion.
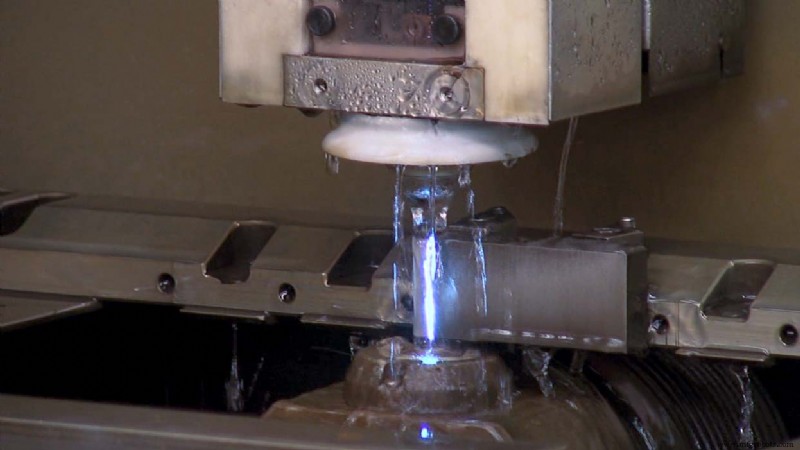
EDM ist ein unkonventionelles Verfahren: keine mechanische Kraft beim Abtrag, nutzt einen einzelnen dünnen Draht & die Wärme von Elektrischen Funken zusammen mit deionisiertem Wasser zum Metallscheiden. Der Schneiddraht berührt das Material nicht → Rostverhinderung.
Strom wird zwischen Elektrode & Werkstück durch Dielektrikum getrennt. Strom fließt durch Elektrode & Werkstück. Solange nicht genügend Spannung angelegt wird, um es zum elektrischen Leiter zu machen, wirkt das Dielektrikum als Isolator. Der Funkenentladung korrodiert das Werkstück zur gewünschten Endform. Währenddessen schneidet Strom leitfähiges Material & hinterlässt glatte Oberfläche ohne weiteres Finish/Polieren. Allgemein: Elektrodendurchmesser 0,1–0,3 mm (.004"–.012"), kann größer/kleiner sein.
In Werkzeug- & Präzisionsteilefertigung sehr beliebt wegen Anwendbarkeit – besonders für harte Materialien (Titan) oder komplexe Formen, die Fräsen schwer erreichbar macht.
Wie funktioniert EDM?
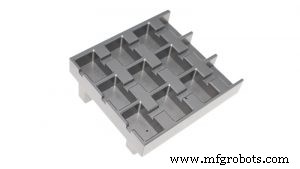
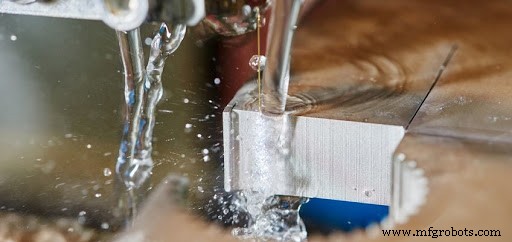
Drahtschneiden durch Erzeugung elektrischer Entladungen am Draht oder zwischen Elektrode & Werkstück. EDM-Schneiden durchläuft immer gesamtes Werkstück. Start: Bohrung in Werkstück bohren oder von Kante starten. Im Bearbeitungsbereich: jede Entladung erzeugt Grube im Werkstück & beeinflusst Werkzeug. Drähte können geneigt sein → Teile mit Taper oder unterschiedlichen Profilen oben/unten möglich. Beim Funkenüberspringen über Spalt: Material von Werkstück & Elektrode entfernt.
Zur Verhinderung von Kurzschluss im Funkenprozess: nicht-leitendes Fluid/Dielektrikum im Einsatz. Abfall wird durch Dielektrikum entfernt, Prozess läuft weiter. Absolut kein mechanischer Kontakt zwischen Elektrode & Werkstück. Drähte meist Messing oder beschichtetes Kupfer, Ø 0,1–0,3 mm.
EDM-Bearbeitungsarten
Obwohl viele spezialisierte Formen der Elektroerosion existieren, werden industrielle EDM-Maschinen üblicherweise in drei Kategorien eingeteilt: Senkerodieren (Die Sinker EDM), Drahterodieren (Wire EDM), Lochbohroderieren (Hole Drilling EDM).
Senkerodieren (Sinker EDM)
Auch Ram EDM, konventionelles EDM oder Senk-EDM. Nutzt bearbeitete Elektroden mit verschiedenen Formen, Größen, Materialien zum Materialabtrag vom Werkstück. Elektrode meist Graphit, aber Kupfer, Wolfram, Messing & Kombinationen möglich. Geometrie der Elektrode anpassbar für required Specs.
Beim Senkerodieren: Werkstück & Elektrode in isolierendes Fluid (Öl/Syntheseöl) getaucht. Maschine nutzt CNC-Technik zur automatischen Elektrodenführung zum Werkstück. Wie bei Draht-EDM: bei Annäherung bricht Ladungsstärke Dielektrikum-Barriere → Funke → winzige Partikel schmelzen/verdampfen → Materialabtrag.
Prozess wird hunderttausende Male/Sekunde wiederholt. Während Materialabtrag: Maschine steuert Elektrodenbewegung weiter bis Zielerreichung. Heute: Senkerodieren für komplexe Kavitätenformen in Werkzeug- & Formenbau.
Drahterodieren (Wire EDM)
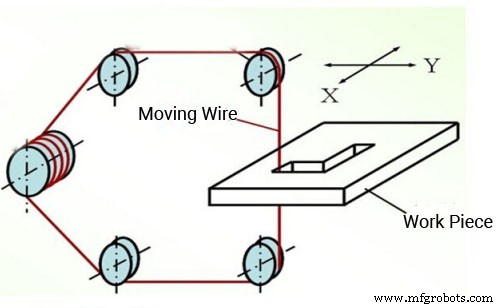
Nicht-traditionelle Bearbeitungstechnologie: nutzt Strom, feinen geladenen Kupfer-/Messingdraht als Elektrode, um jedes leitfähige Material präzise & genau zu schneiden. Grundprinzip: kontinuierlich bewegter dünner Metalldraht (Elektrodendraht) als Elektrode → Pulsfunkenentladung am Werkstück → Metallabtrag & Formschnitt.
In vielen Fällen: gesamtes Teil in Dielektrikum getaucht. Während Schneiden: Hochdruckdüsen oben/unten entfernen Feinabfall um Draht. Fluid wirkt als nicht-leitende Barriere → verhindert leitende Kanäle im Bearbeitungsbereich. Draht nähert sich Teil → elektr. Feldstärke überwindet Hindernis → Dielektrikum-Durchbruch → Stromfluss Draht-Werkstück → Elektrischer Funke.
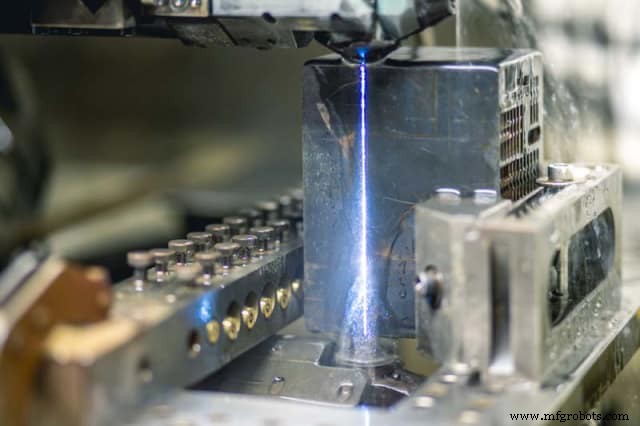
Nach Elektrodendraht-Betriebsgeschwindigkeit: Draht-EDM-Maschinen in zwei Kategorien:
Hochgeschwindigkeits-Draht-EDM (WEDM-HS): Elektrodendraht hochgeschwindigkeits-hin-&-herbewegung, typ. Drahtgeschwindigkeit 8–10 m/s. Draht wiederverwendbar, hohe Bearbeitungsgeschwindigkeit, aber schnelles Hin-&-Her → Drahtschwingen & Stillstand bei Richtungswechsel.
Niedriggeschwindigkeits-Draht-EDM (WEDM-LS): Elektrodendraht einrichtungsbewegt mit niedriger Geschwindigkeit, typ. < 0,2 m/s. Draht nach Entladung nicht wiederverwendet. Stabil, gleichmäßig, niedriges Schwingen, gute Bearbeitungsqualität, aber niedrigere Geschwindigkeit.
Wichtige Einschränkung Draht-EDM: Draht muss Werkstück vollständig durchlaufen. Draht-EDM kann nur Durchgangsmerkmale bearbeiten. Wenn Teilmerkmale Kantenschnitt nicht erlauben: schnelles Bohren in jedem leitfähigen Material mit anderem EDM-Typ (Lochbohroderieren).
Lochbohroderieren (Hole Drilling EDM)
Nutzt hohle Rundelektroden zum Bohren von Löchern im Werkstück. Wie Draht-EDM: Funkenkorrosion zum Materialabtrag. Aber: Lochgröße wird durch Elektrodendurchmesser gesteuert. Auch in gehärteten/heterogenen Materialien präzise Löcher erzeugbar → Schlüsseltechnologie für mehrere Fortschritte.
Während EDM: Dielektrikum durch & um Elektrode gepumpt → Kühlung & Abspülen erodierter Partikel. CNC-Bohr-EDM bohrt schnell & einfach mehrere Löcher unbeaufsichtigt ohne manuelles Positionieren. Kleinloch-EDM ideal für Teile mit Startlöchern, Belüftungslöchern, Kühllöchern, Auswerferlöchern oder anderen Sacklöchern – sehr nützlich zum Entfernen abgebrochener Gewindebohrer & Bohrer.
EDM vs. Draht-EDM
 Gemeinsamkeiten:
- Beide: Elektroerosion basierend auf Impulsstromversorgung, Werkstück muss Leiter sein.
- Gleiches Bearbeitungsprinzip: Metall durch Funkenwärme schmelzen/verdampfen → Abtrag. Bearbeitungsschwierigkeit unabhängig von Materialhärte, keine signifikante mechanische Schnittkraft.
Unterschiede:
- Hauptobjekt Senkerodieren: feine Muster/gekrümmte Flächen auf Oberfläche prägen. Draht-EDM: hauptsächlich Flächenwerkstücke. Draht-EDM bewegt Werkstück, Senkerodieren bewegt Elektrode.
- Senkerodieren: Durchgangs- & Sacklöcher, geeignet für komplexe Kunststoffformkavitäten, Gravuren, Texte, Muster. Draht-EDM: nur Durchgangslöcher, leicht: kleine Löcher, schmale Schlitze komplexer Form, diverse komplexe Teile.
Vorteile von EDM
- Geeignet für schwer zerspanbare Materialien. Hart/zähe Materialien (PKD, cBN) mit weichen Werkzeugen bearbeitbar – keine traditionellen Beschränkungen.
- Kein Kontakt Elektrode-Werkstück → kleine Löcher, tiefe Löcher, schmale Schlitze bearbeitbar.
- Teile mit speziellen leitfähigen Materialien & komplexen Formen bearbeitbar.
- EDM-Oberfläche: gutes Finish, hohe Präzision.
- EDM gehärteter Materialien vermeidet potenzielle Verformung durch Wärmebehandlungsbearbeitung.
- Erreicht Formen & Tiefen, die Schneidwerkzeuge nicht schaffen. Besonders Tiefe: L/D-Verhältnis Werkzeug sehr hoch.
- EDM-Prozess: sehr vorhersagbar, präzise, wiederholbar.
- Alle EDM-Bearbeitung unbeaufsichtigt → direkte Arbeitskosten & Fertigungskosten meist niedriger als andere Methoden.
Anwendungen von EDM
EDM erfunden in 1940ern – sehr frühes unkonventionelles Verfahren. Kombiniert mit CNC → präzise, zuverlässige Bearbeitungsmethode, heute Standard in konventionelleren Schneidverfahren. Oft ideale Wahl für kleine, hochdetaillierte Items, die für andere Verfahren zu filigran sind. Besonders beliebt für Custom-Bedarf oder Kleinserien (Prototypen). EDM kann diverse Prozesse ausführen: Drehen, Fräsen, Schleifen, Kleinlochbohren. Neben Formenbau: Auto, Medizintechnik, Luftfahrt etc.
Herstellungsprozess
- Was ist VMC-Bearbeitung? Expertenüberblick über Vertikale Bearbeitungszentren
- Funkenerosion (EDM): Der ultimative Leitfaden zur präzisen Metallfertigung
- EDM-Drahtschneiden erklärt: Wie Funkenerosion präzise Schnitte formt
- Draht-EDM meistern: Umfassender Leitfaden zum Drahterodieren
- Vertikales Fräsen verstehen: Definition und Schlüsselkonzepte
- CNC-Drahtschneiden: Definition, Prozess und Anwendungen
- 5-Achs-CNC-Bearbeitung erklärt: Präzision & Effizienz für komplexe Teile
- CNC-Draht-Erodieren (Wire EDM): Funktionsweise, Vorteile & Anwendungen
- EDM-Fertigung verstehen: Präzision & Kraft beim Materialabtrag
- Top CNC-EDM-Maschinen für Präzisionsbearbeitung