



Bearbeitungstoleranzen beherrschen: Schlüsselinformationen für die Präzisionsfertigung
Was ist Toleranz?
Bearbeitungstoleranz (Dimensionsgenauigkeit) = zulässiger Variationsbereich eines Bauteilmaßes. Ausgedrückt als Ober- & Untergrenze. Liegt Ist-Maß dazwischen → „in Toleranz“. Außerhalb → Ausschuss.
In der CNC-Fertigung zwei Kontexte:
- Maschinentoleranz: Genauigkeit, die die Maschine erreichen kann (Herstellerangabe). High-End: ±0,0025 mm. Typisch: ±0,02 mm. Fertiger kann Maschine auf Kundentoleranz einstellen.
- Konstruktionstoleranz: Vom Entwickler festgelegter zulässiger Maßbereich für volle Funktion. Basiert auf: Funktion, Anwendung, Geometrie.
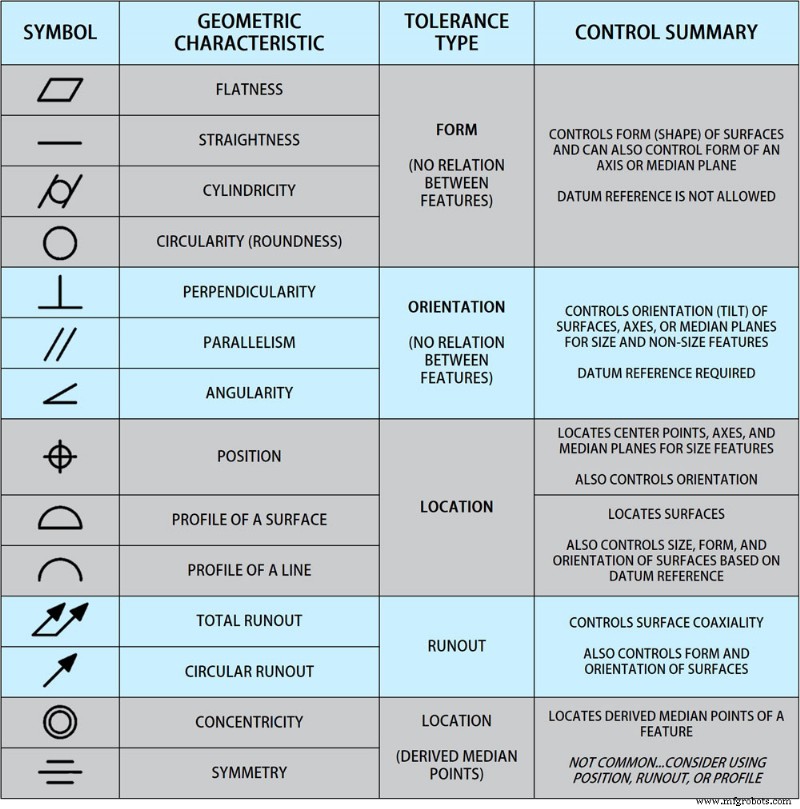
Toleranzarten (nach ISO GPS / ASME Y14.5)
Form- & Lagetoleranzen (Geometrische Toleranz / GD&T)
Definiert nicht nur Maß & Toleranz, sondern exakte geometrische Eigenschaft: Ebenheit, Rundheit, Zylindrizität, Geradheit, Profil … Unabhängig vom Bezug – Eigenfehler der Form.
Maßtoleranz (Dimensional Tolerance)
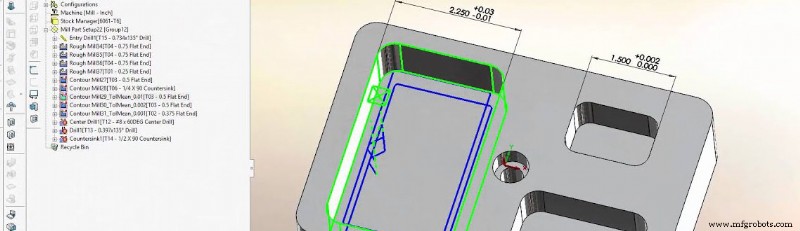
Fertigungsbedingt immer Abweichung vom Nennmaß. Für Austauschbarkeit: Ist-Maß in zulässigem Bereich halten. Obermaß = max. zulässiges Maß, Untermaß = min. zulässiges Maß. Dazwischen = gut. Bei gleichem Nennmaß: kleinere Toleranz = höhere Genauigkeit.
Lagetoleranz (Orientation Tolerance)
Zulässige Richtungsänderung des Bezugselements zum Datum: Parallelität (∥), Senkrechtigkeit (⊥), Winkeligkeit (∠).
∥: Gemessenes Element (Fläche/Linie) soll bezugsparallel sein (Abstand konstant).
⊥: 90° zum Bezug.
∠: Vorgabe-Winkel (0°–90°, außer 90°) zum Bezug.
Lagetoleranz (Location Tolerance)
Zulässige Lageabweichung zum Datum. Toleranzzone zum Datum fix. Steuert: Lage-, Richtungs- & Formfehler gemeinsam. Arten: Konzentrizität, Symmetrie, Lage (Position).
Konzentrizität: Achsenkoaxzialität.
Symmetrie: Mittelebenen-Koplanarität / Kollinearität.
Lage: Position (Punkt/Linie/Fläche) zum Bezug. Richtungen: eine, zwei, beliebig (häufigste).
Rundlauf- & Gesamt-Rundlauftoleranz (Run-out Tolerance)
- Rundlauf (Circular Run-out): Max. Zeigerausschlag in vorgegebener Richtung bei Rotation um Bezugsachse (ohne Axialbewegung).
- Gesamtrundlauf (Total Run-out): Messzeiger bewegt sich parallel/senkrecht zur Bezugsachse während Rotation → max. Ausschlag über gesamten Bereich.
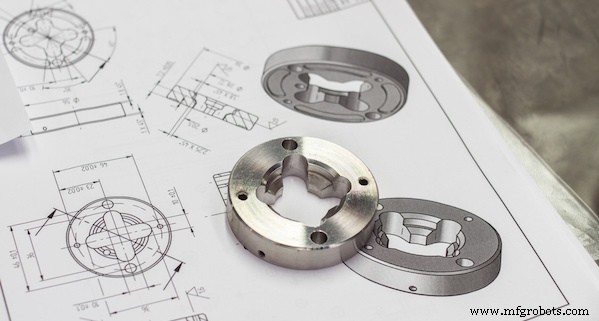
Warum Toleranz der Schlüssel zur funktionierenden Montage ist
Ohne Toleranzen: Hersteller kennt Funktionszusammenhänge nicht → kann nicht fertigen. Drei Szenarien:
- Toleranzen vorgegeben: Sofortiger Fertigungsstart, Kosten & Durchlaufzeit minimiert.
- Keine Toleranzen, Fertiger lehnt ab: Schützt vor Reklamation/Nacharbeit. Erhöht Vorlauf, spart Umkonstruktionskosten.
- Keine Toleranzen, Fertiger fertigt nach Standard (z. B. ±0,13 mm): Risiko: Bohrung 0,13 mm zu klein → Welle passt nicht → Nacharbeit/Neufertigung → Zeit, Geld, Projektverzug vergeudet.
Richtige Toleranz = Passung (Spielpassung / Presspassung) funktioniert. Schon kleine Abweichung → funktionslos. Unnötig enge Toleranzen = Kostenfalle. ±0,0002 wo ±0,002 reicht? → Verschwendung.
Faktoren, die die erreichbare Toleranz beeinflussen
Material
Unter Spannung unterschiedlich. Zerspanbarkeit verschieden. Eigenschaften bei Toleranzfestlegung beachten.
- Abrasivität: Verschleißt Werkzeug → Maßdrift.
- Härte & Steifigkeit: Weiche Werkstoffe (PA, HDPE, PEEK) → schwerer enge Toleranzen (Biegen beim Schnitt). Stahl/Alu → enger tolerierbar. Sonderwerkzeuge nötig.
- Thermische Stabilität: Kunststoffe verziehen bei Wärme → limitiert Verfahren & Toleranzen.
- Prozessverträglichkeit: EDM nur leitfähig. Nichtleiter → kein Drahterodieren.
Bearbeitungsverfahren
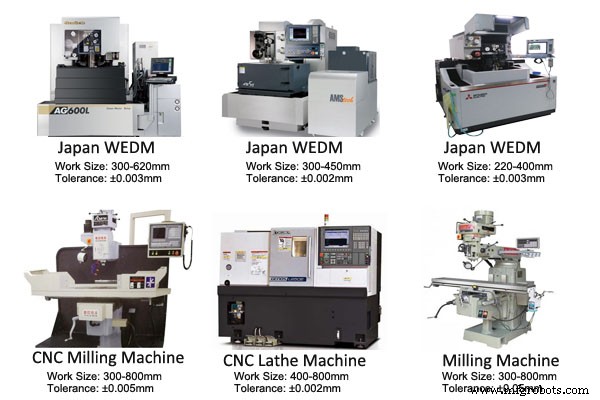
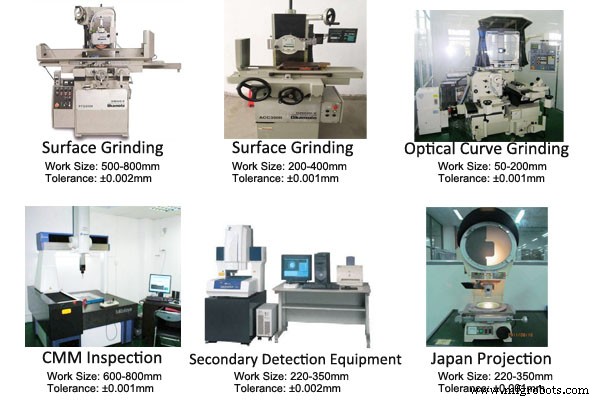
Maschine & Verfahren bestimmen erreichbare Toleranz maßgeblich. SANS Maschinenpark & Toleranzen:
Beschichtung & Veredelung
Eloxal, Galvanik, Pulverbeschichtung, Polieren → Materialauftrag/Abtrag → Maßänderung. In Toleranzkette vor Fertigung einplanen!
7 Erfolgsfaktoren für das Halten enger Toleranzen
1. Richtiger Standort: Erdgeschossk
Schwingungen töten Präzision. 1. Stock (Erdgeschoss) = einziger Standort für µm-Fertigung. Ab 2. Stock: Maschinenschwingungen spürbar → Präzisionsteile kaum möglich.
2. Hochwertige CNC-Maschinen
Maschinentoleranz = harte Grenze. Maschine ±0,02 mm → Teil ±0,01 mm unmöglich. Investition in Präzisionsmaschinen (thermisch stabil, hochsteif, linearvermessbar).
3. Scharfe, richtige Schneidwerkzeuge
Werkzeugqualität & Schärfe = Voraussetzung für Toleranz. Stumpfe Werkzeuge: Energieverschwendung, Maßabweichung, schlechte Oberfläche.
4. Erfahrene Fertigungsingenieure
Wissen: Design für Fertigbarkeit (DFM) optimieren → einfacher, genauer, besser. Erkennen sofort: beste Strategie für CAD + Toleranz.
5. Gut ausgebildete Maschinenbediener
Werkzeugwahl, Programmierung, manuelle Nacharbeit, Parameterkorrektur, Werkzeugzustand erkennen. Schutz der Teile während/nach Bearbeitung.
6. Starke Qualitätssicherung (QC)
QC erhöht Toleranz nicht – aber: kein Außer-Toleranz-Teil verlässt das Haus. 100 % Prüfung (KMG, optisch, taktil).
7. Klare Kommunikation
Produktion versteht Kundenbedarf exakt. Realistische Machbarkeit wird zurückgespiegelt. Vermeidet Missverständnisse & Nachschleifen.
SANS Machining – seit >10 Jahren kundenspezifische CNC-Präzisionsteile. Betrieb nach strengsten Qualitätsstandards, 100 % Einzeltteilprüfung vor Versand → Erwartungen übertroffen. Projekt? Zeichnung senden → detailliertes Angebot!
Herstellungsprozess
- Verständnis programmierbarer Logikcontroller: Wichtige Fakten für industriellen Erfolg
- CNC-Kühlmittel: Typen, Vorteile & Best Practices – Der essenzielle Leitfaden
- Wichtiger Leitfaden zum Transformatoröl-Test für zuverlässige Stromsysteme
- Vorrichtungsfüße (Jig Feet Buttons): Funktion & Effizienzsteigerung in der Fertigung
- Unverzichtbarer Leitfaden zu Schleifscheibenschutzhauben: Schutz vor Bruch & Verletzung
- OSHA-Selbstprüf-Checklisten meistern: Sicherheitsverstöße vermeiden
- PCB-Fertigung meistern: Essenzielle Tipps für erfolgreiches Prototyping
- Maschinenfinanzierung 1×1: Geld sparen, Risiko reduzieren, Unternehmen absichern
- Metallguss 101: Umfassender Leitfaden zur Kunst des Metallformens
- Wichtiger Leitfaden zu Tauchmotorpumpen: Eigenschaften, Betrieb und Installation