



Expertenleitfaden zur CNC-Bearbeitung von Edelstahlteilen
Einleitung
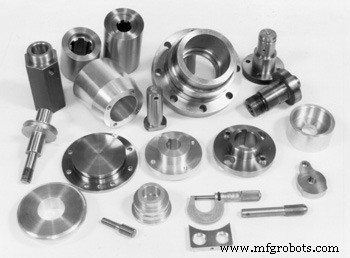 Als Edelstahl bezeichnet man legierte Stähle mit einem Chromgehalt von mehr als 12 % oder einem Nickelgehalt von über 8 %. Diese Stähle weisen eine gewisse Korrosionsbeständigkeit in der Atmosphäre oder in korrosiven Medien auf und behalten auch bei höheren Temperaturen (>450 °C) eine hohe Festigkeit. Stahl mit einem Chromgehalt von 16 % bis 18 % wird als säurebeständiger Stahl oder säurebeständiger Edelstahl bezeichnet und allgemein einfach als Edelstahl bezeichnet.
Eigenschaften
Edelstahl zeichnet sich durch Korrosionsbeständigkeit, Zunderbeständigkeit, Säurebeständigkeit, Schlagzähigkeit und Zähigkeit in einem weiten Temperaturbereich aus. Je nach Einsatzumgebung stehen verschiedene Güten und Oberflächenausführungen zur Verfügung, was diese Teile zur idealen Wahl für viele Anwendungen macht. Das Chrom im Stahl ermöglicht die Bildung eines rauen, unsichtbaren, korrosionsbeständigen Chromoxidfilms auf der Stahloberfläche. Wird das Material mechanisch oder chemisch beschädigt, repariert sich dieser Film selbst (vorausgesetzt, Sauerstoff ist vorhanden). Zudem ist Edelstahl zu 100 % recycelbar, was ihn als umweltfreundliches Material prädestiniert. Daher findet er breite Anwendung in der Schwerindustrie, Leichtindustrie, Konsumgüterindustrie und im Bau- und Dekorationsbereich.
Edelstahlklassen
Edelstahl wird üblicherweise in fünf verschiedene Kategorien unterteilt. Jede Klasse wird durch ein Legierungselement identifiziert, das ihre Mikrostruktur beeinflusst und nach diesem benannt. Die Hauptklassen sind: Austenitisch, Martensitisch, Ferritisch, Ausscheidungshärtend (PH) und Duplex (Ferritisch-Austenitisch).
Austenitische Güten
Austenitischer Edelstahl ist der am häufigsten verwendete Typ und ist nicht magnetisch. Die gängigste austenitische Legierung ist Eisen-Chrom-Nickel-Stahl, bekannt als 300er-Serie. Hauptbestandteile sind Chrom (ca. 18 % bis 30 %) und Nickel (ca. 6 % bis 20 %). Aufgrund des hohen Chrom- und Nickelgehalts ist austenitischer Edelstahl innerhalb der Edelstahlgruppe am korrosionsbeständigsten. Er behält seine Festigkeit bei hohen Temperaturen, ist leicht zu pflegen und hoch umformbar, was außergewöhnlich gute mechanische Eigenschaften liefert. Er kann kaltverformt, aber nicht wärmebehandelt werden. Typische Anwendungen: Wellen, Ventile, Bolzen, Buchsen, Muttern, Flugzeugzubehör, Brauereianlagen und Kryobehälter.
Standardgüte
Die Standardgüte austenitischen Edelstahls enthält bis zu 0,08 % Kohlenstoff. Es gibt keine Mindestanforderung an den Kohlenstoffgehalt.
Niedrigkohlenstoffgüte (L-Güte)
Die „L“-Güte dient der zusätzlichen Korrosionsbeständigkeit nach dem Schweißen. Der Buchstabe „L“ nach der Edelstahlgüte kennzeichnet niedrigen Kohlenstoffgehalt (z. B. 304L). Der Kohlenstoffgehalt sollte 0,03 % oder darunter liegen, um Karbidausscheidung zu vermeiden. Da beim Schweißen entstehende Temperaturen Karbidniederschlag verursachen können, wird die „L“-Güte üblicherweise eingesetzt. Walzwerke bieten diese Güten oft mit Doppelzertifizierung an, z. B. 304/304L oder 316/316L.
Hochkohlenstoffgüte (H-Güte)
Edelstahl „H“-Güte hat einen Mindestkohlenstoffgehalt von 0,04 % und maximal 0,10 %. Der höhere Kohlenstoffgehalt hilft, die Festigkeit bei extremen Temperaturen zu erhalten. Der Buchstabe „H“ nach der Gütebezeichnung kennzeichnet diese Güten. Sie kommen zum Einsatz, wenn die Endanwendung extreme Temperaturumgebungen beinhaltet.
Typ 304
Einer der am häufigsten verwendeten (austenitischen) Edelstahlgüten, mit einer Basiszusammensetzung von 18/8 (18 % Chrom, 8 % Nickel) und maximal 0,07 % Kohlenstoff, auch als A2-Edelstahl bekannt.
Er bietet ausgezeichnete Korrosionsbeständigkeit, gute Bearbeitbarkeit und hervorragende Umformbarkeit nach der CNC-Bearbeitung. Typ 304/304L weist gute Umformbarkeit und exzellente Schweißeigenschaften auf und eignet sich ideal für diverse Haushalts- und Gewerbeanwendungen.
Der hohe Chrom- und Nickelgehalt macht ihn zur ersten Wahl für Verarbeitungsanlagen in der chemischen Industrie (milde Chemikalien), Lebensmittel-/Milchwirtschaft und Getränkeindustrie.
Typ 309
Höherer Chrom- und Nickelgehalt bietet bessere Korrosionsbeständigkeit und Hochtemperatur-Zunderbeständigkeit, geeignet für Hochtemperaturanwendungen bis 1900 °F (ca. 1038 °C). Starke Korrosionsbeständigkeit. Typ 309 kann kaltverformt, aber nicht wärmebehandelt werden. Er ist schweißbar und relativ gut bearbeitbar.
Diese Legierung findet häufig Verwendung in Ofenteilen, Thermowellen, Kesselmantelrohraufhängungen in Kraftwerken, Generatoren, Papierfabriken, Raffinerien, Lötvorrichtungen, Bolzen, feuerfesten Halterungen und Ofenauskleidungen.
Typ 316
Der nach 304 am zweithäufigsten verwendete Stahl, mit 16 % bis 18 % Chrom, 11 % bis 14 % Nickel und mindestens 2 % Molybdän. Diese Kombination verbessert die Korrosionsbeständigkeit erheblich. Insbesondere Molybdän hilft, Lochfraßkorrosion zu kontrollieren. Diese Güte widersteht Zunderbildung bei Temperaturen bis 1600 °F (ca. 871 °C).
Einsatz in chemischer Verarbeitung, Zellstoff- und Papierindustrie, Lebensmittel- und Getränkeindustrie, chirurgischen Geräten, Verarbeitung und Distribution sowie korrosiven Umgebungen. Da er bessere Beständigkeit gegen Chloridkorrosion als 304 aufweist, wird er auch in der Schifffahrtsindustrie verwendet. SS316 kommt oft in Kernbrennstoff-Rückgewinnungsanlagen zum Einsatz. 18/10-Edelstahl entspricht in der Regel dieser Güte.
Typ 317
Bei höherem Molybdängehalt als 316 muss der Molybdängehalt dieser Güte über 3 % liegen. Diese Legierung ist schweißbar, gut bearbeitbar und kann kalt- und warmverformt werden, aber nicht wärmebehandelt.
Häufig verwendet in stark korrosiven Umgebungen, oft in Waschanlagen von Luftreinhaltungsanlagen. Ideales Material für Generatoren, Absorptionskolonnen, Kessel, Kondensatorrohre, Wärmetauscherrohre, Druckbehälter, Schornsteinrohrarmaturen und Ventile.
Typ 317L begrenzt den maximalen Kohlenstoffgehalt auf 0,030 %. Silicium kann bis zu 0,75 % betragen für zusätzliche Korrosionsbeständigkeit.
Typ 321
Der Titan-Gehalt beträgt mindestens das Fünffache des Kohlenstoffgehalts. Dies dient der Reduzierung oder Vermeidung von Chromkarbidausscheidung durch Schweißen oder hohe Temperaturen.
Geeignet für Umgebungen bis 1500 °F (ca. 816 °C). Neigt zu Kriechen und Bruch, weist jedoch hohe Dehnungs- und Vibrationsermüdungsbeständigkeit auf. Hauptsächlich verwendet für Flugzeugauspuffrohre und -krümmer, Strahltriebwerksteile, Kesselmäntel, Heizungen etc.
Typ 348
Der Columbium-Tantal-Gehalt bindet Kohlenstoff und verhindert so die Ausscheidung von Chromkarbid beim Schweißen. Er bietet ausgezeichnete Korrosionsbeständigkeit nach Exposition bei Temperaturen von 800–1500 °F (427–816 °C).
Martensitische Güten
Martensitische Edelstahlgüten sind eine Gruppe korrosionsbeständiger und härtbarer (durch Wärmebehandlung) Edelstahllegierungen. Die Martensitgüte ist ein reiner Chromstahl ohne Nickel. Sie sind magnetisch, durch Wärmebehandlung härtbar, aber nicht so korrosionsbeständig wie austenitischer Edelstahl. Martensitgüten werden hauptsächlich dort eingesetzt, wo Härte, Festigkeit und Verschleißfestigkeit gefordert sind.
Typische Anwendungen: Pumpenwellen, Bolzen und Schrauben, Ventile, Buchsen, Nieten, Kohletanks, Besteck, Strahltriebwerksteile, Flugzeugteile, Bergbaumaschinen, Gewehrläufe und Feuerlöschereinsätze. Gängige Güten: 410, 414, 416, 420, 431 und 440.
Typ 410
Die basismartensitische Güte mit dem geringsten Legierungsgehalt der drei Grundedelstähle (304, 430, 410). Kostengünstig, universell einsetzbar, wärmebehandelbarer Edelstahl. 410 enthält mindestens 11,5 % Chrom und ist daher besonders beständig gegen Korrosion durch viele Chemikalien und Säuren. Weit verbreitet in Umgebungen mit geringer Korrosionsbeanspruchung (Luft, Wasser, bestimmte Chemikalien und Speisesäuren). Anwendungen umfassen Teile, die eine Kombination aus Festigkeit und Korrosionsbeständigkeit erfordern, wie Befestigungselemente.
Im Vergleich zu Typ 410 hat 410S niedrigeren Kohlenstoffgehalt, bessere Schweißbarkeit, aber geringere Härtbarkeit. Typ 410S ist ein universeller korrosions- und hitzebeständiger Chromstahl, empfohlen für korrosionsbeständige Anwendungen.
Typ 414
Zusatz von Nickel (2 %) zur Verbesserung der Korrosionsbeständigkeit. Anwendungen: Bolzen und Muttern, Druckplatten, Ventilkomponenten, chirurgische Messer und Erdölraffinerieausrüstung. Typische Anwendungen: Federn und Besteck.
Typ 416
Eine spezielle Variante von 410, der Zusatz von Phosphor und Schwefel verbessert die Zerspanbarkeit und ermöglicht Wärmebehandlung. Typische Anwendungen: Drehteilkomponenten.
Typ 420
Zusatz von Kohlenstoff zur Verbesserung der mechanischen Eigenschaften. Wärmebehandelbar bis ca. 500 Brinell-Härte, höchste Korrosionsbeständigkeit im voll gehärteten Zustand. Geeignet für Präzisionsmaschinen, Lager, Elektrotechnik, Geräte, Messgeräte, Transportmittel, Haushaltsgeräte etc. Meist für Teile verwendet, die beständig gegen Atmosphäre, Wasserdampf, Wasser und oxidierende Säuren sein müssen.
Typ 431
Nickelgehalt 1,25–2,5 %, erhöhter Chromgehalt, höhere Korrosionsbeständigkeit und gute mechanische Eigenschaften, Korrosionsbeständigkeit besser als 410 und 430. Höchste Korrosionsbeständigkeit unter allen härtbaren martensitischen Edelstählen. Warm- und kaltverformbar, härtbar bis 40 HRC. Typische Anwendungen: Ventile, Pumpen, Flugzeugkomponenten, Propellerwellen und Marineausrüstung.
Typ 440
Drei gängige Modelle: 440A, 440B, 440C und 440F (freischneidend). Die weitere Erhöhung von Chrom- und Kohlenstoffgehalt verbessert Zähigkeit und Korrosionsbeständigkeit. Härte bis 58 HRC, zu den härtesten Edelstählen gehörend. Typische Anwendungen: Chirurgische Instrumente (Skalpelle, Scheren), Düsen, Lager etc.
Ferritische Güten
Ferritische Edelstähle sind, wie martensitische, reine Chromstähle ohne Nickel, die korrosions- und oxidationsbeständig sind und gleichzeitig Spannungsrisskorrosionsbeständigkeit aufweisen. Obwohl magnetisch, lassen sie sich nicht durch Wärmebehandlung härten. Sie können kaltverformt und durch Glühen weichgeglüht werden. Ihre Korrosionsbeständigkeit ist höher als martensitische, aber generell nicht so gut wie austenitische Güten. Übliche Anwendungen: Dekorleisten, Spülen, bestimmte Automobilanwendungen (z. B. Abgassysteme). Gängige Güten: 405, 409, 430, 434, 436, 442, 446.
Typ 405
Enthält 12 % Chrom und Aluminiumzusatz. Diese Zusammensetzung verhindert das Erhärten beim Abkühlen von hohen Temperaturen. Ideal für Schweißanwendungen. Hoch formbar und gut bearbeitbar. Typische Anwendungen: Wärmetauscher, Dampfturbinenteile, Abschreckteile etc.
Typ 409
Enthält 11 % Chrom, den niedrigsten Chromgehalt aller Edelstähle, bildet also den minimalen Passivierungsfilm für Korrosionsbeständigkeit und ist eine der günstigsten Edelstahlgüten.
Nur für interne oder externe Teile in nicht kritischen korrosiven Umgebungen einsetzbar. Typische Anwendungen: Schalldämpfer.
Verglichen mit Kohlenstoffstahl hat 409 eine starke Korrosionsbeständigkeit und kann als Alternative in schwach korrosiven Umgebungen dienen. Aufgrund höherer Korrosionsbeständigkeit und Hochtemperatur-Oxidationsbeständigkeit bietet es Vorteile.
Typ 430
430 ist ein universeller Stahl mit guter Korrosionsbeständigkeit. Er hat bessere Wärmeleitfähigkeit als Austenit, geringeren Wärmeausdehnungskoeffizienten, Hitzebeständigkeit, Zusatz von Titan als Stabilisierungselement und gute Schweißmechanik. Verwendet für Bauausstattung, Brennerteile, Haushaltsgeräte und Geräteteile.
430F ist ein freischneidender Stahl auf Basis von 430. Hauptsächlich für Automatikdrehmaschinen, Bolzen und Muttern. 430LX fügt Ti oder Nb zu 430 hinzu, reduziert C-Gehalt, verbessert Bearbeitbarkeit und Schweißbarkeit. Hauptsächlich für Warmwassertanks, Warmwasserversorgung, Sanitäranlagen, langlebige Haushaltsgeräte, Fahrradfreiläufe etc.
Typ 434
Enthält 12 % bis 30 % Chrom, Molybdänzusatz verbessert Korrosionsbeständigkeit. Korrosionsbeständigkeit, Zähigkeit und Schweißbarkeit steigen mit Chromgehalt. Bessere Beständigkeit gegen Chlorid-Spannungsrisskorrosion als andere Typen. 434 ist eine verbesserte 430-Güte, salzbeständiger, oft für Autodekorteile und Befestigungselemente.
Typ 436
Modifizierte 434-Güte mit Columbium-Zusatz für verbesserte Korrosions- und Hitzebeständigkeit. Einsetzbar für Tiefziehteile, Gasbrenner, Geschirrspüler, Dunstabzugshauben, Dampfbügeleisen, Pfannen etc.
Typ 442
Extrem hohe Korrosionsbeständigkeit durch hohen Chromgehalt, ausgezeichnete Hitzebeständigkeit und Zunderbeständigkeit, aber nicht wärmebehandelbar und schwer zu bearbeiten. Anwendungen: Öfen, Brennteile, Zinkdruckgussmaschinen, Stickstofffixierteile, Salpetersäuretanks.
Typ 446
Hoher Chromgehalt (27 %) weiter verbessert Korrosions- und Zunderbeständigkeit bei hohen Temperaturen. Kein abschuppender Oxidschuppen unter 1082 °C, verwendet in Brennkammern.
Ausscheidungshärtende (PH) Güten
Wie Martensit können auch ausscheidungshärtende Edelstähle durch Wärmebehandlung gefestigt und gehärtet werden. Ihre Festigkeit, Härte und Korrosionsbeständigkeit übertreffen martensitische Chromstähle. Sie haben meist höhere Festigkeit als austenitische Edelstähle und behalten diese bei hohen Temperaturen weitgehend bei. Meist als PH-Typ bezeichnet, beide mit relativ hohem Chromgehalt, verwendet für Militärausrüstung und Luftfahrtstrukturkomponenten. Gängige Güten: 17-7 PH, PH 15-7 Mo, 17-4 PH, 15-5 PH.
Typ 17-7
Nach Lösungsglühen wird 17-7PH zu instabilem Austenit mit guter Duktilität und Bearbeitbarkeit. Nach Anlassen ändert sich die Zusammensetzung, gefolgt von martensitischer Umwandlung, wobei die Struktur weitgehend in niedrigkohlenstoffhaltigen angelassenen Martensit übergeht – der Gebrauchsstate mit guten mechanischen Eigenschaften bei mittleren Temperaturen. Korrosionsbeständigkeit von 17-7PH ist besser als bei allgemeinen martensitischen Edelstählen.
Typ PH 15-7 Mo
Entwickelt durch Ersetzen von 2 % Chrom in 0Cr17Ni7Al durch 2 % Molybdän. Grundeigenschaften ähnlich 17-7PH, aber Gesamtleistung besser. Im austenitischen Zustand verschiedene Kaltumform- und Schweißprozesse möglich. Nach Wärmebehandlung höchste Festigkeit. Ausgezeichnete Hochtemperaturfestigkeit unter 550 °C. Verwendung: dünnwandige Luftfahrtstrukturen, Behälter, Rohrleitungen, Federn, Ventilmembranen, Schiffsachsen, Kompressorscheiben, Reaktorteile, chemische Anlagen.
Typ 17-4
Legierung 17-4 ist ein Chrom-Kupfer-Ausscheidungshärtungs-Edelstahl mit ausgezeichneter Oxidations- und Korrosionsbeständigkeit. Mechanische Eigenschaften (Festigkeit, Duktilität, Oxidationsbeständigkeit) durch Wärmebehandlung optimierbar. Wärmebehandlung bei verschiedenen Temperaturen möglich, breites Eigenschaftsspektrum. Nicht über 300 °C oder bei sehr tiefen Temperaturen einsetzbar.
Typ 15-5
Variante des älteren 17-4 Chrom-Nickel-Kupfer-Ausscheidungshärtungs-Martensit-Edelstahls. 15-5 hat höhere Zähigkeit als 17-4. Im Vergleich zu ähnlichen martensitischen Güten für Anwendungen mit besserer Korrosionsbeständigkeit und Querleistung.
Duplex (Ferritisch-Austenitisch) Güten
Duplex-Edelstahl ist die neueste Generation, eine Kombination aus austenitischen und ferritischen Werkstoffen. Bekannt für extrem hohe Festigkeit und Beständigkeit gegen Spannungsrisskorrosion. Festigkeit etwa doppelt so hoch wie austenitische und ferritische Güten. Zwar bessere Zähigkeit und Duktilität als ferritische Stähle, aber nicht das Niveau austenitischer Stähle. Leicht wärmebehandelbar, aber schwer kaltumzuformen. Typische Anwendungen: chemische Verarbeitungsanlagen, Druckbehälter, Wärmetauscherkomponenten.
Duplex-Edelstähle unterteilen sich in vier Kategorien:
- Niedriglegierter Typ: UNS S32304 (23Cr-4Ni-0,1N), kein Molybdän, PREN 24-25. Kann AISI 304 oder 316 bezüglich Spannungsrisskorrosion ersetzen.
- Mittellegierter Typ: UNS S31803 (22Cr-5Ni-3Mo-0,15N), PREN 32-33. Korrosionsbeständigkeit zwischen AISI 316L und 6 % Mo+N austenitischem Edelstahl.
- Hochlegierter Typ: Allgemein 25 % Cr, mit Molybdän und Stickstoff, teils Kupfer und Wolfram. Standard: UNS S32550 (25Cr-6Ni-3Mo-2Cu-0,2N), PREN 38-39. Höhere Korrosionsbeständigkeit als 22 % Cr Duplex.
- Super-Duplex: Hoher Molybdän- und Stickstoffgehalt, Standard UNS S32750 (25Cr-7Ni-3,7Mo-0,3N), teils Wolfram und Kupfer, PREN > 40. Für raue Medien, gute Korrosionsbeständigkeit und mechanische Gesamteigenschaften, vergleichbar mit Super-Austenit.
Bearbeitungseigenschaften
Aus langjähriger Praxis in der Bearbeitung von Edelstahlteilen hat SANS folgende Eigenschaften beim CNC-Schneiden festgestellt:
Starke Verfestigung
Edelstahl hat große Plastizität, verformt sich bei plastischer Verformung, und der Verfestigungskoeffizient ist hoch; zudem ist Austenit nicht stabil genug, unter Schneidspannung wandelt sich Teil des Austenits in Martensit um; unter Schneideinwirkung zerfallen Verunreinigungen leicht und verteilen sich dispers, wodurch eine gehärtete Schicht entsteht. Die durch den vorherigen Vorschub oder Prozess verursachte Verfestigung beeinträchtigt den nachfolgenden Prozess erheblich.
Hohe Schnittkräfte
Die große plastische Verformung beim Schneiden erhöht die Schnittkraft. Starke Verfestigung und hohe Warmfestigkeit erhöhen den Schneidewiderstand weiter, auch Spanbruch und -abfuhr sind schwierig.
Hohe Schneidetemperaturen
Große plastische Verformung und Reibung am Werkzeug erzeugen viel Schneidewärme; diese konzentriert sich auf der Grenzfläche zwischen Schneidzone und Werkzeug-Span-Kontakt, die Wärmeableitung ist schlecht.
Schwieriger Spanbruch und Aufbauschneidenbildung
Edelstahl hat große Plastizität und Zähigkeit. Späne sind beim CNC-Drehen/Fräsen kontinuierlich, was den reibungslosen Ablauf stört und die bearbeitete Oberfläche beschädigt. Unter hoher Temperatur und Druck hat Edelstahl starke Affinität zu anderen Metallen, neigt zu Anhaftung und Aufbauschneidenbildung, was Werkzeugverschleiß verstärkt und die Oberfläche reißt und verschlechtert.
Starke Werkzeugverschleiß
Die Affinität beim Schneiden verursacht Anhaften und Diffusion zwischen Werkzeug und Span, was Anhaftungs- und Diffusionsverschleiß erzeugt, Mondkrater auf der Räumfläche und mikroskopische Schneidenausbrüche. Zudem ist die Härte von Karbidteilchen (z. B. TiC) im Edelstahl sehr hoch; beim Schneiden berühren und reiben sie direkt am Werkzeug, kratzen ihn, und die Verfestigung verstärkt den Verschleiß.
Großer linearer Ausdehnungskoeffizient
Der lineare Ausdehnungskoeffizient von Edelstahl ist ca. 1,5-mal so hoch wie bei Kohlenstoffstahl. Unter Schneidetemperaturen ist das Werkstück zu thermischer Verformung neigend, die Maßgenauigkeit ist schwer zu kontrollieren.
Edelstahl wird aufgrund seiner besonderen Eigenschaften zunehmend in Elektrizitätswirtschaft, Luftfahrt, Raumfahrt, Erdöl- und Lebensmittelindustrie eingesetzt. Obwohl das Schneiden hohe Warmfestigkeit, große plastische Verformung, starke Verfestigung, übermäßige Schneidewärme und schlechte Wärmeableitung aufweist, lässt sich die Bearbeitungsqualität durch geeignete Werkzeuge, Kühlschmierstoffe, Schnittparameter und Bearbeitungsverfahren sichern.
Vorteile von CNC-bearbeiteten Edelstahlteilen
 Der dünne, dichte, chromreiche Oxidfilm auf der Edelstahloberfläche verleiht Edelstahlrohren gute Korrosionsbeständigkeit in allen Wasserqualitäten einschließlich Weichwasser, selbst bei Erdverlegung hervorragende Beständigkeit.
Edelstahl arbeitet sicher bei -270 °C bis 400 °C langfristig, egal ob Hoch- oder Tieftemperatur, keine Schadstoffabgabe, Materialleistung sehr stabil.
Das Material ist sicher, ungiftig, korrosionsfrei, geruchs- und trübungsfrei, verursacht keine Sekundärverunreinigung der Wasserqualität. Hält Wasser rein und hygienisch, gesundheitliche Sicherheit vollständig gewährleistet.
Edelstahl bietet Korrosionsbeständigkeit, erhöhte Festigkeit, Verformung ohne Bruch und Umweltverträglichkeit, rostet nicht, hat gute Duktilität und Zähigkeit. Geeignet für raue Umgebungen (Innen- und Außenbereiche wie Feuchtigkeit, Säure und Lauge).
Anwendungen von CNC-bearbeiteten Edelstahlteilen
1. Medizinische Industrie
Edelstahlnadeln, Skalpelle, Rollstühle, Infusionsständer, medizinische Pinzetten – die Liste ist lang. Besonders in der Orthopädie täglich unverzichtbar.
Aufgrund der ausgezeichneten Gesamteigenschaften, ausgereifter Fertigungstechnik und niedrigem Preis wird Edelstahl im medizinischen Bereich immer breiter eingesetzt. Die Nutzung ist ein wichtiger Entwicklungstrend.
2. Elektronik- und Haushaltsgeräteindustrie
Aufgrund der Eigenschaften von Edelstahl weit verbreitet in der Elektronik. Beispiel: Warmwasserspeicher und Heizrohre von Kaffeemaschinen aus Edelstahl. Viele weitere Alltagsbegegnungen.
3. Automobilindustrie
Der Einzug von Edelstahl in den Automobilsektor ist enorm. Derzeit am schnellsten wachsende Anwendungsbranche. Wichtigstes Fertigungsmaterial für Autos ist im Wesentlichen Edelstahl. Hauptanwendungen: Karosserie, Abgassystem, Kraftstofftank, Rahmen, Edelstahlteile und Zierteile. Durch die große Nachfrage ist die Automobilbranche eine Haupttreiberin der Edelstahmentwicklung.
Edelstahl findet auch in High-End-Mechanikbereichen Verwendung: Lebensmittelindustrie, Chemie, Medizintechnik, Flugzeugauspuffrohre etc. Breit eingesetzt in Schwerindustrie, Leichtindustrie, Konsumgüter und Bauausstattung.
Wir bei SANS Machining sind bestrebt, hochwertige Dienstleistungen zu wettbewerbsfähigen Preisen anzubieten. Unsere umfangreiche Erfahrung und Expertise ermöglichen es uns, komplexe Projekte mühelos zu realisieren. Unsere lange Liste zufriedener Kunden belegt unser Engagement für Qualität und schnellste Lieferzeiten. Kontaktieren Sie uns oder fordern Sie noch heute ein Angebot für unsere CNC-Edelstahlbearbeitungsdienstleistungen an.
Herstellungsprozess
- 3D-Druck vs. CNC-Zerspanung für Kunststoffteile: Die richtige Wahl treffen
- Umfassender Leitfaden zu Edelstahlrohren: Typen, Eigenschaften, Anwendungen & Normen
- Edelstahl verstehen: Eigenschaften, Vorteile und Anwendungen
- Rostfreien Stahl meistern: Vollständiger Leitfaden für Zerspanung
- Warum CNC-Bearbeitung Edelstahlguss übertrifft: Wichtige Vorteile erklärt
- Präzisions-CNC-Bearbeitung für Sonderteile – Schnell, genau, maßgeschneiderte Lösungen
- CNC-Bearbeitung großer Teile: Strategien zur Überwindung von Größenbeschränkungen
- 10 bewährte Strategien zur Kostensenkung bei CNC-gefertigten Teilen
- 3 entscheidende CNC-Bearbeitungseinblicke, die die Automobilinnovation vorantreiben
- Expertenleitfaden zum Punktschweißen von Edelstahlblechen