



Wie Metallwerkstoffunterschiede die Schneidleistung beeinflussen
In der Metallzerspanung gibt es diverse Werkstückmaterialien – jedes mit eigener Spanbildungs- und -abfuhrcharakteristik. Wie behält man die Materialeigenschaften im Griff? ISO-Norm teilt Metallwerkstoffe in 6 Gruppen, jede mit einzigartiger Zerspanbarkeit. Hier die Zusammenfassung.
Metallwerkstoffe in sechs Hauptgruppen:
- P – Stahl
- M – Rostfreier Stahl
- K – Gusseisen
- N – Nichteisenmetalle
- S – Hitzebeständige Legierungen
- H – Gehärteter Stahl
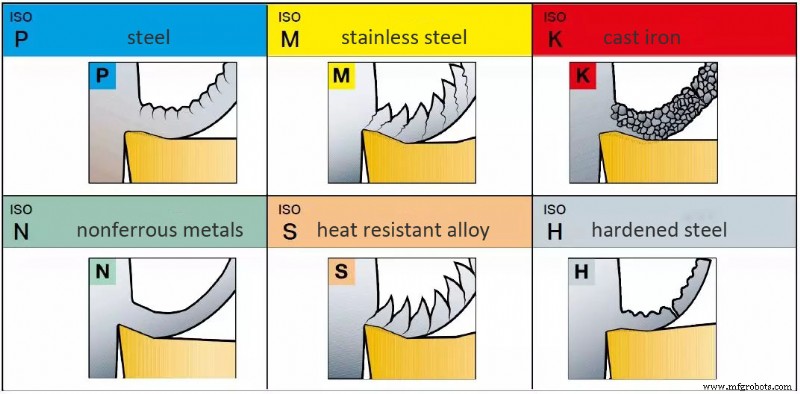
1 – P Stahl (Steel)
Was ist Stahl?
– Größte Materialgruppe in der Metallzerspanung.
– Unvergüteter Stahl oder Vergüteter Stahl (bis 400 HB).
– Legierung mit Eisen (Fe) als Hauptbestandteil, hergestellt durch Schmelzen.
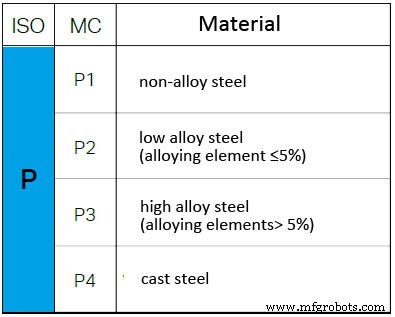
– Unlegierter Stahl: Kohlenstoff < 0,8 %, nur Fe, keine weiteren Legierungselemente.
– Legierter Stahl: Kohlenstoff < 1,7 %, Legierungselemente Ni, Cr, Mo, V, W etc.
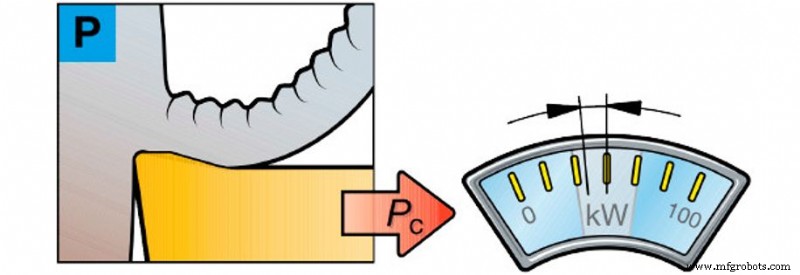
Anwendungsbereiche:
In der Zerspanung: P-Gruppe größte Materialgruppe – deckt diverse Industriezweige ab.
Meist Langspänematerial → kontinuierliche, gleichmäßige Späne. Spezifische Spänform hängt vom Kohlenstoffgehalt ab.
– Niedriger C-Gehalt = zäh, klebrig.
– Hoher C-Gehalt = spröde.
Zerspanungseigenschaften:
– Langspänematerial.
– Spankontrolle relativ einfach, stabil.
– Weicher Stahl klebt → scharfe Schneiden nötig.
– Spezifische Schnittkraft kc: 1500–3100 N/mm².
– Schnittkraft und -leistung für ISO-P-Materialien in begrenztem Bereich.
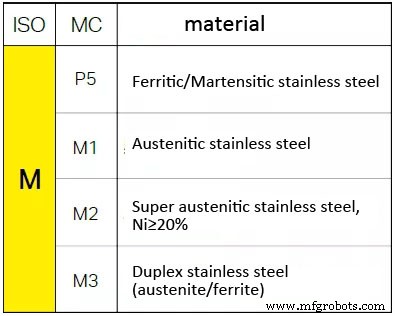
2 – M Rostfreier Stahl (Stainless Steel)
Was ist rostfreier Stahl?
– Legierung mit mind. 11–12 % Chrom.
– Kohlenstoffgehalt sehr niedrig (bis 0,01 % max).
– Hauptlegierungen: Ni (Nickel), Mo (Molybdän), Ti (Titan).
– Dichte Cr₂O₃-Schicht auf Stahloberfläche → Korrosionsbeständigkeit.
Anwendungsbereiche:
M-Gruppe: Öl & Gas, Rohrleitungen, Flansche, Verarbeitungsindustrie, Pharma.
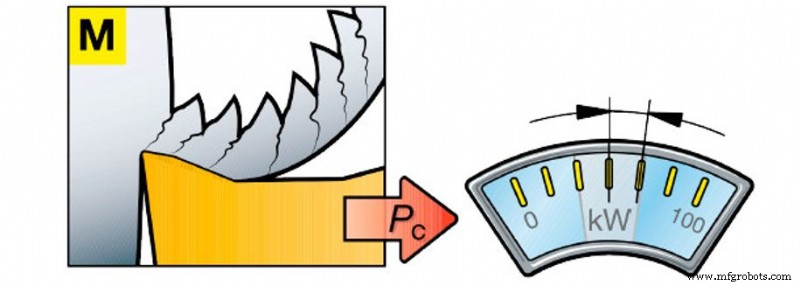
Spänform: unregelmäßige Plättchenspäne, höhere Schnittkraft als normaler Stahl. Viele Rostfreistahl-Typen. Spanbruchverhalten (leicht bis fast unmöglich) variiert mit Legierung und Wärmebehandlung.
Zerspanungseigenschaften:
– Langspänematerial.
– Spankontrolle bei Ferrit gut, bei Austenit und Duplex schwierig.
– Spezifische Schnittkraft: 1800–2850 N/mm².
– Hohe Schnittkraft, Aufbauschneide, Wärme, Werkzeughärtung während Bearbeitung.
3 – K Gusseisen (Cast Iron)
Was ist Gusseisen?
– Drei Haupttypen: Grauguss (GCI), Sphäroguss (NCI), Vermicularguss (CGI).
– Hauptbestandteile: Fe-C, relativ hoher Si-Gehalt (1–3 %).
– Kohlenstoff > 2 % (max. Löslichkeit von C in Austenitphase).
– Cr, Mo, V bilden Karbide → höhere Festigkeit/Härte, aber schlechtere Zerspanbarkeit.
Anwendungsbereiche:
K-Gruppe: Autoteile, Maschinenbau, Eisenherstellung.
Spänform:
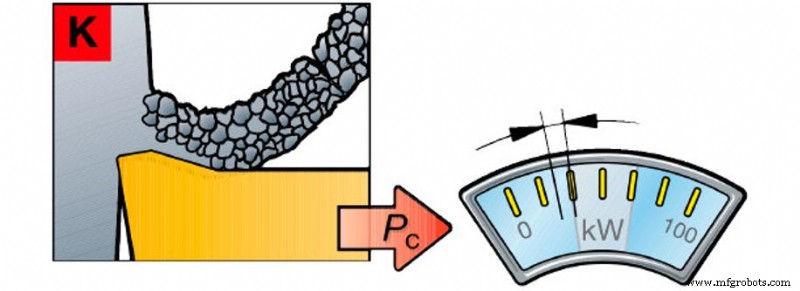
Materialspanform variabel: Pulverspäne bis Langspäne. Benötigte Leistung meist gering.
*Hinweis: Großer Unterschied Grauguss (≈ Pulverspäne) vs. Sphäroguss – dessen Spanbruch oft stahlähnlich.
Zerspanungseigenschaften:
– Kurzspänematerial.
– Gute Spankontrolle unter allen Bedingungen.
– Spezifische Schnittkraft: 790–1350 N/mm².
– Höhere Schnittgeschwindigkeiten → Schleifverschleiß.
– Mittlere Schnittkraft.
4 – N Nichteisenmetalle (Non-ferrous Metals)
Was sind Nichteisenmetalle?
– Kategorie: Nichteisenmetalle und Weichmetalle < 130 HB.
– Al-Legierungen mit ~22 % Si = größter Anteil.
– Kupfer, Bronze, Messing.
Anwendungsbereiche:
Flugzeugbau, Alu-Autorad-Hersteller dominieren N-Gruppe.
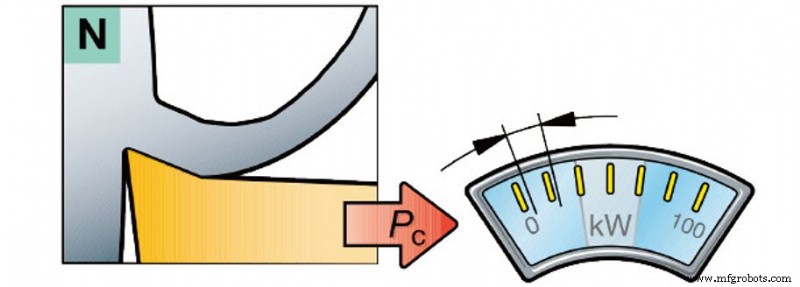
Obwohl Leistung pro Kubikzoll niedrig: für hohe Abtragsrate max. Leistung berechnen.
Zerspanungseigenschaften:
– Langspänematerial.
– Bei Legierungen: Spankontrolle relativ einfach.
– Al klebt → scharfe Schneiden nötig.
– Spezifische Schnittkraft: 350–700 N/mm².
– Schnittkraft/Leistung für ISO-N in begrenztem Bereich.
5 – S Hitzebeständige Legierungen (Heat Resistant Alloys)
Was sind hitzebeständige Legierungen?
– HRSA: viele hochlegierte Fe-, Ni-, Co-, Ti-Basis-Werkstoffe.
– Gruppen: eisenbasiert, nickelbasiert, kobaltbasiert.
– Zustände: geglüht, lösungsgeglüht, gealtert, gewalzt, geschmiedet, gegossen.
– Merkmale: Höherer Legierungsgehalt (Co > Ni) → bessere Hitzebeständigkeit, höhere Zugfestigkeit, höhere Korrosionsbeständigkeit.
Anwendungsbereiche:
S-Gruppe (schwer zerspanbar): Luftfahrt, Gasturbinen, Generatoren.
Breites Spektrum, aber meist hohe Schnittkräfte.
Zerspanungseigenschaften:
– Langspänematerial.
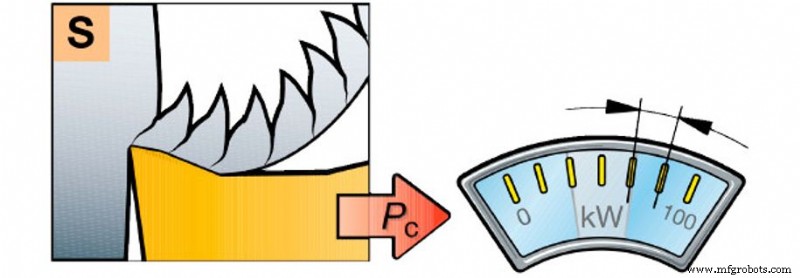
– Schwierige Spankontrolle (Sägespäne).
– Für Keramik: negativer Spanwinkel nötig, für Hartmetall: positiver Spanwinkel.
– Spezifische Schnittkraft:
Hitzebeständige Legierungen: 2400–3100 N/mm².
Titanlegierungen: 1300–1400 N/mm².
– Hohe Schnittkraft und -leistung erforderlich.
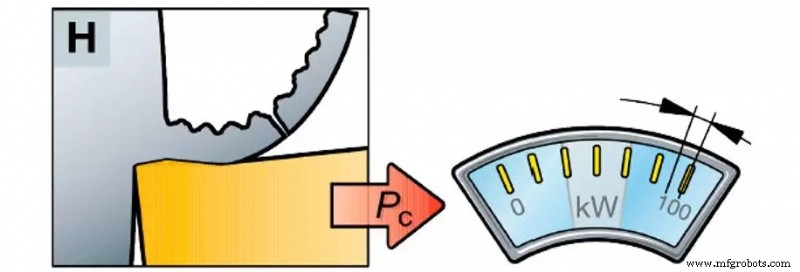
6 – H Gehärteter Stahl (Hardened Steel)
Was ist gehärteter Stahl?
– Aus Zerspanungssicht: kleinste Gruppe.
– Enthält vergütete Stähle > 45–65 HRC.
– Typische Härte gedrehter Hartteile: 55–68 HRC.
Anwendungsbereiche:
H-Gruppe: diverse Industrien – Automobil & Zulieferer, Maschinenbau, Formenbau.
Spänform:
Meist kontinuierlich, rotglühend. Hohe Temperatur senkt kc1-Wert, hilft Anwendungsprobleme lösen.
Zerspanungseigenschaften:
– Langspänematerial.
– Relativ gute Spankontrolle.
– Negativer Spanwinkel nötig.
– Spezifische Schnittkraft: 2550–4870 N/mm².
– Hohe Schnittkraft und -leistung erforderlich.
Herstellungsprozess
- Feuerfeste Metallmaterialien: Aktuelle Anwendungen und Schlüssellegierungsinnovationen
- Zinkbeschichtet vs. Feuerverzinkt: Die wesentlichen Unterschiede verstehen
- Thermoplaste vs. Duroplaste (Thermosets): Wesentliche Unterschiede bei Polymermaterialien
- Eisen vs. Stahl: Wesentliche Unterschiede erklärt
- Plasma- vs. Laserschneiden: Wesentliche Unterschiede und wann welches Verfahren
- CO₂- vs. Nd:YAG-Laserschneiden: Wesentliche Unterschiede erklärt
- Wasserstrahl- vs. Laserschneiden: Welches liefert überlegene Präzision?
- Das beste Blechschneidewerkzeug wählen: CNC-Scheren, Plasmaschneider, Wasserstrahl und Faserlaser im Vergleich
- Materialflexibilität verstehen: Wie Elastizität die Leistung bestimmt
- Schlüsselmetalle in der Elektrofahrzeugproduktion: Was Sie wissen müssen