



Fortschrittliche KMG-Prüfung für präzise CNC-Fertigung
Koordinatenmessgeräte (KMG) gibt es lange – erstmals 1960er von DEA und Ferranti marktreif. Frühe KMG: manuell per „Hard Probing“, später computergesteuerte CNC-Einheiten mit Tastkopfsystemen. KMG = moderne automatische Messtechnik, wichtiger Meilenstein hochpräziser, hocheffizienter automatischer Messtechnik.
Heute: KMG in fast allen Präzisionsfertigungsunternehmen weltweit, Kern der meisten Qualitätskontrollprozesse.
In Jahrzehnten: KMG schneller, präziser, günstiger. Herstellerentwicklung: stabilere, leichtere, thermisch kompensierte Strukturen für Einsatz außerhalb klassischer temperaturkontrollierter Prüflabore.
KMG-Typen
KMG = Messgerät, das Werkstück misst durch Kombination eigenem Koordinatensystem + Taster → physische geometrische Punkte des Teils. Neben präzisen Messungen: KMG gibt Bedienern Echtzeitinfos zum Fertigungsprozessstatus. Alle KMG weltweit: ISO 10360 konform, bedienbar per Operator oder Computer. Fünf Haupt-KMG-Typen in moderner Messtechnik:
Konsol-KMG (Cantilever):
Hauptsächlich für Messwerkzeuge und Hauptteile.
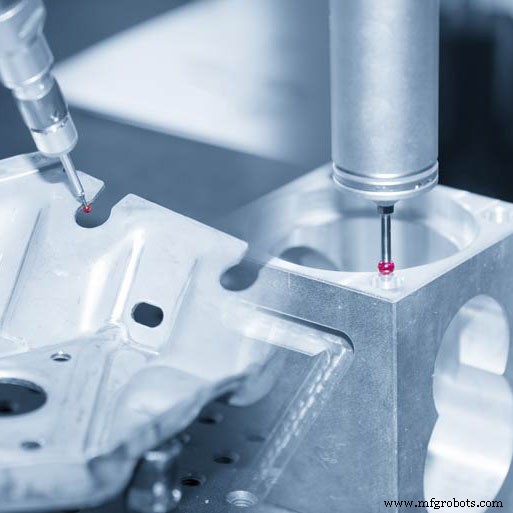
Brücken-KMG (Bridge):
Beliebt beim Scannen/Digitalisieren in Formenbau, Zerspanung, Stanzmarkt.
Portal-KMG (Gantry):
Für große, schwere Teile – z. B. Großformen.
Horizontalarm-KMG (Horizontal Arm):
Für große Stückzahlen in Luftfahrt, Verteidigung, Hausgeräte etc.
Tragbares KMG (PCMM):
Handgeführtes 3D- und GD&T-Messen (Geometrische Produktspezifikation), auch ISO 10360 zertifizierbar.
Messprinzip: genaue Bestimmung der drei Koordinatenwerte der Teileoberfläche. Nach Algorithmus: Messengeometrien (Linien, Flächen, Zylinder, Kugeln) anpassen, Form-/Lagedaten durch mathematische Berechnung gewinnen. Genaue Koordinatenmessung der Oberflächenpunkte = Basis für Form-/Lagefehlerbewertung.
Tipps vor KMG-Nutzung
KMG = hochpräzises Messgerät, strenge Umgebungsanforderungen. Beispiel: Temperatur 20 ± 2 °C, Luftfeuchte 40–60 %, gute Schwingungsisolierung.
Zeichnungen analysieren, Messaufgaben per Zeichnungsanforderung festlegen, Messablauf grob planen: Referenzwahl, Messpunktlayout.
Vor Messung: passenden Taster wählen, Tasterverifikation für Kugelradius-Wert. Kalibrierung: Normalkugel als Referenz, Mindest 5-Punkt-Methode (1 Pol, 4 Äquator). Während Kalibrierung: Tasterkopf, Taster, Normalkugel fest fixiert, sauber. Tasterkalibrierung = erster Messschritt, großer Einfluss auf Ergebnisse → volle Aufmerksamkeit.
Nullpunktfehler durch Maschinenkoordinatensystem vermeiden: Werkstückkoordinatensystem vor Messstart aufbauen. Passendes Koordinatensystem = Basis nachfolgender 3D-KMG-Messung. Vernünftiges System → höhere Messgenauigkeit und -effizienz. Bei Serientest: passendes System in Programmierung → weniger Arbeitsaufwand, höhere Messrate.
KMG-Anwendungen
KMG für Linien-/Flächenmessung
Einfachste Messungen: Toleranzen an linearen/zylindrischen Flächen. Meist: Zerspaner misst per Mikrometer/Lehre direkt nach Bearbeitung.
Moderne Industriekonzepte inkl. Industry 4.0: hochautomatisierte Fertigung, sogar ohne Zerspaner für Zusatzbewegungen/Aufgaben. Qualitätskontrolle = Beispiel. KMG programmierbar für identische Operation an beliebig vielen Teilen im Los.
KMG für komplexe Freiformflächen
Hauptzweck KMG: komplexe Freiformflächen messen. Bei Turbinenschaufeln, Flugzeugflügeln, Pumpenlaufrädern, Teilen mit ungewöhnlichen Oberflächen entfaltet KMG volles Potenzial. Große Stückzahlen identischer, hochpräziser Teile → Automatisierung möglich. Meist: manuelle Messung durch Zerspaner.
Komplexe Flächen: Zerspaner nutzt Fernbedienung, bewegt Taster manuell entlang 3 Achsen bis Berührung. Nach vielen Messpunkten: Punkte analysieren, Konturen als Splines verbinden. Vergleich: Messergebnis vs. 3D-Teilemodell (inkl. zulässiger Abweichungen) oder andere Soll-Daten.
KMG für Relationen und Formabweichungen
Hochwertige Teile: nicht nur Maßfehler, sondern Formgenauigkeit der Oberflächen und Relativlage zueinander. Kritisch für Schwingungsreduzierung rotierender Teile, ruhige Bewegung. KMG-Messung solcher Abweichungen: ähnlich komplexe Flächen. Alle Form-/Relationsabweichungen haben Vergleichsgrundlage. Für Genauigkeit: Teile auf Bodenfläche spannen, erforderliche Bereiche messen.
KMG für Oberflächenrauheitsmessung
Profilometer = Standard für Rauheitsmessung. Aber: KMG durch exzellente Genauigkeit auch für Rauheit nutzbar. Taster durch Spezialnadel tauschen → Nadel fährt Oberfläche ab, erfasst mikroskopische Unregelmäßigkeiten der Rauheit.
Fazit
KMG unterstützt weiterhin Hochpräzisionsteilefertigung in kleinen Betrieben, spielt Audit-Rolle – besonders in kritischen Medizintechnik- und Luftfahrtbranchen – für schnelle, präzise Teilemaß- und Oberflächendaten. Flexibilität und Präzision eröffnen Herstellern viele Chancen. KMG nach Bearbeitung nutzen, Bestehende Teile messen für Redesign, oder in automatisierte Fertigungskette integrieren.
Herstellungsprozess
- CNC-Maschinenachsen verstehen: Das richtige System für Ihre Fertigungsbedürfnisse wählen
- Wie Industrie 4.0 die CNC-Bearbeitung revolutioniert
- Wie CNC-Maschinen die moderne Fertigung revolutionierten: 24/7-Präzision & Effizienz
- Roboterarme in der CNC-Bearbeitung: Effizienz und Rentabilität steigern
- CNC-Drehmaschinen: Fertigungspräzision & Effizienz steigern
- CNC-Maschinen: Der Eckpfeiler der modernen Fertigung
- Präzisions-CNC-Bearbeitung in der modernen Smartphone-Produktion
- Prototypen-CNC-Bearbeitung: Effiziente Kleinserienfertigung für industrielle Innovation
- Die richtige CNC-VMC-Maschine für Ihre Werkstatt wählen: Ein praktischer Leitfaden
- Präzise CMM-Messdienstleistungen in Taiwan – Globale Qualitätssicherung in der Produktion