



Höchste Bearbeitungspräzision durch Drehen, Fräsen, Planen, Schleifen, Bohren & Bohren (Feinbohren)
Bearbeitungsgenauigkeit charakterisiert Feinheit von Produkten – Begriff zur Bewertung geometrischer Parameter bearbeiteter Oberflächen. Gemessen in Toleranzgraden (IT): Je kleiner der Gradwert, desto höher die Genauigkeit.
20 Toleranzgrade: IT01, IT0, IT1 … IT18. IT01 = höchste, IT18 = niedrigste Genauigkeit. Allgemeiner Maschinenbau: IT7; Landmaschinen: IT8. Je nach Bauteilfunktion unterschiedliche Genauigkeitsanforderungen → unterschiedliche Verfahren & Technologien. Hier: erreichbare Genauigkeit der Hauptzerspanverfahren.
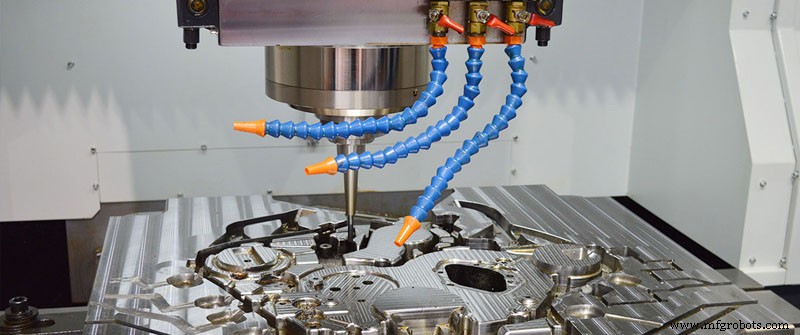
1. Drehen
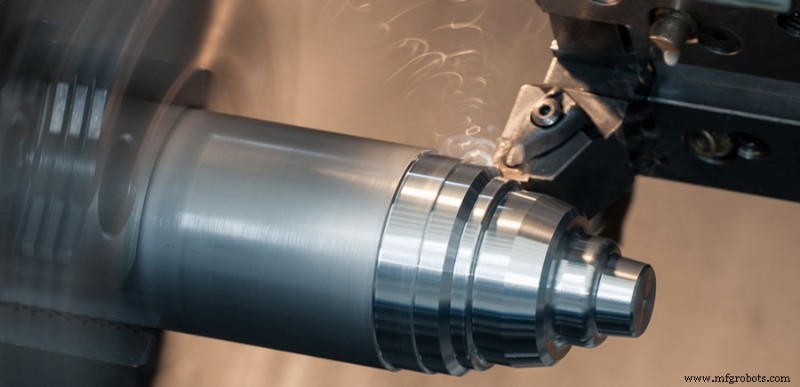
Werkstück rotiert, Drehmeißel führt lineare/kurvige Bewegung in der Ebene. Auf Drehmaschine: Innen-/Außenzylinder, Stirnflächen, Kegel, Formflächen, Gewinde.
- Allgemeine Drehgenauigkeit: IT8–IT7, Rauheit Ra 1,6–0,8 µm.
- Plandrehen: Große Schnitttiefe & Vorschub für Effizienz → IT11, Ra 20–10 µm.
- Halbschlicht- & Schlichtdrehen: Hohe Vc, kleiner Vorschub & Schnitttiefe → IT10–IT7, Ra 10–0,16 µm.
- Hochpräzisionsdrehen (Spiegeldrehen): NE-Metalle, PKD-Werkzeuge, Hochpräzisionsdrehmaschine → IT7–IT5, Ra 0,04–0,01 µm.
2. Fräsen
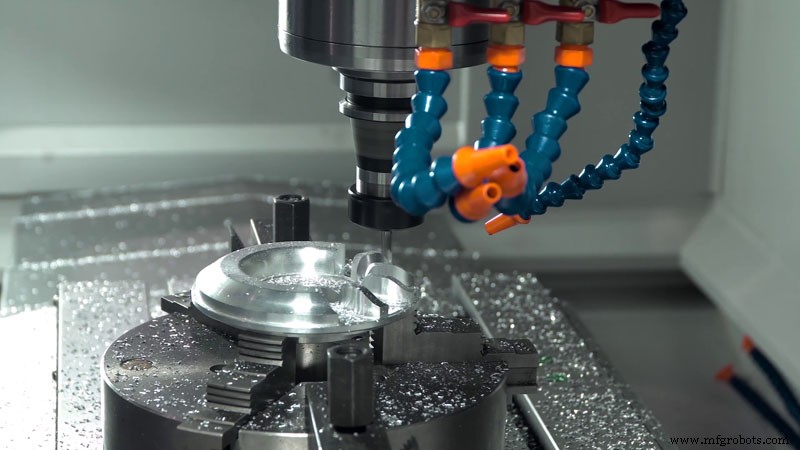
Rotierendes Mehrschneidenwerkzeug zerspant Werkstück – hocheffizientes Verfahren. Ebenen, Nuten, Formflächen (Verzahnungen, Gewinde), Sonderformen (Formenbau). Nach Gleich-/Gegenlauf (Hauptbewegung vs. Vorschub).
- Allgemeine Fräsgenauigkeit: IT8–IT7, Rauheit 6,3–1,6 µm.
- Plandrehen: IT11–IT13, Ra 5–20 µm.
- Halbschlichtfräsen: IT8–IT11, Ra 2,5–10 µm.
- Schlichtfräsen: IT16–IT8 (sic!), Ra 0,63–5 µm.
3. Planen
Planklinge macht horizontale hin- und gehende Linearbewegung am Werkzeug – hauptsächlich Formbearbeitung.
- Allgemeine Plangenauigkeit: IT9–IT7, Ra 6,3–1,6 µm.
- Rauhplanen: IT12–IT11, Ra 25–12,5 µm.
- Halbschlichtplanen: IT10–IT9, Ra 6,2–3,2 µm.
- Schlichtplanen: IT8–IT7, Ra 3,2–1,6 µm.
4. Schleifen
Schleifmittel & Schleifwerkzeuge entfernen Material – Fertigbearbeitung, weit verbreitet in Maschinenbau.
Meist Halbschlichten & Schlichten: Genauigkeit IT8–IT5 oder höher. Rauheit 1,25–0,16 µm.
- Präzisionsschleifen: Ra 0,16–0,04 µm.
- Ultrapräzisionsschleifen: Ra 0,04–0,01 µm.
- Spiegelschleifen: Ra < 0,01 µm.
5. Bohren
Grundverfahren der Bohrungsbearbeitung. Auf Bohrmaschinen, Drehmaschinen, auch Bohrwerken/Fräsmaschinen.
- Bohrgenauigkeit gering: meist nur IT10, Ra 12,5–6,3 µm.
- Nachbohren: Ausbohren & Reiben für Halbschlichten & Schlichten.
6. Feinbohren (Boring)
Innendurchmesser-Bearbeitung: Werkzeug erweitert Bohrung oder andere Kreisconturen. Anwendungsbereich: Halbschruppen bis Schlichten. Werkzeug: meist einschneidige Bohrwerkzeuge (Bohrstangen).
- Stahl-Feinbohren: IT9–IT7, Ra 2,5–0,16 µm.
- Präzisionsbohren: IT7–IT6, Ra 0,63–0,08 µm.
Herstellungsprozess
- CNC-Drehen & Fräsen: Präzisionsbearbeitung für die moderne Fertigung
- CNC-Fräsen vs. CNC-Drehen: Wesentliche Unterschiede und Designimplikationen
- CNC-Flachschleifmaschinen: Der Schlüssel zur präzisen Metall-Oberflächenveredelung
- Wesentliche Merkmale & Vorteile von Fräs- & Bohrmaschinen
- Produktivität maximieren durch Kombination von Fräsen & Drehen mit Revolverwerkzeugen
- Integriertes Fräsen & Drehen: Effizienz steigern mit Multitasking-Maschinen
- Dreh-Fräszentren: Drehen & Fräsen kombiniert für überlegene Bearbeitung
- Mill-Turn-Bearbeitungszentren: Duale Fräs- & Dreh-Lösungen
- CNC-Drehen vs. CNC-Fräsen: Unterschiede, Gemeinsamkeiten & Entscheidungshilfe
- Bohr- und Fräsmaschinen verstehen: Funktionsweise und Anwendungen