



Standzeit von Hartmetallfräsern maximieren: Bewährte Strategien
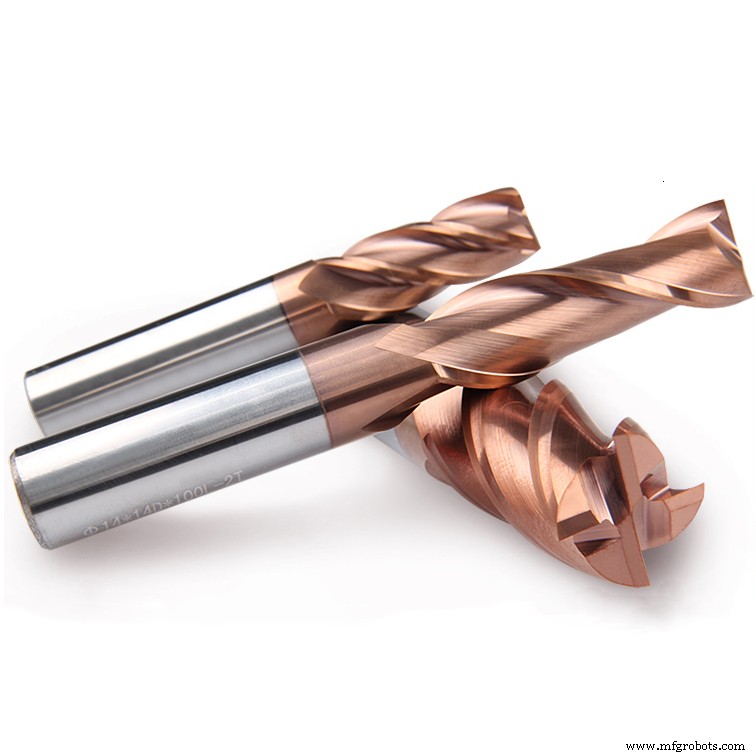
Hartmetallfräser (Wolframstahl, Hartmetall, auch Wolfram-Titan-Legierung genannt) werden hauptsächlich an CNC-Bearbeitungszentren und CNC-Graviermaschinen eingesetzt. Sie können auch an konventionellen Fräsmaschinen montiert werden, um härtere, weniger komplexe wärmebehandelte Materialien zu bearbeiten. Hartmetallfräser sind weit verbreitet und für Hochgeschwindigkeitsbearbeitung geeignet. Die Härte beträgt Vickers 10K, nur Diamant ist härter. Daher sind sie schwer verschleißbar, aber spröde und hitzeunempfindlich (kein Anlassen).
Für Hartmetallfräser sind die Hochtemperatur- und Hitzebeständigkeit der Beschichtung besonders wichtig. Durch hohe Beschichtungshärte, hohe Oxidationstemperaturbeständigkeit und überlegene Verschleißfestigkeit. Gleichzeitig nutzen moderne Werkzeughalter thermische Spannfutter mit sehr hoher Spannkraft. Heute bieten thermische Spannfutter hohe Rundlaufgenauigkeit und werden in vielen Schlichtzentren eingesetzt. Die starke Spannkraft und geringe Schwingung ermöglichen auch Schruppen, sodass zum Ausbrechen neigende Hartmetallfräser stabil bearbeiten können.
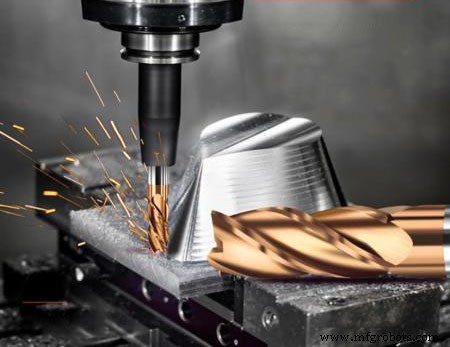
Bei abnormalem Verschleiß oder Ausbrechen des Hartmetallfräsers mit scharfem Verschleißanstieg sind Werkzeugauswahl und Schnittparameteranpassung nötig. Zur Erhöhung der Werkzeugfestigkeit ist negativspanige Geometrie effektiv, gleichzeitig feinstkörniges Ultrafine-Hartmetall mit hoher Härte wählen. Die Korrektur der Schnittbedingungen bedeutet nicht, den Vorschub drastisch zu reduzieren, sondern primär das Schnittengagement (ap) zu verringern. Um Verschleißfestigkeit zu erhalten und gute Oberflächen zu erzielen, ist hohe Schnittgeschwindigkeit wichtiger als niedrige. Das Engagement wird reduziert, um stabile Bearbeitung bei Hochgeschwindigkeitsfräsen zu erreichen.
Viele wissen nicht, dass die Standzeit von Hartmetallfräsern eng mit vielen Faktoren zusammenhängt: Maschinenbearbeitungsbedingungen, Schnittparameter. Manche glauben: je härter das Werkzeug, desto besser. Das ist falsch. Die Härte muss zum Werkstück und den tatsächlichen Bedingungen passen. Willkürliches Schneiden reduziert nicht nur die Effizienz, sondern auch die Fräserstandzeit.
Welche Faktoren beeinflussen die Standzeit von Hartmetallfräsern?
Geometrische Winkel, Schneidkraft, Schneidewärme, Schnittwerte – alle wirken sich aus. Daher ist die Beherrschung der Hartmetallfräser-Haltbarkeit entscheidend. Nur durch Verbesserung der Haltbarkeit lässt sich die Standzeit verlängern und die Wirkung voll ausschöpfen. Andernfalls: vorzeitiger Verschleiß oder Schnitt mit zu stumpfem Werkzeug – widerspricht dem Prinzip „mehr, schneller, wirtschaftlicher“.
Um die Standzeit von Hartmetallfräsern zu verbessern, sollte auf folgende Aspekte geachtet werden:
(1) Schnittwerte vernünftig wählen
Schnittwerte beeinflussen die Haltbarkeit. Zu große Schnitttiefe und Vorschub erhöhen die Schneidkraft und beschleunigen den Verschleiß. Vernünftige Schnittwerte verlängern die Standzeit.
(2) Geometrischen Winkel des Hartmetallfräsers verbessern
Winkel und Form beeinflussen die Schneidkraftänderung. Mit zunehmendem Spanwinkel: geringere Spanverformung, leichterer Schnitt, geringere Schneidkraft und -wärme. Bei gewährleisteter Werkzeugfestigkeit: Spanwinkel so groß wie möglich. Verringerter Eintrittswinkel → längere schneidende Schneide → Wärmeverteilung → geringere Spitzenwärme. Erhöhter Schneidenwinkel → Temperaturabfall.
(3) Optimale Schnittbedingungen erfassen und einstellen
Gute Schnittbedingungen einstellen und halten. Schnittzustand durch Schwingungsanalyse etc. verstehen, rechtzeitig anpassen – gutes Arbeitsumfeld für den Fräser. Nach jedem Werkzeugwechsel: Maße einstellen für korrekte Spann- und Schnittbedingungen.
(4) Fräsermaterial vernünftig wählen
Werkstückmaterial und Bearbeitungsbedingungen beeinflussen die Schneidleistung stark. Für verschiedene Materialien müssen unterschiedliche Werkzeuge gewählt werden, um Schneidanforderungen zu erfüllen.
Herstellungsprozess
- Wolfram-Kupfer Legierungs-Performance steigern: Bewährte Strategien & Verarbeitungstechniken
- Lebensdauer von Molybdändraht verlängern: Bewährte Techniken
- Wolfram in der modernen Kriegsführung: Wichtige militärische Anwendungen
- Plasmaschneider warten: Bewährte Tipps für längere Lebensdauer & Leistung
- Wasserstrahlschneiden: Eine bewährte Geschichte von Innovation und Präzision
- Vorbeugende Wartung optimieren: Bewährte Strategien für höhere Zuverlässigkeit und weniger Ausfallzeiten
- Optimale CNC-Werkzeug- & Programmauswahl für Spitzenleistung
- HSS vs. Hartmetall (Wolframstahl): Wichtige Unterschiede erklärt
- Horizontales Fräsen meistern: Produktionseffizienz steigern
- Funktionsweise einer Fräsmaschine: Das Kernprinzip verständlich erklärt