



Präzisionsbohren meistern: Schritte & Techniken für Genauigkeit
Gutes Bohren ist sehr wichtig für CNC-Bearbeitung, daher fasst dieser Artikel die Bohrschritte und Methoden zur Verbesserung der Bohrgenauigkeit zusammen, in der Hoffnung, denen zu helfen, die es brauchen.
Grundkonzept des Bohrens
Unter normalen Umständen bezeichnet Bohren eine Bearbeitungsmethode, bei der ein Bohrer verwendet wird, um Löcher in das Produkt zu bohren.
Beim Bohren des Produkts auf der Bohrmaschine sollte der Bohrer zwei Bewegungen gleichzeitig ausführen.
- Hauptbewegung: die Drehbewegung des Bohrers um die Achse (Schneidbewegung).
- Vorschubbewegung: die lineare Bewegung des Bohrers in Richtung des Werkstücks entlang der Achse (Vorschubbewegung).
Beim Bohren hinterlässt der Bohrer aufgrund von Mängeln in seiner Struktur Spuren auf den bearbeiteten Teilen des Produkts und beeinflusst die Bearbeitungsqualität des Werkstücks. Die Bearbeitungsgenauigkeit liegt allgemein unter IT10, und die Oberflächenrauheit beträgt ca. Ra 12,5 µm, was zur Grobbearbeitungskategorie gehört.
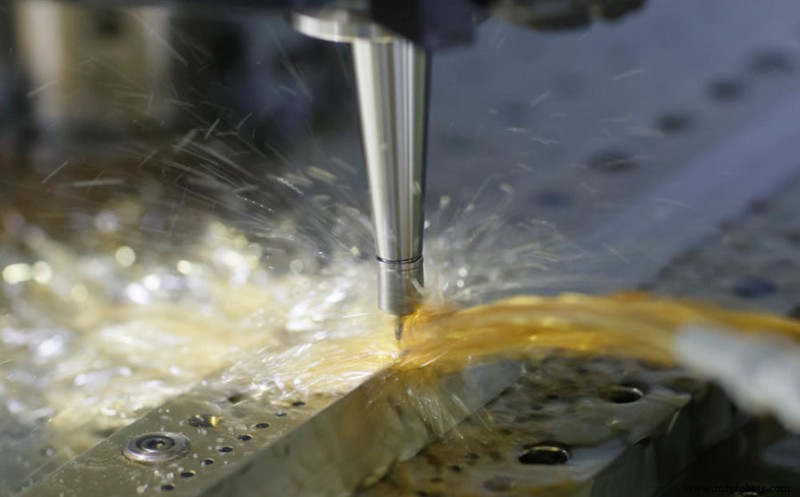
Bohrungsablauf
1. Anreißen:
Vor dem Bohren zuerst die Anforderungen der Zeichnung verstehen. Gemäß den Grundanforderungen des Bohrens mit Werkzeugen die Mittellinie der Lochposition anreißen. Die Mittellinie muss klar und genau sein, und je dünner, desto besser. Nach dem Anreißen mit Messschieber oder Lineal messen.
2. Prüfraster oder Prüffkreis zeichnen:
Nach dem Anreißen und bestandener Prüfung sollte ein Prüfraster oder Prüffkreis mit der Mittellinie des Lochs als Symmetriezentrum als Prüflinie während des Probebohrens gezeichnet werden, um die Prüfung und Korrektur der Bohrungsausrichtung während des Bohrens zu erleichtern.
3. Korrektur & Körnen:
Nachdem das entsprechende Prüfquadrat oder der Prüffkreis gezeichnet wurde, sollten Sie sorgfältig korrigieren und körnen. Zuerst eine kleine Marke machen, mehrmals in verschiedenen Richtungen der Kreuzmittellinie messen, um zu prüfen, ob der Körner wirklich im Schnittpunkt der Kreuzmittellinie sitzt, dann den Körner richtig, rund und groß machen, um ihn präzise auszurichten.
4. Spannen:
Maschinentisch, Spannvorrichtungsoberfläche und Werkstückreferenzfläche mit einem Lappen reinigen, dann das Werkstück spannen. Das Spannen muss flach und zuverlässig sein, wie erforderlich, und es muss jederzeit abfragbar und messbar sein. Auf die Spannmethode des Werkstücks achten, um Verformung des Werkstücks durch das Spannen zu verhindern.
5. Probebohren:
Vor dem formellen Bohren muss Probebohren durchgeführt werden: Der Bohrer wird an der Lochmitte ausgerichtet, um eine flache Grube zu bohren, dann visuell prüfen, ob die flache Grube in der richtigen Ausrichtung ist, und kontinuierliche Korrektur vornehmen, bis die flache Grube und der Prüffkreis koaxial sind. Wenn die Abweichung gering ist, können Sie das Werkstück während des Gangs in die entgegengesetzte Richtung der Abweichung zwingen, um schrittweise zu korrigieren.
6. Bohren:
Maschinelles Bohren erfolgt generally durch manuellen Vorschub. Wenn die Azimutgenauigkeit des Probebohrens erforderlich ist, kann das Bohren durchgeführt werden. Beim manuellen Vorschub sollte die Vorschubkraft den Bohrer nicht verbiegen und die Lochachse nicht versetzen lassen.
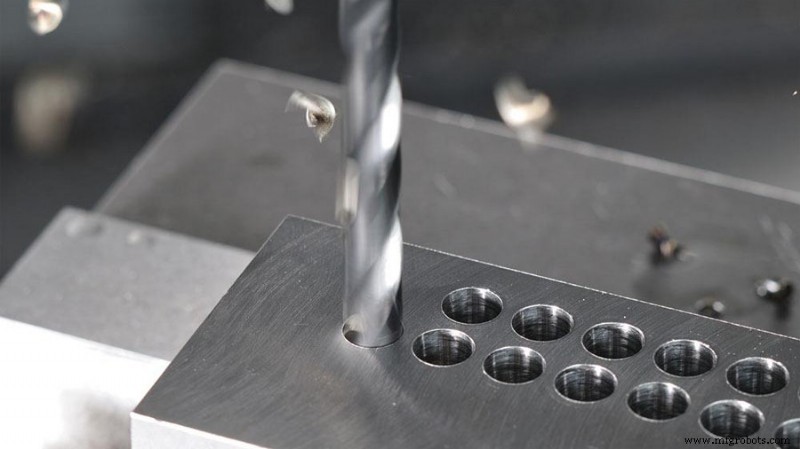
Methoden zur Verbesserung der Bohrgenauigkeit
1. Bohrer richtig schärfen
Vor dem Bohren den entsprechenden Bohrer zum Schärfen wählen. Der geschärfte Bohrer behält präzisen Spitzenwinkel, Freiwinkel und Meißelkantenwinkel bei, die Länge der beiden Hauptschneiden ist eben und symmetrisch zur Bohrerachse, und die beiden Hauptfreiwflächen sind glatt, um Zentrierung zu erleichtern und die Rauheit der Lochwand zu verringern. Meißelkante und Hauptschneide sollten auch ordnungsgemäß geschliffen werden (am besten zuerst grob auf der Schleifmaschine, dann fein auf dem Ölstein).
2. Linien präzise anreißen
Mit einem Höhenreißer präzise anreißen. Das Erste ist, sicherzustellen, dass das Referenzmaß genau ist. Beim Anreißen bildet der Winkel zwischen Reißwinkel und Reißebene des Werkstücks einen Winkel von 40 bis 60 Grad (in Anreißrichtung), damit die gezeichneten Linien klar und gleichmäßig sind. Auf die Auswahl der Reißreferenzebene achten, die Referenzebene muss präzise bearbeitet sein, und die Ebenheit selbst sowie die Senkrechtigkeit zur angrenzenden Fläche müssen gewährleistet sein. Nach dem Anreißen der Lochkreuzlinie, um eine leichte Ausrichtung beim Bohren zu gewährleisten, den Körner auf der Kreuzlinie auskörnen (erfordert, dass der Körnerpunkt klein und die Ausrichtung präzise ist).
3. Korrektes Spannen
Unter normalen Umständen: Für Bohrungen unter 6 mm Durchmesser, wenn die Genauigkeit nicht hoch ist, Handzange zum Spannen des Werkstücks verwenden; für Bohrungen von 6 bis 10 mm, wenn das Werkstück regelmäßig und glatt ist, kann ein Schraubstock verwendet werden, aber die Werkstückspannfläche muss senkrecht zur Spindel der Bohrmaschine stehen. Beim Bohren größerer Durchmesser muss der Schraubstock mit einer Bolzenpressplatte fixiert werden; für größere Werkstücke mit Bohrdurchmesser 10 mm oder mehr wird die Pressplattenspannmethode zum Bohren verwendet.
4. Präzise Ausrichtung
Nach dem Spannen des Werkstücks nicht sofort den Bohrer absenken, sondern zuerst ausrichten. Ausrichtung gibt es als statische und dynamische Ausrichtung. Die sogenannte statische Ausrichtung bezeichnet die Ausrichtung vor dem Start der Bohrmaschine, sodass die Mittellinie der Bohrmaschinenspindel und die Kreuzlinie des Werkstücks ausgerichtet sind. Diese Methode ist sicher und für Anfänger praktisch und leichter zu beherrschen, berücksichtigt aber nicht den Schlag der Bohrmaschinenspindel usw. und andere Unwägbarkeiten, die Bohrgenauigkeit ist niedrig. Die dynamische Ausrichtung wird nach dem Start der Bohrmaschine durchgeführt. Während der Ausrichtung werden einige Unwägbarkeiten berücksichtigt, die Genauigkeit ist relativ hoch.
5. Sorgfältige Prüfung
Die Prüfung kann die Genauigkeit des Lochs präzise und rechtzeitig ermitteln, sodass notwendige Maßnahmen zur Kompensation ergriffen werden können. Für Bohrungen mit hoher Bohrpräzision verwenden wir generally Bohren, Aufbohren und Reiben. Nach dem Bohren eines kleinen Lochs im ersten Schritt mit dem Messschieber den Versatzfehler vom Bodenlochzentrum zur Referenzebene messen und die Position des Bodenlochs und den idealen Mittelpunkt nach tatsächlicher Messung berechnen. Wenn der Fehler nicht mehr als 0,10 mm beträgt, kann aufgebohrt werden. Den Spitzenwinkel des Bohrers geeignet erhöhen, die automatische Zentrierwirkung abschwächen, das Werkstück in positiver Richtung geeignet schieben und den Bohrerspitzendurchmesser schrittweise vergrößern, um zu kompensieren. Wenn der Fehler größer als 0,10 mm ist, können Sie passende Rundfeilen verwenden, um die beiden Seitenwände des Bodenlochs zu trimmen, und der Trimmteil sollte mit glattem Übergang mit dem Bodenloch verbunden sein.
Herstellungsprozess
- Genauigkeit, Präzision & Toleranz meistern für überlegenes Produktdesign
- Bohren erklärt: Definition, Prozess & 12 Profi-Tipps für Metall
- Spanbeherrschung meistern: 8 Expertentipps für sauberes, sicheres Bohren
- CNC-Fräsmaschinen & -Methoden: Präzision & Automatisierung
- Experten-Leitfaden zu Bohren & Gewindeschneiden: Individualisierung & Vielseitigkeit
- Präzises DIY: Warum eine Tischbohrmaschine wichtig ist
- Kaufratgeber für Säulenbohrmaschinen: Die richtige Wahl treffen
- Bohrmaschinen im Einsatz: Funktionsweise bei Metall und Holz
- Bohren, Aufbohren, Reiben: Unterschiede und Einsatzgrenzen
- Handvorschub vs. Kraftvorschub: Bohrmaschinen-Typen im Vergleich