



GD&T Rundheit (Circularity) erklärt: Definition, Bedeutung und Messung
Betrachten Sie die beiden Querschnitte. Welcher ist ein perfekter Kreis? Tatsächlich ist kein Querschnitt perfekt rund. Wie erkennen wir, ob der rechte Querschnitt „rund genug“ ist? Dafür benötigen wir die Rundheitstoleranz (Circularity).
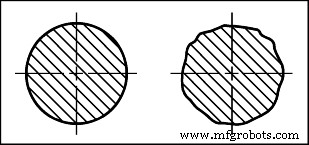
GD&T Rundheit – Definition
Die geometrische Toleranz der Rundheit ist eine der vier Formtoleranzen; die anderen sind Geradheit, Ebenheit und Zylindrizität. Auch als Circularity bekannt, kontrolliert sie die Rundheit von Merkmalen, z. B. den Durchmesser eines zylindrischen Stifts oder einer Bohrung. Ziel ist es, Grenzwerte für die geforderte Genauigkeit kreisförmiger Merkmale im Verhältnis zum idealen Kreis festzulegen.
Beispiele für kreisförmige Merkmale sind Zylinder, Kugeln und Kegel. Manchmal dienen runde Flächen beweglichen Teilen wie Kugellagern oder Spulen. Die runde Form sorgt dann für gleichmäßige Bewegung und gleichmäßigen Verschleiß. Da Rundheit auf eine einzelne Fläche angewendet wird, ist kein Bezug (Datum) erforderlich.
GD&T-Symbol für Rundheit

Zeichneneintrag (Drawing Callout):
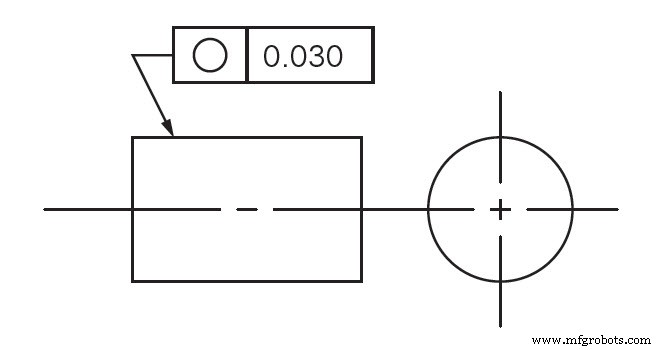
Rundheitstoleranzzone
Zwei konzentrische Kreise, einer innen, einer außen – alle Punkte der kreisförmigen Fläche müssen dazwischen liegen. Die Toleranzzone liegt in einer Ebene, die senkrecht zur Mittelachse des kreisförmigen Merkmals steht. Sie besteht aus zwei konzentrischen Kreisen in dieser Ebene.
Der Unterschied der Radien dieser beiden Kreise definiert den zulässigen Toleranzgrenzwert des Merkmals.
Rundheit vs. andere Eintragungen
Rundheit wird manchmal mit anderen Toleranzen verwechselt. Jede Toleranz hat eine spezifische Funktion und Messmethode. Die folgenden Informationen helfen, die Unterschiede zwischen verschiedenen radialen Dimensionen in der geometrischen Produktspezifikation (GPS) zu verstehen und fundierte Entscheidungen zu treffen.
Rundheit vs. Zylindrizität
Zylindrizität ist das 3D-Pendant zur Rundheit. Letztere betrifft nur die Rundheit des Merkmals, erstere kontrolliert zusätzlich die Geradheit der Mittelachse des kreisförmigen Merkmals.
Zylindrizität strebt an, die Form des Merkmals so nah wie möglich an einen idealen Zylinder heranzuführen.
Zylindrizität unterscheidet sich von Rundheit auch dadurch, dass sie nur für Merkmale mit konstantem Durchmesser geeignet ist – nicht für konische Formen.
Koaxialität hält den Unterschied zwischen den Mittelachsen mehrerer kreisförmiger Merkmale eines Teils innerhalb der Grenzwerte.
Rundheit ist eine sehr gängige Messmethode in allen Fertigungsbereichen. Alles, was eine perfekte Rundform erfordert (z. B. Wellen, Lager), nennt meist Rundheit. Das GD&T-Symbol findet sich häufig auf maschinenbautechnischen Zeichnungen.
Rundheit vs. Koaxialität
Koaxialität begrenzt den Versatz der Mittelachsen mehrerer kreisförmiger Merkmale eines Teils.
Rundheit bezieht sich auf ein einzelnes Merkmal, Koaxialität erfordert mehrere Merkmale.
Ein weiterer Schlüsselunterschied: Rundheit benötigt keinen Bezug, Koaxialität funktioniert ohne Bezugsachse nicht.
Rundheit und Konzentrizität
Konzentrizität ist ein Spezialfall der Koaxialität, bei dem mehrere Merkmale in derselben Ebene liegen.
Enthält die dem Teileachse senkrechte Ebene die Durchmesser mehrerer Merkmale (z. B. Innen- und Außendurchmesser eines Hohlrohrs), stellt die Konzentrizität sicher, dass deren Mittelpunkte nah genug beieinander liegen, um Taumeln zu verhindern.
Rundheit und Rundlauf (Runout)
Rundlauf (oder Kreisrundlauf) kombiniert Rundheit und Konzentrizität, um die vollständige Form des Merkmals zu kontrollieren. Die Rundlauftoleranzzone ähnelt der Rundheitszone – es ist ebenfalls eine zweidimensionale Messung.
Erfasst Rundheits- und Konzentrizitätsfehler in einer einzigen Messung. Er ist die Summe aus Rundheits- und Konzentrizitätsfehlern.
Sind die Teile vollständig konzentrisch, liefert die Rundlaufmessung den Rundheitsfehler. Hat das Teil perfekte Rundheit, stellt der Rundlauf den Konzentrizitätsfehler dar.
Im Gegensatz zur Rundheit erfordert Rundlauf ebenfalls eine Bezugsachse.
Messung der Rundheit
Es gibt viele Methoden zur Rundheitsmessung. Alle erfordern Geschick und sind anfangs schwierig durchzuführen. Methoden:
- Höhenmessgerät (Altimeter)
- Koordinatenmessgerät (KMG)
- Mikrometer
- Drehtisch und Höhenmessgerät
Messungsüberlegungen
Die Rundheitsprüfung einer Kugel ist schwierig, da jeder Querschnitt durch den Kugelmittelpunkt toleriert wird. Im Gegensatz zu Zylindern und Kegeln sind Messungen in mehreren Ebenen erforderlich, um Teile zufriedenstellend zu prüfen.
Die meisten bearbeiteten Teile sind nicht oval, sondern bestehen aus mehreren Wellen (Loben). Bei ungerader Anzahl von Wellen kann die Rundheitsprüfung fehlerhafte Ergebnisse liefern.
Verwendet man ein Zwei-Punkt-Messverfahren (z. B. Mikrometer) an einem Teil mit gleichmäßig verteilten ungeraden Wellen, zeigt das Ergebnis ein perfektes Teil an, obwohl es das nicht ist.
Dieser Fehler kann zur Freigabe von Teilen führen, die noch nachbearbeitet werden müssen. Das ist der knifflige Teil der Rundheitsmessung – ein erfahrener Prüfer ist erforderlich.
Wichtige Punkte
- Die Rundheitstoleranzzone ist eine radiale Toleranzzone, keine diametrale.
- Diese Kontrolle wirkt nur bei kreisförmigen Merkmalen.
- In jedem Querschnitt wird das Symbol unabhängig von anderen Querschnitten angewendet.
- In manchen Fällen kann die Rundheitsmessung falsche Ergebnisse liefern.
- Kein Materialzustandsmodifikator (LMC/MMC) ist Teil des Merkmalskontrollrahmens.
- Der Rundheitstoleranzwert muss kleiner sein als der Toleranzwert anderer Eintragungen, die ebenfalls die Rundheit des Merkmals kontrollieren.
Verwandte Beiträge:
- Kurzleitfaden zu GD&T Parallelität
- GD&T Senkrechtigkeit
- Einführung in GD&T: Kreisrundlauf
- Einführung in GD&T – Ebenheit
- Einführung in GD&T – Geradheit
Herstellungsprozess
- GD&T Parallelität: Kurzer Leitfaden für Konstrukteure
- Vertikaldrehmaschinen-Grundlagen: Professioneller Leitfaden zu Betrieb & Auswahl
- Bohrwerke meistern: Techniken, Anwendungen und Präzisionsbearbeitung
- Gusseisen-Gussteile: Grundlagen und industrielle Bedeutung
- Draht-EDM meistern: Umfassender Leitfaden zum Drahterodieren
- CNC-Fräsmaschinen: Ein umfassender Überblick
- EDM-Bohrmaschinen (Startlocherodieren): Präzision & Effizienz im Fokus
- Stoßdämpfer-Federbeine verstehen: Funktion, Einbauort und Wartung
- Vertikale Bohrwerke: Funktionsweise und industrielle Anwendungen
- Servopressen: Funktionsprinzip, Bauarten & Vorteile gegenüber Hydraulik/Exzenter