



EDM-Bearbeitung verstehen: Grenzen, Genauigkeit und entscheidende Einflussfaktoren
Da EDM-Bearbeitung (Erodieren) im Vergleich zum herkömmlichen Schneiden viele unvergleichliche Vorteile bietet, erweitern sich ihre Anwendungsbereiche stetig. Sie wird breit in Maschinenbau, Luft- und Raumfahrt, Elektronik, Motoren, Elektrogeräte, Präzisionsmechanik, Instrumente, Automobil, Leichtindustrie etc. eingesetzt, um Bearbeitungsprobleme von Werkstoffen und Teilen mit komplexen Formen zu lösen.
Dennoch hat EDM auch Grenzen. Wie bei der konventionellen Bearbeitung beeinflussen diverse Maschinenfehler, Positionier- und Montagefehler von Werkstück und Werkzeugelektrode die EDM-Genauigkeit. Hauptfaktoren des EDM-Prozesses sind Größe und Konsistenz des Entladungsspaltes sowie Verschleiß und Stabilität der Werkzeugelektrode.
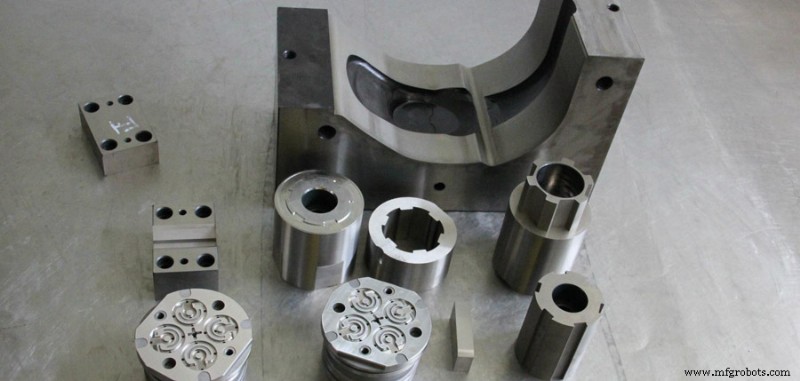
Grenzen der EDM-Bearbeitung
1. Nur für Metall und andere leitfähige Materialien bearbeitbar
Im Gegensatz zum Schneiden können isolierende, nicht-leitende Materialien wie Kunststoffe und Keramik nicht bearbeitet werden.
2. Bearbeitungsgeschwindigkeit ist generell langsam
Daher wird der Prozess meist so geplant: Grobzerspanung zum Entfernen des größten Materialanteils, danach EDM zur Effizienzsteigerung.
3. Elektrodenverschleiß (Electrode Loss)
Da EDM auf Elektrizität und Wärme zum Materialabtrag basiert, verschleißt die Elektrode – meist konzentriert an scharfen Ecken oder tiefen Stellen, was die Formgenauigkeit beeinträchtigt.
4. Minimaler Eckenradius begrenzt (Minimum Corner Radius Limited)
Der minimal erreichbare Eckenradius entspricht meist dem Bearbeitungsspalt (typisch 0,02–0,3 mm). Bei Elektrodenverschleiß oder Flachkopf-Bearbeitung muss der Eckenradius vergrößert werden.
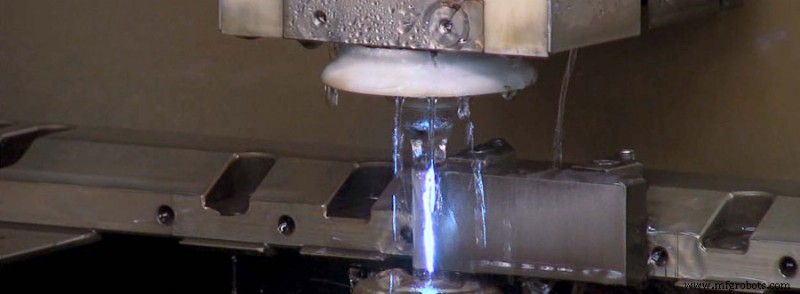
Faktoren, die die EDM-Genauigkeit beeinflussen
In der EDM-Bearbeitung kann der Entladungsspalt durch Korrektur der Elektrodengröße kompensiert werden, um höhere Genauigkeit zu erzielen. Tatsächlich ändert sich die Spaltgröße jedoch, was die Genauigkeit beeinflusst.
1. Oberflächenrauheit (Surface Roughness)
Die Rauheit der EDM-bearbeiteten Fläche hängt von Tiefe und Gleichmäßigkeit der Entladungsgruben ab. Nur bei flachen, gleichmäßig verteilten Entladungsgruben weist die bearbeitete Fläche geringere Rauheit auf. Zur Kontrolle der Gleichmäßigkeit ist Gleichenergie-Impulssteuerung nötig: Erkennung der Abfallkante der Spaltspannung, Steuerung der Impulsstrombreite auf Gleichheit, Verwendung gleicher Impulsenergie – so wird die Oberflächenrauheit gleichmäßig.
2. Einfluss des Bearbeitungsspaltes (Seitenluft / Side Clearance)
Größe und Konsistenz des Bearbeitungsspaltes beeinflussen die EDM-Genauigkeit direkt. Nur durch Beherrschung von Spaltwert und Oberflächenrauheit je Standard kann die Elektrodengröße korrekt ausgelegt, der Schrumpfmaß bestimmt und die Standardumrechnung während der Bearbeitung festgelegt werden.
3. Einfluss der Bearbeitungsneigung (Machining Slope)
Bei der Bearbeitung – ob Bohrung oder Kavität – weist die Seitenwand eine Neigung auf. Ursachen: neben ursprünglicher Neigung der Elektroden-Seitenwand (technische Anforderung/Fertigung) meist ungleichmäßiger Elektrodenverschleiß und „Sekundärentladung“.
(1) Einfluss des Elektrodenverschleißes.
Die Elektrode bildet durch Verschleiß einen Konus, der sich auf dem Werkstück als Bearbeitungsneigung abbildet.
(2) Einfluss des Verschmutzungsgrades der Arbeitsflüssigkeit.
Je schmutziger die Arbeitsflüssigkeit, desto mehr „Sekundärentladungen“. Gleichzeitig steigt durch schlechten Spaltzustand die Anzahl der Elektrodenanhebungen. Beides erhöht die Bearbeitungsneigung.
(3) Einfluss von Ölspülen oder Ölsaugen.
Ölspülen und Ölsaugen wirken unterschiedlich auf die Bearbeitungsneigung. Beim Spülen fließen Erosionsprodukte von der bearbeiteten Fläche ab – erhöht „Sekundärentladung“ und Neigung. Beim Saugen werden Erosionsprodukte über Saugrohr abgeführt, saubere Arbeitsflüssigkeit strömt von der Elektrodenperipherie zu – weniger „Sekundärentladung“, geringere Neigung.
(4) Einfluss der Bearbeitungstiefe.
Mit zunehmender Tiefe steigt die Neigung, aber nicht proportional. Übersteigt die Tiefe einen gewissen Wert, erweitert sich die obere Öffnung des bearbeiteten Teils nicht mehr – die Neigung steigt nicht weiter. Unterschiedliche Bearbeitungsobjekte haben unterschiedliche Neigungsanforderungen. Bei Kavitätenbearbeitung (Entformungsschräge nötig) ist Neigung weniger kritisch. Bei geraden Wänden (Stanzwerkzeuge) strengere Neigungsanforderungen. Kennt man die Gesetze, lassen sich Vorgaben einhalten.
4. Ursachen und Gesetzmäßigkeiten der Eckenrundung
Der Verschleiß an scharfen Ecken und Kanten der Elektrode ist stärker als an Stirn- und Seitenfläche. Daher führt Elektrodeneckverschleiß zu Rundung der Ecken – das Werkstück kann nicht scharf ausgeformt werden. Mit zunehmender Bearbeitungstiefe wächst der Radius der Elektrodeneckrundung. Aber ab einer gewissen Tiefe verlangsamt sich der Anstieg, schließlich bleibt er bei einem Maximalwert.
Grund für Eckenrundung ist nicht nur Elektrodenverschleiß, sondern auch Gleichabstand des Entladungsspaltes. Durch gleichabständige Entladung an spitzen Ecken macht der konvexe spitze Elektrodenradius das Werkstück unweigerlich rund; der spitze Punkt der konkaven Elektrode hat keine Entladungsfunktion, aber das Werkstück wird durch Schmutzansammlung rund.
Daher ist selbst bei vollständig verschleißfreier Elektrode ein vollständiges Ausformen aufgrund der Spaltgleichabständigkeit unmöglich. Soll der Rundungsradius klein sein, muss der Entladungsspalt verringert werden.
Das Arbeitsmedium ist Grundvoraussetzung für die Entladungserzeugung – derzeit hauptsächlich Flüssigmedien. Es bildet den Funken-Durchbruchkanal, erzeugt Druck auf dem Kanal, stellt nach Entladung schnell den Isolationszustand des Spaltes wieder her, unterstützt Auswurf und Entfernung der Erosionsprodukte, kühlt das Werkzeug. Daher hat das Medium großen Einfluss auf die EDM-Bearbeitung.
Herstellungsprozess
- Wie Plattenfläche, Abstand und Dielektrikum die Kapazität bestimmen
- EDM-Bearbeitung erklärt: Aufbau, Prinzipien und moderne CNC-Integration
- Senkerodieren vs. Drahterodieren: Unterschiede & Anwendungen im Überblick
- Elektroerosion (EDM): Grundlagen & zentrale Fertigungsanwendungen
- CNC-Bearbeitung: Vorteile & Grenzen für die Präzisionsfertigung
- CNC-Bearbeitung: 4 bewährte Strategien für höhere Genauigkeit & Effizienz
- Präzision vs. Genauigkeit in der CNC-Bearbeitung: Schlüsselkonzepte & Toleranzen
- Oberflächenrauheit verstehen: Schlüsselfaktoren & bewährte Verbesserungstechniken
- Senk-EDM-Maschinen: Funktionsweise, Vorteile und Grenzen
- Fortschrittliche CNC-Horizontalbearbeitungszentren für überlegene Produktionseffizienz