



CNC-Bearbeitungsstrategien für komplexe Prototypen meistern
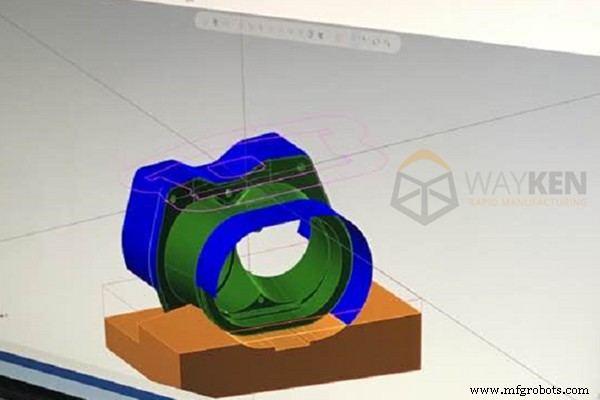
Als Prototypenfertiger mit fortschrittlicher CNC-Ausrüstung beherrschen wir komplexe Werkstücke. Vor Maschinenstart simuliert der Ingenieur den Bearbeitungsprozess nach folgenden Prinzipien:
Prinzipien der Bearbeitungsreihenfolge
1. Referenzflächen zuerst bearbeiten
Flächen, die als Positionierreferenz dienen, werden zuerst gefertigt – schaffen frühzeitig Basis für Folgeoperationen.
2. Bearbeitungsstufen unterteilen
Hochwertige Flächen in Stufen: Schruppen, Schlichten, Feinschlichten. Ziele: Qualitäts-sicherung, rationelle Maschinennutzung, Wärmebehandlung einplanen, Rohmaterialfehler früh erkennen.
3. Flächen vor Bohrungen
Bei Gehäusen, Haltern, Pleuelstangen: Ebenen vor Bohrungen. Planflächen als Spannreferenz für Bohrpositionierung → Lagegenauigkeit Ebene/Bohrung, erleichtert Bohrung auf Ebene.
4. Schlichtoperationen ans Ende
Hauptflächen-Finish (Schleifen, Honen, Feinschleifen, Walzen) am Prozessende. Nach Feinbearbeitung (Ra < 0,8) beschädigt leichte Berührung die Oberfläche. Kein direkter Hand-/Teilekontakt nach Finish – Vermeidung von Transport-/Spannschäden.
Besondere Aspekte bei der Prozessroutenplanung
1. Schruppen & Schlichten trennen
Schruppen: große Schnittkräfte, Wärme, Klemmkräfte → Kaltverfestigung, hohe Eigenspannungen. Direktes Schlichten danach → Spannungsumverteilung → Maßabweichungen. Bei Hochpräzision: Zwischen glühen/altern (Spannungsarmglühen) nach Schruppen, vor Schlichten.
2. Maschinenauswahl nach Bearbeitungsstufe
Schruppen: hohe Leistung, moderate Genauigkeit. Schlichten: hohe Präzision. Unterschiedliche Maschinen nutzen → Kapazitätsauslastung, Schonung Präzisionsmaschinen.
3. Wärmebehandlung einplanen
Lage der Wärmebehandlung:
- Weichglühen, Normalisieren, Anlassen vor Bearbeitung → bessere Zerspanbarkeit.
- Spannungsarmglühen, Anlassen nach Schruppen, vor Schlichten → Eigenspannungen abbauen.
- Einsatzhärten, Härten, Anlassen nach Bearbeitung → mechanische Eigenschaften. Bei starkem Verzug: abschließende Feinbearbeitung nötig.
Zusammenfassung
Bei Prozessentwicklung variieren Methoden, Maschinen, Spannmittel, Lehren, Rohlinge, Arbeiteranforderungen je Fertigungsart (Einzel-/Serienfertigung) stark.
CNC-Maschine
- Einblick in GE Aviations CMC-Produktion: Von Siliziumkarbid zu Composite-Bauteilen
- Spanabfuhr meistern: Geschwindigkeit, Qualität und Standzeit beim Fräsen steigern
- CNC-Bearbeitungseffizienz maximieren: Bewährte Strategien für überlegene Produktion
- Wie CAD-CAM die CNC-Bearbeitung transformiert: Präzision und Effizienz steigern
- Industrie 4.0 in der Prozessindustrie: Bewährte Schritte zu mehr Effizienz und Innovation
- Kunststoffzerspanung: Umfassender Leitfaden zu Verfahren & Werkzeugen
- Konventionelle vs. nicht-konventionelle Zerspanung: Wesentliche Unterschiede
- CNC-Drehen meistern: Der essenzielle Leitfaden zur Präzisionszerspanung
- Kunststoffzerspanung verstehen: Techniken, Werkzeuge & Materialaspekte
- Die richtigen Materialien für CNC-Bearbeitung wählen: Praktischer Leitfaden