



Gewinde in der Zerspanung verstehen: Arten, Techniken, Anwendungen
Schrauben spielen nach wie vor eine wichtige Rolle in der Maschinenindustrie. Um die Schraube mit einem anderen Bauteil zu verbinden, ist ein Innengewinde erforderlich. Auch auf der Außenfläche des bearbeiteten Teils können Gewinde geschnitten werden. Gewinde ermöglichen einfache, kostengünstige Verbindung von Teilen. Hersteller nutzen diverse Methoden für Dutzende verschiedener Befestigungstypen.
In diesem Artikel stellen wir vor: Was ist ein Gewinde in der Fertigung, Gewindearten, Gewindefrästechniken, Vorsichtsmaßnahmen und Vorteile.
Was ist ein Gewinde in Engineering und Fertigung?
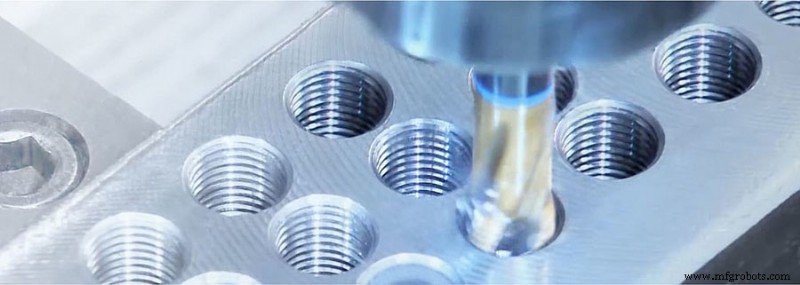
Ein Gewinde ist ein kontinuierlicher spiralförmiger Grat mit gleichmäßigem Querschnitt, der auf der inneren (Mutter) oder äußeren (Schraube/Bolzen) Oberfläche eines Zylinders oder Kegels geformt wird. Das Gewindeprofil besteht aus Gewindescheitel (Gratspitze), Gewindegrund (Gratsohle) und Flanke (verbindet Scheitel und Grund).
Gewinde bezeichnet einen kontinuierlichen spiralförmigen Grat. Der spiralförmige Grat hat gleichmäßigen Querschnitt auf verschiedenen Flächen von Zylinder oder Kegel. Er kann auf der Mutternfläche (innen) oder Schrauben-/Bolzenfläche (außen) geformt werden.
Hauptfunktion: Kupplung zwischen zwei Mechanismen. Denken Sie an einen Flaschenverschluss – ein anschauliches Bild: Verschluss und Flasche bilden einen dichten Wasserverschluss.
Gewindearten:
Nach verschiedenen Klassifikationsstandards gibt es viele Gewindearten. Metrische Gewinde und Zollgewinde sind gängig für Befestigungselemente. UNF (Feingewinde) und UNC (Grobgewinde) sind Standardreihen im Unified Thread System.
UNC (Grobgewinde): 20 Gewindegänge pro Zoll (tpi)
UNF (Feingewinde): 28 tpi
UNEF (Extremfeingewinde): 32 tpi
Hier betrachten wir Innen- und Außengewinde.
Innengewinde (Internal Thread)
Innenbearbeitete Gewinde liegen auf der inneren oder konkaven Fläche. Diese werden mit einschneidigen Gewindeschneidern bearbeitet. Manche Innengewinde nutzen klassische Gewindebohrer. Der Gewindebohrer ist ein Metallwerkzeug zum Schneiden von Innengewinden an CNC-bearbeiteten Teilen.
Außengewinde (External Thread)
Außengewinde werden auch als Gewinde bezeichnet – Gewinde auf der Außenseite eines Kegels oder Zylinders. Gängige Außengewinde: Schrauben, Lehren, Bolzen, Stifte. Bei Teilen, die Drehbedingungen erfüllen, kann das Außengewinde über die gesamte Teilelänge verlaufen.
Was ist Gewindefräsen (Thread Milling)?
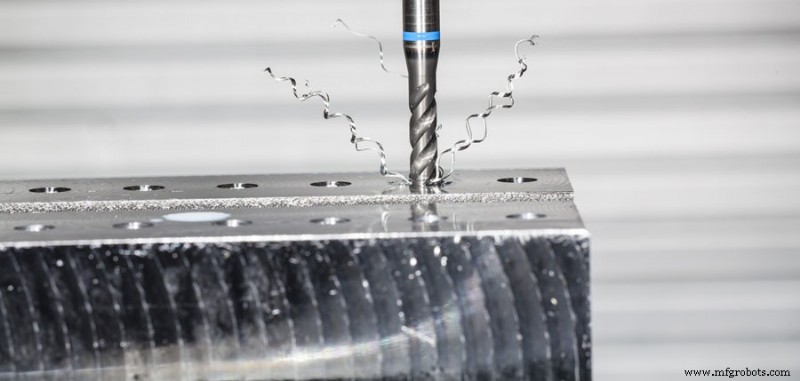
Gewindefräsen ist ein Metallbearbeitungsverfahren, das Innen- und Außengewinde verschiedener Größen durch Kreisbewegung eines rotierenden Werkzeugs erzeugt. Die Steigung wird durch eine Umdrehung der Seitenbewegung produziert.
Im Gegensatz zum Gewindeschneiden wird Gewindefräsen hauptsächlich für größere Bohrungen eingesetzt. Heutige VHM-Gewindefräser können jedoch auch kleine Gewindebohrungen bearbeiten. Dasselbe Werkzeug kann Links- und Rechtsgewinde verschiedener Gewinde mit hoher Präzision und guter Oberflächengüte fertigen.
Für Gewindefräsen stehen zwei Werkzeugtypen zur Wahl: VHM-Werkzeuge (Solid Carbide) oder Wendeschneidplattenwerkzeuge (Indexable). VHM-Werkzeuge 주로 für kleinere Bohrungsdurchmesser, da Wendeschneidplattenwerkzeuge allgemein nicht für Bohrungen ≤ 0,625 Zoll (ca. 15,9 mm) geeignet sind. Investitionsseitig sind VHM-Gewindefräser meist teurer als Wendeschneidplattenfräser, können aber je nach geforderter Qualität und Losgröße kosteneffizient sein. Bei Wendeschneidplattenwerkzeugen: Nach Kauf des Fräskörpers fallen nur Schneidenwechselkosten an.
Vorsichtsmaßnahmen beim Gewindefräsen
Gewindefräsen ist die Interpolation von Gewindefräsen um oder in das Werkstück, um die gewünschte Gewindeform zu erzeugen. Mehrere Radialgänge beim Fräsen ermöglichen gute Spankontrolle. Beachten: Gewindefräsen erfordert eine Maschine, die gleichzeitig in X-, Y- und Z-Achse bewegen kann.
Vorteile des Gewindefräsens
Bessere Gewindequalität:
Gewindefräsen liefert bessere Gewindequalität als Gewindeschneiden, da es bessere Spanabfuhr bietet. Gewindeschneiden nutzt ein werkzeuggroßes Werkzeug, um Späne durch das Gewinde zur Abfuhr zu zwingen.
Flexibles Werkzeug:
Dasselbe Werkzeug kann Innen- und Außengewinde produzieren – auch der Werkzeughalter. Zudem können mit demselben Werkzeug Gewinde verschiedener Durchmesser gefertigt werden, solange die Steigung gleich ist.
Sichere Bearbeitungsoperationen:
Kurze Späne und niedrige Schneidkräfte minimieren Risiko von Bearbeitungsstopps. Bei Werkzeugbruch wird das Werkstück unwahrscheinlich beschädigt, da der Gewindefräser-Durchmesser kleiner als das Gewinde ist – das Werkzeug klemmt nicht.
Schwer zerspanbare Materialien:
Überlegene Schneidbedingungen ermöglichen Gewindefräsen von Materialien wie gehärtetem Stahl bis HRC 65, Titan und anderen schwer zerspanbaren Werkstoffen.
Blinde-Loch-Gewindebearbeitung:
Gewindefräsen erzeugt ein vollständiges Gewindeprofil vom Bohrungsanfang bis -grund. Beim Gewindeschneiden muss tiefer gebohrt werden, da der Bohrer erst ab dem dritten Gewindegang ein vollständiges Profil formt.
Herstellungsprozess
- Was ist VMC-Bearbeitung? Expertenüberblick über Vertikale Bearbeitungszentren
- Die Wahrheit über Fertigungsjobs: Bezahlung, Fähigkeiten und Geschlechtervielfalt
- 4 gängige Mythen über die amerikanische Fertigung widerlegt
- C++ Multithreading meistern: Effiziente nebenläufige Programmierung mit POSIX Threads
- Warum Rapid Machining die Effizienz in der modernen Fertigung steigert
- Exakte Gewindekennzeichnung in technischen Zeichnungen: Normen & Praxis
- CNC-Fertigung: Transformation für Speed, Präzision & Nachhaltigkeit
- Vom Prototyp zur Serie: Präzisions-CNC für Kleinteile
- Optimierte Lohnfertigung durch fortschrittliche CNC-Automation
- CNC-Bearbeitung entmystifiziert: Wie Präzisionsmaschinen die moderne Fertigung prägen