



Fortgeschrittene Ebenenpositionierung für Maschinenbau und Vorrichtungsdesign
Die Werkzeugmaschine ist ein äußerst wichtiges Produktionstechnik-Equipment in der Fertigung mechanischer Produkte. Daher muss bei der Analyse der Strukturgestaltung von Maschinenvorrichtungen von den Bearbeitungsanforderungen des Werkstücks und der bereits bestimmbaren Positionierung des Unternehmens ausgegangen werden. Wie wählt man richtig?
Als Positionierflächen am Werkstück werden häufig Ebenen, Kegel, Zylinder, Formflächen und deren Kombinationen gewählt. Die Auswahl der Positionierelemente umfasst deren Struktur, Form, Größe und Anordnung.
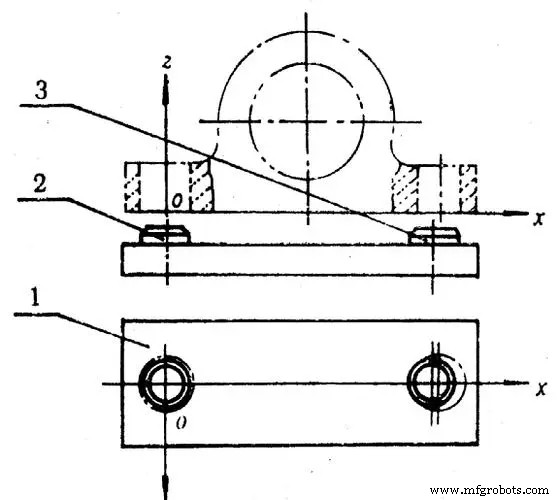
Hauptauflagen
1. Stützstifte
Es gibt drei Arten von Stützstiften mit Feinbezug, und die Referenzseitenfläche wird grob eingestellt. Polsterstützstifte können hinzugefügt werden. Beim Verwenden von Fertigungsstiften zur Basisstütze ist die Montagearbeit ein poliertes Finish für hohe Zuverlässigkeit.
2. Stützplatten
Es gibt zwei verschiedene Arten von Stützplatten: Eine wird hauptsächlich für die Stützung der Seiten- und Oberflächen verwendet, die andere für die Unterseite des Fundaments. Beide eignen sich für Feinbezüge. Die Stützplatte wird mit Schrauben am Spannkörper befestigt, und es sollte ein Konusbolzen hinzugefügt oder die Stützplatte in die Nut der Spannvorrichtung eingesetzt werden. Bei der Verwendung dieser beiden wichtigen Stützplatten sollte die Arbeitsfläche nach der Montage geschliffen werden, um die Anforderungen an die Sicherung der hohen Unternehmensqualität zu erfüllen.
3. Verstellbare Auflage
Sie eignet sich für Grobbezugpositionierung mit großen Form- und Größenänderungen, ebenso für Werkstücke mit gleicher Form, aber unterschiedlichen Größen, sowie für spezielle verstellbare Spannvorrichtungen und Gruppenspannvorrichtungen. Einmalig vor der Bearbeitung eines Werkstückloses einstellen und dann mit Muttern arretieren.
4. Selbstausrichtende Auflage
Die Auflageposition ändert sich automatisch mit der Werkstückpositionierung auf die entsprechende Bezugsflächenposition. Entspricht einer festen Auflage, begrenzt auf nur einen Freiheitsgrad. Durch die erhöhte Anzahl der Kontaktpunkte mit dem Positionierdatum können Steifigkeit und Stabilität des Werkstücks verbessert werden. Anwendbar bei der Zerspanungsfertigung mechanischer Produkte oder Grobbezugspositionen mit unzureichender Steifigkeit.
Hilfsauflagen
Um die Systemstabilität zu gewährleisten und die Steifigkeit des Werkstücks bei der Positionierung zu erhöhen, wird dies üblicherweise durch technische Hilfsauflagen gelöst. Diese können nicht nur die Tragkraft in der theoretischen Hauptauflage unterstützen, sondern auch sicherstellen, dass das Werkstück seine Positionierfläche nicht verlässt.
1. Spindel-Hilfsauflage
Hilfsauflagen können die Einbausteifigkeit und Positionierstabilität des Werkstücks verbessern, sollten aber die Freiheit des Werkstücks nicht einschränken. Im Einsatz müssen die Werkstücke einzeln justiert werden, um sich an die Positionsänderung der Auflagefläche in der Fertigung mechanischer Produkte anzupassen. Der Vorteil dieser Hilfsauflage ist die relativ einfache Struktur, der Nachteil die sehr geringe Effizienz.
2. Selbstpositionierende Hilfsauflage
Der Stützstift ragt über die Auflagenfläche hinaus. Beim Einbau des Werkstücks wird der Stützstift als zu positionierende Referenzfläche niedergedrückt, und die Referenzfläche wird hauptsächlich durch die Auflage mit dem Werkstück positioniert, um den Kontakt mit den anderen Flächen zu halten, und dann arretiert. Geeignet für Situationen, in denen das Gewicht verschiedener Werkstücke gering ist und die vertikale Schnittbelastung wenig Einfluss hat.
3. Druck-Zug-Hilfsauflage
Der Stützstift liegt tiefer als die Auflagenfläche. Beim Einbau des Werkstücks kann der Stützstift vorgeschoben werden, um die Positionierfläche für die Fertigung mechanischer Produkte zu kontaktieren, und dann arretiert. Geeignet für Situationen, in denen das Gewicht verschiedener Werkstücke höher ist und die vertikale Schnittbelastung großen Einfluss hat.
4. Hydraulische Verriegelungshilfsauflage
Diese Hilfsauflage wird über eine Gewindeverbindung hergestellt und erfordert Druck auf der Hauptleitung. Unter Federwirkung kontaktiert der Stützstift das Werkstück und wird durch das Ölklemmset modifiziert; der Stützstift verriegelt die dünne Öldruckkammer.
Herstellungsprozess
- C# Abstrakte Klassen & Methoden meistern: Praktischer Leitfaden
- C# Partielle Klassen und Methoden verstehen
- Zerspanungsoperationen meistern: Wesentliche Werkzeuge & Techniken
- Prototyping: CNC-Zerspanung vs. 3D-Druck – Die richtige Wahl für mechanische Teile
- VSC Serie Vertikale Pick-Up Drehmaschinen: Optimierte Werkstückhandhabung & Präzisionsbearbeitung
- Großteilebearbeitung meistern: Zentrale Herausforderungen und Lösungen
- Präzisionsbearbeitung: Methoden zur Erreichung von Form- & LagenGenauigkeit
- Präzise Lochbearbeitung in der CNC-Zerspanung
- Mill-Turn-Maschinen: Vielseitiges Multitasking für moderne CNC-Operationen
- Fortgeschrittene 5-Achs-Bearbeitung & Multitasking: Präzision & Effizienz