



Titan-Schweißen meistern: Bewährte Prozesse & Techniken
Titan gilt als exotisches Metall durch geringes Gewicht, gute Festigkeit und Korrosionsbeständigkeit. Früher glaubte man, Titan-Schweißen sei nur in abgedichteten Kammern möglich.
Es ist ein reaktives Metall, das durch atmosphärische Gase kontaminiert werden kann. Aber Titan-Schweißen ist eigentlich nicht so schwierig, wie viele denken. Man muss lediglich während des Schweißens korrekte Gasabschirmung gewährleisten – der Rest ähnelt dem Schweißen anderer Metalle.
Titan schweißen
Titan und seine Legierungen werden meist mit Wolfram-Inertgasschweißen (WIG/GTA) und Metall-Schutzgasschweißen (MIG/GMA) verschweißt. Widerstands-, Plasmalichtbogen-, Elektronenstrahl- und Reibschweißen werden begrenzt eingesetzt. Alle bieten Vorteile für spezifische Situationen.
Titan und die meisten Titanlegierungen sind gut schweißbar mit mehreren Verfahren. Richtig ausgeführte Schweißnähte im unnachbehandelten Zustand sind duktil und in den meisten Umgebungen genauso korrosionsbeständig wie das Grundmetall. Unsaubere Schweißnähte können hingegen versprödet und weniger korrosionsbeständig sein.
Techniken und Ausrüstung ähneln denen für andere Hochleistungsmaterialien (Edelstahl, Nickelbasislegierungen). Titan verlangt jedoch größere Sorgfalt bei Sauberkeit und Hilfsgasschutz.
Flüssiges Titan-Schweißgut muss vollständig vor Luftkontamination geschützt werden. Auch heiße wärmebeeinflusste Zonen (HAZ) und Wurzelseite von Titanschweißnähten müssen abgeschirmt bleiben, bis Temperaturen unter 800 °F (427 °C) fallen.
Titan reagiert bereitwillig mit Luft, Feuchtigkeit, Fett, Schmutz, Feuerfestmaterialien und den meisten anderen Metallen zu spröden Verbindungen. Reaktion mit Gasen und Flüssen macht gängige Prozesse wie Gasschweißen, Stabelektrode, Fülldraht, Unterpulverschweißen ungeeignet.
Ebenso ist Schweißen von Titan auf die meisten ungleichen Metalle nicht machbar, da Titan mit den meisten spröde Verbindungen bildet; jedoch schweißbar mit Zirkonium, Tantal, Niob.
Trotz nötiger Vorsichtsmaßnahmen schweißen viele Fertiger routinemäßig und wirtschaftlich Titan – solide, duktile Nähte bei vergleichbaren Raten wie andere Hochleistungsmaterialien.
Ein wichtiger Vorteil beim Schweißen reiner Titan-Grade (kommerziell rein): >99 % reines Titan – keine Sorge vor Segregation. Gleiches gilt für Schweißdraht/-stab in reinen Graden.
Schweißumgebung
Heutiges Titan-Schweißen erfolgt meist in offener Werkstatt, Kammerschweißen noch eingeschränkt praktiziert. Feldschweißen üblich. Wo auch immer: saubere Umgebung für Titanschweißen nötig.
Ein separater, explizit für Titanschweißen reservierter Bereich fördert Qualitätsnähte. Dieser Bereich sauber halten, von schmutzerzeugenden Arbeiten (Schleifen, Brennschneiden, Lackieren) isolieren. Zudem: zugluftfrei, Luftfeuchtigkeit kontrolliert.
Nahtvorbereitung
Einer der wichtigsten Faktoren für qualitatives Titanschweißen: richtige Nahtvorbereitung.
- Titanoberfläche reinigen: Verunreinigungen, Öl, Fett, Schmutz entfernen. Am besten chemische Reiniger speziell für Titan. Je sauberer, desto fester die Naht.
- Kontaminanten entfernen: Dampfreiniger oder verdünnte Natronlauge-Lösung.
- Kleine Heißluftdüse: sicherstellen, dass keine Feuchtigkeit auf Oberfläche verbleibt. NICHT auf brennbare Lösungsmittel anwenden.
- Alle Schweißteile ebenfalls sauber und trocken.
- NIEMALS chlorhaltige Reiniger auf Titan anwenden.
- Auch Hände = Kontaminationsquelle. Aber: Gummihandschuhe können Chlor enthalten → Kunststoff- oder Baumwollhandschuhe nutzen.
- Vor Lichtbogenzündung: sicherstellen, dass Reinigungslösungsmittel vollständig verdampft sind (meist niedriger Flammpunkt).
Schutzgas wählen
Da Titan bereitwillig mit Luft, Öl, Schmutz, Feuchtigkeit, anderen Metallen zu spröden Verbindungen reagiert, ist richtiges Schutzgas essenziell für feste Naht. Meist: 99,999 % reines Argon. Nur hochreines Argon und Helium bieten optimalen Atmosphärenschutz.
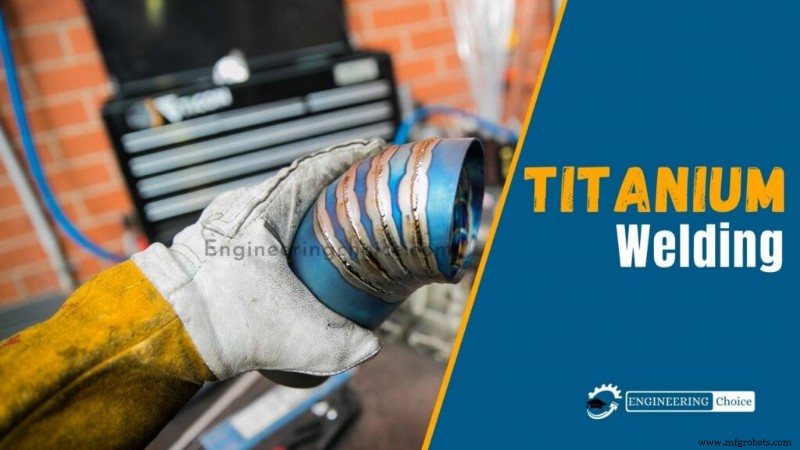
Schutzgas nur von vertrauenswürdigen Lieferanten beziehen. Selbst leicht unreines Argon → Verfärbung (gelblicher Schweiß). Unreines Gas oder unvollständige Abdeckung → Blaufärbung, Wolkenbildung.
Bei Titan: NICHT nur Vorderseite, AUCH Rückseite muss vor Atmosphäre geschützt sein. Jeder wärmebeeinflusste Bereich reagiert negativ bei Sauerstoffkontakt.
Kleine Teile: abgeschlossene Kammern (Handschuhboxen) mit Schutzgas gefüllt. Auch spezielle Polyethylen-Spülgaskammern mit Spülmonitor – prüfbar, ob Kammer genug Argon für optimalen Schutz hat.
Für ideale Abdeckung beim Schweißen – drei Schritte:
- Primärer Schutz – im Brenner integriert, schützt flüssiges Schweißbad. Standard wassergekühlter Brenner mit Keramikdüse und Gaslinsen. Breitere Düse für beste Abdeckung empfohlen.
- Sekundärer Schutz – Nachschilde (Trailing Shields) für nachgeordneten Schutz. An den meisten Brennern anbringbar – garantieren Schutz aller wärmebeeinflussten Bereiche.
- Rückseitiger Schutz (Backup Shielding) – Ähnlich Nachschilder, gleiche Funktion. Handgeräte oder festgeklebt. Selten werkseitig im Brenner integriert.
Richtigen Zusatzdraht wählen
Bei Wahl des Zusatzwerkstoffs für Titan und Legierungen: Fülldraht mit im Wesentlichen gleichen Eigenschaften wie Grundmaterial. Oder Draht eine Festigkeitsstufe unter Grundmetall. In manchen Situationen auch ganz andere Drahtkategorie.
Wahl hängt von Fugen-Eigenschaften und -kombination ab. Zur Verbesserung der Fugen-Duktilität:
- Bei höherfestem unlegiertem Titan: Füllmetall mit niedrigerer Streckgrenze als Grundmetall.
- Bei Ti-5Al-2.5Sn und Ti-6Al-4V: unlegiertes Füllmaterial nutzbar.
- Option: Füllmetall mit niedrigeren O, N, H, C und anderen Legierungsgehalten als Grundmetall.
Einsetzbare Schweißverfahren
- Elektronenstrahlschweißen (EBW)
- Wolfram-Inertgasschweißen (WIG/GTAW)
- Widerstandsschweißen (RW)
- Laserstrahlschweißen (LBW)
- Plasmalichtbogenschweißen (PAW)
- Metall-Schutzgasschweißen (MIG/GMAW)
- Reibschweißen (FRW)
1. Elektronenstrahlschweißen
Fusionsprozess mit hochgeschwindigem Elektronenstrahl zum Verbinden zweier Metalle. Strahlkontakt → intensive Hitze. Platten schmelzen und verschmelzen zu fester Naht. Luft- und Raumfahrt nutzen EBW wegen Nahtfestigkeit.
Einsetzbar für Platten 6–76 mm und mehr. Hochwertige Nähte, niedrige Kontamination – Prozess im Hochvakuum.
2. Wolfram-Inertgas / GTAW (WIG)
WIG/GTA: nicht verbrauchbare Wolframelektrode leitet Strom zum Lichtbogen. Schutzgas schützt Schweißbad vor Kontamination → schwache, minderwertige Nähte vermeiden. Füllmetall/Draht für Naht nötig.
Weit verbreitet für Titan und Legierungen. WIG ohne Füllmaterial für Stoßnähte (Square Butt) an Grundmetall bis 2,5 mm. Dickere Bleche: Füllmaterial nötig für dauerhafte Naht.
3. Widerstandsschweißen (RW)
Thermoelektrisches Verfahren. Verbindet zwei Metallstücke durch gesteuerten Strom für gesteuerte Zeit. Üblich: signifikanter Druck. Hitze strikt auf Verbindungszone begrenzt.
Punktschweißen oder Nahtschweißen von Titan und Legierungen. Besonders nützlich beim Fügen von Titan mit anderen Metallen wie Baustahl oder Edelstahlplatten.
4. Laserstrahlschweißen (LBW)
Fusionsschweißen via Laser. Erhitzt Schnittstelle zweier Platten → Schmelzen & Verschmelzen → Naht. Nach Erstarren: fester, dauerhafter Schweiß.
Schweißer bevorzugen zunehmend LBW für Titan – Vakuumkammer entfällt. Aber Schutzgas PFLICHT – Kontaminationsrisiko bleibt.
Obwohl Laser- und Elektronenstrahl beides Fusionsprozesse: LBW-Anwendungsumfang begrenzter. Nicht effizient bei Titanplatten >13 mm.
5. Plasmalichtbogenschweißen (PAW)
Ähnlich WIG – Lichtbogen zwischen Wolframelektrode und Werkstück. Für fast alle Titanklassifikationen geeignet, auch dickere Bleche. Mit Keyhole-Technik: Einbahn-Platte bis 13 mm möglich.
6. Metall-Schutzgasschweißen (MIG/GMAW)
MIG: massiver Fülldraht, kontinuierlich erhitzt und über Brenner zugeführt. Schutzgas für Schweißbad-Schutz Pflicht. Viele bevorzugen GMAW für hohe Abschmelzleistung und Produktivität.
Auch für Titanschweißnähte an Platten >3 mm. Mit Pulsstromtechnik: hochwertige Nähte. Kostengünstiger als andere, besonders bei Platten >13 mm.
7. Reibschweißen (FRW)
Nutzt Reibung zum Verbinden zweier Metalle. Festphasenschweißprozess – resultierende Naht so fest wie Grundmaterial. Breit in Industrien genutzt, gut für Rohre, Röhren, Stäbe. Besonders gut, wenn Fugenreinlichkeit ohne zusätzliche Schutzmaßnahmen erreichbar. Mehr Info: Was ist Reibschweißen?
Titanschweißen Video
Herstellungsprozess
- 9 Schweißprobleme, denen Sie begegnen werden – Expertenlösungen & Prävention
- MIG/MAG-Schweißen erklärt: Grundlagen, Technik & Tipps für Profis
- Spritzschweißen erklärt: Verfahren, Techniken und Sicherheit
- Titanschweißen meistern: Bewährte Prozesse & Techniken
- Schweißporosität verstehen: Ursachen, Erkennung & Vermeidungstechniken
- Schweißspritzer verstehen: Ursachen und effektive Reduzierungstechniken
- Bewährte PCB-Löttechniken zur Vermeidung von Kurzschlüssen
- Expertenrat zum Aluminiumschweißen: Techniken, Tipps und Sicherheit für starke, saubere Nähte
- MIG/MAG-Schweißen: Technik, Vorteile & Einstieg für Einsteiger
- Lichtbogen-Bolzenschweißen meistern: Techniken, Anwendungen und Vorteile