



Hochwertige Pogo-Pin-Fertigung: Schlüsselfaktoren und Qualitätsstandards
Pogo-Pins werden meist in dichten Arrays eingesetzt, um zwei Leiterplatten kontaktieren. Obwohl sie klein und unscheinbar wirken, ist ihr Fertigungsprozess entscheidend: Mangelhafte Pins verkürzen die Lebensdauer und erhöhen Kosten.
Qualität steht und fällt mit:
- der Pin-Qualität und
- dem Beschichtungsprozess.
Im Folgenden die wichtigsten Qualitätskontrollschritte.
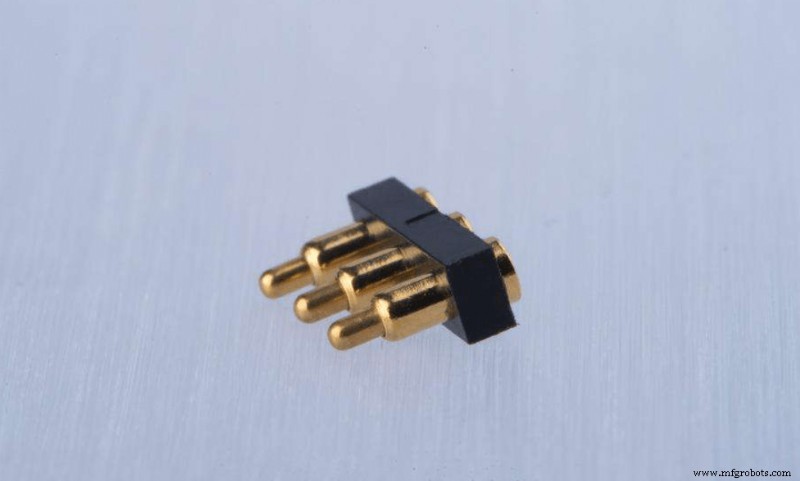
1. Pin-Qualität
Ein Pogo-Pin besteht aus drei Basisteilen: Plunger (Stempel), Hülse (Tube) und Feder. Die Qualität dieser drei Komponenten bestimmt die Gesamtperformance.
1.1 Guter Plunger
Messing mit hoher Leitfähigkeit ist ideal. Für Härte und Korrosionsschutz wird die Oberfläche meist vergoldet.
1.2 Gute Hülse
Hauptfunktion: Signalübertragung. Daher müssen Leitfähigkeit und Elastizität (Einpresskraft) exzellent sein.
Meist Kupferlegierungen:
- A. Messing (Cu-Zn): Leitfähigkeit ~26–29 % IACS. Gängige Typen: C2680, C3604, C3601. Wärmebehandlung nötig.
- B. Phosphorbronze (Cu-Sn): Geringere Leitfähigkeit (~13 %), aber bessere Elastizität und Duktilität – ideal für Stanz-/Ziehprozesse. Typen: C5440, C5191, C5210 (höherer Sn-Gehalt = geringere Leitfähigkeit, bessere Elastizität).
- C. Wärmebehandelte Kupferlegierung: Gute Leitfähigkeit und Elastizität, aber teurer.
1.3 Gute Feder
Rohstoffe: Berylliumkupfer, Edelstahl, Stahldraht. Jedes Material hat spezifische Eigenschaften.
Anforderungen: kleiner Bauraum, gute Elastizität, hohe Steifigkeit, präzise Form.
2. Beschichtungsprozess
Empfohlene Verfahren für exzellente Leitfähigkeit und Effizienz:
2.1 Plunger-Beschichtung
Standard: Vergoldung – beste Leitfähigkeit und Oxidationsbeständigkeit. Schichtdicke beeinflusst Lebensdauer direkt. Zur Kostensenkung oft Nickel-Unterschicht. Alternativ: Rhodium- oder Palladiumbeschichtung.
2.2 Hülsen-Beschichtung
Zwei-Schritt-Prozess: Nickel (1–2 µm) als Diffusionssperre, dann Gold (0,1–1,0 µm). Bei kleinen Durchmessern und langer Hülse wird oft ein Seitenloch am Boden eingebracht, damit das Galvanikbad den Boden der Innenwand erreicht.
2.3 Feder-Beschichtung
Standardmäßig versilbert. Für höhere Leitfähigkeit, Thermik und Korrosionsschutz zusätzliche Vergoldung.
3. Anwendungs-Hinweise
A. Kontakt-Richtung
Pogo-Pins müssen vertikal belastet werden. Seitliche Kräfte vermeiden.
B. Batteriekontakt
Keine Oxidation, keine Dichtmittelreste, keine sonstigen Rückstände, kein Berühren von Kunststoffbarrieren beim Zusammenbau.
C. Hubweg
Arbeitshub typischerweise 2/3 des Gesamthubs. Zu wenig Hub → instabile Impedanz; zu viel → Hülse beschädigt, Pin klemmt.
Diese Punkte sind entscheidend für die Auswahl. Fragen? Gerne in den Kommentaren.
Hinweis: Bilder nicht unser Eigentum. Bei Rechten kontaktieren Sie uns – wir entfernen sie umgehend.
Herstellungsprozess
- Materialien für Dübelstifte: Holz, Metall und Kunststoff im Vergleich
- Wie Kupferrohre hergestellt werden: Vom Schmelzen zum fertigen Produkt
- Luftqualität messen mit OpenSensors: Arduino & Python Anleitung
- Aluminium & Gold im Satellitenschutz: Mehrschicht-Isolierung & Metallbeschichtung erklärt
- Hochleitfähige Kupfergusslegierungen: Qualität, Langlebigkeit & maßgeschneiderte Lösungen
- KI und Robotik revolutionieren Fertigung: Qualität & Effizienz steigern
- Werkzeugstähle erklärt: Kritische Rolle & Herstellungsprozess
- Der Einfluss von Spindeln auf die Bearbeitungsqualität
- Feinguss (Investment Casting): Komplettanleitung zur Fertigung
- Hochgeschwindigkeits-Präzisions-Längsteilanlagen: Funktionsweise und Bedeutung